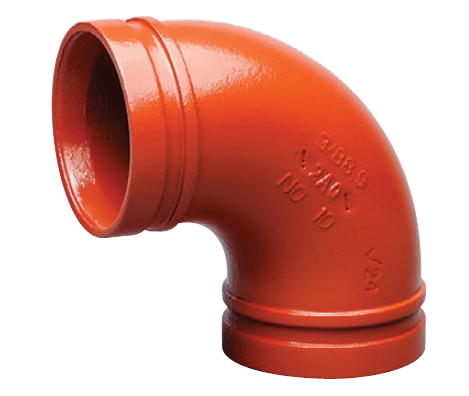
Jag har sett det hända för många gånger på kommersiella jobbsajter. En besättning tillbringar dagar med att installera ett komplext vätskeleveransnätverk. De trycksätter till slut ledningen, bara för att se kopplingarna gråta vätska. Detta frustrerande och dyra scenario plågar mekaniska entreprenörer överallt. Även en mikroskopisk dimensionell oöverensstämmelse kan fullständigt förstöra den mekaniska tätningen på ett räfflat system. I den här omfattande guiden lär du dig exakt hur du mäter, utvärderar och väljer rätt dimensioner för att säkerställa en felfri, kodkompatibel installation från dag ett.
Nyckelalternativ för systemstorlek
Ytterdiametern är det ultimata måttet: När man dimensionerar ett räfflat rörsystem är ytterdiametern det enskilt mest kritiska måttet som krävs för att garantera en korrekt mekanisk tätning.
Bemästra terminologin: Att skilja mellan nominell rörstorlek och nominell diameter är avgörande för korrekt global upphandling och för att undvika kostsamma förseningar på plats.
Applikationsspecifikationer spelar roll: Storlekstoleranser och väggtjocklekskrav varierar strikt baserat på slutanvändningstillämpningen, särskilt när du konfigurerar livssäkerhetsnätverk.
Strikt passningskompatibilitet: Rördimensionerna måste passa perfekt med de tekniska specifikationerna för de mekaniska kopplingarna för att bibehålla systemets integritet och hantera tryckstötar säkert.
Förstå dimensioneringsmåtten för räfflade galvaniserat stålrör
Noggrann upphandling börjar med en grundläggande förståelse för hur industriella rör mäts och kategoriseras. Ingenjörer och köpare måste navigera olika regionala standarder samtidigt som strikta dimensionella toleranser.
Om man tittar på de senaste branschtrenderna sker en massiv förändring mot byggnadsinformationsmodellering och modulärt, off-site konstruktion inom den kommersiella VVS- och VVS-sektorerna. De stigande kostnaderna för kvalificerad arbetskraft tvingar mekaniska entreprenörer att i hög grad förlita sig på exakt prefabriceringsdimensionering snarare än att göra manuella justeringar på plats. Globala leveranskedjor skärper också kvalitetskontrollerna. Följaktligen är det inte längre bara en bästa praxis att bemästra dessa dimensionsmått; det är en absolut nödvändighet för att förbli konkurrenskraftig och lönsam i modern entreprenad.
Nominell rörstorlek kontra diameter Nominell
Rörsystem specificeras i allmänhet med två primära dimensioneringsstandarder. Nominell rörstorlek är den standard som används främst i Nordamerika, mätt i tum. Diameter Nominell är däremot den metriska standard som används internationellt, mätt i millimeter.
Det är avgörande att förstå att ordet nominal helt enkelt betyder endast i namn. Ett rör i storlek 4 har inte en exakt 4-tums inre eller yttre diameter. Istället fungerar det som en standardiserad beteckning. När man skaffar material globalt över olika försörjningskedjor är en korrekt omvandling av dessa nominella beteckningar det allra första steget för att undvika felaktiga komponenter på arbetsplatsen.
Ytterdiameterns kritiska roll
När du arbetar med räfflade system är ytterdiametern det mått som dikterar framgång eller misslyckande. Mekaniska skarvar fungerar genom att använda ett kraftigt kopplingshus som klämmer runt rörets utsida. Detta hus komprimerar en elastomergummipackning direkt mot rörets yttre stålyta.
Om dimensionen är ens något utanför toleransen kommer höljet antingen inte att stänga helt om det är för stort, eller misslyckas med att komprimera packningen tillräckligt om den är för liten. Båda scenarierna leder till oundvikliga läckor. En standardiserad ytterdiameter säkerställer att rör från olika globala tillverkare kan anslutas sömlöst med hjälp av vanliga mekaniska kopplingar.
Väggtjocklek och rörscheman
Medan den yttre dimensionen förblir konstant för en given nominell storlek, fluktuerar den inre diametern baserat på rörets väggtjocklek, som definieras av dess schema. Vanliga klassificeringar inkluderar schema 10, schema 40 och schema 80.
Till exempel har ett Schedule 40-rör en tjockare, tyngre vägg än ett Schedule 10-rör. Eftersom utsidan måste förbli stadigt fixerad för att passa inuti de mekaniska kopplingarna, minskar det extra stålet i ett Schedule 40-rör det inre flödesområdet. Väggtjockleken påverkar direkt det maximalt tillåtna arbetstrycket i nätverket och dikterar den specifika typen av spårningsmetod som säkert kan appliceras.
Hur du mäter och dimensionerar ditt rör noggrant
Att bestämma rätt dimensioner kräver precisionsverktyg och en tydlig förståelse av den mekaniska foggeometrin. Gissningar eller att förlita sig på föråldrade specifikationsblad under denna fas leder ofta till projektförseningar och misslyckade hydrostatiska trycktester.
Mätning av den faktiska ytterdiametern
Föreställ dig att stå i ett svagt upplyst mekaniskt rum och försöka verifiera rörleveranser. Ett vanligt infällbart måttband kommer helt enkelt inte att klippa det här. Inköps- och kvalitetskontrollteam måste använda precisions-Vernier-ok eller specialiserade Pi-band, även känd som diameterband.
En Pi-tejp lindas tätt runt rörets omkrets och matar direkt ut den exakta ytterdiametern. Innan du gör denna mätning, se till att rörytan är ren från fabriksskärvätskor eller skräp. Denna mätning måste göras nära den råa änden av röret där den mekaniska kopplingen så småningom kommer att sitta, för att säkerställa att den faller perfekt inom tillverkarens specificerade toleransintervall.
Fastställande av de erforderliga spårmåtten
Själva spåret måste utformas efter exakta specifikationer så att kopplingshuset greppar korrekt. Det finns två primära metoder för att skapa dessa kanaler. Rullspårning använder en specialiserad maskin för att förskjuta metallen radiellt inåt. Denna metod är industristandarden för rör med tunnare väggar eftersom den inte tar bort något råmaterial, vilket bevarar rörets strukturella integritet. Skärspårning använder en svarvliknande maskin för att fysiskt fräsa bort metall. Detta kräver en mycket tjockare vägg för att säkerställa att den återstående ståltjockleken på ett säkert sätt uppfyller högtryckssäkerhetsstandarder.
Oavsett tillverkningsmetod måste tre viktiga mätningar verifieras. Först är A-dimensionen, som är det jämna avståndet från änden av röret till kanten av spåret, som fungerar som packningens sittområde. För det andra är den fysiska Groove Width. Tredje är Groove Depth.
Spårningsmetod
Idealiskt rörschema
Materialborttagning
Primär tillämpning
Tryckbetygseffekt
Rullning
Schema 10 till schema 40
Ingen (Kallformad)
Kommersiell HVAC, brandsprinkler
Bibehåller full rörväggsintegritet
Skär räffling
Schema 40, schema 80
Ja (bearbetad)
Högtrycksindustri, gruvdrift
Minskar väggtjockleken vid spårbasen
Dimensioneringsnormer för brandskyddssystem
Vid konstruktion av livssäkerhetssystem, dimensionering av en räfflade brandskyddsrör kräver strikt efterlevnad av internationella tillverknings- och installationsstandarder. Till skillnad från allmänna vattendistributionsnät förblir brandsläckningssystem statiska under långa perioder men måste fungera felfritt under extremt hydrostatiskt tryck under en nödsituation. Exakt dimensionering är inte bara en fråga om operativ effektivitet; det är ett kritiskt efterlevnadskrav.
Strikt efterlevnad av kod
Brandskyddssystem styrs av rigorösa koder, framför allt National Fire Protection Associations standarder, såsom NFPA 13. För att ett galvaniserat stålrör ska kunna användas lagligt i dessa applikationer måste det ofta ha certifieringar från Underwriters Laboratories och Factory Mutual. Dessa provningsorgan kräver exakta dimensionstoleranser för rörets ytterdiameter och totala väggtjocklek.
Om ett rör är underdimensionerat eller överdimensionerat med ens en bråkdel av en millimeter, kan den mekaniska kopplingen misslyckas med att greppa spåret ordentligt. Under en brand kan den plötsliga ökningen av vattentrycket från de kraftiga brandpumparna orsaka att en skarv av felaktig storlek blåser ut, vilket leder till ett katastrofalt systemfel.
Vanliga storlekar i sprinklersystem
I kommersiella och industriella brandsprinklerlayouter är specifika rörstorlekar standardiserade för att exakt beräkna vattenflöde och friktionsförlust. Nedan finns en referens som beskriver de mest använda storlekarna för brandsprinklerledningar och grenledningar, tillsammans med deras exakta exteriörkrav.
Diameter Nominell
Nominell rörstorlek
Exakt ytterdiameter
Typisk tillämpning
DN50
2 tum
60,3 mm
Grenlinjer och små arrayer
DN80
3 tum
88,9 mm
Korsnät och stigare
DN100
4 tum
114,3 mm
Primärt tvärnät
DN150
6 tum
168,3 mm
Huvudstörare och pumpsamlingar
Galvaniserad beläggningstjocklek
Varmförzinkningsprocessen lägger till ett skyddande lager av zink till både insidan och utsidan av stålröret för att förhindra korrosion. Enligt standarder som ASTM A53 varierar denna zinkbeläggning vanligtvis från 50 till 80 mikron i tjocklek. Även om detta kan tyckas försumbart för blotta ögat, måste denna extra tjocklek beaktas under limning och räfflor.
Vidare, om galvaniseringen appliceras ojämnt, eller om zinksamling sker nära rörändarna, kan dimensionen tillfälligt överskrida den maximalt tillåtna toleransen. Högkvalitativ tillverkning och strikt kvalitetskontroll är nödvändiga för att säkerställa att rörändarna förblir perfekt släta. En oregelbunden galvaniserad yta kan förhindra att elastomerpackningen sitter korrekt, vilket leder till mikroläckor över tid.
Matcha ditt rör med rätt mekaniska kopplingar
Att bestämma rätt rörstorlek är bara halva ekvationen. Röret måste vara perfekt anpassat till motsvarande kopplingar. A mekaniskt sammanfogade stålrörnätverk bygger på det symbiotiska förhållandet mellan rörspåret, den elastomera packningen och kopplingshuset. Om dimensioneringen inte matchar, äventyras den strukturella integriteten för hela rörnätet.
Ledningens mekanik
För att till fullo förstå varför dimensionering är så kritisk måste man förstå hur en mekanisk led fungerar under tryck. Systemet består av tre primära komponenter: en fjädrande gummipackning, ett kopplingshus av segjärn eller stål och kraftiga bandbultar med muttrar. Standardbeslag av hög kvalitet gjuts ofta av segjärn som överensstämmer med ASTM A536 Grade 65-45-12, vilket ger enorm draghållfasthet.
När kopplingen är monterad över de räfflade rörändarna, sveper packningen runt stålet och överbryggar det lilla gapet mellan de två sektionerna. När bultarna dras åt pressar huset ihop packningen säkert mot röret. Samtidigt faller kopplingshusets inre kilar sömlöst ner i spåren. Systemet är utformat så att det interna vätsketrycket faktiskt tvingar packningens läppar tätare mot rörytan, vilket kontinuerligt förbättrar tätningen.
Fallstudie: Dimensionering för DN114-system
För att illustrera precisionen som krävs, överväg ett standard DN114 kommersiellt kylvattensystem. Den nominella storleken indikerar ett 4-tums rör, men den faktiska dimensioneringsmetriken som spelar roll är den exakta ytterdiametern, som är 114,3 mm.
För denna specifika storlek föreskriver standardrullspårspecifikationer att spårdiametern måste vara exakt 110,08 mm, med en snäv tolerans på endast plus 0,00 till minus 0,38 mm. A-måttet måste vara exakt 15,88 mm. Om en entreprenör hastigt rullar spåret till 111,00 mm är spåret för grunt. Kopplingsnycklarna kommer inte att kopplas in helt, vilket riskerar en katastrofal utblåsning. Genom att använda precisionsuppmätta kopplingar i National Standard Victaulic-stil elimineras gissningar på arbetsplatsen och säkerställer att fogen uppnår sitt maximala nominella arbetstryck.
Fördelarna med exakt dimensionering för snabb implementering
I modern kommersiell konstruktion är tid en av de dyraste varorna. Den främsta anledningen till att ingenjörer och entreprenörer specificerar dessa nätverk framför traditionella svetsade eller gängade system är den stora hastigheten på monteringen. Detta system fungerar dock bara som en snabbinstallationsrörlösning om den initiala dimensioneringen och spårningen utförs med absolut noggrannhet.
Påskynda projektets tidslinjer
Traditionella rörförbindningsmetoder, såsom svetsning, kräver mycket kvalificerad arbetskraft, farliga heta arbetstillstånd, brandvakter och omfattande röntgenprovning av svetsarna. Att gänga rör med stor diameter är lika tidskrävande och kräver att tunga maskiner släpas ut på arbetsplatsen.
Räfflor med exakt storlek eliminerar dessa hinder helt. Eftersom rörändarna förbereds exakt i tillverkningsverkstaden tar själva anslutningsprocessen i luften bara några minuter. Installatörer smörjer helt enkelt packningen, skjuter den över rörändarna, placerar höljet över packningen och drar åt två bultar med en standard slagnyckel.
Minska arbetskostnader och stillestånd
Arbetskostnader står ofta för den största andelen av en mekanikentreprenörs budget. Genom att använda korrekt dimensionerade räfflade system kan entreprenörer minska installationstiden med upp till tre till fyra gånger jämfört med svetsning. Dessutom, eftersom installationen inte kräver hett arbete, eliminerar den behovet av att stänga driftanläggningar av säkerhetsskäl. Detta är särskilt fördelaktigt i eftermonteringsprojekt inom aktiva sjukhus eller datacenter, där det är viktigt att minimera stilleståndstiden.
Inköp av högkvalitativt material
För att uppnå den perfekta passformen krävs att man börjar med överlägsna råvaror. Dimensioneringsnoggrannheten hos en räfflad skarv är starkt beroende av själva rörets tillverkningskvalitet. Inköpsproffs måste vara mycket noggranna när de väljer tillverkningspartners.
Vad du ska leta efter hos en leverantör
När man köper industrirör är konsistens den viktigaste egenskapen. Köpare bör leta efter leverantörer som implementerar stränga kvalitetskontrollåtgärder och har internationella certifieringar som ISO 9001.
Nyckelindikatorer för kvalitet inkluderar konsekvent väggtjocklek och perfekt rörrundhet. Om ett rör är något ovalt kommer spårmaskinen i sig att skapa ett ojämnt spårdjup, vilket leder till en hög sannolikhet för läckage. Ansedda leverantörer kommer att tillhandahålla detaljerade kvarntestrapporter som verifierar stålets kemiska sammansättning och sträckgräns, vilket säkerställer att röret kan motstå den mekaniska påfrestningen från rillningsprocessen utan att spricka.
Anpassade kontra standardlängder
Rör levereras vanligtvis i standardlängder, till exempel 21 fot. Komplexa mekaniska rum kräver dock mycket varierande rörlängder. Vid beräkning av den totala rörlängden som behövs för en specifik körning måste ingenjörer ta hänsyn till det mekaniska kopplingsgapet.
Till skillnad från gängade rör som överlappar varandra, är räfflade rör utformade för att ha ett litet gap mellan rörändarna i kopplingshuset. Detta gap möjliggör avgörande termisk expansion och vinkelavböjning. Vid tillverkning av anpassade längder måste detta mellanrum subtraheras från det totala centrum-till-centrum-måttet för att säkerställa att den slutliga monteringen passar perfekt in i det avsedda utrymmet.
Vanliga storleksfel att undvika under upphandling
Även erfarna inköpsteam kan göra kostsamma fel när de specificerar och beställer räfflade rörsystem. Att undvika dessa vanliga fallgropar är avgörande för att upprätthålla projektbudgetar och strikta säkerhetsstandarder.
Blandar ihop innerdiameter med ytterdiameter
Detta är utan tvekan det vanligaste och mest kostsamma misstaget vid rörupphandling. För vätskeflödesberäkningar fokuserar mekanikerna mycket på innerdiametern. Men för skarvmontage griper de mekaniska kopplingarna rörets utsida.
Om en inköpsagent beställer en mekanisk koppling baserat på rörets nominella innerdiameter, kommer kopplingen att vara fundamentalt inkompatibel. Kom alltid ihåg att i världen med räfflade rör är ytterdiametern det absoluta, icke förhandlingsbara måttet.
Med utsikt över minsta väggtjocklek för skärning
Ett vanligt misstag på arbetsplatser är att försöka skära ett tunnväggigt rör för att spara tid. Att ta bort metall från ett Schedule 10-rör lämnar väggen alldeles för tunn för att hantera systemtrycket, vilket resulterar i omedelbart strukturellt fel. Skärspår bör i allmänhet reserveras för schema 40, schema 80 eller tyngre stålrör. Om du skaffar lättare schemarör för att spara på vikt och materialkostnader måste du uttryckligen ange rullspår.
Blandning av metriska och kejserliga standarder felaktigt
Globala leveranskedjor kräver ofta omvandling mellan imperialistiska och metriska mätningar. Ett farligt misstag är att anta att en direkt matematisk omvandling är lika med den korrekta nominella rörstorleken.
Till exempel är en direkt matematisk omvandling på 2 tum 50,8 mm. Men en 2-tums nominell rörstorlek har faktiskt en standardiserad ytterdiameter på 60,3 mm. Om en köpare begär ett 50 mm rör förutsatt att det matchar en 2-tums koppling av amerikansk standard, kommer delarna helt enkelt inte att passa ihop. Lita alltid på standardiserade dimensionsdiagram snarare än grundläggande räknarekonverteringar.
Slutsats
Att bestämma den korrekta storleken på ett räfflat galvaniserat stålrör handlar i slutändan om att bemästra den yttre diametern, förstå exakta spårspecifikationer och att matcha röret perfekt till de konstruerade mekaniska kopplingarna. Genom att använda precisionsmätverktyg, följa strikta kodöverensstämmelser och undvika vanliga upphandlingsfallgropar, kan entreprenörer säkerställa ett säkert, pålitligt och läckagefritt system. Precision i anskaffnings- och dimensioneringsstadiet garanterar snabbheten och tillförlitligheten för den slutliga installationen, vilket sparar både tid och pengar på arbetsplatsen. Om du letar efter högkvalitativa, perfekt toleranserade rörledningar och standardkopplingar för ditt nästa kommersiella projekt, utforska det omfattande sortimentet på czwhsteel.com för att säkerställa en felfri installation.
FAQ
Vad är skillnaden mellan rullspår och skärspår på ett galvaniserat stålrör?
Rullspårning använder kraftigt mekaniskt tryck för att förskjuta stålet, vilket bildar en fördjupning utan att ta bort något material. Denna metod är idealisk för rör med tunnare väggar, såsom schema 10, eftersom den upprätthåller rörets strukturella integritet. Skär räfflor bearbetar fysiskt en kanal in i rörets utsida och tar bort metall. Det ger ett mycket exakt spår men kräver en tjockare rörvägg, såsom schema 40 eller 80, för att säkerställa att den återstående väggtjockleken säkert kan hantera systemets inre tryck.
Kan jag använda mekaniskt sammanfogade stålrör för högtrycksapplikationer?
Ja, mekaniska räfflade leder är mycket kapabla att hantera högtrycksapplikationer, förutsatt att systemet är korrekt konstruerat. Det specifika rörschemat, det exakta djupet på spåret och tryckklassificeringen för den valda kopplingen måste alla överensstämma med systemets maximala drifttryck. Konsultera alltid tillverkarens tryckklassningstabeller, eftersom kraftiga stela kopplingar ofta kan hantera tryck som överstiger 1 000 psi när de paras ihop med lämplig rörväggtjocklek.
Hur översätts DN114 till tum?
Beteckningen DN114 är en metrisk term som korrelerar med den nordamerikanska 4-tums nominella rörstorleken. Men varken siffran 114 eller 4 representerar det exakta måttet som används för montering av mekaniska kopplingar. Den exakta standardiserade ytterdiametern för ett DN114 eller 4-tumsrör är 114,3 millimeter, vilket motsvarar exakt 4 500 tum. Detta är det kritiska mått som krävs för korrekt spår- och kopplingsingrepp.
Varför är räfflade rör att föredra för brandskyddssystem?
Räfflade rör är branschstandarden för brandskydd eftersom det erbjuder snabb, mycket tillförlitlig installation utan de extrema brandrisker som är förknippade med svetsning på plats. Dessutom kan spårade mekaniska leder konstrueras som flexibla kopplingar. Denna inneboende flexibilitet gör att rörnätet kan ta emot termisk expansion, sammandragning och kritiska seismiska rörelser, vilket säkerställer att brandsläckningssystemet förblir helt intakt och funktionellt under jordbävningar eller byggnadssättningar.
Hur mäter man A-måttet på ett räfflat rör?
A-måttet mäts från rörets verkliga ände till den närmaste kanten av spåret. Denna släta sektion av stål fungerar som den primära sätesytan för den elastomera packningen. För att mäta det exakt använder inspektörerna en specialiserad spårmätare eller en precisionsok av Vernier. Röränden måste skäras helt kvadratiskt; om snittet är vinklat kommer A-måttet att variera runt omkretsen, vilket leder till en ojämn packningstätning och potentiella läckor.
Vilket schemarör krävs för skärning av spår?
Skärspår tar fysiskt bort stål från rörets yttervägg. Därför är den i allmänhet begränsad till rör med tyngre väggar, typiskt schema 40, schema 80 eller högre. Genom att använda ett avskuret spår på ett Schedule 10-rör lämnar det kvarvarande stålet vid basen av spåret för tunt för att säkert kunna hålla vätsketrycket, vilket bryter mot strukturella säkerhetskoder. Kontrollera alltid de minimikrav för väggtjocklek som anges av kopplingstillverkaren före bearbetning.
Våra smidda gängade flänsar har genomgått strikt kvalitetskontroll och testning, med utmärkt styrka och tillförlitlighet, och tål högt tryck och tuffa arbetsmiljöer.
KONTAKTA OSS
Telefon: +86- 13832718182
E-post:
sales@czweiheng.com WhatsApp:+86- 13832718182
Lägg till:East of Construction Machinery Factory, Yanshan County, Cangzhou, Hebei Kina