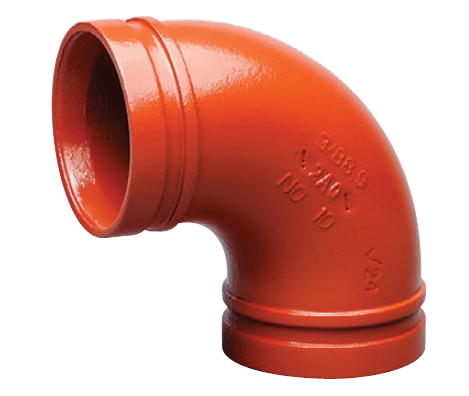
Я бачив це надто багато разів на комерційних сайтах з працевлаштування. Бригада проводить дні, встановлюючи складну мережу доставки рідини. Вони нарешті герметизують лінію, лише щоб спостерігати, як муфти стікають рідиною. Цей неприємний і дорогий сценарій турбує підрядників-механіків скрізь. Навіть мікроскопічна невідповідність розмірів може повністю зіпсувати механічне ущільнення в системі з пазами. У цьому вичерпному посібнику ви точно дізнаєтеся, як вимірювати, оцінювати та вибирати правильні розміри, щоб забезпечити бездоганну установку, яка відповідає нормам, з першого дня.
Основні висновки щодо визначення розміру системи
Зовнішній діаметр є основним показником: під час визначення розміру системи трубопроводів із канавками зовнішній діаметр є єдиним найважливішим вимірюванням, необхідним для гарантування належного механічного ущільнення.
Оволодійте термінологією: розрізнення між номінальним розміром труби та номінальним діаметром має важливе значення для точних глобальних закупівель і уникнення дорогих затримок на місці.
Специфіка застосування має значення: допуски на розміри та вимоги до товщини стінок суворо відрізняються залежно від кінцевого застосування, особливо під час налаштування мереж безпеки життя.
Сувора сумісність підгонки: розміри труб повинні ідеально відповідати технічним характеристикам механічних муфт, щоб підтримувати цілісність системи та безпечно справлятися зі стрибками тиску.
Розуміння метрик розмірів для рифленої оцинкованої сталевої труби
Точна закупівля починається з фундаментального розуміння того, як промислові труби вимірюються та класифікуються. Інженери та покупці повинні орієнтуватися в різних регіональних стандартах, зберігаючи суворі допуски на розміри.
Дивлячись на останні галузеві тенденції, спостерігається масовий зсув у бік інформаційного моделювання будівель і модульного будівництва за межами майданчика в секторах комерційної сантехніки та систем опалення, вентиляції та кондиціонування. Зростаюча вартість кваліфікованої робочої сили змушує підрядників-механіків здебільшого покладатися на точне визначення розмірів на етапі попереднього виготовлення, а не на коригування вручну на місці. Глобальні ланцюжки поставок також посилюють контроль якості. Отже, оволодіння цими розмірними показниками більше не є просто найкращою практикою; це абсолютна необхідність для того, щоб залишатися конкурентоспроможними та прибутковими в сучасному контрактуванні.
Номінальний розмір труби в порівнянні з номінальним діаметром
Трубопровідні системи зазвичай специфікуються за допомогою двох основних стандартів розмірів. Номінальний розмір труби – це стандарт, який використовується переважно в Північній Америці та вимірюється в дюймах. Навпаки, номінальний діаметр є метричним стандартом, який використовується в усьому світі і вимірюється в міліметрах.
Важливо розуміти, що слово номінальний означає лише назву. Труба розміру 4 не має точного внутрішнього або зовнішнього діаметра 4 дюйми. Замість цього він діє як стандартизоване позначення. Під час закупівлі матеріалів у всьому світі через різні ланцюги постачання точне перетворення цих номінальних позначень є першим кроком до уникнення невідповідності компонентів на робочому місці.
Критична роль зовнішнього діаметра
При роботі з системами з пазами зовнішній діаметр є показником, який визначає успіх чи невдачу. Механічні з’єднання функціонують завдяки використанню міцного з’єднувального корпусу, який затискається навколо зовнішньої частини труби. Цей корпус притискає еластомерну гумову прокладку безпосередньо до зовнішньої сталевої поверхні труби.
Якщо розміри навіть трохи виходять за допустимі межі, корпус або не зможе повністю закритися, якщо він завеликий, або не зможе достатньо стиснути прокладку, якщо він замалий. Обидва сценарії призводять до неминучих витоків. Стандартизований зовнішній діаметр гарантує, що труби від різних світових виробників можуть бездоганно з’єднуватися за допомогою стандартних механічних фітингів.
Товщина стінки та графік труб
У той час як зовнішній розмір залишається постійним для заданого номінального розміру, внутрішній діаметр коливається залежно від товщини стінки труби, яка визначається її схемою. Загальні класифікації включають Додаток 10, Додаток 40 і Додаток 80.
Наприклад, труба Списку 40 має товстішу та важчу стінку, ніж труба Списку 10. Оскільки зовнішня частина має залишатися міцно закріпленою, щоб підходити до механічних з’єднань, додаткова сталь у трубі Schedule 40 зменшує внутрішню площу потоку. Товщина стінки безпосередньо впливає на максимально допустимий робочий тиск мережі та визначає певний тип методу канавок, який можна безпечно застосовувати.
Як точно виміряти трубу
Визначення правильних розмірів вимагає точних інструментів і чіткого розуміння геометрії механічного з’єднання. Припущення або покладання на застарілі специфікації на цьому етапі часто призводять до затримок проекту та невдалих випробувань гідростатичним тиском.
Вимірювання фактичного зовнішнього діаметра
Уявіть, що ви стоїте в тьмяно освітленій механічній кімнаті, намагаючись перевірити поставки труб. Стандартна висувна рулетка тут просто не розріже. Групи закупівель і контролю якості повинні використовувати прецизійні штангенциркулі чи спеціальні стрічки Pi, також відомі як стрічки діаметрів.
Пі-стрічка щільно обмотується по колу труби і безпосередньо виводить точний зовнішній діаметр. Перш ніж проводити це вимірювання, переконайтеся, що поверхня труби очищена від будь-яких заводських рідин або сміття. Це вимірювання необхідно проводити біля необробленого кінця труби, де зрештою буде встановлено механічне з’єднання, гарантуючи, що воно ідеально потрапляє в діапазон допусків, визначений виробником.
Визначення необхідних розмірів канавки
Сама канавка має бути сформована відповідно до специфікацій, щоб корпус муфти правильно зафіксувався. Існує два основні методи створення цих каналів. Для обробки роликових канавок використовується спеціальна машина для радіального зміщення металу всередину. Цей метод є галузевим стандартом для тонкостінних труб, оскільки він не видаляє будь-який сировинний матеріал, таким чином зберігаючи структурну цілісність труби. Вирізання канавок використовує верстат, схожий на токарний верстат, для фізичного фрезерування металу. Це вимагає значно товщої стінки, щоб гарантувати, що товщина сталі, що залишилася, надійно відповідає стандартам безпеки високого тиску.
Незалежно від методу виготовлення необхідно перевірити три життєво важливі вимірювання. По-перше, це розмір А, який є гладкою відстанню від кінця труби до краю канавки, що діє як зона посадки прокладки. По-друге, це фізична ширина канавки. По-третє, це глибина канавки.
Метод канавки
Ідеальний розклад труб
Видалення матеріалу
Основна програма
Номінальний тиск Вплив
Валкові канавки
Додаток 10 до Додатку 40
Немає (холодне формування)
Комерційні системи опалення, вентиляції та кондиціонування, пожежні спринклери
Зберігає повну цілісність стінки труби
Вирізання пазів
Додаток 40, Додаток 80
Так (оброблений)
Промисловість високого тиску, гірнича справа
Зменшує товщину стінки в основі канавки
Стандарти розмірів систем протипожежного захисту
При проектуванні систем безпеки життєдіяльності розміри a рифлена вогнезахисна труба вимагає суворого дотримання міжнародних стандартів виробництва та встановлення. На відміну від звичайних водорозподільних мереж, системи пожежогасіння залишаються статичними протягом тривалого часу, але повинні працювати бездоганно під екстремальним гідростатичним тиском під час надзвичайної ситуації. Точне визначення розміру – це не лише питання ефективності роботи; це критична вимога відповідності.
Сувора відповідність кодексу
Системи протипожежного захисту регулюються суворими нормами, особливо стандартами Національної асоціації протипожежного захисту, такими як NFPA 13. Щоб оцинкована сталева труба була легально використана в цих сферах застосування, вона часто має мати сертифікати Underwriters Laboratories і Factory Mutual. Ці випробувальні органи вимагають точних допусків на розміри зовнішнього діаметра та загальної товщини стінки труби.
Якщо розмір труби менший або завищений навіть на частку міліметра, механічна муфта може не захопити канавку належним чином. Під час пожежі раптовий стрибок тиску води від потужних пожежних насосів може призвести до вибуху з’єднання невідповідного розміру, що призведе до катастрофічної відмови системи.
Загальні розміри спринклерних систем
У комерційних і промислових схемах пожежних спринклерів конкретні розміри труб стандартизовані для точного розрахунку витрати води та втрат на тертя. Нижче наведено довідкові відомості про найбільш часто використовувані розміри магістралей і відгалужень протипожежних спринклерів, а також точні зовнішні вимоги до них.
Діаметр Номінальний
Номінальний розмір труби
Точний зовнішній діаметр
Типове застосування
DN50
2 дюйми
60,3 мм
Відгалуження і малі масиви
DN80
3 дюйми
88,9 мм
Поперечні магістралі та стояки
DN100
4 дюйми
114,3 мм
Первинна поперечна магістраль
DN150
6 дюймів
168,3 мм
Головні стояки та колектори насосів
Товщина оцинкованого покриття
Процес гарячого цинкування додає захисний шар цинку на внутрішню та зовнішню поверхню сталевої труби для запобігання корозії. Відповідно до таких стандартів, як ASTM A53, це цинкове покриття зазвичай має товщину від 50 до 80 мікрон. Хоча це може здатися незначним для неозброєного ока, ця додаткова товщина повинна бути врахована під час процесу калібрування та нарізання канавок.
Крім того, якщо цинкування наноситься нерівномірно або якщо цинк накопичується біля кінців труби, розмір може тимчасово перевищити максимально допустимий допуск. Високоякісне виробництво та суворий контроль якості необхідні для того, щоб кінці труб залишалися ідеально гладкими. Нерівна оцинкована поверхня може перешкодити правильному встановленню еластомерної прокладки, що з часом призведе до мікропротікань.
Підбираємо для вашої труби потрібні механічні фітинги
Визначення правильного розміру труби – це лише половина рівняння. Труба повинна бути ідеально підібрана до відповідних фітингів. А Мережа сталевих труб з механічним з’єднанням спирається на симбіотичний зв’язок між канавкою труби, еластомерною прокладкою та корпусом муфти. Якщо розмір не відповідає, структурна цілісність усієї мережі трубопроводів порушується.
Механіка суглоба
Щоб повністю зрозуміти, чому розміри настільки важливі, потрібно зрозуміти, як механічне з’єднання працює під тиском. Система складається з трьох основних компонентів: пружної гумової прокладки, корпусу муфти з ковкого чавуну або сталі та міцних болтів гусениці з гайками. Стандартні високоякісні фітинги часто відливають із ковкого чавуну, що відповідає ASTM A536 класу 65-45-12, що забезпечує величезну міцність на розрив.
Коли муфта монтується на рифлених кінцях труби, прокладка обертається навколо сталі, перекриваючи крихітний зазор між двома секціями. Коли болти затягуються, корпус надійно притискає прокладку до труби. Одночасно внутрішні шпонки корпусу зчеплення плавно опускаються в пази. Система розроблена таким чином, що внутрішній тиск рідини фактично змушує губи прокладки щільніше прилягати до поверхні труби, постійно покращуючи ущільнення.
Приклад: визначення розмірів для систем DN114
Щоб проілюструвати необхідну точність, розглянемо стандартну комерційну систему охолодженої води DN114. Номінальний розмір вказує на 4-дюймову трубу, але фактичний показник розміру, який має значення, це точний зовнішній діаметр, який становить 114,3 мм.
Для цього конкретного розміру стандартні технічні характеристики канавок рулонів передбачають, що діаметр канавок має бути рівним 110,08 мм, із жорстким допуском лише від плюс 0,00 до мінус 0,38 мм. Розмір А має бути точно 15,88 мм. Якщо підрядник поспішно прокочує канавку до 111,00 мм, канавка занадто дрібна. З’єднувальні шпонки не будуть повністю зачеплені, що загрожує катастрофічним вибухом. Використання точно виміряних національних стандартів фітингів у стилі Victaulic усуває здогадки на робочому місці та гарантує, що з’єднання досягне максимального номінального робочого тиску.
Переваги точного визначення розміру для швидкого розгортання
У сучасному комерційному будівництві час є одним із найдорожчих товарів. Основною причиною, чому інженери та підрядники віддають перевагу цим мережам замість традиційних зварних або різьбових систем, є просто швидкість складання. Однак ця система функціонує лише як рішення для швидкого монтажу трубопроводів, якщо початкове визначення розміру та канавки виконано з абсолютною точністю.
Прискорення термінів проекту
Традиційні методи з’єднання труб, такі як зварювання, вимагають висококваліфікованої робочої сили, дозволів на небезпечні гарячі роботи, пожежних наглядів і ретельного рентгенівського тестування зварних швів. Нарізування труб великого діаметру також займає багато часу та вимагає підтягування важкої техніки на робочий майданчик.
Труби з канавками точного розміру повністю усувають ці перешкоди. Оскільки кінці труб готуються точно у виробничому цеху, фактичний процес з’єднання в повітрі займає лише кілька хвилин. Монтажники просто змащують прокладку, надягають її на кінці труби, ставлять корпус на прокладку та затягують два болти стандартним ударним гайковим ключем.
Зниження витрат на оплату праці та простоїв
Витрати на оплату праці часто складають найбільший відсоток бюджету підрядника. Використовуючи системи з пазами точного розміру, підрядники можуть скоротити час монтажу в три-чотири рази порівняно зі зварюванням. Крім того, оскільки установка не вимагає гарячих робіт, вона усуває необхідність зупиняти робочі об'єкти з міркувань безпеки. Це особливо вигідно в проектах модернізації в діючих лікарнях або центрах обробки даних, де мінімізація часу простою має вирішальне значення.
Пошук високоякісних матеріалів
Для досягнення ідеальної відповідності потрібно починати з високоякісної сировини. Точність визначення розмірів рифленого з’єднання значною мірою залежить від якості виготовлення самої труби. Фахівці з закупівель повинні бути дуже старанними, вибираючи партнерів-виробників.
Що шукати в постачальника
Під час пошуку промислових трубопроводів послідовність є найважливішим атрибутом. Покупцям слід шукати постачальників, які впроваджують суворі заходи контролю якості та мають міжнародні сертифікати, такі як ISO 9001.
Основні показники якості включають постійну товщину стінок і ідеальну округлість труби. Якщо труба має злегка овальну форму, машина для нарізання канавок створить нерівномірну глибину канавки, що призведе до високої ймовірності витоку. Поважні постачальники нададуть детальні звіти про випробування на фрезі, які підтвердять хімічний склад і межу текучості сталі, гарантуючи, що труба може витримувати механічне навантаження в процесі нарізання канавок без розтріскування.
Індивідуальна та стандартна довжини
Труби зазвичай постачаються стандартної довжини, наприклад 21 фут. Однак для складних механічних приміщень потрібна дуже різна довжина труб. Під час розрахунку загальної довжини труби, необхідної для конкретного прогону, інженери повинні врахувати зазор між механічними з’єднаннями.
На відміну від труб з різьбою, які перекриваються, труби з канавками розроблені таким чином, щоб мати невеликий зазор між кінцями труби всередині корпусу з’єднувальної муфти. Цей зазор забезпечує вирішальне теплове розширення та кутове відхилення. Під час виготовлення нестандартної довжини цей зазор необхідно відняти від загального вимірювання від центру до центру, щоб гарантувати, що кінцева збірка ідеально вписується у визначений простір.
Поширені помилки при визначенні розміру, яких слід уникати під час закупівель
Навіть досвідчені команди із закупівель можуть припуститися дорогих помилок, визначаючи та замовляючи системи рифлених трубопроводів. Уникнення цих поширених пасток має важливе значення для підтримки бюджету проекту та суворих стандартів безпеки.
Плутання внутрішнього діаметра із зовнішнім
Це, мабуть, найчастіша і дорога помилка при закупівлі труб. Для розрахунків потоку рідини інженери-механіки зосереджуються на внутрішньому діаметрі. Однак для з’єднання механічні муфти захоплюють зовнішню частину труби.
Якщо агент із закупівель замовляє механічну муфту на основі номінального внутрішнього діаметра труби, фітинг буде принципово несумісним. Завжди пам’ятайте, що у світі труб з канавками зовнішній діаметр є абсолютним показником, який не підлягає обговоренню.
З огляду на мінімальну товщину стінки для обробки канавок
Поширеною помилкою на будівельних майданчиках є спроба вирізати канавку на тонкостінній трубі, щоб заощадити час. Видалення металу з труби зі Списку 10 залишає стінку занадто тонкою, щоб витримувати тиск у системі, що призводить до негайного руйнування конструкції. Вирізані канавки, як правило, повинні бути зарезервовані для Списку 40, Списку 80 або більш важких сталевих труб. Якщо ви купуєте легші труби, щоб заощадити на вазі та витратах на матеріали, ви повинні чітко вказати роликові канавки.
Неправильне змішування метричних і імперських стандартів
Глобальні ланцюжки поставок часто вимагають конвертації між імперськими та метричними вимірюваннями. Небезпечною помилкою є припущення, що пряме математичне перетворення дорівнює правильному номінальному розміру труби.
Наприклад, пряме математичне перетворення 2 дюймів дорівнює 50,8 мм. Однак 2-дюймовий номінальний розмір труби насправді має стандартизований зовнішній діаметр 60,3 мм. Якщо покупець зажадає трубу діаметром 50 мм, припускаючи, що вона відповідає 2-дюймовій муфті американського стандарту, деталі просто не підійдуть одна до одної. Завжди покладайтеся на стандартизовані діаграми розмірів, а не на базові калькуляторні перетворення.
Висновок
Визначення правильного розміру рифленої оцинкованої сталевої труби в кінцевому підсумку зводиться до вивчення зовнішнього діаметра, розуміння точних специфікацій канавок і ідеального підбору труби до сконструйованих механічних фітингів. Використовуючи засоби точного вимірювання, суворо дотримуючись вимог кодексу та уникаючи поширених пасток під час закупівель, підрядники можуть забезпечити безпечну, надійну систему без витоків. Точність на етапі закупівлі та визначення розмірів гарантує швидкість і надійність остаточного встановлення, заощаджуючи час і гроші на будівельному майданчику. Якщо ви шукаєте високоякісні труби з ідеальною толерантністю та стандартні фітинги для свого наступного комерційного проекту, ознайомтеся з повним асортиментом за адресою czwhsteel.com , щоб забезпечити бездоганне встановлення.
FAQ
Яка різниця між нарізанням канавок і нарізанням канавок на оцинкованій сталевій трубі?
Для обробки роликових канавок використовується сильний механічний тиск, щоб зсунути сталь, утворюючи поглиблення без видалення будь-якого матеріалу. Цей метод ідеально підходить для тонкостінних труб, таких як Список 10, оскільки він зберігає структурну цілісність труби. Вирізання канавок фізично створює канал у зовнішній частині труби, видаляючи метал. Він забезпечує високоточну канавку, але вимагає більш товстої стінки труби, такої як Schedule 40 або 80, щоб гарантувати, що залишкова товщина стінки може безпечно впоратися з внутрішнім тиском системи.
Чи можу я використовувати сталеву трубу з механічним з’єднанням для застосування під високим тиском?
Так, механічні рифлені з’єднання добре витримують роботи під високим тиском за умови, що система сконструйована правильно. Конкретний розклад труб, точна глибина канавки та номінальний тиск вибраного з’єднання повинні відповідати максимальному робочому тиску системи. Завжди звертайтеся до таблиць номінального тиску виробника, оскільки важкі жорсткі муфти часто можуть витримувати тиск, що перевищує 1000 фунтів на квадратний дюйм у поєднанні з відповідною товщиною стінки труби.
Як DN114 перекладається на дюйми?
Позначення DN114 є метричним терміном, який співвідноситься з північноамериканським 4-дюймовим номінальним розміром труби. Однак ані число 114, ані 4 не є точним вимірюванням, яке використовується для встановлення механічних муфт. Точний стандартизований зовнішній діаметр для DN114 або 4-дюймової труби становить 114,3 міліметра, що дорівнює точно 4500 дюймам. Це критично важливе вимірювання, необхідне для належного зачеплення канавки та муфти.
Чому для систем протипожежного захисту перевагу надають рифленим трубам?
Рифлені труби є галузевим стандартом протипожежного захисту, оскільки вони забезпечують швидке, високонадійне встановлення без надзвичайної пожежної небезпеки, пов’язаної зі зварюванням на місці. Крім того, рифлені механічні з’єднання можуть бути розроблені як гнучкі з’єднання. Ця притаманна гнучкість дозволяє трубопровідній мережі пристосовуватися до теплового розширення, звуження та критичного сейсмічного руху, гарантуючи, що система пожежогасіння залишається цілою та функціональною під час землетрусів або осідання будівлі.
Як виміряти розмір А на трубі з пазами?
Розмір А вимірюється від справжнього кінця труби до найближчого краю канавки. Ця гладка частина сталі виступає в якості основної посадкової поверхні для еластомерної прокладки. Щоб точно виміряти його, інспектори використовують спеціалізований канавокметр або прецизійний штангенциркуль. Кінець труби повинен бути зрізаний ідеально під кутом; якщо розріз зроблено під кутом, розмір А буде змінюватися по всьому колу, що призведе до нерівного ущільнення прокладки та потенційних витоків.
Труба якого типу потрібна для нарізання канавок?
Вирізання канавок фізично видаляє сталь із зовнішньої стінки труби. Тому він, як правило, обмежується трубами з більш товстими стінками, як правило, Списку 40, Списку 80 або вище. Використання вирізаної канавки на трубі Списку 10 залишає сталь, що залишилася в основі канавки, занадто тонкою, щоб безпечно утримувати тиск рідини, порушуючи правила безпеки конструкції. Завжди перевіряйте вимоги до мінімальної товщини стінки, зазначені виробником муфти, перед обробкою.
Наші ковані різьбові фланці пройшли суворий контроль якості та випробування, мають відмінну міцність і надійність і можуть витримувати високий тиск і важкі робочі умови.
ЗВ'ЯЖІТЬСЯ З НАМИ
Телефон: +86- 13832718182
Електронна пошта:
sales@czweiheng.com WhatsApp:+86- 13832718182
Додати:East of Construction Machinery Factory, Yanshan County, Cangzhou, Hebei China