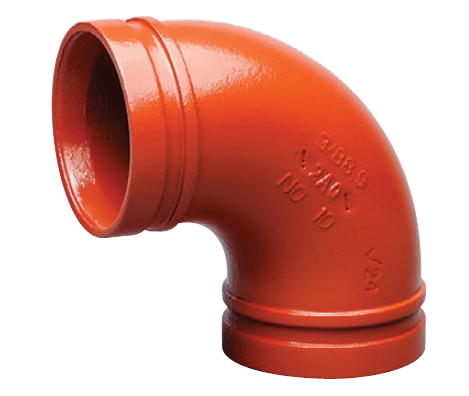
ຂ້າພະເຈົ້າໄດ້ເຫັນມັນເກີດຂຶ້ນຫຼາຍຄັ້ງໃນບ່ອນເຮັດວຽກທາງການຄ້າ. ລູກເຮືອຄົນໜຶ່ງໃຊ້ເວລາຫຼາຍມື້ໃນການຕິດຕັ້ງເຄືອຂ່າຍການຈັດສົ່ງນໍ້າທີ່ຊັບຊ້ອນ. ໃນທີ່ສຸດພວກເຂົາກົດດັນສາຍ, ພຽງແຕ່ເບິ່ງການເຊື່ອມໂລຫະທີ່ຮ້ອງໄຫ້. ສະຖານະການທີ່ອຸກອັ່ງແລະລາຄາແພງນີ້ plagues ຜູ້ຮັບເຫມົາກົນຈັກຢູ່ທົ່ວທຸກແຫ່ງ. ເຖິງແມ່ນວ່າການຈັບຄູ່ມິຕິມິຕິກ້ອງຈຸລະທັດສາມາດທໍາລາຍປະທັບຕາກົນຈັກໄດ້ຢ່າງສົມບູນໃນລະບົບທີ່ມີຮ່ອງ. ໃນຄູ່ມືທີ່ສົມບູນແບບນີ້, ທ່ານຈະໄດ້ຮຽນຮູ້ວິທີການວັດແທກ, ປະເມີນແລະເລືອກຂະຫນາດທີ່ຖືກຕ້ອງເພື່ອຮັບປະກັນການຕິດຕັ້ງທີ່ບໍ່ມີຂໍ້ບົກພ່ອງ, ປະຕິບັດຕາມລະຫັດຕັ້ງແຕ່ມື້ຫນຶ່ງ.
ການປະຕິບັດທີ່ສໍາຄັນສໍາລັບການປັບຂະຫນາດຂອງລະບົບ
ເສັ້ນຜ່າສູນກາງພາຍນອກແມ່ນຕົວຊີ້ວັດສູງສຸດ: ເມື່ອຂະຫນາດລະບົບທໍ່ເປັນຮ່ອງ, ເສັ້ນຜ່າສູນກາງພາຍນອກແມ່ນການວັດແທກທີ່ສໍາຄັນທີ່ສຸດທີ່ຕ້ອງການເພື່ອຮັບປະກັນການປະທັບຕາກົນຈັກທີ່ເຫມາະສົມ.
Master the Terminology: ຄວາມແຕກຕ່າງລະຫວ່າງຂະຫນາດທໍ່ Nominal ແລະເສັ້ນຜ່າສູນກາງ Nominal ເປັນສິ່ງຈໍາເປັນສໍາລັບການຈັດຊື້ທົ່ວໂລກທີ່ຖືກຕ້ອງແລະຫຼີກເວັ້ນການຊັກຊ້າຢູ່ສະຖານທີ່ຄ່າໃຊ້ຈ່າຍ.
ເງື່ອນໄຂສະເພາະຂອງແອັບພລິເຄຊັນ: ຄວາມທົນທານຂອງຂະຫນາດແລະຄວາມຫນາຂອງຝາແຕກຕ່າງກັນຢ່າງເຂັ້ມງວດໂດຍອີງໃສ່ຄໍາຮ້ອງສະຫມັກທີ່ໃຊ້ໃນທ້າຍ, ໂດຍສະເພາະໃນເວລາທີ່ກໍານົດເຄືອຂ່າຍຄວາມປອດໄພຊີວິດ.
ຄວາມເຂົ້າກັນໄດ້ຢ່າງເຂັ້ມງວດ: ຂະຫນາດຂອງທໍ່ຕ້ອງສອດຄ່ອງຢ່າງສົມບູນກັບຂໍ້ກໍາຫນົດທາງວິສະວະກໍາຂອງຂໍ້ຕໍ່ກົນຈັກເພື່ອຮັກສາຄວາມສົມບູນຂອງລະບົບແລະຈັດການຄວາມກົດດັນທີ່ເພີ່ມຂຶ້ນຢ່າງປອດໄພ.
ຄວາມເຂົ້າໃຈກ່ຽວກັບຂະຫນາດສໍາລັບທໍ່ເຫຼັກ Galvanized Grooved
ການຈັດຊື້ທີ່ຖືກຕ້ອງເລີ່ມຕົ້ນດ້ວຍຄວາມເຂົ້າໃຈພື້ນຖານກ່ຽວກັບວິທີການວັດແທກທໍ່ອຸດສາຫະກໍາແລະການຈັດປະເພດ. ວິສະວະກອນແລະຜູ້ຊື້ຕ້ອງນໍາທາງມາດຕະຖານພາກພື້ນທີ່ແຕກຕ່າງກັນໃນຂະນະທີ່ຮັກສາຄວາມທົນທານຂອງມິຕິທີ່ເຂັ້ມງວດ.
ເບິ່ງແນວໂນ້ມອຸດສາຫະກໍາທີ່ຜ່ານມາ, ມີການຫັນປ່ຽນອັນໃຫຍ່ຫຼວງໄປສູ່ການສ້າງແບບຈໍາລອງຂໍ້ມູນຂ່າວສານແລະແບບໂມດູນ, ການກໍ່ສ້າງນອກສະຖານທີ່ໃນຂະແຫນງການທໍ່ນ້ໍາການຄ້າແລະ HVAC. ຄ່າໃຊ້ຈ່າຍທີ່ເພີ່ມຂຶ້ນຂອງແຮງງານທີ່ມີຄວາມຊໍານິຊໍານານໄດ້ຊຸກຍູ້ໃຫ້ຜູ້ຮັບເຫມົາກົນຈັກຕ້ອງອີງໃສ່ການກໍານົດຂະຫນາດກ່ອນການຜະລິດທີ່ຊັດເຈນແທນທີ່ຈະເຮັດໃຫ້ການປັບຕົວດ້ວຍຕົນເອງ, ໃນສະຖານທີ່. ລະບົບຕ່ອງໂສ້ການສະຫນອງທົ່ວໂລກຍັງເຄັ່ງຄັດກັບການຄວບຄຸມຄຸນນະພາບ. ດັ່ງນັ້ນ, ການສ້າງຕົວຊີ້ບອກມິຕິມິຕິເຫຼົ່ານີ້ບໍ່ແມ່ນພຽງແຕ່ການປະຕິບັດທີ່ດີທີ່ສຸດ; ມັນເປັນຄວາມຈໍາເປັນຢ່າງແທ້ຈິງສໍາລັບການແຂ່ງຂັນແລະມີກໍາໄລໃນສັນຍາທີ່ທັນສະໄຫມ.
ຂະໜາດທໍ່ຊື່ທຽບກັບເສັ້ນຜ່າສູນກາງ Nominal
ລະບົບທໍ່ແມ່ນຖືກລະບຸໂດຍທົ່ວໄປໂດຍໃຊ້ສອງມາດຕະຖານຂະຫນາດຕົ້ນຕໍ. ຂະຫນາດທໍ່ນາມແມ່ນມາດຕະຖານທີ່ໃຊ້ໃນອາເມລິກາເຫນືອ, ວັດແທກເປັນນິ້ວ. ໃນທາງກົງກັນຂ້າມ, Diameter Nominal ແມ່ນມາດຕະຖານ metric ທີ່ໃຊ້ໃນລະດັບສາກົນ, ວັດແທກເປັນ millimeter.
ມັນເປັນສິ່ງ ສຳ ຄັນທີ່ຈະເຂົ້າໃຈວ່າ ຄຳ ວ່ານາມສະກຸນພຽງແຕ່ ໝາຍ ເຖິງຊື່ເທົ່ານັ້ນ. ທໍ່ຂະໜາດ 4 ບໍ່ມີເສັ້ນຜ່າສູນກາງ 4 ນິ້ວພາຍໃນ ຫຼື ພາຍນອກ. ແທນທີ່ຈະ, ມັນເຮັດຫນ້າທີ່ເປັນການອອກແບບມາດຕະຖານ. ເມື່ອຈັດຊື້ວັດສະດຸທົ່ວໂລກໃນທົ່ວຕ່ອງໂສ້ການສະຫນອງທີ່ແຕກຕ່າງກັນ, ການປ່ຽນນາມສະກຸນເຫຼົ່ານີ້ຢ່າງຖືກຕ້ອງແມ່ນຂັ້ນຕອນທໍາອິດໃນການຫຼີກເວັ້ນອົງປະກອບທີ່ບໍ່ກົງກັນຢູ່ໃນບ່ອນເຮັດວຽກ.
ບົດບາດສໍາຄັນຂອງເສັ້ນຜ່າສູນກາງພາຍນອກ
ໃນເວລາທີ່ເຮັດວຽກຮ່ວມກັບລະບົບ grooved, ເສັ້ນຜ່າກາງນອກແມ່ນຕົວຊີ້ວັດຄວາມສໍາເລັດຫຼືຄວາມລົ້ມເຫຼວ. ຂໍ້ຕໍ່ກົນຈັກເຮັດໜ້າທີ່ໄດ້ໂດຍການໃຊ້ຕົວເຊື່ອມຕໍ່ທີ່ໜັກໜ່ວງທີ່ຍຶດຕິດກັບທໍ່ພາຍນອກ. ທີ່ຢູ່ອາໃສນີ້ບີບອັດຢາງຢາງ elastomeric ໂດຍກົງຕໍ່ກັບພື້ນຜິວເຫຼັກຂອງທໍ່.
ຖ້າຂະຫນາດແມ່ນມີຄວາມທົນທານເລັກນ້ອຍ, ທີ່ຢູ່ອາໃສຈະບໍ່ປິດຢ່າງສົມບູນຖ້າມັນໃຫຍ່ເກີນໄປ, ຫຼືບໍ່ສາມາດບີບອັດ gasket ພຽງພໍຖ້າມັນນ້ອຍເກີນໄປ. ທັງສອງສະຖານະການນໍາໄປສູ່ການຮົ່ວໄຫຼທີ່ບໍ່ສາມາດຫຼີກລ່ຽງໄດ້. ເສັ້ນຜ່າສູນກາງພາຍນອກມາດຕະຖານຮັບປະກັນວ່າທໍ່ຈາກຜູ້ຜະລິດທົ່ວໂລກຕ່າງໆສາມາດເຊື່ອມຕໍ່ໄດ້ຢ່າງບໍ່ຢຸດຢັ້ງໂດຍໃຊ້ອຸປະກອນກົນຈັກມາດຕະຖານ.
ຄວາມຫນາຂອງກໍາແພງແລະຕາຕະລາງທໍ່
ໃນຂະນະທີ່ຂະຫນາດພາຍນອກຍັງຄົງຄົງທີ່ສໍາລັບຂະຫນາດທີ່ກໍານົດໄວ້, ເສັ້ນຜ່າກາງພາຍໃນມີການປ່ຽນແປງໂດຍອີງໃສ່ຄວາມຫນາຂອງຝາທໍ່, ເຊິ່ງຖືກກໍານົດໂດຍຕາຕະລາງຂອງມັນ. ການຈັດປະເພດທົ່ວໄປລວມມີຕາຕະລາງ 10, ຕາຕະລາງ 40, ແລະຕາຕະລາງ 80.
ຕົວຢ່າງເຊັ່ນ, ທໍ່ Schedule 40 ມີຝາທີ່ຫນາ, ຫນັກກວ່າທໍ່ Schedule 10. ເນື່ອງຈາກວ່າພາຍນອກຕ້ອງຄົງທີ່ແຫນ້ນແຫນ້ນເພື່ອໃຫ້ເຫມາະກັບຕົວເຊື່ອມຕໍ່ກົນຈັກ, ເຫຼັກພິເສດໃນທໍ່ Schedule 40 ຫຼຸດຜ່ອນພື້ນທີ່ໄຫຼພາຍໃນ. ຄວາມຫນາຂອງກໍາແພງມີຜົນກະທົບໂດຍກົງຕໍ່ຄວາມກົດດັນການເຮັດວຽກສູງສຸດທີ່ອະນຸຍາດຂອງເຄືອຂ່າຍແລະກໍານົດປະເພດສະເພາະຂອງວິທີການ grooving ທີ່ສາມາດນໍາໃຊ້ໄດ້ຢ່າງປອດໄພ.
ວິທີການວັດແທກແລະຂະຫນາດທໍ່ຢ່າງຖືກຕ້ອງ
ການກໍານົດຂະຫນາດທີ່ຖືກຕ້ອງຮຽກຮ້ອງໃຫ້ມີເຄື່ອງມືທີ່ຊັດເຈນແລະຄວາມເຂົ້າໃຈທີ່ຊັດເຈນກ່ຽວກັບເລຂາຄະນິດຮ່ວມກັນ. ການຄາດເດົາຫຼືການອີງໃສ່ແຜ່ນສະເພາະທີ່ລ້າສະໄຫມໃນໄລຍະນີ້ມັກຈະເຮັດໃຫ້ໂຄງການຊັກຊ້າແລະການທົດສອບຄວາມກົດດັນ hydrostatic ລົ້ມເຫລວ.
ການວັດແທກເສັ້ນຜ່າສູນກາງພາຍນອກຕົວຈິງ
ຈິນຕະນາການຢືນຢູ່ໃນຫ້ອງກົນຈັກທີ່ມີແສງສະຫວ່າງຫນ້ອຍທີ່ພະຍາຍາມກວດສອບການສົ່ງທໍ່. ມາດຕະການ tape retractable ມາດຕະຖານຈະບໍ່ຕັດມັນຢູ່ທີ່ນີ້. ທີມງານຈັດຊື້ແລະຄວບຄຸມຄຸນນະພາບຕ້ອງໃຊ້ Vernier calipers ທີ່ມີຄວາມແມ່ນຍໍາຫຼືເທບ Pi ພິເສດ, ເຊິ່ງເອີ້ນກັນວ່າ tapes ເສັ້ນຜ່າກາງ.
A Pi tape ຖືກຫໍ່ແຫນ້ນຮອບຮອບຂອງທໍ່ແລະສົ່ງຜົນອອກໂດຍກົງຂອງເສັ້ນຜ່າກາງພາຍນອກທີ່ແນ່ນອນ. ກ່ອນທີ່ຈະວັດແທກນີ້, ໃຫ້ແນ່ໃຈວ່າຫນ້າດິນຂອງທໍ່ໄດ້ຖືກເຊັດໃຫ້ສະອາດຂອງນ້ໍາຕັດຫຼືສິ່ງເສດເຫຼືອຂອງໂຮງງານ. ການວັດແທກນີ້ຕ້ອງຖືກປະຕິບັດຢູ່ໃກ້ກັບປາຍວັດຖຸດິບຂອງທໍ່ບ່ອນທີ່ການເຊື່ອມໂລຫະຂອງເຄື່ອງຈັກໃນທີ່ສຸດຈະນັ່ງ, ໃຫ້ແນ່ໃຈວ່າມັນຕົກລົງຢ່າງສົມບູນພາຍໃນຂອບເຂດຄວາມທົນທານທີ່ກໍານົດຂອງຜູ້ຜະລິດ.
ການກໍານົດຂະຫນາດ Groove ທີ່ຕ້ອງການ
ຮ່ອງຕົວຂອງມັນເອງຕ້ອງໄດ້ຮັບການສ້າງຕັ້ງຂຶ້ນຕາມຂໍ້ກໍາຫນົດທີ່ແນ່ນອນເພື່ອໃຫ້ທີ່ຢູ່ອາໃສ coupling ມີສ່ວນຮ່ວມຢ່າງຖືກຕ້ອງ. ມີສອງວິທີຕົ້ນຕໍສໍາລັບການສ້າງຊ່ອງທາງເຫຼົ່ານີ້. ມ້ວນມ້ວນໃຊ້ເຄື່ອງຈັກພິເສດເພື່ອຍ້າຍໂລຫະອອກດ້ວຍ radially ພາຍໃນ. ວິທີການນີ້ແມ່ນມາດຕະຖານອຸດສາຫະກໍາສໍາລັບທໍ່ທີ່ມີຝາບາງໆເພາະວ່າມັນບໍ່ເອົາວັດຖຸດິບໃດໆ, ດັ່ງນັ້ນການຮັກສາຄວາມສົມບູນຂອງໂຄງສ້າງຂອງທໍ່. ການຕັດຮ່ອງແມ່ນໃຊ້ເຄື່ອງທີ່ຄ້າຍຄືເຄື່ອງກຶງເພື່ອຕັດໂລຫະອອກທາງຮ່າງກາຍ. ນີ້ຮຽກຮ້ອງໃຫ້ມີກໍາແພງທີ່ຫນາກວ່າເພື່ອຮັບປະກັນຄວາມຫນາຂອງເຫຼັກທີ່ຍັງເຫຼືອຢ່າງປອດໄພຕາມມາດຕະຖານຄວາມປອດໄພຂອງຄວາມກົດດັນສູງ.
ໂດຍບໍ່ສົນເລື່ອງວິທີການ fabrication, ສາມມາດຕະການທີ່ສໍາຄັນຕ້ອງໄດ້ຮັບການກວດສອບ. ຫນ້າທໍາອິດແມ່ນ A Dimension, ເຊິ່ງເປັນໄລຍະຫ່າງທີ່ລຽບຈາກປາຍທໍ່ໄປຫາຂອບຂອງຮ່ອງ, ເຮັດຫນ້າທີ່ເປັນບ່ອນນັ່ງ gasket. ອັນທີສອງແມ່ນຄວາມກວ້າງຂອງ Groove ທາງກາຍຍະພາບ. ອັນທີສາມແມ່ນຄວາມເລິກຂອງ Groove.
ວິທີການເຈາະ
ຕາຕະລາງທໍ່ທີ່ເຫມາະສົມ
ການໂຍກຍ້າຍວັດສະດຸ
ຄໍາຮ້ອງສະຫມັກຂັ້ນຕົ້ນ
ຜົນກະທົບຕໍ່ການຈັດອັນດັບຄວາມກົດດັນ
Roll Grooving
ຕາຕະລາງ 10 ເຖິງຕາຕະລາງ 40
ບໍ່ມີ (ຮູບແບບເຢັນ)
HVAC ການຄ້າ, ເຄື່ອງດັບເພີງ
ຮັກສາຄວາມສົມບູນຂອງຝາທໍ່ເຕັມ
ຕັດຮ່ອງ
ຕາຕະລາງ 40, ຕາຕະລາງ 80
ແມ່ນແລ້ວ (ເຄື່ອງຈັກ)
ອຸດສາຫະກໍາຄວາມກົດດັນສູງ, ການຂຸດຄົ້ນບໍ່ແຮ່
ຫຼຸດຄວາມໜາຂອງຝາຢູ່ຖານຮ່ອງ
ມາດຕະຖານຂະຫນາດສໍາລັບລະບົບປ້ອງກັນໄຟໄຫມ້
ໃນເວລາທີ່ວິສະວະກໍາລະບົບຄວາມປອດໄພຊີວິດ, ຂະຫນາດຂອງ a ທໍ່ປ້ອງກັນໄຟ grooved ຮຽກຮ້ອງໃຫ້ມີການປະຕິບັດຕາມຢ່າງເຂັ້ມງວດກັບມາດຕະຖານການຜະລິດແລະການຕິດຕັ້ງສາກົນ. ບໍ່ເຫມືອນກັບເຄືອຂ່າຍການແຈກຢາຍນ້ໍາທົ່ວໄປ, ລະບົບສະກັດກັ້ນໄຟຍັງຄົງຢູ່ເປັນເວລາດົນນານແຕ່ຕ້ອງປະຕິບັດຢ່າງບໍ່ມີຂໍ້ບົກພ່ອງພາຍໃຕ້ຄວາມກົດດັນ hydrostatic ທີ່ສຸດໃນເວລາສຸກເສີນ. ຂະຫນາດທີ່ຖືກຕ້ອງບໍ່ແມ່ນເລື່ອງຂອງປະສິດທິພາບການດໍາເນີນງານ; ມັນເປັນຂໍ້ກໍານົດການປະຕິບັດຕາມທີ່ສໍາຄັນ.
ການປະຕິບັດຕາມລະຫັດຢ່າງເຂັ້ມງວດ
ລະບົບປ້ອງກັນໄຟໄຫມ້ແມ່ນຄຸ້ມຄອງໂດຍລະຫັດທີ່ເຂັ້ມງວດ, ໂດຍສະເພາະແມ່ນມາດຕະຖານຂອງສະມາຄົມປ້ອງກັນໄຟໄຫມ້ແຫ່ງຊາດ, ເຊັ່ນ NFPA 13. ສໍາລັບທໍ່ເຫຼັກ galvanized ທີ່ຈະຖືກນໍາໃຊ້ຢ່າງຖືກຕ້ອງຕາມກົດຫມາຍໃນຄໍາຮ້ອງສະຫມັກເຫຼົ່ານີ້, ມັນມັກຈະຕ້ອງໄດ້ປະຕິບັດການຢັ້ງຢືນຈາກ Underwriters Laboratories ແລະໂຮງງານຜະລິດເຊິ່ງກັນແລະກັນ. ອົງການຈັດຕັ້ງການທົດສອບເຫຼົ່ານີ້ກໍານົດຄວາມທົນທານຂອງມິຕິທີ່ແນ່ນອນສໍາລັບເສັ້ນຜ່າສູນກາງພາຍນອກແລະຄວາມຫນາຂອງຝາລວມຂອງທໍ່.
ຖ້າທໍ່ມີຂະໜາດນ້ອຍ ຫຼືໃຫຍ່ເກີນຂະໜາດເຖິງແຕ່ສ່ວນຫນຶ່ງຂອງມີລີແມັດ, ການເຊື່ອມກົນຈັກອາດບໍ່ສາມາດຈັບຮ່ອງໄດ້ຢ່າງຖືກຕ້ອງ. ໃນລະຫວ່າງເຫດການໄຟໄຫມ້, ຄວາມກົດດັນຂອງນ້ໍາກະທັນຫັນຈາກປັ໊ມດັບເພີງທີ່ປະຕິບັດຫນ້າທີ່ຫນັກສາມາດເຮັດໃຫ້ເກີດຄວາມແຕກແຍກຂະຫນາດທີ່ບໍ່ຖືກຕ້ອງ, ເຊິ່ງເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວຂອງລະບົບໄພພິບັດ.
ຂະຫນາດທົ່ວໄປໃນລະບົບ Sprinkler
ໃນການຈັດວາງເຄື່ອງດັບເພີງທາງການຄ້າ ແລະອຸດສາຫະກຳ, ຂະໜາດທໍ່ສະເພາະແມ່ນໄດ້ມາດຕະຖານເພື່ອຄິດໄລ່ການໄຫຼຂອງນ້ຳ ແລະການສູນເສຍການເສຍສະລະຢ່າງຖືກຕ້ອງ. ຂ້າງລຸ່ມນີ້ແມ່ນເອກະສານອ້າງອີງທີ່ລາຍລະອຽດກ່ຽວກັບຂະຫນາດທີ່ໃຊ້ເລື້ອຍໆທີ່ສຸດສໍາລັບສາຍໄຟແລະສາຍສາຂາ, ພ້ອມກັບຄວາມຕ້ອງການພາຍນອກທີ່ແນ່ນອນ.
ເສັ້ນຜ່າສູນກາງນາມ
ຂະຫນາດທໍ່ນາມ
ເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ແນ່ນອນ
ຄໍາຮ້ອງສະຫມັກທົ່ວໄປ
DN50
2 ນິ້ວ
60.3 ມມ
ສາຍສາຂາ ແລະ array ຂະຫນາດນ້ອຍ
DN80
3 ນິ້ວ
88.9 ມມ
ຂ້າມຕົ້ນຕໍແລະ risers
DN100
4 ນິ້ວ
114.3 ມ
ຫຼັກຂ້າມຂັ້ນຕົ້ນ
DN150
6 ນິ້ວ
168.3 ມມ
risers ຕົ້ນຕໍແລະຫົວປັ໊ມ
ຄວາມຫນາຂອງເຄືອບ Galvanized
ຂະບວນການ galvanizing ອາບນ້ໍາຮ້ອນເພີ່ມຊັ້ນປ້ອງກັນຂອງສັງກະສີທັງພາຍໃນແລະພາຍນອກຂອງທໍ່ເຫລໍກເພື່ອປ້ອງກັນການກັດກ່ອນ. ອີງຕາມມາດຕະຖານເຊັ່ນ ASTM A53, ການເຄືອບສັງກະສີນີ້ປົກກະຕິຢູ່ລະຫວ່າງ 50 ຫາ 80 microns ໃນຄວາມຫນາ. ໃນຂະນະທີ່ນີ້ອາດຈະເບິ່ງຄືວ່າບໍ່ມີເຫດຜົນກັບຕາເປົ່າ, ຄວາມຫນາທີ່ເພີ່ມນີ້ຕ້ອງໄດ້ຮັບການຄິດໄລ່ໃນລະຫວ່າງຂະບວນການຂະຫນາດແລະ grooving.
ຍິ່ງໄປກວ່ານັ້ນ, ຖ້າການສັງກະສີຖືກ ນຳ ໃຊ້ບໍ່ສະ ເໝີ ພາບ, ຫຼືຖ້າການສັງກະສີເກີດຂື້ນຢູ່ໃກ້ກັບທໍ່, ມິຕິອາດຈະເກີນຄວາມທົນທານສູງສຸດທີ່ອະນຸຍາດຊົ່ວຄາວ. ການຜະລິດທີ່ມີຄຸນນະພາບສູງແລະການຄວບຄຸມຄຸນນະພາບຢ່າງເຂັ້ມງວດແມ່ນມີຄວາມຈໍາເປັນເພື່ອຮັບປະກັນວ່າປາຍທໍ່ຍັງຄົງກ້ຽງຢ່າງສົມບູນ. ພື້ນຜິວ galvanized ທີ່ບໍ່ສະຫມໍ່າສະເຫມີສາມາດປ້ອງກັນບໍ່ໃຫ້ gasket elastomeric ນັ່ງຢ່າງຖືກຕ້ອງ, ນໍາໄປສູ່ການຮົ່ວໄຫລຂອງຈຸນລະພາກໃນໄລຍະເວລາ.
ການຈັບຄູ່ທໍ່ຂອງທ່ານກັບອຸປະກອນກົນຈັກທີ່ຖືກຕ້ອງ
ການກໍານົດຂະຫນາດທໍ່ທີ່ຖືກຕ້ອງແມ່ນພຽງແຕ່ເຄິ່ງຫນຶ່ງຂອງສົມຜົນ. ທໍ່ຕ້ອງໄດ້ຮັບການຈັບຄູ່ຢ່າງສົມບູນກັບອຸປະກອນທີ່ສອດຄ້ອງກັນ. ກ ເຄືອຂ່າຍ ທໍ່ເຫລັກຮ່ວມກົນຈັກ ອີງໃສ່ຄວາມສໍາພັນ symbiotic ລະຫວ່າງຮ່ອງທໍ່, gasket elastomeric, ແລະທີ່ຢູ່ອາໄສ coupling. ຖ້າຂະຫນາດບໍ່ກົງກັນ, ຄວາມສົມບູນຂອງໂຄງສ້າງຂອງເຄືອຂ່າຍທໍ່ທັງຫມົດຈະຖືກທໍາລາຍ.
ກົນໄກການຮ່ວມ
ເພື່ອເຂົ້າໃຈຢ່າງຄົບຖ້ວນວ່າເປັນຫຍັງຂະຫນາດແມ່ນສໍາຄັນຫຼາຍ, ຄົນເຮົາຕ້ອງເຂົ້າໃຈວິທີການຮ່ວມກັນຂອງກົນຈັກດໍາເນີນການພາຍໃຕ້ຄວາມກົດດັນ. ລະບົບປະກອບດ້ວຍສາມອົງປະກອບຕົ້ນຕໍ: gasket ຢາງພາລາທີ່ທົນທານຕໍ່, ທາດເຫຼັກ ductile ຫຼືເຫຼັກ coupling ທີ່ຢູ່ອາໄສ, ແລະ bolts ຫົວຕິດຕາມທີ່ຫນັກຫນ່ວງທີ່ມີແກ່ນ. ອຸປະກອນເສີມຄຸນນະພາບສູງມາດຕະຖານມັກຈະຖືກຫລໍ່ຈາກທາດເຫຼັກ ductile ທີ່ສອດຄ່ອງກັບ ASTM A536 Grade 65-45-12, ສະຫນອງຄວາມເຂັ້ມແຂງ tensile immense.
ໃນເວລາທີ່ການເຊື່ອມໂລຫະໄດ້ຖືກປະກອບໃນໄລຍະທໍ່ເປັນຮ່ອງ, gasket wraps ປະມານເຫຼັກ, ຂົວຊ່ອງຫວ່າງຂະຫນາດນ້ອຍລະຫວ່າງສອງພາກສ່ວນ. ເມື່ອສະລັອດຖືກແຫນ້ນ, ທີ່ຢູ່ອາໄສບີບອັດ gasket ຢ່າງປອດໄພຕໍ່ກັບທໍ່. ພ້ອມກັນນັ້ນ, ກະແຈພາຍໃນຂອງຕົວຍຶດຕິດກັນຫຼຸດລົງລົງໃນຮ່ອງ. ລະບົບດັ່ງກ່າວໄດ້ຖືກອອກແບບເພື່ອໃຫ້ຄວາມກົດດັນຂອງນ້ໍາພາຍໃນຕົວຈິງບັງຄັບໃຫ້ປາກຂອງ gasket ໄດ້ tighter ຕໍ່ຫນ້າທໍ່, ຢ່າງຕໍ່ເນື່ອງເສີມຂະຫຍາຍການປະທັບຕາ.
ກໍລະນີສຶກສາ: ຂະຫນາດສໍາລັບລະບົບ DN114
ເພື່ອສະແດງໃຫ້ເຫັນຄວາມຊັດເຈນທີ່ຕ້ອງການ, ພິຈາລະນາລະບົບນ້ໍາເຢັນທາງການຄ້າມາດຕະຖານ DN114. ຂະຫນາດນາມຊີ້ໃຫ້ເຫັນເຖິງທໍ່ 4 ນິ້ວ, ແຕ່ການວັດແທກຂະຫນາດທີ່ແທ້ຈິງທີ່ສໍາຄັນແມ່ນເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ແນ່ນອນ, ເຊິ່ງແມ່ນ 114.3 ມມ.
ສໍາລັບຂະຫນາດສະເພາະນີ້, ມາດຕະຖານຂອງຮ່ອງມ້ວນມາດຕະຖານກໍານົດວ່າເສັ້ນຜ່າສູນກາງຂອງຮ່ອງຕ້ອງມີຄວາມຊັດເຈນ 110.08 ມມ, ມີຄວາມທົນທານໃກ້ຊິດພຽງແຕ່ບວກ 0.00 ຫາລົບ 0.38 ມມ. ຂະໜາດ A ຕ້ອງມີຂະໜາດແທ້ 15.88 ມມ. ຖ້າຜູ້ຮັບເໝົາເລັ່ງມ້ວນຮ່ອງເຖິງ 111.00 ມມ, ຮ່ອງແມ່ນຕື້ນເກີນໄປ. ກະແຈເຊື່ອມຈະບໍ່ມີສ່ວນຮ່ວມຢ່າງເຕັມສ່ວນ, ມີຄວາມສ່ຽງຕໍ່ການລະເບີດຂອງໄພພິບັດ. ການນໍາໃຊ້ອຸປະກອນເສີມແບບ Victaulic ມາດຕະຖານແຫ່ງຊາດທີ່ວັດແທກຄວາມແມ່ນຍໍາຈະກໍາຈັດການຄາດເດົາຢູ່ໃນບ່ອນເຮັດວຽກແລະຮັບປະກັນວ່າການຮ່ວມກັນຈະບັນລຸຄວາມກົດດັນສູງສຸດໃນການເຮັດວຽກ.
ຂໍ້ໄດ້ປຽບຂອງຂະຫນາດທີ່ຖືກຕ້ອງສໍາລັບການນໍາໃຊ້ຢ່າງໄວວາ
ໃນການກໍ່ສ້າງການຄ້າທີ່ທັນສະໄຫມ, ເວລາແມ່ນຫນຶ່ງໃນບັນດາສິນຄ້າລາຄາແພງທີ່ສຸດ. ເຫດຜົນຕົ້ນຕໍທີ່ວິສະວະກອນແລະຜູ້ຮັບເຫມົາລະບຸເຄືອຂ່າຍເຫຼົ່ານີ້ຫຼາຍກວ່າລະບົບການເຊື່ອມໂລຫະຫຼື threaded ແບບດັ້ງເດີມແມ່ນຄວາມໄວຂອງການປະກອບ. ຢ່າງໃດກໍຕາມ, ລະບົບນີ້ພຽງແຕ່ເຮັດຫນ້າທີ່ເປັນ ການແກ້ ໄຂທໍ່ຕິດຕັ້ງໄວ ຖ້າຫາກວ່າການຂະຫນາດເບື້ອງຕົ້ນແລະ grooving ແມ່ນປະຕິບັດດ້ວຍຄວາມຖືກຕ້ອງຢ່າງແທ້ຈິງ.
ເລັ່ງເວລາໂຄງການ
ວິທີການເຊື່ອມທໍ່ແບບດັ້ງເດີມ, ເຊັ່ນ: ການເຊື່ອມໂລຫະ, ຕ້ອງການແຮງງານທີ່ມີຄວາມຊໍານິຊໍານານສູງ, ໃບອະນຸຍາດເຮັດວຽກຮ້ອນທີ່ເປັນອັນຕະລາຍ, ໂມງດັບເພີງ, ແລະການທົດສອບ X-ray ຢ່າງກວ້າງຂວາງຂອງການເຊື່ອມໂລຫະ. ການວາງທໍ່ເສັ້ນຜ່າສູນກາງຂະຫນາດໃຫຍ່ແມ່ນໃຊ້ເວລາເທົ່າທຽມກັນແລະຕ້ອງການເອົາເຄື່ອງຈັກຫນັກເຂົ້າໄປໃນບ່ອນເຮັດວຽກ.
ທໍ່ທີ່ມີຂະ ໜາດ ຢ່າງຖືກຕ້ອງ ກຳ ຈັດອຸປະສັກເຫຼົ່ານີ້ທັງ ໝົດ. ເນື່ອງຈາກວ່າປາຍທໍ່ໄດ້ຖືກກະກຽມຢ່າງແນ່ນອນຢູ່ໃນຮ້ານ fabrication, ຂະບວນການເຊື່ອມຕໍ່ຕົວຈິງໃນອາກາດໃຊ້ເວລາພຽງແຕ່ສອງສາມນາທີ. ຜູ້ຕິດຕັ້ງພຽງແຕ່ lubricate gasket ໄດ້, ເລື່ອນມັນຜ່ານປາຍທໍ່, ວາງທີ່ຢູ່ອາໄສໃນໄລຍະ gasket, ແລະ tighten ສອງ bolts ດ້ວຍ wrench ຜົນກະທົບມາດຕະຖານ.
ການຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍແຮງງານແລະການຢຸດເຮັດວຽກ
ຄ່າແຮງງານມັກຈະກວມເອົາອັດຕາສ່ວນທີ່ໃຫຍ່ທີ່ສຸດຂອງງົບປະມານຂອງຜູ້ຮັບເຫມົາກົນຈັກ. ໂດຍການນໍາໃຊ້ລະບົບຮ່ອງທີ່ຖືກຕ້ອງ, ຜູ້ຮັບເຫມົາສາມາດຫຼຸດຜ່ອນເວລາການຕິດຕັ້ງໄດ້ເຖິງສາມຫາສີ່ເທົ່າເມື່ອທຽບກັບການເຊື່ອມໂລຫະ. ນອກຈາກນັ້ນ, ເນື່ອງຈາກວ່າການຕິດຕັ້ງບໍ່ຈໍາເປັນຕ້ອງເຮັດວຽກຮ້ອນ, ມັນກໍາຈັດຄວາມຕ້ອງການທີ່ຈະປິດສະຖານທີ່ປະຕິບັດງານສໍາລັບເຫດຜົນດ້ານຄວາມປອດໄພ. ນີ້ແມ່ນປະໂຫຍດໂດຍສະເພາະໃນໂຄງການ retrofit ພາຍໃນໂຮງຫມໍທີ່ມີການເຄື່ອນໄຫວຫຼືສູນຂໍ້ມູນ, ບ່ອນທີ່ການຫຼຸດຜ່ອນເວລາ downtime ແມ່ນສໍາຄັນ.
ການຈັດຫາວັດສະດຸທີ່ມີຄຸນນະພາບສູງ
ການບັນລຸຄວາມສອດຄ່ອງທີ່ສົມບູນແບບຮຽກຮ້ອງໃຫ້ມີການເລີ່ມຕົ້ນດ້ວຍວັດຖຸດິບທີ່ດີກວ່າ. ຄວາມຖືກຕ້ອງຂອງຂະຫນາດຂອງທໍ່ເປັນຮ່ອງແມ່ນຂຶ້ນກັບຄຸນນະພາບການຜະລິດຂອງທໍ່ນັ້ນເອງ. ຜູ້ຊ່ຽວຊານດ້ານການຈັດຊື້ຕ້ອງມີຄວາມດຸຫມັ່ນສູງໃນເວລາເລືອກຄູ່ຄ້າການຜະລິດ.
ສິ່ງທີ່ຕ້ອງຊອກຫາຢູ່ໃນຜູ້ສະຫນອງ
ໃນເວລາທີ່ການສະຫນອງທໍ່ອຸດສາຫະກໍາ, ຄວາມສອດຄ່ອງແມ່ນຄຸນລັກສະນະທີ່ສໍາຄັນທີ່ສຸດ. ຜູ້ຊື້ຄວນຊອກຫາຜູ້ສະຫນອງທີ່ປະຕິບັດມາດຕະການຄວບຄຸມຄຸນນະພາບທີ່ເຂັ້ມງວດແລະມີໃບຢັ້ງຢືນສາກົນເຊັ່ນ ISO 9001.
ຕົວຊີ້ວັດທີ່ສໍາຄັນຂອງຄຸນນະພາບປະກອບມີຄວາມຫນາຂອງກໍາແພງທີ່ສອດຄ່ອງແລະຄວາມຮອບຂອງທໍ່ທີ່ສົມບູນແບບ. ຖ້າທໍ່ເປັນຮູບໄຂ່ເລັກນ້ອຍ, ເຄື່ອງເຈາະຈະສ້າງຄວາມເລິກຂອງຮ່ອງທີ່ບໍ່ສະເຫມີກັນ, ເຊິ່ງເຮັດໃຫ້ມີຄວາມເປັນໄປໄດ້ສູງຂອງການຮົ່ວໄຫຼ. ຜູ້ສະຫນອງທີ່ມີຊື່ສຽງຈະສະຫນອງລາຍລະອຽດ Mill Test Reports ທີ່ກວດສອບອົງປະກອບທາງເຄມີແລະຄວາມເຂັ້ມແຂງຜົນຜະລິດຂອງເຫລໍກ, ໃຫ້ແນ່ໃຈວ່າທໍ່ສາມາດທົນທານຕໍ່ຄວາມກົດດັນກົນຈັກຂອງຂະບວນການ grooving ໂດຍບໍ່ມີການແຕກ.
ກຳນົດເອງທຽບກັບຄວາມຍາວມາດຕະຖານ
ປົກກະຕິແລ້ວທໍ່ແມ່ນສະຫນອງໃນຄວາມຍາວມາດຕະຖານເຊັ່ນ 21 ຟຸດ. ຢ່າງໃດກໍ່ຕາມ, ຫ້ອງກົນຈັກສະລັບສັບຊ້ອນຮຽກຮ້ອງໃຫ້ມີຄວາມຍາວຂອງທໍ່ທີ່ມີຄວາມແຕກຕ່າງກັນສູງ. ໃນເວລາທີ່ການຄິດໄລ່ຄວາມຍາວທັງຫມົດຂອງທໍ່ທີ່ຈໍາເປັນສໍາລັບການແລ່ນສະເພາະໃດຫນຶ່ງ, ວິສະວະກອນຕ້ອງຄິດໄລ່ຊ່ອງຫວ່າງຂອງ coupling ກົນຈັກ.
ບໍ່ເຫມືອນກັບທໍ່ກະທູ້ທີ່ທັບຊ້ອນກັນ, ທໍ່ທີ່ມີຮ່ອງຖືກອອກແບບເພື່ອໃຫ້ມີຊ່ອງຫວ່າງເລັກນ້ອຍລະຫວ່າງປາຍທໍ່ພາຍໃນທີ່ຢູ່ອາໄສຂອງ coupling. ຊ່ອງຫວ່າງນີ້ອະນຸຍາດໃຫ້ສໍາລັບການຂະຫຍາຍຄວາມຮ້ອນທີ່ສໍາຄັນແລະການ deflection ເປັນມຸມ. ເມື່ອສ້າງຄວາມຍາວທີ່ກໍາຫນົດເອງ, ຊ່ອງຫວ່າງນີ້ຕ້ອງຖືກຫັກອອກຈາກການວັດແທກກາງຫາກາງທັງຫມົດເພື່ອຮັບປະກັນການປະກອບສຸດທ້າຍທີ່ເຫມາະສົມກັບພື້ນທີ່ທີ່ກໍານົດໄວ້.
ຄວາມຜິດພາດການຂະຫນາດທົ່ວໄປທີ່ຈະຫຼີກເວັ້ນໃນລະຫວ່າງການຈັດຊື້
ເຖິງແມ່ນວ່າທີມງານຈັດຊື້ຕາມລະດູການກໍ່ສາມາດສ້າງຄວາມຜິດພາດທີ່ມີຄ່າໃຊ້ຈ່າຍໃນເວລາທີ່ກໍານົດແລະສັ່ງຊື້ລະບົບທໍ່ທີ່ມີຮ່ອງ. ການຫຼີກລ່ຽງບັນຫາທົ່ວໄປເຫຼົ່ານີ້ເປັນສິ່ງຈໍາເປັນສໍາລັບການຮັກສາງົບປະມານໂຄງການແລະມາດຕະຖານຄວາມປອດໄພທີ່ເຄັ່ງຄັດ.
ສັບສົນພາຍໃນເສັ້ນຜ່າສູນກາງກັບເສັ້ນຜ່າສູນກາງພາຍນອກ
ນີ້ແມ່ນການໂຕ້ຖຽງວ່າຄວາມຜິດພາດທີ່ເກີດຂຶ້ນເລື້ອຍໆແລະມີຄ່າໃຊ້ຈ່າຍຫຼາຍທີ່ສຸດໃນການຈັດຊື້ທໍ່. ສໍາລັບການຄິດໄລ່ການໄຫຼຂອງນ້ໍາ, ວິສະວະກອນກົນຈັກສຸມໃສ່ການຫຼາຍໃນເສັ້ນຜ່າກາງພາຍໃນ. ຢ່າງໃດກໍ່ຕາມ, ສໍາລັບການປະກອບຮ່ວມກັນ, ທໍ່ກົນຈັກໄດ້ຈັບດ້ານນອກຂອງທໍ່.
ຖ້າຕົວແທນຈັດຊື້ສັ່ງການເຊື່ອມໂລຫະໂດຍອີງໃສ່ເສັ້ນຜ່າສູນກາງພາຍໃນຂອງທໍ່, ການປະກອບຈະບໍ່ເຂົ້າກັນໄດ້ໂດຍພື້ນຖານ. ຈົ່ງຈື່ໄວ້ສະເຫມີວ່າໃນໂລກຂອງທໍ່ທີ່ມີຮ່ອງ, ເສັ້ນຜ່າສູນກາງພາຍນອກແມ່ນຕົວຊີ້ວັດຢ່າງແທ້ຈິງ, ບໍ່ສາມາດຕໍ່ລອງໄດ້.
ເບິ່ງຂ້າມຄວາມຫນາຂອງຝາຂັ້ນຕ່ໍາສໍາລັບການຕັດຮ່ອງ
ຄວາມຜິດພາດທົ່ວໄປຢູ່ໃນບ່ອນເຮັດວຽກແມ່ນຄວາມພະຍາຍາມທີ່ຈະຕັດທໍ່ທີ່ມີຝາບາງໆເພື່ອປະຫຍັດເວລາ. ການຖອດໂລຫະອອກຈາກທໍ່ຕາຕະລາງ 10 ເຮັດໃຫ້ຝາບາງເກີນໄປເພື່ອຮັບມືກັບຄວາມກົດດັນຂອງລະບົບ, ເຊິ່ງກໍ່ໃຫ້ເກີດຄວາມລົ້ມເຫຼວຂອງໂຄງສ້າງໃນທັນທີ. ຕັດ grooving ໂດຍທົ່ວໄປຄວນຈະຖືກສະຫງວນໄວ້ສໍາລັບຕາຕະລາງ 40, ຕາຕະລາງ 80, ຫຼືທໍ່ເຫລໍກທີ່ຫນັກກວ່າ. ຖ້າທ່ານກໍາລັງຈັດຊື້ທໍ່ຕາຕະລາງທີ່ມີນ້ໍາຫນັກເບົາເພື່ອປະຫຍັດນ້ໍາຫນັກແລະຄ່າໃຊ້ຈ່າຍຂອງວັດສະດຸ, ທ່ານຕ້ອງລະບຸຢ່າງຈະແຈ້ງກ່ຽວກັບການມ້ວນມ້ວນ.
ການປະສົມ Metric ແລະມາດຕະຖານ Imperial ບໍ່ຖືກຕ້ອງ
ລະບົບຕ່ອງໂສ້ການສະຫນອງທົ່ວໂລກມັກຈະຮຽກຮ້ອງໃຫ້ມີການປ່ຽນແປງລະຫວ່າງການວັດແທກ imperial ແລະ metric. ຄວາມຜິດພາດອັນຕະລາຍແມ່ນສົມມຸດວ່າການປ່ຽນທາງຄະນິດສາດໂດຍກົງເທົ່າກັບຂະຫນາດທໍ່ນາມທີ່ຖືກຕ້ອງ.
ຕົວຢ່າງ, ການແປງທາງຄະນິດສາດໂດຍກົງຂອງ 2 ນິ້ວແມ່ນ 50.8 ມມ. ຢ່າງໃດກໍຕາມ, ຂະຫນາດທໍ່ Nominal 2 ນິ້ວຕົວຈິງແລ້ວມີເສັ້ນຜ່າກາງນອກມາດຕະຖານຂອງ 60.3 ມມ. ຖ້າຜູ້ຊື້ຮ້ອງຂໍທໍ່ 50 ມມໂດຍສົມມຸດວ່າມັນກົງກັບ 2 ນິ້ວມາດຕະຖານອາເມລິກາ, ຊິ້ນສ່ວນຕ່າງໆຈະບໍ່ເຂົ້າກັນ. ສະເຫມີອີງໃສ່ຕາຕະລາງມິຕິມາດຕະຖານແທນທີ່ຈະກ່ວາການແປງເຄື່ອງຄິດເລກພື້ນຖານ.
ສະຫຼຸບ
ການກໍານົດຂະຫນາດທີ່ຖືກຕ້ອງຂອງທໍ່ເຫລໍກ galvanized grooved ໃນທີ່ສຸດລົງມາເພື່ອ mastering ເສັ້ນຜ່າສູນກາງພາຍນອກ, ຄວາມເຂົ້າໃຈສະເພາະຂອງຮ່ອງທີ່ຊັດເຈນ, ແລະຈັບຄູ່ທໍ່ຢ່າງສົມບູນກັບອຸປະກອນກົນຈັກວິສະວະກໍາ. ໂດຍການນໍາໃຊ້ເຄື່ອງມືການວັດແທກຄວາມແມ່ນຍໍາ, ຍຶດຫມັ້ນກັບການປະຕິບັດຕາມລະຫັດຢ່າງເຂັ້ມງວດ, ແລະຫຼີກເວັ້ນຄວາມຜິດພາດໃນການຈັດຊື້ທົ່ວໄປ, ຜູ້ຮັບເຫມົາສາມາດຮັບປະກັນລະບົບຄວາມປອດໄພ, ເຊື່ອຖືໄດ້, ແລະບໍ່ມີການຮົ່ວໄຫຼ. ຄວາມແມ່ນຍໍາໃນຂັ້ນຕອນການຈັດຊື້ແລະຂະຫນາດຮັບປະກັນຄວາມໄວແລະຄວາມຫນ້າເຊື່ອຖືຂອງການຕິດຕັ້ງຂັ້ນສຸດທ້າຍ, ປະຫຍັດເວລາແລະເງິນໃນບ່ອນເຮັດວຽກ. ຖ້າທ່ານກໍາລັງຊອກຫາທໍ່ທໍ່ທີ່ມີຄຸນນະພາບສູງ, ທົນທານຢ່າງສົມບູນແລະມາດຕະຖານສໍາລັບໂຄງການການຄ້າຕໍ່ໄປຂອງທ່ານ, ຄົ້ນຫາສິນຄ້າຄົງຄັງທີ່ສົມບູນແບບທີ່ czwhsteel.com ເພື່ອຮັບປະກັນການຕິດຕັ້ງທີ່ບໍ່ມີຂໍ້ບົກພ່ອງ.
FAQ
ຄວາມແຕກຕ່າງລະຫວ່າງການເຈາະມ້ວນແລະການຕັດ grooving ໃນທໍ່ເຫລໍກ galvanized ແມ່ນຫຍັງ?
ມ້ວນມ້ວນໃຊ້ຄວາມກົດດັນກົນຈັກຫນັກເພື່ອຍ້າຍເຫຼັກ, ກອບເປັນຈໍານວນ indentation ໂດຍບໍ່ມີການເອົາວັດສະດຸໃດໆ. ວິທີການນີ້ແມ່ນເຫມາະສົມສໍາລັບທໍ່ທີ່ມີຝາບາງໆ, ເຊັ່ນຕາຕະລາງ 10, ຍ້ອນວ່າມັນຮັກສາຄວາມສົມບູນຂອງໂຄງສ້າງຂອງທໍ່. ຕັດ grooving ທາງດ້ານຮ່າງກາຍເຄື່ອງຈັກເປັນຊ່ອງທາງເຂົ້າໄປໃນພາຍນອກທໍ່, ເອົາໂລຫະອອກ. ມັນສະຫນອງຮ່ອງທີ່ມີຄວາມຊັດເຈນສູງແຕ່ຕ້ອງການຝາທໍ່ທີ່ຫນາກວ່າ, ເຊັ່ນຕາຕະລາງ 40 ຫຼື 80, ເພື່ອຮັບປະກັນຄວາມຫນາຂອງກໍາແພງທີ່ຍັງເຫຼືອສາມາດຮັບມືກັບຄວາມກົດດັນພາຍໃນຂອງລະບົບໄດ້ຢ່າງປອດໄພ.
ຂ້ອຍສາມາດໃຊ້ທໍ່ເຫລັກຮ່ວມກົນຈັກສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ມີຄວາມກົດດັນສູງໄດ້ບໍ?
ແມ່ນແລ້ວ, ຂໍ້ຕໍ່ທີ່ມີຮ່ອງກົນແມ່ນມີຄວາມສາມາດສູງໃນການຈັດການຄໍາຮ້ອງສະຫມັກທີ່ມີຄວາມກົດດັນສູງ, ຍ້ອນວ່າລະບົບໄດ້ຖືກອອກແບບຢ່າງຖືກຕ້ອງ. ກໍານົດເວລາທໍ່ສະເພາະ, ຄວາມເລິກທີ່ຊັດເຈນຂອງຮ່ອງ, ແລະລະດັບຄວາມກົດດັນຂອງຂໍ້ຕໍ່ທີ່ເລືອກທັງຫມົດຕ້ອງສອດຄ່ອງກັບຄວາມກົດດັນການເຮັດວຽກສູງສຸດຂອງລະບົບ. ປຶກສາກັບຕາຕະລາງການປະເມີນຄວາມກົດດັນຂອງຜູ້ຜະລິດຢູ່ສະເໝີ, ຍ້ອນວ່າການເຊື່ອມໂລຫະທີ່ແຂງກະດ້າງຫຼາຍມັກຈະສາມາດຮັບມືກັບຄວາມກົດດັນທີ່ເກີນ 1,000 psi ເມື່ອຈັບຄູ່ກັບຄວາມຫນາຂອງຝາທໍ່ທີ່ເຫມາະສົມ.
DN114 ແປເປັນນິ້ວແນວໃດ?
ການອອກແບບ DN114 ແມ່ນເປັນໄລຍະ metric ທີ່ກ່ຽວຂ້ອງກັບຂະຫນາດທໍ່ Nominal ຂອງອາເມລິກາເຫນືອ 4 ນິ້ວ. ຢ່າງໃດກໍ່ຕາມ, ທັງສອງຕົວເລກ 114 ຫຼື 4 ບໍ່ໄດ້ສະແດງເຖິງການວັດແທກທີ່ແນ່ນອນທີ່ໃຊ້ສໍາລັບການຈັບຄູ່ກົນຈັກ. ເສັ້ນຜ່າສູນກາງນອກມາດຕະຖານທີ່ແນ່ນອນສໍາລັບທໍ່ DN114 ຫຼື 4 ນິ້ວແມ່ນ 114.3 ມິນລິແມັດ, ເຊິ່ງເທົ່າກັບ 4.500 ນິ້ວ. ນີ້ແມ່ນການວັດແທກທີ່ສໍາຄັນທີ່ຕ້ອງການສໍາລັບການມີສ່ວນພົວພັນ groove ແລະ coupling ທີ່ເຫມາະສົມ.
ເປັນຫຍັງທໍ່ທີ່ມີຮ່ອງຈຶ່ງເປັນທີ່ນິຍົມສໍາລັບລະບົບປ້ອງກັນໄຟ?
ທໍ່ທີ່ມີຮ່ອງແມ່ນມາດຕະຖານອຸດສາຫະກໍາສໍາລັບການປ້ອງກັນໄຟເພາະວ່າມັນສະຫນອງການຕິດຕັ້ງຢ່າງໄວວາ, ເຊື່ອຖືໄດ້ສູງໂດຍບໍ່ມີອັນຕະລາຍຈາກໄຟໄຫມ້ທີ່ຮຸນແຮງທີ່ກ່ຽວຂ້ອງກັບການເຊື່ອມໂລຫະຢູ່ໃນສະຖານທີ່. ຍິ່ງໄປກວ່ານັ້ນ, ຂໍ້ຕໍ່ກົນຈັກທີ່ມີຮ່ອງສາມາດຖືກວິສະວະກໍາເປັນຂໍ້ຕໍ່ທີ່ມີຄວາມຍືດຫຍຸ່ນ. ຄວາມຍືດຫຍຸ່ນທີ່ເກີດມານີ້ຊ່ວຍໃຫ້ເຄືອຂ່າຍທໍ່ສາມາດຮອງຮັບການຂະຫຍາຍຄວາມຮ້ອນ, ການຫົດຕົວ, ແລະການເຄື່ອນໄຫວຂອງແຜ່ນດິນໄຫວທີ່ສໍາຄັນ, ໃຫ້ແນ່ໃຈວ່າລະບົບສະກັດກັ້ນໄຟຍັງຄົງຢູ່ຢ່າງສົມບູນແລະເຮັດວຽກໃນເວລາເກີດແຜ່ນດິນໄຫວຫຼືການກໍ່ສ້າງ.
ທ່ານຈະວັດແທກຂະຫນາດ A ໃນທໍ່ທີ່ມີຮ່ອງ?
ຂະຫນາດ A ແມ່ນວັດແທກຈາກປາຍທີ່ແທ້ຈິງຂອງທໍ່ໄປຫາແຂບທີ່ໃກ້ຊິດທີ່ສຸດຂອງຮ່ອງ. ສ່ວນເຫຼັກທີ່ລຽບນີ້ເຮັດໜ້າທີ່ເປັນບ່ອນນັ່ງຫຼັກສຳລັບປ່ຽງ elastomer. ເພື່ອວັດແທກມັນຢ່າງຖືກຕ້ອງ, ຜູ້ກວດກາໃຊ້ເຄື່ອງວັດແທກຮ່ອງທີ່ມີຄວາມແມ່ນຍໍາຫຼື Vernier caliper ທີ່ຊັດເຈນ. ປາຍທໍ່ຕ້ອງໄດ້ຮັບການຕັດຢ່າງສົມບູນຮຽບຮ້ອຍ; ຖ້າການຕັດເປັນມຸມ, ມິຕິ A ຈະແຕກຕ່າງກັນໄປຮອບຮອບ, ນໍາໄປສູ່ການປະທັບຕາ gasket ທີ່ບໍ່ສະເຫມີກັນແລະການຮົ່ວໄຫຼທີ່ອາດເກີດຂື້ນ.
ທໍ່ຕາຕະລາງໃດທີ່ຕ້ອງການສໍາລັບການຕັດຮ່ອງ?
ຕັດ grooving ທາງດ້ານຮ່າງກາຍເອົາເຫຼັກອອກຈາກກໍາແພງນອກຂອງທໍ່. ດັ່ງນັ້ນ, ໂດຍທົ່ວໄປແລ້ວມັນຖືກຈໍາກັດກັບທໍ່ທີ່ມີຝາທີ່ຫນັກກວ່າ, ໂດຍປົກກະຕິຕາຕະລາງ 40, ຕາຕະລາງ 80, ຫຼືຫຼາຍກວ່ານັ້ນ. ການໃຊ້ຮ່ອງຕັດໃນທໍ່ຕາຕະລາງ 10 ເຮັດໃຫ້ເຫຼັກທີ່ເຫລືອຢູ່ໂຄນຂອງຮ່ອງທີ່ບາງເກີນໄປທີ່ຈະມີຄວາມກົດດັນຂອງນ້ໍາຢ່າງປອດໄພ, ການລະເມີດລະຫັດຄວາມປອດໄພຂອງໂຄງສ້າງ. ສະເຫມີກວດສອບຄວາມຕ້ອງການຄວາມຫນາຂອງຝາຕໍາ່ສຸດທີ່ລະບຸໄວ້ໂດຍຜູ້ຜະລິດ coupling ກ່ອນທີ່ຈະ machining.