Я слишком много раз видел, как это происходило на коммерческих сайтах по трудоустройству. Бригада проводит дни, устанавливая сложную сеть доставки жидкости. Наконец они создают давление в линии только для того, чтобы увидеть, как из муфт течет жидкость. Этот разочаровывающий и дорогостоящий сценарий беспокоит подрядчиков по механике повсюду. Даже микроскопическое несоответствие размеров может полностью разрушить механическое уплотнение в системе с канавками. Из этого подробного руководства вы узнаете, как именно измерить, оценить и выбрать правильные размеры, чтобы с первого дня обеспечить безупречную установку в соответствии с нормами.
Ключевые выводы по определению размера системы
Внешний диаметр является важнейшим показателем. При выборе размера системы трубопроводов с канавками внешний диаметр является единственным наиболее важным измерением, необходимым для обеспечения надлежащего механического уплотнения.
Освойте терминологию: различие между номинальным размером трубы и номинальным диаметром необходимо для точных глобальных закупок и предотвращения дорогостоящих задержек на месте.
Специфика применения имеет значение: допуски по размерам и требования к толщине стенок строго различаются в зависимости от конечного применения, особенно при настройке сетей жизнеобеспечения.
Строгая совместимость фитингов: размеры труб должны идеально соответствовать техническим характеристикам механических муфт, чтобы поддерживать целостность системы и безопасно выдерживать скачки давления.
Понимание показателей размеров оцинкованной стальной трубы с канавками
Точные закупки начинаются с фундаментального понимания того, как измеряются и классифицируются промышленные трубы. Инженеры и покупатели должны ориентироваться в различных региональных стандартах, сохраняя при этом строгие допуски на размеры.
Глядя на последние отраслевые тенденции, можно отметить массовый сдвиг в сторону информационного моделирования зданий и модульного строительства за пределами объекта в секторах коммерческого водоснабжения и отопления, вентиляции и кондиционирования. Растущая стоимость квалифицированной рабочей силы вынуждает подрядчиков-механиков в значительной степени полагаться на точные размеры предварительной сборки, а не на ручные корректировки на месте. Глобальные цепочки поставок также ужесточают контроль качества. Следовательно, освоение этих многомерных показателей уже не является просто передовой практикой; это абсолютная необходимость для того, чтобы оставаться конкурентоспособными и прибыльными в современном контрактном мире.
Номинальный размер трубы в зависимости от номинального диаметра
Системы трубопроводов обычно определяются с использованием двух основных стандартов размеров. Номинальный размер трубы — это стандарт, используемый в основном в Северной Америке, измеряемый в дюймах. Напротив, номинальный диаметр — это метрический стандарт, используемый на международном уровне и измеряемый в миллиметрах.
Крайне важно понимать, что слово «номинальный» означает только название. Труба размера 4 не имеет точного внутреннего или внешнего диаметра 4 дюйма. Вместо этого оно действует как стандартизированное обозначение. При закупках материалов по всему миру в различных цепочках поставок точное преобразование этих номинальных обозначений является первым шагом во избежание несоответствия компонентов на рабочей площадке.
Критическая роль внешнего диаметра
При работе с системами с канавками внешний диаметр является показателем, определяющим успех или неудачу. Механические соединения функционируют за счет использования прочного корпуса муфты, который зажимается вокруг внешней части трубы. Этот корпус прижимает эластомерную резиновую прокладку непосредственно к внешней стальной поверхности трубы.
Если размер хотя бы немного выходит за пределы допуска, корпус либо не сможет полностью закрыться, если он слишком велик, либо не сможет достаточно сжать прокладку, если он слишком мал. Оба сценария приводят к неизбежным утечкам. Стандартизированный внешний диаметр гарантирует, что трубы различных мировых производителей могут быть легко соединены с помощью стандартных механических фитингов.
Толщина стенок и спецификации труб
В то время как внешний размер остается постоянным для данного номинального размера, внутренний диаметр колеблется в зависимости от толщины стенки трубы, которая определяется ее таблицей. Общие классификации включают Приложение 10, Приложение 40 и Приложение 80.
Например, труба Schedule 40 имеет более толстую и тяжелую стенку, чем труба Schedule 10. Поскольку внешняя часть трубы должна оставаться прочно зафиксированной, чтобы она могла поместиться внутри механических муфт, дополнительная сталь в трубе сортамента 40 уменьшает внутреннее поперечное сечение трубы. Толщина стенок напрямую влияет на максимально допустимое рабочее давление сети и определяет конкретный тип метода нарезки канавок, который можно безопасно применять.
Как точно измерить и определить размер вашей трубы
Для определения правильных размеров необходимы точные инструменты и четкое понимание геометрии механического соединения. Догадки или использование устаревших спецификаций на этом этапе часто приводят к задержкам проекта и неудачным испытаниям на гидростатическое давление.
Измерение фактического наружного диаметра
Представьте себе, что вы стоите в тускло освещенном механическом помещении и пытаетесь проверить поставки труб. Стандартная выдвижная рулетка здесь просто не поможет. Группы закупок и контроля качества должны использовать прецизионные штангенциркули или специальные ленты Pi, также известные как ленты диаметра.
Лента Pi плотно обматывается по окружности трубы и напрямую выводит точный внешний диаметр. Прежде чем выполнять это измерение, убедитесь, что поверхность трубы очищена от заводских смазочно-охлаждающих жидкостей и мусора. Это измерение необходимо проводить вблизи необработанного конца трубы, где в конечном итоге будет установлена механическая муфта, гарантируя, что она точно соответствует диапазону допусков, указанному производителем.
Определение необходимых размеров канавки
Сама канавка должна иметь точную форму, чтобы корпус муфты правильно вошел в зацепление. Существует два основных метода создания этих каналов. Для накатки канавок используется специализированный станок, который перемещает металл радиально внутрь. Этот метод является отраслевым стандартом для тонкостенных труб, поскольку при нем не удаляется сырье, тем самым сохраняется структурная целостность трубы. Для обработки канавок используется станок, похожий на токарный станок, для физического фрезерования металла. Для этого требуется гораздо более толстая стенка, чтобы оставшаяся толщина стали безопасно соответствовала стандартам безопасности при высоком давлении.
Независимо от метода изготовления необходимо проверить три важных измерения. Во-первых, это размер A, который представляет собой плавное расстояние от конца трубы до края канавки, служащей посадочной зоной для прокладки. Во-вторых, это физическая ширина канавки. В-третьих, это глубина канавки.
Метод канавки
Идеальное расписание труб
Удаление материала
Основное приложение
Номинальное давление Влияние
Прокатка канавок
График 10 – График 40
Нет (холодная штамповка)
Коммерческое отопление, вентиляция и кондиционирование воздуха, спринклеры пожаротушения
Поддерживает полную целостность стенки трубы
Вырезать канавки
График 40, График 80
Да (обработано)
Промышленное, горнодобывающее оборудование высокого давления
Уменьшает толщину стенки у основания канавки
Стандарты определения размеров систем противопожарной защиты
При проектировании систем безопасности жизнедеятельности Противопожарная труба с рифлеными канавками требует строгого соблюдения международных стандартов производства и монтажа. В отличие от обычных сетей водоснабжения, системы пожаротушения остаются статичными в течение длительного времени, но должны безупречно работать при экстремальном гидростатическом давлении во время чрезвычайной ситуации. Точный размер – это не просто вопрос операционной эффективности; это важнейшее требование соответствия.
Строгое соблюдение кодекса
Системы противопожарной защиты регулируются строгими нормами, в первую очередь стандартами Национальной ассоциации противопожарной защиты, такими как NFPA 13. Чтобы оцинкованная стальная труба могла законно использоваться в этих целях, она часто должна иметь сертификаты от Underwriters Laboratories и Factory Mutual. Эти испытательные органы требуют соблюдения точных допусков на наружный диаметр и общую толщину стенки трубы.
Если размер трубы меньше или превышает размер хотя бы на долю миллиметра, механическая муфта может не захватить паз должным образом. Во время пожара внезапный скачок давления воды от мощных пожарных насосов может привести к взрыву соединения неправильного размера, что приведет к катастрофическому отказу системы.
Распространенные размеры спринклерных систем
В коммерческих и промышленных схемах спринклерных пожаротушения конкретные размеры труб стандартизированы для точного расчета расхода воды и потерь на трение. Ниже приводится справка с подробным описанием наиболее часто используемых размеров магистралей и ответвлений спринклерных систем пожаротушения, а также их точные внешние требования.
Номинальный диаметр
Номинальный размер трубы
Точный внешний диаметр
Типичное применение
Ду50
2 дюйма
60,3 мм
Ответвления и небольшие массивы
Ду80
3 дюйма
88,9 мм
Перекрестные магистрали и стояки
Ду100
4 дюйма
114,3 мм
Первичная перекрестная сеть
Ду150
6 дюймов
168,3 мм
Главные стояки и коллекторы насосов
Толщина оцинкованного покрытия
В процессе горячего цинкования на внутренней и внешней поверхности стальной трубы образуется защитный слой цинка для предотвращения коррозии. Согласно таким стандартам, как ASTM A53, толщина цинкового покрытия обычно составляет от 50 до 80 микрон. Хотя невооруженным глазом это может показаться незначительным, эту дополнительную толщину необходимо учитывать в процессе определения размера и обработки канавок.
Кроме того, если цинкование нанесено неравномерно или вблизи концов трубы образуется лужа цинка, размер может временно превысить максимально допустимый допуск. Качественное производство и строгий контроль качества необходимы для того, чтобы концы труб оставались идеально гладкими. Неровная оцинкованная поверхность может помешать правильной посадке эластомерной прокладки, что со временем приведет к микроутечкам.
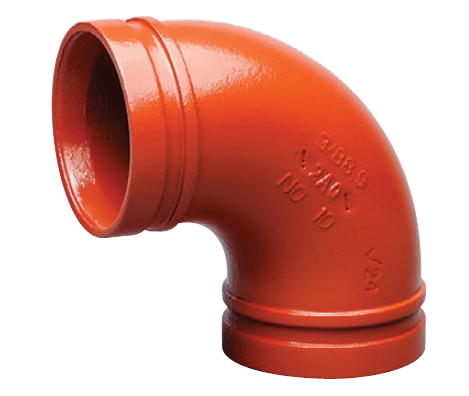
Определение правильного размера трубы — это только половина дела. Труба должна быть идеально подобрана к соответствующим фитингам. А Сеть стальных труб с механическим соединением основана на симбиотических отношениях между канавкой трубы, эластомерной прокладкой и корпусом муфты. Если размеры не совпадают, структурная целостность всей трубопроводной сети будет нарушена.
Механика сустава
Чтобы полностью понять, почему размер так важен, необходимо понять, как механическое соединение работает под давлением. Система состоит из трех основных компонентов: упругой резиновой прокладки, корпуса муфты из ковкого чугуна или стали и прочных болтов гусеницы с гайками. Стандартные высококачественные фитинги часто отливаются из ковкого чугуна, соответствующего стандарту ASTM A536, класс 65-45-12, что обеспечивает огромную прочность на разрыв.
Когда муфта устанавливается на концы трубы с канавками, прокладка оборачивается вокруг стали, перекрывая крошечный зазор между двумя секциями. При затягивании болтов корпус надежно прижимает прокладку к трубе. При этом внутренние шпонки корпуса муфты плавно входят в пазы. Система спроектирована таким образом, что внутреннее давление жидкости фактически прижимает кромки прокладки к поверхности трубы, постоянно улучшая уплотнение.
Практический пример: определение размеров систем DN114
Чтобы проиллюстрировать требуемую точность, рассмотрим стандартную коммерческую систему охлажденной воды DN114. Номинальный размер указывает на 4-дюймовую трубу, но фактический размер, который имеет значение, — это точный внешний диаметр, который составляет 114,3 мм.
Для этого конкретного размера стандартные спецификации канавок роликов диктуют, что диаметр канавок должен составлять точно 110,08 мм с жестким допуском всего от плюс 0,00 до минус 0,38 мм. Размер А должен составлять ровно 15,88 мм. Если подрядчик торопливо раскатывает паз до 111,00 мм, значит, паз слишком мелкий. Шпонки соединения не войдут в зацепление до конца, что может привести к катастрофическому взрыву. Использование точно измеренных фитингов типа Victaulic, соответствующих национальному стандарту, исключает необходимость догадок на рабочей площадке и гарантирует, что соединение достигнет максимального номинального рабочего давления.
Преимущества точного определения размера для быстрого развертывания
В современном коммерческом строительстве время является одним из самых дорогих товаров. Основная причина, по которой инженеры и подрядчики предпочитают эти сети традиционным сварным или резьбовым системам, — это высокая скорость сборки. Однако эта система функционирует только как решение для быстрой установки трубопроводов, если первоначальные размеры и канавки выполнены с абсолютной точностью.
Ускорение сроков проекта
Традиционные методы соединения труб, такие как сварка, требуют высококвалифицированной рабочей силы, разрешений на опасные огневые работы, пожарного дежурства и тщательного рентгеновского контроля сварных швов. Нарезание резьбы на трубах большого диаметра не менее трудоемко и требует перевозки тяжелой техники на рабочую площадку.
Трубопроводы с канавками точного размера полностью устраняют эти препятствия. Поскольку концы труб подготавливаются именно в производственном цехе, сам процесс соединения на воздухе занимает всего несколько минут. Монтажники просто смазывают прокладку, надевают ее на концы труб, помещают корпус на прокладку и затягивают два болта стандартным ударным ключом.
Сокращение затрат на рабочую силу и времени простоя
Затраты на рабочую силу часто составляют самый большой процент бюджета подрядчика по механическому оборудованию. Используя системы с пазами точного размера, подрядчики могут сократить время монтажа в три-четыре раза по сравнению со сваркой. Кроме того, поскольку установка не требует проведения огневых работ, исключается необходимость остановки действующих объектов по соображениям безопасности. Это особенно выгодно в проектах модернизации действующих больниц или центров обработки данных, где минимизация простоев имеет решающее значение.
Поиск высококачественных материалов
Для достижения идеальной посадки необходимо начинать с использования высококачественного сырья. Точность размеров шлицевого соединения во многом зависит от качества изготовления самой трубы. Специалисты по закупкам должны быть очень внимательными при выборе партнеров-производителей.
Что искать в поставщике
При выборе промышленных трубопроводов наиболее важным фактором является последовательность. Покупателям следует искать поставщиков, которые осуществляют строгие меры контроля качества и обладают международными сертификатами, такими как ISO 9001.
Ключевые показатели качества включают постоянную толщину стенок и идеальную округлость трубы. Если труба имеет слегка овальную форму, станок для накатки канавок по своей сути будет создавать неравномерную глубину канавки, что приведет к высокой вероятности утечки. Авторитетные поставщики предоставят подробные протоколы заводских испытаний, которые проверят химический состав и предел текучести стали, гарантируя, что труба сможет выдержать механическое напряжение в процессе нарезания канавок без растрескивания.
Пользовательские и стандартные длины
Трубы обычно поставляются стандартной длины, например 21 фут. Однако сложные механические помещения требуют труб различной длины. При расчете общей длины трубы, необходимой для конкретного участка, инженеры должны учитывать зазор механической муфты.
В отличие от труб с резьбой, которые перекрываются, трубы с канавками имеют небольшой зазор между концами трубы внутри корпуса муфты. Этот зазор обеспечивает решающее тепловое расширение и угловое отклонение. При изготовлении нестандартной длины этот зазор необходимо вычесть из общего расстояния между центрами, чтобы окончательная сборка идеально вписывалась в отведенное пространство.
Распространенные ошибки при выборе размеров, которых следует избегать во время закупок
Даже опытные специалисты по закупкам могут допустить дорогостоящие ошибки при выборе и заказе систем трубопроводов с пазами. Избежание этих распространенных ошибок имеет важное значение для соблюдения бюджетов проектов и строгих стандартов безопасности.
Путаница внутреннего диаметра с наружным диаметром
Это, пожалуй, самая частая и дорогостоящая ошибка при закупке труб. При расчете потока жидкости инженеры-механики уделяют большое внимание внутреннему диаметру. Однако при совместной сборке механические муфты захватывают трубу снаружи.
Если агент по закупкам заказывает механическую муфту, исходя из номинального внутреннего диаметра трубы, фитинг будет принципиально несовместим. Всегда помните, что в мире труб с канавками внешний диаметр является абсолютным, не подлежащим обсуждению показателем.
Не учитывается минимальная толщина стенки при нарезании канавок
Распространенной ошибкой на строительных площадках является попытка прорезать канавки в тонкостенной трубе, чтобы сэкономить время. Удаление металла из трубы Графика 10 делает стену слишком тонкой, чтобы выдержать давление в системе, что приводит к немедленному разрушению конструкции. Нарезку канавок обычно следует использовать для стальных труб сортамента 40, сортамента 80 или более тяжелых стальных труб. Если вы приобретаете более легкие трубы, чтобы сэкономить на весе и затратах на материалы, вы должны явно указать накатывание канавок.
Неправильное смешивание метрических и британских стандартов
Глобальные цепочки поставок часто требуют преобразования британских и метрических единиц измерения. Опасной ошибкой является предположение, что прямое математическое преобразование соответствует правильному номинальному размеру трубы.
Например, прямое математическое преобразование 2 дюймов составляет 50,8 мм. Однако номинальный размер трубы 2 дюйма на самом деле имеет стандартный внешний диаметр 60,3 мм. Если покупатель запросит трубу диаметром 50 мм, предполагая, что она соответствует 2-дюймовой муфте американского стандарта, детали просто не подойдут друг к другу. Всегда полагайтесь на стандартизированные размерные таблицы, а не на базовые преобразования калькулятора.
Заключение
Определение правильного размера оцинкованной стальной трубы с канавками в конечном итоге сводится к определению наружного диаметра, пониманию точных характеристик канавок и идеальному согласованию трубы с механическими фитингами. Используя прецизионные измерительные инструменты, строго соблюдая нормы и избегая распространенных ошибок при закупках, подрядчики могут обеспечить безопасную, надежную и герметичную систему. Точность на этапе закупки и определения размеров гарантирует скорость и надежность окончательной установки, экономя время и деньги на рабочей площадке. Если вы ищете высококачественные трубы и стандартные фитинги с идеальными допусками для своего следующего коммерческого проекта, изучите полный ассортимент на сайте czwhsteel.com , чтобы обеспечить безупречную установку.
Часто задаваемые вопросы
В чем разница между накатыванием канавок и нарезанием канавок на оцинкованной стальной трубе?
При накатывании канавок при помощи сильного механического давления сталь смещается, образуя вмятину без удаления материала. Этот метод идеально подходит для труб с тонкими стенками, например сортамента 10, поскольку он сохраняет структурную целостность трубы. Прорезание канавок физически проделывает канал на внешней стороне трубы, удаляя металл. Он обеспечивает очень точную канавку, но требует более толстой стенки трубы, например, сортамента 40 или 80, чтобы оставшаяся толщина стенки могла безопасно выдерживать внутреннее давление системы.
Могу ли я использовать стальные трубы с механическим соединением для работы под высоким давлением?
Да, механические рифленые соединения вполне пригодны для работы в условиях высокого давления, при условии, что система спроектирована правильно. Конкретный тип трубопровода, точная глубина канавки и номинальное давление выбранной муфты должны соответствовать максимальному рабочему давлению системы. Всегда сверяйтесь с таблицами номинального давления производителя, поскольку жесткие муфты для тяжелых условий эксплуатации часто могут выдерживать давление, превышающее 1000 фунтов на квадратный дюйм, в сочетании с соответствующей толщиной стенки трубы.
Как DN114 переводится в дюймы?
Обозначение DN114 — это метрический термин, соответствующий номинальному размеру 4-дюймовой трубы в Северной Америке. Однако ни число 114, ни число 4 не представляют собой точные размеры, используемые для установки механических муфт. Точный стандартизированный внешний диаметр трубы DN114 или 4-дюймовой трубы составляет 114,3 миллиметра, что соответствует ровно 4500 дюймам. Это критическое измерение, необходимое для правильного зацепления канавки и муфты.
Почему для систем противопожарной защиты предпочтительнее использовать рифленые трубы?
Трубопроводы с рифлеными канавками являются отраслевым стандартом противопожарной защиты, поскольку они обеспечивают быстрый и высоконадежный монтаж без чрезвычайной опасности возгорания, связанной со сваркой на месте. Кроме того, механические соединения с пазами могут быть сконструированы как гибкие муфты. Эта присущая ей гибкость позволяет трубопроводной сети выдерживать тепловое расширение, сжатие и критические сейсмические движения, гарантируя, что система пожаротушения остается полностью неповрежденной и функциональной во время землетрясений или осадки здания.
Как измерить размер А на трубе с рифлением?
Размер А измеряется от истинного конца трубы до ближайшего края канавки. Этот гладкий стальной участок служит основной посадочной поверхностью для эластомерной прокладки. Чтобы измерить его точно, инспекторы используют специальный калибр или прецизионный штангенциркуль. Конец трубы должен быть обрезан идеально ровно; если разрез сделан под углом, размер А будет меняться по окружности, что приведет к неравномерному уплотнению прокладки и возможным утечкам.
Какой размер трубы необходим для нарезания канавок?
Прорезание канавок физически удаляет сталь с внешней стенки трубы. Поэтому его обычно ограничивают трубами с более толстыми стенками, обычно класса 40, класса 80 или выше. Использование вырезанной канавки на трубе сортамента 10 оставляет оставшуюся сталь у основания канавки слишком тонкой, чтобы безопасно выдерживать давление жидкости, что нарушает нормы безопасности конструкции. Перед обработкой всегда проверяйте требования к минимальной толщине стенки, указанные производителем муфты.
Наши кованые резьбовые фланцы прошли строгий контроль качества и испытания, обладают превосходной прочностью и надежностью и могут выдерживать высокое давление и суровые рабочие условия.
СВЯЗАТЬСЯ С НАМИ
Телефон: +86- 13832718182
Электронная почта:
sales@czweiheng.com WhatsApp: +86- 13832718182
Добавить: К востоку от завода строительной техники, округ Яньшань, Цанчжоу, Хэбэй, Китай