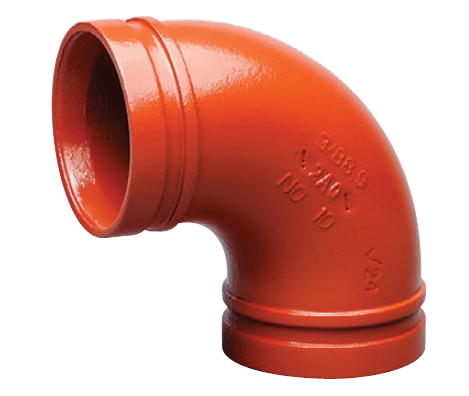
Olen nähnyt sen tapahtuvan liian monta kertaa kaupallisilla työpaikoilla. Miehistö käyttää päiviä monimutkaisen nesteenjakeluverkoston asentamiseen. Lopulta ne paineistavat linjan vain nähdäkseen kytkimien itkunesteen. Tämä turhauttava ja kallis skenaario vaivaa mekaanisia urakoitsijoita kaikkialla. Jopa mikroskooppinen mittojen epäsuhta voi pilata täysin uritetun järjestelmän mekaanisen tiivisteen. Tässä kattavassa oppaassa opit tarkalleen, kuinka mitata, arvioida ja valita oikeat mitat varmistaaksesi virheettömän, koodin mukaisen asennuksen alusta alkaen.
Tärkeimmät tiedot järjestelmän mitoituksesta
Ulkohalkaisija on äärimmäinen mittari: Kun mitoitetaan uritettua putkistojärjestelmää, ulkohalkaisija on kriittisin yksittäinen mittaus, joka vaaditaan oikean mekaanisen tiivisteen takaamiseksi.
Hallitse terminologia: Nimellisen putken koon ja nimellishalkaisijan erottaminen on välttämätöntä tarkan maailmanlaajuisen hankinnan ja kalliiden paikan päällä tapahtuvien viiveiden välttämiseksi.
Sovelluskohtaisilla ominaisuuksilla on merkitystä: Mitoitustoleranssit ja seinämän paksuusvaatimukset vaihtelevat tiukasti loppukäyttösovelluksen mukaan, erityisesti kun määritetään henkiturvaverkkoja.
Tiukka sovitusyhteensopivuus: Putkien mittojen on vastattava täydellisesti mekaanisten liittimien teknisiä tietoja, jotta järjestelmän eheys säilyy ja painepiikit voidaan käsitellä turvallisesti.
Uritetun galvanoidun teräsputken mitoitusmittarit
Tarkka hankinta alkaa perusteellisella ymmärryksellä siitä, miten teollisuusputket mitataan ja luokitellaan. Insinöörien ja ostajien on navigoitava eri alueellisten standardien mukaisesti pitäen samalla tiukat mittatoleranssit.
Tarkasteltaessa viimeaikaisia teollisuuden suuntauksia, kaupallisella putki- ja LVI-aloilla on tapahtunut massiivinen siirtyminen kohti rakennusten tietomallinnusta ja modulaarista, ulkopuolista rakentamista. Ammattitaitoisen työvoiman nousevat kustannukset pakottavat mekaaniset urakoitsijat luottamaan vahvasti tarkkaan esivalmistuksen mitoitukseen manuaalisten säätöjen tekemisen sijaan. Myös maailmanlaajuiset toimitusketjut kiristävät laadunvalvontaa. Näin ollen näiden ulottuvuusmittareiden hallitseminen ei ole enää vain paras käytäntö. se on ehdoton välttämättömyys kilpailukykyisenä ja kannattavana pysymiselle nykyaikaisessa urakoinnissa.
Nimellinen putken koko vs. nimellishalkaisija
Putkijärjestelmät määritellään yleensä käyttämällä kahta ensisijaista mitoitusstandardia. Nimellinen putkikoko on standardi, jota käytetään pääasiassa Pohjois-Amerikassa, mitattuna tuumina. Diameter Nominal sitä vastoin on kansainvälisesti käytetty metristandardi millimetreinä mitattuna.
On tärkeää ymmärtää, että sana nimellinen tarkoittaa vain nimeä. Koko 4 putkella ei ole tarkkaa 4 tuuman sisä- tai ulkohalkaisijaa. Sen sijaan se toimii standardoituna nimityksenä. Kun hankitaan materiaaleja maailmanlaajuisesti eri toimitusketjuista, näiden nimellisten merkintöjen tarkka muuntaminen on ensimmäinen askel välttääksesi yhteensopimattomia komponentteja työmaalla.
Ulkohalkaisijan kriittinen rooli
Kun työskennellään uritettujen järjestelmien kanssa, ulkohalkaisija on mittari, joka sanelee onnistumisen tai epäonnistumisen. Mekaaniset liitokset toimivat käyttämällä vahvaa liitäntäkoteloa, joka kiinnittyy putken ulkopinnan ympärille. Tämä kotelo puristaa elastomeerisen kumitiivisteen suoraan putken teräsulompaa pintaa vasten.
Jos mitta on hiemankin toleranssin ulkopuolella, kotelo joko ei sulkeudu kokonaan, jos se on liian suuri, tai ei purista tiivistettä riittävästi, jos se on liian pieni. Molemmat skenaariot johtavat väistämättömiin vuotoihin. Standardoitu ulkohalkaisija varmistaa, että useiden maailmanlaajuisten valmistajien putket voidaan liittää saumattomasti tavallisilla mekaanisilla liittimillä.
Seinän paksuus ja putkien aikataulut
Vaikka ulkomitta pysyy vakiona tietyllä nimelliskoolla, sisähalkaisija vaihtelee putken seinämän paksuuden mukaan, joka määritellään sen aikataulussa. Yleisiä luokituksia ovat Schedule 10, Schedule 40 ja Schedule 80.
Esimerkiksi Schedule 40 -putkessa on paksumpi ja raskaampi seinä kuin Schedule 10 -putkessa. Koska ulkopinnan on pysyttävä tiukasti kiinni, jotta se mahtuu mekaanisten liittimien sisään, Schedule 40 -putken ylimääräinen teräs vähentää sisäistä virtausaluetta. Seinämän paksuus vaikuttaa suoraan verkon suurimman sallittuun työpaineeseen ja sanelee tietyn tyyppisen uritusmenetelmän, jota voidaan käyttää turvallisesti.
Kuinka mitata ja mitoittaa putki tarkasti
Oikeiden mittojen määrittäminen vaatii tarkkuustyökaluja ja mekaanisen liitoksen geometrian selkeää ymmärtämistä. Arvaukset tai vanhentuneiden teknisten tietojen luottaminen tämän vaiheen aikana johtavat usein projektien viivästyksiin ja epäonnistuneisiin hydrostaattisiin painetesteihin.
Todellisen ulkohalkaisijan mittaaminen
Kuvittele, että seisot hämärässä mekaanisessa huoneessa ja yrität tarkistaa putkien toimitukset. Tavallinen sisäänvedettävä mittanauha ei yksinkertaisesti leikkaa sitä täällä. Hankinta- ja laadunvalvontatiimien on käytettävä tarkkuusvernier-satureita tai erikoistuneita Pi-teippejä, jotka tunnetaan myös halkaisijanauhoina.
Pi-teippi on kiedottu tiukasti putken kehän ympärille ja tulostaa suoraan tarkan ulkohalkaisijan. Ennen kuin teet tämän mittauksen, varmista, että putken pinta on pyyhitty puhtaaksi kaikista tehtaan leikkausnesteistä tai roskista. Tämä mittaus on tehtävä lähellä putken raakapäätä, johon mekaaninen kytkin lopulta asetetaan, varmistaen, että se on täydellisesti valmistajan määrittämän toleranssialueen sisällä.
Vaadittujen uramittojen määrittäminen
Itse ura on muotoiltava tarkkojen vaatimusten mukaisesti, jotta kytkinkotelo lukittuu oikein. Näiden kanavien luomiseen on kaksi ensisijaista tapaa. Rullauritus käyttää erikoiskonetta metallin siirtämiseen säteittäisesti sisäänpäin. Tämä menetelmä on alan standardi ohuempiseinäisille putkille, koska se ei poista mitään raaka-ainetta ja säilyttää siten putken rakenteellisen eheyden. Leikattu uritus käyttää sorvimaista konetta metallin fyysiseen jyrsimiseen. Tämä vaatii paljon paksumman seinän, jotta varmistetaan, että jäljellä oleva teräksen paksuus täyttää turvallisesti korkeapaineturvastandardit.
Valmistusmenetelmästä riippumatta kolme tärkeää mittausta on tarkistettava. Ensimmäinen on A-mitta, joka on tasainen etäisyys putken päästä uran reunaan, joka toimii tiivisteen istuinalueena. Toinen on fyysinen uran leveys. Kolmas on uran syvyys.
Uriointimenetelmä
Ihanteellinen putkiaikataulu
Materiaalin poisto
Ensisijainen sovellus
Paineluokitus Vaikutus
Rullauritus
Aikataulu 10 - Aikataulu 40
Ei mitään (kylmämuovattu)
Kaupalliset LVI-, sprinklerit
Säilyttää putken seinämän täydellisen eheyden
Leikkaa uritus
Aikataulu 40, aikataulu 80
Kyllä (koneistettu)
Korkeapaineteollisuus, kaivosteollisuus
Vähentää seinämän paksuutta uran pohjassa
Palontorjuntajärjestelmien mitoitusstandardit
Henkiturvajärjestelmiä suunniteltaessa a uritettu palosuojaputki vaatii tiukkaa kansainvälisten valmistus- ja asennusstandardien noudattamista. Toisin kuin yleiset vedenjakeluverkot, palontorjuntajärjestelmät pysyvät staattisina pitkiä aikoja, mutta niiden on toimittava virheettömästi äärimmäisessä hydrostaattisessa paineessa hätätilanteessa. Tarkka mitoitus ei ole vain toiminnan tehokkuuskysymys; se on kriittinen noudattamisvaatimus.
Tiukka koodinmukaisuus
Palontorjuntajärjestelmiä säätelevät tiukat koodit, erityisesti National Fire Protection Associationin standardit, kuten NFPA 13. Jotta galvanoitua teräsputkea voidaan käyttää laillisesti näissä sovelluksissa, sillä on usein oltava Underwriters Laboratoriesin ja Factory Mutualin sertifikaatit. Nämä testauselimet määräävät tarkat mittatoleranssit putken ulkohalkaisijalle ja kokonaisseinämäpaksuudelle.
Jos putki on ali- tai ylimitoitettu jopa millimetrin murto-osalla, mekaaninen kytkin ei välttämättä tartu uraan kunnolla. Tulipalon aikana raskaiden palopumppujen äkillinen vedenpaineen nousu voi aiheuttaa vääränkokoisen liitoksen puhaltamisen, mikä johtaa katastrofaaliseen järjestelmävikaan.
Yleiset koot sprinklerijärjestelmissä
Kaupallisissa ja teollisissa sprinkleriasetteluissa tietyt putkikoot standardoidaan vesivirtauksen ja kitkahäviön laskemiseksi tarkasti. Alla on viite, joka sisältää yksityiskohtaisesti yleisimmin käytetyt sprinkleriverkkojen ja haaralinjojen koot sekä niiden tarkat ulkovaatimukset.
Nimellinen halkaisija
Nimellinen putken koko
Tarkka ulkohalkaisija
Tyypillinen sovellus
DN50
2 tuumaa
60,3 mm
Haaraviivat ja pienet taulukot
DN80
3 tuumaa
88,9 mm
Ristiverkko ja nousuputket
DN100
4 tuumaa
114,3 mm
Ensisijainen ristikkäinen verkkovirta
DN150
6 tuumaa
168,3 mm
Päänousuputket ja pumpun kokoojat
Galvanoidun pinnoitteen paksuus
Kuumasinkitys lisää suojaavan sinkkikerroksen teräsputken sisä- ja ulkopuolelle korroosion estämiseksi. Standardien, kuten ASTM A53, mukaan tämän sinkkipinnoitteen paksuus on tyypillisesti 50-80 mikronia. Vaikka tämä voi tuntua merkityksettömältä paljaalla silmällä, tämä lisätty paksuus on otettava huomioon mitoitus- ja uritusprosessin aikana.
Lisäksi, jos galvanointi tehdään epätasaisesti tai jos sinkkikertymää tapahtuu putken päiden lähellä, mitta voi tilapäisesti ylittää suurimman sallitun toleranssin. Laadukas valmistus ja tiukka laadunvalvonta ovat välttämättömiä, jotta putkien päät pysyvät täysin sileinä. Epäsäännöllinen galvanoitu pinta voi estää elastomeeritiivisteen kiinnittymisen oikein, mikä johtaa ajan mittaan mikrovuotojin.
Yhdistä putkisi oikeisiin mekaanisiin liittimiin
Oikean putken koon määrittäminen on vain puolet yhtälöstä. Putken tulee olla täydellisesti sovitettu vastaaviin liittimiin. A mekaaninen liitosteräsputkiverkko perustuu symbioottiseen suhteeseen putken uran, elastomeeritiivisteen ja kytkentäkotelon välillä. Jos mitoitus ei sovi yhteen, koko putkistoverkoston rakenteellinen eheys vaarantuu.
Liitoksen mekaniikka
Ymmärtääkseen täysin, miksi mitoitus on niin kriittinen, on ymmärrettävä, kuinka mekaaninen liitos toimii paineen alaisena. Järjestelmä koostuu kolmesta pääkomponentista: joustavasta kumitiivisteestä, pallografiittiraudasta tai teräksestä valmistetusta kytkinkotelosta ja raskaasta telakangaspulteista muttereilla. Tavalliset korkealaatuiset liitososat valetaan usein pallografiittivaluraudasta, joka on ASTM A536 Grade 65-45-12, mikä tarjoaa valtavan vetolujuuden.
Kun kytkin asennetaan uritettujen putken päiden päälle, tiiviste kiertyy teräksen ympärille ja muodostaa sillan kahden osan välisen pienen raon. Kun pultit kiristetään, kotelo puristaa tiivisteen tukevasti putkea vasten. Samanaikaisesti kytkinkotelon sisäiset avaimet putoavat saumattomasti uriin. Järjestelmä on suunniteltu siten, että sisäinen nestepaine todella pakottaa tiivisteen huulet tiukemmin putken pintaa vasten, mikä parantaa jatkuvasti tiivistystä.
Tapaustutkimus: DN114-järjestelmien mitoitus
Havainnollistaaksesi vaaditun tarkkuuden, harkitse tavallista DN114 kaupallista jäähdytysvesijärjestelmää. Nimelliskoko tarkoittaa 4 tuuman putkea, mutta todellinen mitoitusmittari, jolla on merkitystä, on tarkka ulkohalkaisija, joka on 114,3 mm.
Tälle nimenomaiselle koolle standardinmukaiset telan uraspesifikaatiot edellyttävät, että uran halkaisijan on oltava täsmälleen 110,08 mm, ja tiukka toleranssi on vain plus 0,00 - miinus 0,38 mm. A-mitan on oltava täsmälleen 15,88 mm. Jos urakoitsija rullaa uran hätäisesti 111,00 mm:iin, ura on liian matala. Kytkentäavaimet eivät lukitu täysin, mikä voi aiheuttaa katastrofaalisen räjähdyksen. Tarkasti mitattujen National Standard Victaulic -tyyppisten liitososien käyttö eliminoi arvailun työmaalla ja varmistaa, että liitos saavuttaa suurimman nimellistyöpaineensa.
Tarkan mitoituksen edut nopeaa käyttöönottoa varten
Nykyaikaisessa liikerakentamisessa aika on yksi kalleimmista hyödykkeistä. Ensisijainen syy siihen, miksi insinöörit ja urakoitsijat määrittävät nämä verkot perinteisten hitsattujen tai kierteitettyjen järjestelmien sijaan, on kokoonpanon nopeus. Tämä järjestelmä toimii kuitenkin vain a nopea asennus putkistoratkaisu , jos alkuperäinen mitoitus ja uritus tehdään ehdottoman tarkasti.
Projektien aikataulujen nopeuttaminen
Perinteiset putkiliitosmenetelmät, kuten hitsaus, vaativat korkeasti ammattitaitoista työvoimaa, vaarallisia tulityölupia, palovartiointia ja laajaa hitsaussaumojen röntgentestausta. Halkaisijaltaan suurien putkien pujotus on yhtä aikaa vievää ja vaatii raskaiden koneiden työntämistä työmaalle.
Tarkan kokoinen uritettu putkisto poistaa nämä esteet kokonaan. Koska putkenpäät valmistetaan tarkasti valmistuspajassa, varsinainen liitosprosessi ilmassa kestää vain muutaman minuutin. Asentajat yksinkertaisesti voitelevat tiivisteen, liu'uttavat sen putken päiden yli, asettavat kotelon tiivisteen päälle ja kiristävät kaksi pulttia tavallisella iskuavaimella.
Työvoimakustannusten ja seisokkien vähentäminen
Työvoimakustannukset muodostavat usein suurimman osan mekaanisen urakoitsijan budjetista. Tarkasti mitoitettuja uritettuja järjestelmiä hyödyntämällä urakoitsijat voivat lyhentää asennusaikaa jopa kolme-neljä kertaa hitsaukseen verrattuna. Lisäksi, koska asennus ei vaadi tulitöitä, se eliminoi tarpeen sulkea toimintatiloja turvallisuussyistä. Tämä on erityisen edullista aktiivisten sairaaloiden tai datakeskusten jälkiasennusprojekteissa, joissa seisokkien minimoiminen on kriittistä.
Laadukkaiden materiaalien hankinta
Täydellisen istuvuuden saavuttaminen edellyttää ensiluokkaisista raaka-aineista aloittamista. Uritetun liitoksen mitoitustarkkuus riippuu suuresti itse putken valmistuslaadusta. Hankintaammattilaisten tulee olla erittäin huolellisia valitessaan valmistuskumppaneita.
Mitä etsiä toimittajalta
Teollisuusputkia hankittaessa johdonmukaisuus on tärkein ominaisuus. Ostajien tulisi etsiä toimittajia, jotka toteuttavat tiukkoja laadunvalvontatoimenpiteitä ja joilla on kansainväliset sertifikaatit, kuten ISO 9001.
Laadun tärkeimpiä indikaattoreita ovat tasainen seinämän paksuus ja täydellinen putken pyöreys. Jos putki on hieman soikea, urituskone luo luonnostaan epätasaisen urasyvyyden, mikä johtaa suureen vuodon todennäköisyyteen. Hyvämaineiset toimittajat toimittavat yksityiskohtaiset myllytestiraportit, jotka varmistavat teräksen kemiallisen koostumuksen ja myötörajan ja varmistavat, että putki kestää uraprosessin mekaanisen rasituksen halkeilematta.
Mukautetut vs. vakiopituudet
Putket toimitetaan tyypillisesti vakiopituisina, kuten 21 jalkaa. Monimutkaiset mekaaniset huoneet vaativat kuitenkin erittäin vaihtelevia putkien pituuksia. Kun lasketaan tiettyä ajoa varten tarvittavan putken kokonaispituutta, insinöörien on otettava huomioon mekaaninen kytkentärako.
Toisin kuin päällekkäiset kierteitetyt putket, uritetut putket on suunniteltu siten, että niiden päiden välillä on pieni rako kytkinkotelon sisällä. Tämä rako mahdollistaa ratkaisevan lämpölaajenemisen ja kulmapoikkeaman. Kun valmistetaan mukautettuja pituuksia, tämä rako on vähennettävä keskipisteen keskimittauksesta, jotta varmistetaan, että lopullinen kokoonpano sopii täydellisesti määritettyyn tilaan.
Yleisiä kokovirheitä, joita tulee välttää hankinnan aikana
Kokeneetkin hankintatiimit voivat tehdä kalliita virheitä määritellessään ja tilaaessaan uritettuja putkistojärjestelmiä. Näiden yleisten sudenkuoppien välttäminen on välttämätöntä projektibudjetin ja tiukkojen turvallisuusstandardien ylläpitämiseksi.
Sekava sisähalkaisija ulkohalkaisijan kanssa
Tämä on luultavasti yleisin ja kallein virhe putkien hankinnassa. Nestevirtauslaskelmissa mekaaniset insinöörit keskittyvät voimakkaasti sisähalkaisijaan. Kuitenkin liitoskokoonpanoa varten mekaaniset liittimet tarttuvat putken ulkopuolelle.
Jos ostaja tilaa mekaanisen liittimen putken nimellissisähalkaisijan perusteella, liitos on pohjimmiltaan yhteensopimaton. Muista aina, että uritetun putkiston maailmassa ulkohalkaisija on ehdoton, ei-neuvoteltavissa oleva mittari.
Näkymä seinän vähimmäispaksuudelle leikattua uritusta varten
Yleinen virhe työmailla on katkaista ohutseinämäinen putki ajan säästämiseksi. Metallin poistaminen Schedule 10 -putkesta jättää seinän aivan liian ohueksi kestämään järjestelmän painetta, mikä johtaa välittömään rakenteeseen. Leikattu uritus tulee yleensä varata taulukon 40, taulukon 80 tai raskaammille teräsputkille. Jos hankit kevyempiä aikatauluputkia painon ja materiaalikustannusten säästämiseksi, sinun on määritettävä telojen uritus erikseen.
Metrillisten ja keisarillisten standardien sekoittaminen väärin
Maailmanlaajuiset toimitusketjut vaativat usein muuntamista imperiaalisten ja metristen mittausten välillä. Vaarallinen virhe on olettaa, että suora matemaattinen muunnos vastaa oikeaa nimellistä putken kokoa.
Esimerkiksi 2 tuuman suora matemaattinen muunnos on 50,8 mm. 2 tuuman nimellisputken koon standardoitu ulkohalkaisija on kuitenkin 60,3 mm. Jos ostaja pyytää 50 mm putkea olettaen, että se vastaa 2 tuuman amerikkalaista standardiliitintä, osat eivät yksinkertaisesti sovi yhteen. Luota aina standardoituihin mittakaavioihin laskimen perusmuunnosten sijaan.
Johtopäätös
Uritetun galvanoidun teräsputken oikean koon määrittäminen edellyttää viime kädessä ulkohalkaisijan hallitsemista, tarkkojen uramäärittelyjen ymmärtämistä ja putken täydellisen sovittamista suunniteltuihin mekaanisiin liittimiin. Urakoitsijat voivat varmistaa turvallisen, luotettavan ja vuotamattoman järjestelmän käyttämällä tarkkuusmittaustyökaluja, noudattamalla tiukkoja koodin noudattamista ja välttämällä yleisiä hankintaan liittyviä sudenkuoppia. Tarkkuus hankinta- ja mitoitusvaiheessa takaa lopullisen asennuksen nopeuden ja luotettavuuden, mikä säästää sekä aikaa että rahaa työmaalla. Jos etsit korkealaatuisia, täysin siedettyjä putkistoja ja vakiovarusteita seuraavaan kaupalliseen projektiisi, tutustu kattavaan valikoimaan osoitteessa czwhsteel.com varmistaaksesi virheettömän asennuksen.
FAQ
Mitä eroa on galvanoidun teräsputken rullauralla ja leikatulla uralla?
Rullauritus käyttää voimakasta mekaanista painetta teräksen syrjäyttämiseen muodostaen syvennyksen ilman materiaalin poistamista. Tämä menetelmä on ihanteellinen ohuempiseinäisille putkille, kuten Schedule 10, koska se säilyttää putken rakenteellisen eheyden. Leikattu ura työstää fyysisesti kanavan putken ulkopinnalle ja poistaa metallin. Se tarjoaa erittäin tarkan uran, mutta vaatii paksumman putken seinämän, kuten aikataulun 40 tai 80, varmistaakseen, että jäljellä oleva seinämänpaksuus kestää turvallisesti järjestelmän sisäisen paineen.
Voinko käyttää mekaanista liitosteräsputkea korkeapainesovelluksiin?
Kyllä, mekaaniset uritetut liitokset kestävät erinomaisesti korkeapainesovelluksia, mikäli järjestelmä on suunniteltu oikein. Tietyn putken aikataulun, uran tarkan syvyyden ja valitun liittimen paineluokituksen on oltava linjassa järjestelmän suurimman käyttöpaineen kanssa. Tutustu aina valmistajan paineluokitustaulukoihin, koska raskaat jäykät liittimet kestävät usein yli 1 000 psi:n paineita, kun ne yhdistetään sopivan putken seinämän paksuuden kanssa.
Kuinka DN114 muutetaan tuumina?
Nimitys DN114 on metrinen termi, joka vastaa Pohjois-Amerikan 4 tuuman nimellisputken kokoa. Numero 114 ja 4 eivät kuitenkaan edusta mekaanisten kytkimien asennuksessa käytettyä tarkkaa mittaa. DN114 tai 4 tuuman putken tarkka standardoitu ulkohalkaisija on 114,3 millimetriä, mikä vastaa täsmälleen 4 500 tuumaa. Tämä on kriittinen mitta, joka vaaditaan oikean uran ja kytkimen kytkeytymiseen.
Miksi uritettu putkisto on parempi paloturvallisuusjärjestelmissä?
Uritetut putkistot ovat alan standardi palosuojauksessa, koska ne tarjoavat nopean ja erittäin luotettavan asennuksen ilman paikan päällä tapahtuvaan hitsaukseen liittyviä äärimmäisiä palovaaroja. Lisäksi uritetut mekaaniset liitokset voidaan suunnitella joustaviksi liitoksiksi. Tämä luontainen joustavuus mahdollistaa putkiverkoston lämpölaajenemisen, supistumisen ja kriittisen seismisen liikkeen mukautumisen, mikä varmistaa, että palonsammutusjärjestelmä pysyy täysin ehjänä ja toimintakuntoisena maanjäristysten tai rakennusten painumisen aikana.
Miten mittaat A-mitan uritetusta putkesta?
A-mitta mitataan putken todellisesta päästä uran lähimpään reunaan. Tämä sileä teräsosa toimii elastomeeritiivisteen ensisijaisena istuinpinnana. Tarkka mittaamiseksi tarkastajat käyttävät erikoistunutta uramittaria tai tarkkuusvernier-satulaa. Putken pää on leikattava täysin suorakulmaiseksi; jos leikkaus on vinossa, A-mitta vaihtelee kehän ympärillä, mikä johtaa epätasaiseen tiivisteeseen ja mahdollisiin vuotoihin.
Millaista aikatauluputkea tarvitaan leikkausuraan?
Leikattu ura poistaa fyysisesti teräksen putken ulkoseinästä. Siksi se on yleensä rajoitettu paksuseinäisiin putkiin, tyypillisesti luetteloon 40, taulukkoon 80 tai sitä suurempiin. Leikatun uran käyttäminen taulukon 10 putkeen jättää jäljellä olevan teräksen uran pohjaan liian ohueksi, jotta se ei sisällä turvallisesti nestepainetta, mikä rikkoo rakenteellisia turvallisuusmääräyksiä. Tarkista aina kytkimen valmistajan ilmoittamat seinämän vähimmäispaksuusvaatimukset ennen koneistusta.
Taotut kierrelaipat ovat läpikäyneet tiukan laadunvalvonnan ja testauksen, ja ne ovat erittäin lujia ja luotettavia, ja ne kestävät korkeaa painetta ja ankarat työympäristöt.