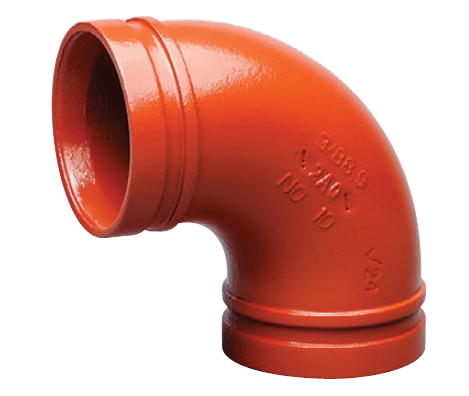
Viděl jsem to příliš mnohokrát na komerčních pracovních stránkách. Posádka tráví dny instalací komplexní sítě pro dodávání tekutin. Nakonec natlakují vedení, jen aby sledovali, jak spojky tečou tekutinou. Tento frustrující a drahý scénář sužuje mechanické dodavatele všude. Dokonce i mikroskopický rozměrový nesoulad může zcela zničit mechanickou ucpávku na drážkovaném systému. V tomto obsáhlém průvodci se přesně dozvíte, jak měřit, vyhodnocovat a vybírat správné rozměry, abyste zajistili bezchybnou instalaci v souladu s předpisy od prvního dne.
Klíčové poznatky pro dimenzování systému
Vnější průměr je nejvyšší metrika: Při dimenzování drážkovaného potrubního systému je vnější průměr jediným nejkritičtějším měřením požadovaným pro zaručení správné mechanické ucpávky.
Zvládněte terminologii: Rozlišení mezi nominální velikostí potrubí a nominálním průměrem je zásadní pro přesné globální zadávání zakázek a zamezení nákladným prodlevám na místě.
Aplikační specifika Záležitost: Tolerance rozměrů a požadavky na tloušťku stěny se striktně liší v závislosti na konečné aplikaci, zejména při konfiguraci záchranných sítí.
Přesná kompatibilita: Rozměry potrubí musí dokonale odpovídat technickým specifikacím mechanických spojek, aby byla zachována integrita systému a bezpečně zvládaly tlakové rázy.
Pochopení dimenzování pro drážkované galvanizované ocelové trubky
Přesné zadávání zakázek začíná základním pochopením toho, jak se měří a kategorizují průmyslové trubky. Inženýři a nákupčí se musí řídit různými regionálními normami při zachování přísných rozměrových tolerancí.
Podíváme-li se na nedávné průmyslové trendy, dochází k masivnímu posunu směrem k informačnímu modelování budov a modulární výstavbě mimo staveniště v komerčních instalatérských a HVAC sektorech. Rostoucí náklady na kvalifikovanou pracovní sílu nutí mechanické dodavatele k tomu, aby se více spoléhali na přesné předvýrobní dimenzování spíše než na ruční úpravy na místě. Globální dodavatelské řetězce také zpřísňují kontroly kvality. Zvládnutí těchto rozměrových metrik tedy již není jen osvědčeným postupem; je to absolutní nutnost pro udržení konkurenceschopnosti a ziskovosti v moderních kontraktech.
Nominální velikost potrubí vs. Nominální průměr
Potrubní systémy jsou obecně specifikovány pomocí dvou primárních dimenzování. Nominální velikost potrubí je standard používaný především v Severní Americe, měřený v palcích. Naproti tomu Nominální průměr je metrický standard používaný mezinárodně, měřený v milimetrech.
Je důležité pochopit, že slovo nominální znamená jednoduše pouze jménem. Potrubí velikosti 4 nemá přesný vnitřní nebo vnější průměr 4 palce. Místo toho funguje jako standardizované označení. Při globálním nákupu materiálů v různých dodavatelských řetězcích je přesná konverze těchto jmenovitých označení úplně prvním krokem, jak se vyhnout nesouladu součástí na staveništi.
Kritická role vnějšího průměru
Při práci s drážkovanými systémy je vnější průměr metrikou, která určuje úspěch nebo neúspěch. Mechanické spoje fungují díky použití odolného pouzdra spojky, které se upíná kolem vnější části trubky. Toto pouzdro stlačuje elastomerové pryžové těsnění přímo proti vnějšímu ocelovému povrchu trubky.
Pokud je rozměr byť jen mírně mimo toleranci, pouzdro se buď zcela nezavře, pokud je příliš velké, nebo se nepodaří dostatečně stlačit těsnění, pokud je příliš malé. Oba scénáře vedou k nevyhnutelným únikům. Standardizovaný vnější průměr zajišťuje, že trubky od různých světových výrobců lze bez problémů spojovat pomocí standardních mechanických tvarovek.
Tloušťka stěny a plány potrubí
Zatímco vnější rozměr zůstává pro danou jmenovitou velikost konstantní, vnitřní průměr kolísá na základě tloušťky stěny trubky, která je definována v jejím plánu. Mezi běžné klasifikace patří Plán 10, Plán 40 a Plán 80.
Například potrubí Schedule 40 má silnější a těžší stěnu než potrubí Schedule 10. Protože vnější část musí zůstat pevně připevněna, aby se vešla do mechanických spojek, dodatečná ocel v potrubí Schedule 40 snižuje vnitřní průtokovou plochu. Tloušťka stěny přímo ovlivňuje maximální přípustný pracovní tlak sítě a určuje konkrétní typ metody drážkování, kterou lze bezpečně použít.
Jak přesně změřit a dimenzovat potrubí
Určení správných rozměrů vyžaduje přesné nástroje a jasné pochopení geometrie mechanického spoje. Dohady nebo spoléhání se na zastaralé specifikace během této fáze často vede ke zpoždění projektu a neúspěšným hydrostatickým tlakovým testům.
Měření skutečného vnějšího průměru
Představte si, že stojíte ve spoře osvětlené mechanické místnosti a snažíte se ověřit dodávky potrubí. Standardní vysouvací svinovací metr to zde prostě nepřestřihne. Týmy nákupu a kontroly kvality musí používat přesné posuvné měřítko nebo specializované pásky Pi, známé také jako pásky s průměrem.
Páska Pi je těsně ovinuta po obvodu trubky a přímo vystupuje přesný vnější průměr. Před provedením tohoto měření se ujistěte, že je povrch trubky vyčištěn od jakýchkoliv řezných kapalin nebo nečistot z výroby. Toto měření musí být provedeno v blízkosti surového konce trubky, kde bude případně usazena mechanická spojka, aby bylo zajištěno, že dokonale spadá do tolerančního rozsahu specifikovaného výrobcem.
Určení požadovaných rozměrů drážky
Samotná drážka musí být vytvořena podle přesných specifikací, aby pouzdro spojky správně zapadlo. Existují dva základní způsoby vytváření těchto kanálů. Válcovací drážkování používá specializovaný stroj k posunutí kovu radiálně dovnitř. Tato metoda je průmyslovým standardem pro tenkostěnné trubky, protože neodstraňuje žádnou surovinu, čímž se zachovává strukturální integrita trubky. Řezané drážkování využívá stroj podobný soustruhu k fyzickému frézování kovu. To vyžaduje mnohem silnější stěnu, aby se zajistilo, že zbývající tloušťka oceli bezpečně splňuje vysokotlaké bezpečnostní normy.
Bez ohledu na způsob výroby musí být ověřena tři životně důležitá měření. První je rozměr A, což je hladká vzdálenost od konce trubky k okraji drážky, která funguje jako dosedací plocha těsnění. Druhá je fyzická šířka drážky. Třetí je hloubka drážky.
Metoda drážkování
Ideální rozpis potrubí
Odstraňování materiálu
Primární aplikace
Dopad hodnocení tlaku
Válcovací drážkování
Plán 10 až plán 40
Žádné (tvarováno za studena)
Komerční HVAC, požární sprinklery
Zachovává plnou integritu stěny potrubí
Řezané drážkování
Plán 40, Plán 80
Ano (obrobeno)
Vysokotlaký průmysl, těžba
Snižuje tloušťku stěny na základně drážky
Dimenzování systémů požární ochrany
Při navrhování systémů pro bezpečnost života se dimenzování a drážkované protipožární potrubí vyžaduje přísné dodržování mezinárodních výrobních a instalačních norem. Na rozdíl od obecných vodovodních sítí zůstávají hasicí systémy statické po dlouhou dobu, ale musí bezchybně fungovat při extrémním hydrostatickém tlaku během nouzové situace. Přesné dimenzování není pouze otázkou provozní efektivity; je to kritický požadavek na shodu.
Přísné dodržování kodexu
Systémy požární ochrany se řídí přísnými předpisy, zejména normami National Fire Protection Association, jako je NFPA 13. Aby mohla být pozinkovaná ocelová trubka legálně používána v těchto aplikacích, musí často nést certifikaci od Underwriters Laboratories a Factory Mutual. Tyto zkušební orgány nařizují přesné rozměrové tolerance pro vnější průměr a celkovou tloušťku stěny trubky.
Pokud je trubka poddimenzovaná nebo předimenzovaná byť jen o zlomek milimetru, mechanická spojka nemusí správně uchopit drážku. Během požáru by náhlý nárůst tlaku vody z vysoce výkonných požárních čerpadel mohl způsobit prasknutí nevhodně dimenzovaného spoje, což by vedlo ke katastrofickému selhání systému.
Běžné velikosti v zavlažovacích systémech
V komerčních a průmyslových uspořádáních protipožárních sprinklerů jsou specifické velikosti potrubí standardizovány pro přesný výpočet průtoku vody a ztrát třením. Níže je uveden odkaz s podrobnostmi o nejčastěji používaných velikostech pro rozvody a odbočky protipožárních sprinklerů spolu s jejich přesnými vnějšími požadavky.
Nominální průměr
Nominální velikost potrubí
Přesný vnější průměr
Typická aplikace
DN50
2 palce
60,3 mm
Větevné čáry a malá pole
DN80
3 palce
88,9 mm
Křížové vedení a stoupačky
DN100
4 palce
114,3 mm
Primární křížové sítě
DN150
6 palců
168,3 mm
Hlavní stoupačky a sběrače čerpadel
Tloušťka pozinkovaného povlaku
Proces žárového zinkování přidává ochrannou vrstvu zinku do vnitřní i vnější části ocelové trubky, aby se zabránilo korozi. Podle norem jako ASTM A53 má tento zinkový povlak obvykle tloušťku od 50 do 80 mikronů. I když se to může zdát pouhým okem zanedbatelné, je třeba s touto přidanou tloušťkou počítat během procesu dimenzování a drážkování.
Kromě toho, pokud je galvanizace aplikována nerovnoměrně nebo pokud dojde k hromadění zinku v blízkosti konců trubek, může rozměr dočasně překročit maximální povolenou toleranci. Vysoce kvalitní výroba a přísná kontrola kvality jsou nezbytné, aby konce trubek zůstaly dokonale hladké. Nepravidelný pozinkovaný povrch může bránit správnému usazení elastomerového těsnění, což časem vede k mikronetěsnostem.
Sladění potrubí se správnými mechanickými armaturami
Určení správné velikosti potrubí je jen polovinou rovnice. Trubka musí být dokonale sladěna s odpovídajícími armaturami. A Síť ocelových trubek s mechanickým spojem spoléhá na symbiotický vztah mezi drážkou trubky, elastomerovým těsněním a pouzdrem spojky. Pokud se dimenzování neshoduje, je narušena strukturální integrita celé potrubní sítě.
Mechanika kloubu
Abychom plně pochopili, proč je dimenzování tak důležité, musíme pochopit, jak mechanický spoj funguje pod tlakem. Systém se skládá ze tří hlavních součástí: pružného pryžového těsnění, pouzdra spojky z tvárné litiny nebo oceli a šroubů s maticemi s hlavou pásů pro velké zatížení. Standardní vysoce kvalitní tvarovky jsou často odlévány z tvárné litiny vyhovující normě ASTM A536 Grade 65-45-12, která poskytuje obrovskou pevnost v tahu.
Když je spojka namontována přes drážkované konce trubky, těsnění se ovine kolem oceli a přemostí malou mezeru mezi dvěma sekcemi. Když jsou šrouby utaženy, pouzdro stlačí těsnění bezpečně proti potrubí. Současně vnitřní pera pouzdra spojky hladce zapadnou do drážek. Systém je navržen tak, že vnitřní tlak kapaliny ve skutečnosti tlačí břity těsnění těsněji proti povrchu potrubí, čímž se plynule zvyšuje těsnění.
Případová studie: Dimenzování pro systémy DN114
Pro ilustraci požadované přesnosti zvažte standardní komerční systém chlazené vody DN114. Jmenovitá velikost udává 4palcovou trubku, ale skutečná metrika velikosti, na které záleží, je přesný vnější průměr, který je 114,3 mm.
Pro tuto konkrétní velikost standardní specifikace drážky válce předepisují, že průměr drážky musí být přesně 110,08 mm, s úzkou tolerancí pouze plus 0,00 až mínus 0,38 mm. Rozměr A musí být přesně 15,88 mm. Pokud dodavatel spěšně zaválcuje drážku na 111,00 mm, je drážka příliš mělká. Klíče spojky nebudou plně zapadat, což by mohlo způsobit katastrofální výbuch. Použití přesně měřených tvarovek ve stylu National Standard Victaulic eliminuje dohady na staveništi a zajišťuje, že spoj dosáhne svého maximálního jmenovitého pracovního tlaku.
Výhody přesného dimenzování pro rychlé nasazení
V moderní komerční výstavbě je čas jednou z nejdražších komodit. Hlavním důvodem, proč inženýři a dodavatelé specifikují tyto sítě oproti tradičním svařovaným nebo závitovým systémům, je naprostá rychlost montáže. Tento systém však funguje pouze jako a řešení pro rychlou instalaci potrubí , pokud jsou počáteční dimenzování a drážkování prováděny s absolutní přesností.
Zrychlení časových plánů projektů
Tradiční metody spojování trubek, jako je svařování, vyžadují vysoce kvalifikovanou pracovní sílu, povolení pro nebezpečné práce za horka, požární hlídky a rozsáhlé rentgenové testování svarů. Závitování trubek s velkým průměrem je stejně časově náročné a vyžaduje tahání těžkých strojů na staveniště.
Přesně dimenzované drážkované potrubí tyto překážky zcela odstraňuje. Protože jsou konce trubek precizně připraveny ve výrobní dílně, vlastní proces připojení ve vzduchu trvá jen několik minut. Instalatéři jednoduše namažou těsnění, nasunou je přes konce trubek, umístí pouzdro na těsnění a utáhnou dva šrouby standardním rázovým klíčem.
Snížení mzdových nákladů a prostojů
Mzdové náklady často tvoří největší procento rozpočtu mechanického dodavatele. Využitím přesně dimenzovaných drážkových systémů mohou dodavatelé zkrátit dobu instalace až třikrát až čtyřikrát ve srovnání se svařováním. Navíc, protože instalace nevyžaduje práci za tepla, eliminuje nutnost odstavovat provozní zařízení z bezpečnostních důvodů. To je zvláště výhodné v projektech modernizace v aktivních nemocnicích nebo datových centrech, kde je minimalizace prostojů kritická.
Získávání vysoce kvalitních materiálů
Dosažení dokonalého přizpůsobení vyžaduje začít s vynikajícími surovinami. Přesnost dimenzování drážkovaného spoje silně závisí na kvalitě výroby samotné trubky. Profesionálové v oblasti nákupu musí být při výběru výrobních partnerů velmi pečliví.
Co hledat u dodavatele
Při nákupu průmyslového potrubí je nejdůležitějším atributem konzistence. Kupující by měli hledat dodavatele, kteří zavádějí přísná opatření kontroly kvality a mají mezinárodní certifikace, jako je ISO 9001.
Mezi klíčové ukazatele kvality patří stálá tloušťka stěny a dokonalé zaoblení potrubí. Pokud je trubka mírně oválná, drážkovací stroj ze své podstaty vytvoří nerovnoměrnou hloubku drážky, což vede k vysoké pravděpodobnosti úniku. Renomovaní dodavatelé poskytnou podrobné zprávy o válcovacích testech, které ověří chemické složení a mez kluzu oceli a zajistí, že trubka odolá mechanickému namáhání v procesu drážkování bez praskání.
Vlastní vs. standardní délky
Trubky se obvykle dodávají ve standardních délkách, například 21 stop. Složité strojírny však vyžadují velmi různé délky potrubí. Při výpočtu celkové délky potrubí potřebné pro konkrétní vedení musí inženýři vzít v úvahu mezeru mechanické spojky.
Na rozdíl od závitových trubek, které se překrývají, jsou drážkované trubky navrženy tak, aby měly mezi konci trubek uvnitř pouzdra spojky malou mezeru. Tato mezera umožňuje zásadní tepelnou roztažnost a úhlové vychýlení. Při výrobě vlastních délek musí být tato mezera odečtena od celkového měření od středu ke středu, aby se zajistilo, že konečná sestava dokonale zapadne do určeného prostoru.
Běžné chyby ve velikosti, kterým je třeba se vyhnout během nákupu
Dokonce i zkušené týmy nákupu se mohou dopustit nákladných chyb při specifikaci a objednávání drážkových potrubních systémů. Vyhnout se těmto běžným nástrahám je nezbytné pro zachování rozpočtu projektu a přísných bezpečnostních norem.
Záměna vnitřního průměru s vnějším průměrem
Toto je pravděpodobně nejčastější a nejnákladnější chyba při nákupu potrubí. Při výpočtech proudění tekutin se strojní inženýři silně zaměřují na vnitřní průměr. Při montáži spoje však mechanické spojky sevřou vnější stranu trubky.
Pokud si nákupčí objedná mechanickou spojku na základě jmenovitého vnitřního průměru trubky, tvarovka bude zásadně nekompatibilní. Vždy si pamatujte, že ve světě drážkovaného potrubí je vnější průměr absolutní, nesmlouvavou metrikou.
S výhledem na minimální tloušťku stěny pro řezané drážkování
Častou chybou na staveništích je pokus o vyříznutí drážek tenkostěnné trubky, aby se ušetřil čas. Odstranění kovu z potrubí Schedule 10 zanechá stěnu příliš tenkou na to, aby zvládla tlak v systému, což má za následek okamžité strukturální selhání. Řezané drážkování by mělo být obecně vyhrazeno pro trubky 40, 80 nebo těžší ocelové trubky. Pokud si pořizujete lehčí plánované trubky, abyste ušetřili na hmotnosti a nákladech na materiál, musíte výslovně specifikovat válcování drážkování.
Nesprávné míchání metrických a imperiálních standardů
Globální dodavatelské řetězce často vyžadují převod mezi imperiálními a metrickými měřeními. Nebezpečnou chybou je předpoklad, že přímý matematický převod se rovná správné jmenovité velikosti potrubí.
Například přímý matematický převod 2 palce je 50,8 mm. 2palcová jmenovitá velikost potrubí však ve skutečnosti má standardizovaný vnější průměr 60,3 mm. Pokud kupující požaduje 50 mm trubku za předpokladu, že odpovídá 2-palcové americké standardní spojce, díly do sebe jednoduše nezapadnou. Vždy se spoléhejte na standardizované rozměrové grafy spíše než na základní převody na kalkulačce.
Závěr
Určení správné velikosti drážkované pozinkované ocelové trubky v konečném důsledku spočívá ve zvládnutí vnějšího průměru, pochopení přesných specifikací drážky a dokonalém přizpůsobení trubky navrženým mechanickým armaturám. Využitím nástrojů pro přesné měření, dodržováním přísných předpisů a vyhýbáním se běžným úskalím při zadávání zakázek mohou dodavatelé zajistit bezpečný, spolehlivý a těsný systém. Přesnost ve fázi nákupu a dimenzování zaručuje rychlost a spolehlivost konečné instalace, což šetří čas i peníze na staveništi. Hledáte-li vysoce kvalitní, dokonale tolerované potrubí a standardní armatury pro svůj další komerční projekt, prozkoumejte rozsáhlý inventář na czwhsteel.com , abyste zajistili bezchybnou instalaci.
FAQ
Jaký je rozdíl mezi válcováním a řezáním drážkování na pozinkované ocelové trubce?
Válcovací drážkování používá silný mechanický tlak k přemístění oceli, čímž se vytvoří vtlačení bez odstranění jakéhokoli materiálu. Tato metoda je ideální pro tenkostěnné trubky, jako je například Plán 10, protože zachovává strukturální integritu trubky. Řezané drážkování fyzicky obrábí kanál do vnější části trubky a odstraňuje kov. Poskytuje vysoce přesnou drážku, ale vyžaduje silnější stěnu potrubí, jako je plán 40 nebo 80, aby se zajistilo, že zbývající tloušťka stěny bezpečně zvládne vnitřní tlak systému.
Mohu použít mechanickou spojovací ocelovou trubku pro vysokotlaké aplikace?
Ano, mechanické drážkované spoje jsou vysoce schopné zvládnout vysokotlaké aplikace, pokud je systém správně navržen. Konkrétní schéma potrubí, přesná hloubka drážky a jmenovitý tlak zvolené spojky musí být v souladu s maximálním provozním tlakem systému. Vždy si prostudujte tabulky jmenovitých tlaků výrobce, protože pevné spojky pro velké zatížení často zvládnou tlaky přesahující 1 000 psi, pokud jsou spárovány s vhodnou tloušťkou stěny potrubí.
Jak se DN114 převádí na palce?
Označení DN114 je metrický termín, který koreluje s nominální velikostí potrubí 4 palce v Severní Americe. Ani číslo 114, ani číslo 4 však nepředstavují přesné měření používané pro montáž mechanických spojek. Přesný standardizovaný vnější průměr pro DN114 nebo 4palcovou trubku je 114,3 milimetrů, což se rovná přesně 4 500 palcům. Toto je kritické měření požadované pro správné zapojení drážky a spojky.
Proč je u protipožárních systémů preferováno drážkové potrubí?
Drážkované potrubí je průmyslovým standardem pro protipožární ochranu, protože nabízí rychlou a vysoce spolehlivou instalaci bez extrémního požárního nebezpečí spojeného se svařováním na místě. Kromě toho mohou být drážkované mechanické spoje konstruovány jako pružné spojky. Tato inherentní flexibilita umožňuje potrubní síti přizpůsobit se tepelné roztažnosti, kontrakci a kritickému seismickému pohybu, což zajišťuje, že systém potlačení požáru zůstane zcela nedotčený a funkční během zemětřesení nebo usazování budov.
Jak změříte rozměr A na drážkované trubce?
Rozměr A se měří od skutečného konce trubky k nejbližšímu okraji drážky. Tato hladká část oceli působí jako primární dosedací plocha pro elastomerové těsnění. K přesnému měření používají inspektoři specializované měřidlo drážek nebo přesné posuvné měřítko. Konec trubky musí být dokonale pravoúhlý; pokud je řez šikmý, bude se rozměr A po obvodu lišit, což povede k nerovnoměrnému těsnění těsnění a potenciálním netěsnostem.
Jaká plánovaná trubka je nutná pro řezání drážek?
Řezané drážkování fyzicky odstraňuje ocel z vnější stěny trubky. Proto se obecně omezuje na trubky s těžšími stěnami, typicky podle plánu 40, plánu 80 nebo vyšší. Použití vyříznuté drážky na potrubí podle plánu 10 zanechá zbývající ocel na základně drážky příliš tenkou, aby bezpečně udržela tlak kapaliny, což porušuje strukturální bezpečnostní předpisy. Před obráběním vždy ověřte požadavky na minimální tloušťku stěny stanovené výrobcem spojky.
Naše kované závitové příruby prošly přísnou kontrolou kvality a testováním, s vynikající pevností a spolehlivostí a vydrží vysoký tlak a drsná pracovní prostředí.
KONTAKTUJTE NÁS
Telefon: +86- 13832718182
E-mail:
sales@czweiheng.com WhatsApp:+86- 13832718182
Přidat:Továrna na východní stavební stroje, Yanshan County, Cangzhou, Hebei China