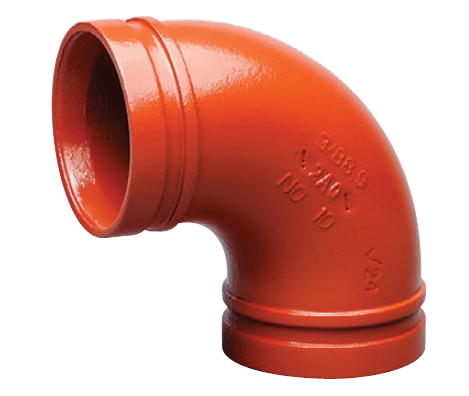
Túl sokszor láttam ilyet kereskedelmi állásoldalakon. A legénység napokat tölt egy komplex folyadékszállító hálózat kiépítésével. Végül nyomás alá helyezik a vezetéket, csak azért, hogy a csatlakozókat figyeljék a sírófolyadékot. Ez a frusztráló és drága forgatókönyv mindenhol sújtja a gépészeti vállalkozókat. Még a mikroszkopikus méretbeli eltérés is teljesen tönkreteheti a hornyolt rendszer mechanikus tömítését. Ebből az átfogó útmutatóból pontosan megtudhatja, hogyan kell mérni, értékelni és kiválasztani a megfelelő méreteket, hogy az első naptól kezdve hibátlan, kódkompatibilis telepítést biztosítson.
A rendszer méretezésének legfontosabb tudnivalói
A külső átmérő a végső mérőszám: A hornyos csőrendszer méretezésekor a külső átmérő a legkritikusabb mérés, amely a megfelelő mechanikus tömítés garantálásához szükséges.
Sajátítsa el a terminológiát: A névleges csőméret és a névleges átmérő közötti különbségtétel elengedhetetlen a pontos globális beszerzéshez és a költséges helyszíni késések elkerüléséhez.
Az alkalmazás jellemzői számítanak: A mérettűrések és a falvastagságra vonatkozó követelmények szigorúan a végfelhasználástól függően változnak, különösen az életvédelmi hálózatok konfigurálásakor.
Szigorú illesztési kompatibilitás: A csőméreteknek tökéletesen meg kell felelniük a mechanikus tengelykapcsolók tervezett specifikációinak a rendszer integritásának megőrzése és a nyomáslökések biztonságos kezelése érdekében.
A hornyolt horganyzott acélcsövek méretezési mutatóinak megértése
A pontos beszerzés az ipari csövek mérésének és kategorizálásának alapvető megértésével kezdődik. A mérnököknek és a vásárlóknak a szigorú mérettűrések betartása mellett kell eligazodniuk a különböző regionális szabványok szerint.
A közelmúlt iparági trendjeit tekintve hatalmas elmozdulás tapasztalható az épületinformációs modellezés és a moduláris, off-site építkezés irányába a kereskedelmi vízvezeték- és HVAC-ágazatban. A szakképzett munkaerő növekvő költsége arra készteti a gépészeti vállalkozókat, hogy nagymértékben támaszkodjanak a pontos előregyártási méretezésre a kézi, helyszíni beállítás helyett. A globális ellátási láncok is szigorítják a minőségellenőrzést. Következésképpen ezeknek a dimenziós mutatóknak az elsajátítása már nem csupán bevált gyakorlat; ez feltétlenül szükséges ahhoz, hogy versenyképesek és nyereségesek maradjunk a modern szerződéskötésben.
Névleges csőméret vs. névleges átmérő
A csőrendszereket általában két elsődleges méretezési szabvány alapján határozzák meg. A névleges csőméret az elsősorban Észak-Amerikában használt szabvány, hüvelykben mérve. Ezzel szemben a Diameter Nominal a nemzetközileg használt metrikus szabvány, milliméterben mérve.
Nagyon fontos megérteni, hogy a névleges szó egyszerűen csak névben jelent. A 4-es méretű csőnek nincs pontos 4 hüvelykes belső vagy külső átmérője. Ehelyett szabványos megnevezésként működik. Amikor globálisan, különböző ellátási láncokon keresztül szerez be anyagokat, ezeknek a névleges jelöléseknek a pontos átalakítása a legelső lépés az össze nem illő alkatrészek elkerülése érdekében a munkaterületen.
A külső átmérő kritikus szerepe
A barázdált rendszerekkel végzett munka során a külső átmérő az a mérőszám, amely meghatározza a sikert vagy a kudarcot. A mechanikus kötések egy nagy teherbírású csatlakozóház használatával működnek, amely a cső külsejét körülfogja. Ez a ház közvetlenül a cső külső acélfelületéhez nyom egy elasztomer gumitömítést.
Ha a méret a tűréshatáron kívül esik, a ház vagy nem záródik be teljesen, ha túl nagy, vagy nem szorítja össze megfelelően a tömítést, ha túl kicsi. Mindkét forgatókönyv elkerülhetetlen szivárgáshoz vezet. A szabványos külső átmérő biztosítja, hogy a különböző globális gyártók csövei zökkenőmentesen csatlakoztathatók szabványos mechanikus szerelvényekkel.
Falvastagság és csövek ütemezése
Míg a külső méret egy adott névleges méretnél állandó marad, a belső átmérő a cső falvastagsága alapján ingadozik, amelyet a cső ütemezése határoz meg. A gyakori besorolások közé tartozik a 10., 40. és 80. ütemterv.
Például a Schedule 40 cső fala vastagabb, nehezebb, mint a Schedule 10 cső. Mivel a külső felületnek szilárdan rögzítve kell maradnia, hogy illeszkedjen a mechanikus tengelykapcsolók belsejébe, a Schedule 40 csőben lévő extra acél csökkenti a belső áramlási területet. A falvastagság közvetlenül befolyásolja a hálózat megengedett legnagyobb üzemi nyomását, és meghatározza a biztonságosan alkalmazható hornyolási módot.
Hogyan mérje meg és méretezze meg pontosan a csövét
A helyes méretek meghatározásához precíziós szerszámokra és a mechanikai kötés geometriájának világos megértésére van szükség. A találgatások vagy az elavult specifikációs lapokra hagyatkozás ebben a fázisban gyakran a projekt késedelméhez és sikertelen hidrosztatikus nyomástesztekhez vezet.
A tényleges külső átmérő mérése
Képzelje el, hogy egy gyengén megvilágított gépészeti helyiségben állva próbálja ellenőrizni a csőszállítást. Egy szabványos visszahúzható mérőszalag egyszerűen nem vágja itt. A beszerzési és minőség-ellenőrzési csapatoknak precíziós nóniéri féknyergeket vagy speciális Pi szalagokat, más néven átmérőszalagokat kell használniuk.
A Pi szalagot szorosan körbetekerjük a cső kerületén, és közvetlenül kiadja a pontos külső átmérőt. A mérés elvégzése előtt győződjön meg arról, hogy a cső felületét letörölte minden gyári vágófolyadéktól vagy törmeléktől. Ezt a mérést a cső nyers végének közelében kell elvégezni, ahol a mechanikus tengelykapcsolót végül felhelyezik, biztosítva, hogy az tökéletesen a gyártó által megadott tűréshatáron belül legyen.
A szükséges horonyméretek meghatározása
Magát a hornyot a pontos előírásoknak megfelelően kell kialakítani, hogy a tengelykapcsolóház megfelelően illeszkedjen. Ezeknek a csatornáknak két elsődleges módja van. A hengeres hornyolás egy speciális gép segítségével sugárirányban befelé tolja a fémet. Ez a módszer a vékonyabb falú csövek ipari szabványa, mivel nem távolít el semmilyen nyersanyagot, ezáltal megőrzi a cső szerkezeti integritását. A vágott hornyolás esztergaszerű gépet használ a fém fizikai marására. Ehhez sokkal vastagabb falra van szükség, hogy a fennmaradó acélvastagság biztonságosan megfeleljen a nagynyomású biztonsági előírásoknak.
A gyártási módszertől függetlenül három létfontosságú mérést kell ellenőrizni. Az első az A dimenzió, amely a cső vége és a horony széle közötti egyenletes távolság, amely a tömítés ülőfelületeként működik. A második a fizikai horonyszélesség. A harmadik a Groove Depth.
Hornyolási módszer
Ideális csőmenetrend
Anyag eltávolítása
Elsődleges alkalmazás
Nyomás névleges hatás
Roll Grooving
Menetrend 10-től 40-ig
Nincs (Hidegen formált)
Kereskedelmi HVAC, tűzoltó sprinklerek
Megőrzi a csőfal teljes integritását
Vágja be a hornyolást
40. ütemterv, 80. ütemterv
Igen (megmunkált)
Nagynyomású ipar, bányászat
Csökkenti a falvastagságot a horony aljánál
Tűzvédelmi rendszerek méretezési szabványai
Az életvédelmi rendszerek tervezésénél a méretezés a A hornyolt tűzvédelmi csövek szigorú betartását követelik meg a nemzetközi gyártási és szerelési szabványokhoz. Az általános vízelosztó hálózatoktól eltérően a tűzoltó rendszerek hosszú ideig statikusak maradnak, de vészhelyzetben extrém hidrosztatikus nyomás mellett is hibátlanul kell működniük. A pontos méretezés nem csupán a működési hatékonyság kérdése; ez kritikus megfelelési követelmény.
Szigorú kódmegfelelés
A tűzvédelmi rendszereket szigorú előírások szabályozzák, mindenekelőtt a Nemzeti Tűzvédelmi Szövetség szabványai, például az NFPA 13. Ahhoz, hogy a horganyzott acélcsöveket legálisan lehessen használni ezekben az alkalmazásokban, gyakran rendelkeznie kell az Underwriters Laboratories és a Factory Mutual tanúsításával. Ezek a vizsgáló testületek pontos mérettűrést írnak elő a cső külső átmérőjére és teljes falvastagságára vonatkozóan.
Ha egy cső akár a milliméter töredékével is alul- vagy túlméretezett, előfordulhat, hogy a mechanikus tengelykapcsoló nem fogja megfelelően a hornyot. Tűzesemény során a nagy teljesítményű tűzoltószivattyúkból származó hirtelen víznyomás-emelkedés egy nem megfelelő méretű csatlakozás kifújását okozhatja, ami katasztrofális rendszerhibához vezethet.
Gyakori méretek az öntözőrendszerekben
Kereskedelmi és ipari tűzoltó locsoló elrendezésekben meghatározott csőméretek szabványosítva vannak a vízáramlás és a súrlódási veszteség pontos kiszámításához. Az alábbiakban egy hivatkozás található, amely részletezi a tűzoltóvíz-ellátó fővezetékek és leágazó vezetékek leggyakrabban használt méreteit, valamint azok pontos külső követelményeit.
Névleges átmérő
Névleges csőméret
Pontos külső átmérő
Tipikus alkalmazás
DN50
2 hüvelykes
60,3 mm
Elágazóvonalak és kis tömbök
DN80
3 hüvelykes
88,9 mm
Keresztvezetékek és felszállók
DN100
4 hüvelykes
114,3 mm
Elsődleges kereszthálózat
DN150
6 hüvelykes
168,3 mm
Fő felszállók és szivattyúfejek
Horganyzott bevonat vastagsága
A tűzihorganyzási eljárás cink védőréteget ad az acélcső belső és külső felületére a korrózió megelőzésére. Az olyan szabványok szerint, mint az ASTM A53, ez a cinkbevonat általában 50-80 mikron vastagságú. Bár ez szabad szemmel elhanyagolhatónak tűnhet, ezt a hozzáadott vastagságot figyelembe kell venni a méretezési és hornyolási folyamat során.
Továbbá, ha a horganyzás egyenetlenül történik, vagy ha a csővégek közelében cink gyűlik össze, a méret átmenetileg meghaladhatja a megengedett legnagyobb tűrést. Kiváló minőségű gyártás és szigorú minőségellenőrzés szükséges ahhoz, hogy a csővégek tökéletesen simaak maradjanak. A szabálytalan horganyzott felület megakadályozhatja az elasztomer tömítés megfelelő illeszkedését, ami idővel mikroszivárgáshoz vezethet.
Illessze csövéhez a megfelelő mechanikus szerelvényeket
A megfelelő csőméret meghatározása csak a fele az egyenletnek. A csőnek tökéletesen illeszkednie kell a megfelelő szerelvényekhez. A A mechanikus csatlakozású acélcsőhálózat a csőhorony, az elasztomer tömítés és a tengelykapcsoló ház közötti szimbiotikus kapcsolaton alapul. Ha a méretezés nem felel meg, a teljes csőhálózat szerkezeti integritása sérül.
Az ízület mechanikája
Ahhoz, hogy teljes mértékben megértsük, miért olyan kritikus a méretezés, meg kell értenünk, hogyan működik a mechanikus kötés nyomás alatt. A rendszer három elsődleges komponensből áll: egy rugalmas gumi tömítésből, egy gömbgrafitos vas vagy acél tengelykapcsoló házból és nagy teherbírású nyomtávcsavarokból anyákkal. A szabványos, kiváló minőségű szerelvényeket gyakran gömbgrafitos vasból öntik, amely megfelel az ASTM A536 Grade 65-45-12 szabványnak, és óriási szakítószilárdságot biztosít.
Amikor a tengelykapcsolót a hornyolt csővégek fölé szerelik, a tömítés az acél köré teker, áthidalva a két rész közötti apró rést. A csavarok meghúzásakor a ház biztonságosan összenyomja a tömítést a csőhöz. Ezzel egyidejűleg a tengelykapcsolóház belső kulcsai zökkenőmentesen esnek a hornyokba. A rendszert úgy alakították ki, hogy a belső folyadéknyomás ténylegesen szorosabbra kényszerítse a tömítés ajkait a csőfelülethez, folyamatosan erősítve a tömítést.
Esettanulmány: Méretezés DN114 rendszerekhez
A szükséges pontosság szemléltetéséhez vegye figyelembe a szabványos DN114 kereskedelmi hűtöttvíz-rendszert. A névleges méret egy 4 hüvelykes csövet jelöl, de a tényleges méretezési mérőszám a pontos külső átmérő, ami 114,3 mm.
Ennél a konkrét méretnél a szabványos tekercshorony-specifikációk azt írják elő, hogy a horony átmérőjének pontosan 110,08 mm-nek kell lennie, a szűk tűréssel csak plusz 0,00 és mínusz 0,38 mm között kell lennie. Az A méretnek pontosan 15,88 mm-nek kell lennie. Ha egy vállalkozó sietve 111,00 mm-re görgeti a hornyot, akkor a horony túl sekély. A tengelykapcsoló kulcsok nem kapcsolódnak be teljesen, ami katasztrofális kitörést kockáztat. A precíziós mérésű National Standard Victaulic-stílusú szerelvények alkalmazása kiküszöböli a találgatásokat a munkaterületen, és biztosítja, hogy a csatlakozás elérje a maximális névleges üzemi nyomást.
A pontos méretezés előnyei a gyors telepítéshez
A modern kereskedelmi építkezésben az idő az egyik legdrágább árucikk. Az elsődleges ok, amiért a mérnökök és vállalkozók ezeket a hálózatokat a hagyományos hegesztett vagy menetes rendszerekkel szemben határozzák meg, az összeszerelés puszta sebessége. Ez a rendszer azonban csak a gyors csőszerelési megoldás, ha a kezdeti méretezés és hornyolás abszolút pontossággal történik.
A projekt idővonalainak felgyorsítása
A hagyományos csőillesztési módszerek, mint például a hegesztés, magasan képzett munkaerőt, veszélyes tűzimunkákra vonatkozó engedélyeket, tűzjelzőket és a hegesztési varratok kiterjedt röntgenvizsgálatát igénylik. A nagy átmérőjű csövek befűzése ugyanolyan időigényes, és nehéz gépeket igényel a munkaterületre.
A pontosan méretezett hornyolt csővezeték teljesen kiküszöböli ezeket az akadályokat. Mivel a csővégeket pontosan a gyártóüzemben készítik elő, a tényleges csatlakozási folyamat a levegőben csak néhány percet vesz igénybe. A szerelők egyszerűen megkenik a tömítést, átcsúsztatják a csővégeken, ráhelyezik a házat a tömítésre, és meghúznak két csavart egy szabványos ütvekulccsal.
A munkaerőköltségek és az állásidő csökkentése
A munkaerőköltségek gyakran teszik ki a gépészeti vállalkozók költségvetésének legnagyobb százalékát. A pontosan méretezett hornyos rendszerek használatával a kivitelezők a hegesztéshez képest akár három-négyszeresére csökkenthetik a szerelési időt. Ezenkívül, mivel a telepítés nem igényel tűzmunkát, szükségtelenné teszi az üzemi létesítmények biztonsági okokból történő leállítását. Ez különösen előnyös az aktív kórházakban vagy adatközpontokon belüli utólagos felszerelési projekteknél, ahol kritikus az állásidő minimalizálása.
Kiváló minőségű anyagok beszerzése
A tökéletes illeszkedés eléréséhez kiváló alapanyagokkal kell kezdeni. A hornyos kötés méretezési pontossága nagymértékben függ magának a csőnek a gyártási minőségétől. A beszerzési szakembereknek rendkívül szorgalmasnak kell lenniük a gyártó partnerek kiválasztásánál.
Mit kell keresni egy szállítónál
Az ipari csövek beszerzésekor a következetesség a legfontosabb tulajdonság. A vevőknek olyan beszállítókat kell keresniük, akik szigorú minőség-ellenőrzési intézkedéseket hajtanak végre, és rendelkeznek olyan nemzetközi tanúsítvánnyal, mint például az ISO 9001.
A minőség fő mutatói az egyenletes falvastagság és a tökéletes csőkerekség. Ha egy cső enyhén ovális, a hornyológép eredendően egyenetlen horonymélységet hoz létre, ami nagy valószínűséggel szivárog. A jó hírű beszállítók részletes malomvizsgálati jelentéseket készítenek, amelyek ellenőrzik az acél kémiai összetételét és folyáshatárát, biztosítva, hogy a cső repedés nélkül ellenálljon a hornyolási folyamat mechanikai igénybevételének.
Egyedi vs. szabványos hosszúságok
A csöveket általában szabványos hosszúságban szállítják, például 21 láb hosszúságban. Az összetett gépészeti helyiségek azonban igen változatos csőhosszakat igényelnek. Az adott menethez szükséges cső teljes hosszának kiszámításakor a mérnököknek figyelembe kell venniük a mechanikus tengelykapcsoló hézagát.
Az átfedésben lévő menetes csövekkel ellentétben a hornyos csöveket úgy tervezték, hogy a csővégek között enyhe hézag legyen a tengelykapcsoló házában. Ez a rés döntő hőtágulást és szögelhajlást tesz lehetővé. Egyedi hosszúságok gyártása során ezt a rést le kell vonni a teljes középponti méretből, hogy a végső összeállítás tökéletesen illeszkedjen a kijelölt helyre.
Gyakori méretezési hibák, amelyeket el kell kerülni a beszerzés során
Még a tapasztalt beszerzési csapatok is költséges hibákat követhetnek el a hornyos csőrendszerek meghatározása és megrendelése során. E gyakori buktatók elkerülése elengedhetetlen a projekt költségvetésének és a szigorú biztonsági előírások betartásához.
Összetéveszti a belső átmérőt a külső átmérővel
Vitathatatlanul ez a leggyakoribb és legköltségesebb hiba a csőbeszerzés során. A folyadékáramlás számításánál a gépészmérnökök nagy hangsúlyt fektetnek a belső átmérőre. A csuklós összeszerelésnél azonban a mechanikus tengelykapcsolók a cső külső részét fogják meg.
Ha egy beszerzési ügynök a cső névleges belső átmérője alapján mechanikus tengelykapcsolót rendel, akkor az idom alapvetően összeférhetetlen lesz. Mindig emlékezzen arra, hogy a barázdált csövek világában a külső átmérő az abszolút, nem alkuképes mérőszám.
Kilátás a minimális falvastagságra vágott hornyoláshoz
A munkaterületeken gyakori hiba az, hogy egy vékony falú csövet próbálnak behornyozni, hogy időt takarítsanak meg. A 10. ütemterv szerinti csőből a fém eltávolítása túl vékonyra hagyja a falat a rendszer nyomásának kezelésére, ami azonnali szerkezeti hibához vezet. A vágott hornyolást általában a 40-es, 80-as vagy nehezebb acélcsövekhez kell fenntartani. Ha könnyebb ütemezésű csöveket vásárol a súly- és anyagköltségek megtakarítása érdekében, akkor kifejezetten meg kell adnia a görgős hornyolást.
A metrikus és a birodalmi szabványok helytelen keverése
A globális ellátási láncok gyakran megkövetelik az angolszász és a metrikus mérések közötti átváltást. Veszélyes hiba, ha azt feltételezzük, hogy a közvetlen matematikai átszámítás megegyezik a helyes névleges csőmérettel.
Például 2 hüvelyk közvetlen matematikai átváltása 50,8 mm. Azonban a 2 hüvelykes névleges csőméret szabványosított külső átmérője 60,3 mm. Ha egy vevő 50 mm-es csövet kér, feltéve, hogy az megfelel egy 2 hüvelykes amerikai szabványos csatlakozónak, akkor az alkatrészek egyszerűen nem illeszkednek egymáshoz. Mindig a szabványos méretdiagramokra hagyatkozzon az alapvető számológép-konverziók helyett.
Következtetés
A hornyos horganyzott acélcső megfelelő méretének meghatározása végső soron a külső átmérő elsajátításán, a hornyok pontos specifikációiban és a csőnek a tervezett mechanikai szerelvényekhez való tökéletes illeszkedésén múlik. A precíziós mérőeszközök használatával, a szigorú kódmegfelelőségek betartásával és a gyakori beszerzési buktatók elkerülésével a vállalkozók biztonságos, megbízható és szivárgásmentes rendszert biztosíthatnak. A beszerzési és méretezési szakasz pontossága garantálja a végső telepítés gyorsaságát és megbízhatóságát, időt és pénzt takarítva meg a munkaterületen. Ha kiváló minőségű, tökéletesen tűrhető csöveket és szabványos szerelvényeket keres következő kereskedelmi projektjéhez, fedezze fel az átfogó készletet czwhsteel.com a hibátlan telepítés érdekében.
GYIK
Mi a különbség a horganyzott acélcső hengeres és vágott hornyolása között?
A görgős hornyolás erős mechanikai nyomást alkalmaz az acél kiszorítására, és bemélyedést képez anélkül, hogy bármilyen anyagot eltávolítana. Ez a módszer ideális vékonyabb falú csövek esetében, mint például a 10. számú táblázat, mivel megőrzi a cső szerkezeti integritását. A vágott hornyok fizikailag csatornát alakítanak ki a cső külső felületébe, és eltávolítják a fémet. Rendkívül precíz hornyot biztosít, de vastagabb csőfalra van szükség, például a 40-es vagy 80-as ütemterv szerint, hogy a fennmaradó falvastagság biztonságosan kezelni tudja a rendszer belső nyomását.
Használhatom a mechanikus csuklós acélcsövet nagynyomású alkalmazásokhoz?
Igen, a mechanikus hornyos kötések kiválóan alkalmasak nagynyomású alkalmazások kezelésére, feltéve, hogy a rendszert megfelelően tervezték. A konkrét csőütemezésnek, a horony pontos mélységének és a kiválasztott tengelykapcsoló nyomásának meg kell egyeznie a rendszer maximális üzemi nyomásával. Mindig olvassa el a gyártó nyomásérték-táblázatát, mivel a nagy teherbírású merev csatlakozók gyakran képesek 1000 psi-t meghaladó nyomást is kezelni, ha megfelelő csőfalvastagsággal párosítják.
Hogyan fordítható át a DN114 hüvelykre?
A DN114 elnevezés egy metrikus kifejezés, amely az észak-amerikai 4 hüvelykes névleges csőméretre vonatkozik. Azonban sem a 114-es, sem a 4-es szám nem jelenti a mechanikus tengelykapcsolók felszereléséhez használt pontos mértéket. A DN114 vagy 4 hüvelykes cső pontos szabványosított külső átmérője 114,3 milliméter, ami pontosan 4500 hüvelyknek felel meg. Ez a kritikus mérés a horony és a tengelykapcsoló megfelelő összekapcsolásához.
Miért részesítik előnyben a hornyolt csöveket a tűzvédelmi rendszerekben?
A hornyolt csövek a tűzvédelem ipari szabványa, mivel gyors, rendkívül megbízható telepítést tesznek lehetővé a helyszíni hegesztéssel járó rendkívüli tűzveszély nélkül. Ezenkívül a hornyolt mechanikus kötések rugalmas tengelykapcsolóként is kialakíthatók. Ez a benne rejlő rugalmasság lehetővé teszi a csőhálózat számára, hogy alkalmazkodjon a hőtáguláshoz, összehúzódáshoz és kritikus szeizmikus mozgásokhoz, így biztosítva, hogy a tűzoltó rendszer teljesen sértetlen és működőképes maradjon földrengések vagy épületek leülepedése során.
Hogyan mérjük meg az A méretet egy hornyolt csövön?
Az A méretet a cső valódi végétől a horony legközelebbi széléig kell mérni. Ez a sima acélszakasz az elasztomer tömítés elsődleges ülőfelületeként működik. A pontos méréshez az ellenőrök speciális horonymérőt vagy precíziós nóniéri tolómérőt használnak. A csővéget tökéletesen négyszögletesre kell vágni; ha a vágás szögben van, az A méret a kerület mentén változik, ami egyenetlen tömítéshez és esetleges szivárgáshoz vezet.
Milyen ütemezésű cső szükséges a vágott hornyoláshoz?
A vágott hornyok fizikailag eltávolítják az acélt a cső külső faláról. Ezért ez általában a nehezebb falú csövekre korlátozódik, jellemzően a 40-es, 80-as vagy magasabb kategóriájú csövekre. A 10. ütemterv szerinti cső vágott hornyának használata túl vékonyra hagyja a horony alján lévő maradék acélt ahhoz, hogy biztonságosan megtartsa a folyadéknyomást, ami megsérti a szerkezeti biztonsági előírásokat. A megmunkálás előtt mindig ellenőrizze a tengelykapcsoló gyártója által megadott minimális falvastagsági követelményeket.
Kovácsolt menetes karimák szigorú minőség-ellenőrzésen és tesztelésen estek át, kiváló szilárdsággal és megbízhatósággal, valamint ellenállnak a nagy nyomásnak és a kemény munkakörnyezetnek.
KAPCSOLATOT
Telefon: + 13832718182
E-mail:
sales@czweiheng.com WhatsApp:+ 13832718182
Hozzáadás: Építőgépgyár keleti része, Yanshan megye, Cangzhou, Hebei Kína