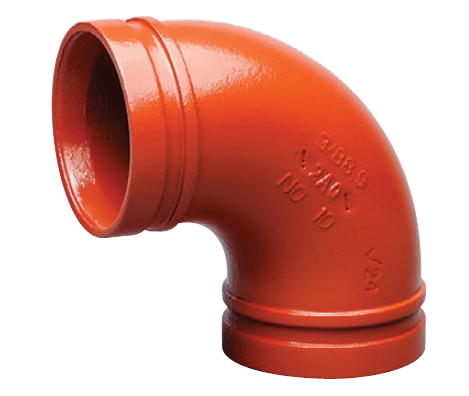
Видео сам да се то дешава превише пута на комерцијалним сајтовима за запошљавање. Посада проводи дане инсталирајући сложену мрежу за испоруку течности. Коначно дају притисак на линију, само да би гледали како спојнице испуштају течност. Овај фрустрирајући и скуп сценарио мучи механичаре свуда. Чак и микроскопска неусклађеност димензија може у потпуности да уништи механички заптивач на систему са жлебовима. У овом свеобухватном водичу научићете тачно како да мерите, процените и изаберете исправне димензије да бисте од првог дана обезбедили беспрекорну инсталацију у складу са кодом.
Кључне ствари за одређивање величине система
Спољни пречник је ултимативна метрика: Приликом димензионисања система цевовода са жлебовима, спољни пречник је најкритичније мерење које је потребно да се гарантује правилно механичко заптивање.
Савладајте терминологију: Разликовање између номиналне величине цеви и номиналног пречника је од суштинског значаја за тачне глобалне набавке и избегавање скупих кашњења на лицу места.
Специфичности примене су важне: Толеранције величине и захтеви за дебљином зида варирају стриктно у зависности од крајње употребе, посебно када се конфигуришу мреже за безбедност живота.
Стриктна компатибилност монтаже: Димензије цеви морају бити савршено усклађене са пројектованим спецификацијама механичких спојница како би се одржао интегритет система и безбедно поднели удари притиска.
Разумевање метрике величине за поцинковане челичне цеви са жлебовима
Тачна набавка почиње темељним разумевањем начина на који се мере и категоришу индустријске цеви. Инжењери и купци морају да се крећу кроз различите регионалне стандарде уз одржавање строгих толеранција димензија.
Посматрајући недавне индустријске трендове, постоји огроман помак ка информационом моделирању зграда и модуларној изградњи ван локације у комерцијалним водоводима и ХВАЦ секторима. Све већи трошак квалификоване радне снаге гура механичке извођаче да се у великој мери ослањају на прецизну префабриковану димензионисање уместо на ручна подешавања на лицу места. Глобални ланци снабдевања такође пооштравају контролу квалитета. Сходно томе, савладавање ових димензионалних метрика више није само најбоља пракса; то је апсолутна потреба да останемо конкурентни и профитабилни у савременом уговарању.
Номинална величина цеви у односу на номинални пречник
Системи цевовода се генерално одређују коришћењем два примарна стандарда за димензионисање. Номинална величина цеви је стандард који се првенствено користи у Северној Америци, мерено у инчима. Насупрот томе, номинални пречник је метрички стандард који се користи на међународном нивоу, мерен у милиметрима.
Кључно је разумети да реч номинално једноставно значи само име. Цев величине 4 нема тачан унутрашњи или спољашњи пречник од 4 инча. Уместо тога, делује као стандардизована ознака. Када набављате материјале широм различитих ланаца снабдевања, тачна конверзија ових називних ознака је први корак у избегавању неусклађених компоненти на градилишту.
Критична улога спољашњег пречника
Када радите са системима са жлебовима, спољни пречник је метрика која диктира успех или неуспех. Механички спојеви функционишу коришћењем кућишта спојнице за тешке услове рада које се стеже око спољашњости цеви. Ово кућиште сабија еластомерну гумену заптивку директно на спољну челичну површину цеви.
Ако је димензија чак и мало ван толеранције, кућиште се или неће у потпуности затворити ако је превелико, или неће довољно стиснути заптивку ако је премало. Оба сценарија доводе до неизбежних цурења. Стандардизовани спољни пречник обезбеђује да цеви различитих светских произвођача могу бити неприметно повезане помоћу стандардних механичких спојница.
Дебљина зида и распоред цеви
Док спољна димензија остаје константна за дату номиналну величину, унутрашњи пречник варира на основу дебљине зида цеви, која је дефинисана њеним распоредом. Уобичајене класификације укључују Распоред 10, Распоред 40 и Распоред 80.
На пример, цев из листе 40 има дебљи и тежи зид од цеви из листе 10. Пошто спољашњост мора остати чврсто фиксирана да би се уклопила у механичке спојнице, додатни челик у цеви из листе 40 смањује површину унутрашњег протока. Дебљина зида директно утиче на максимални дозвољени радни притисак мреже и диктира специфичну врсту методе жлебова која се може безбедно применити.
Како тачно измерити и димензионисати своју цев
Одређивање тачних димензија захтева прецизне алате и јасно разумевање геометрије механичког споја. Нагађања или ослањање на застареле спецификације током ове фазе често доводе до кашњења пројекта и неуспешних тестова хидростатичког притиска.
Мерење стварног спољашњег пречника
Замислите да стојите у слабо осветљеној механичкој просторији и покушавате да проверите испоруке цеви. Стандардна трака која се може увући овде је једноставно неће пресећи. Тимови за набавку и контролу квалитета морају да користе прецизне нониус чељусти или специјализоване Пи траке, такође познате као траке пречника.
Пи трака је чврсто омотана око обима цеви и директно даје тачан спољни пречник. Пре овог мерења, уверите се да је површина цеви очишћена од свих фабричких течности за сечење или остатака. Ово мерење се мора извести близу сировог краја цеви где ће механичка спојница на крају бити постављена, обезбеђујући да савршено спада у специфицирани опсег толеранције произвођача.
Одређивање потребних димензија жлеба
Сам жлеб мора бити обликован према тачним спецификацијама како би се кућиште спојнице правилно закачило. Постоје две основне методе за креирање ових канала. Роловање жлебова користи специјализовану машину за померање метала радијално ка унутра. Ова метода је индустријски стандард за цеви са тањим зидовима јер не уклања никакве сировине, чиме се чува структурни интегритет цеви. Резање жлебова користи машину налик на струг за физичко глодање метала. Ово захтева много дебљи зид како би се осигурало да преостала дебљина челика безбедно испуњава безбедносне стандарде високог притиска.
Без обзира на методу производње, три витална мерења морају бити верификована. Прва је А Димензија, која је глатка удаљеност од краја цеви до ивице жлеба, која делује као површина за седење заптивача. Друга је физичка ширина жлеба. Треће је дубина жлеба.
Гроовинг Метход
Идеалан распоред цеви
Уклањање материјала
Примарна примена
Утицај оцене притиска
Ролл Гроовинг
Распоред 10 до Распоред 40
Нема (хладно обликовано)
Комерцијална ХВАЦ, противпожарне прскалице
Одржава пуни интегритет зида цеви
Цут Гроовинг
Прилог 40, Прилог 80
да (машински обрађен)
Индустријски под високим притиском, рударство
Смањује дебљину зида на дну жлеба
Стандарди за димензионисање система за заштиту од пожара
Приликом пројектовања система безбедности живота, величина а ужлебљена противпожарна цев захтева стриктно поштовање међународних стандарда производње и уградње. За разлику од општих мрежа за дистрибуцију воде, системи за гашење пожара остају статични током дужег периода, али морају да раде беспрекорно под екстремним хидростатичким притиском током ванредних ситуација. Тачна величина није само питање оперативне ефикасности; то је критичан захтев за усклађеност.
Строго поштовање кодекса
Системи за заштиту од пожара су регулисани ригорозним кодексима, пре свега стандардима Националног удружења за заштиту од пожара, као што је НФПА 13. Да би поцинкована челична цев била легално коришћена у овим апликацијама, често мора да има сертификате Ундервритерс Лабораториес и Фацтори Мутуал. Ова тела за испитивање налажу тачне толеранције димензија за спољни пречник и укупну дебљину зида цеви.
Ако је цев мања или превелика чак и за делић милиметра, механичка спојница можда неће правилно ухватити жлеб. Током пожара, изненадни пораст притиска воде из ватрогасних пумпи за тешке услове рада могао би да изазове издувавање споја неодговарајуће величине, што може довести до катастрофалног квара система.
Уобичајене величине у системима прскалица
У комерцијалним и индустријским распоредима противпожарних прскалица, специфичне величине цеви су стандардизоване да би се прецизно израчунао проток воде и губитак трења. Испод је референца са детаљима о најчешће коришћеним величинама за главне водове прскалица за пожар и разводне водове, заједно са њиховим тачним спољним захтевима.
Диаметер Номинал
Номинална величина цеви
Тачан спољни пречник
Типична примена
ДН50
2 инча
60,3 мм
Линије гранања и мали низови
ДН80
3 инча
88,9 мм
Унакрсне мреже и успони
ДН100
4 инча
114,3 мм
Примарне унакрсне мреже
ДН150
6 инча
168,3 мм
Главни успони и заглавља пумпи
Дебљина поцинкованог премаза
Процес топлог поцинчавања додаје заштитни слој цинка како на унутрашњост тако и на спољашњост челичне цеви како би се спречила корозија. Према стандардима као што је АСТМ А53, овај премаз цинка се обично креће од 50 до 80 микрона у дебљини. Иако ово може изгледати занемарљиво голим оком, ова додатна дебљина се мора узети у обзир током процеса димензионисања и жлебова.
Штавише, ако се цинковање наноси неравномерно, или ако дође до накупљања цинка у близини крајева цеви, димензија може привремено премашити максималну дозвољену толеранцију. Висококвалитетна производња и строга контрола квалитета су неопходни да би крајеви цеви остали савршено глатки. Неправилна поцинкована површина може спречити еластомерну заптивку да правилно налегне, што доводи до микро-цурења током времена.
Усклађивање ваше цеви са одговарајућим механичким спојевима
Одређивање тачне величине цеви је само половина једначине. Цев мора бити савршено усклађена са одговарајућим фитингима. А механичка спојна челична цевна мрежа се ослања на симбиотски однос између жлеба цеви, еластомерне заптивке и кућишта спојнице. Ако се величина не поклапа, структурни интегритет целе цевоводне мреже је угрожен.
Механика зглоба
Да бисмо у потпуности разумели зашто је димензионисање тако критично, морамо разумети како механички зглоб функционише под притиском. Систем се састоји од три примарне компоненте: еластичне гумене заптивке, кућишта спојнице од нодуларног гвожђа или челика и вијака на глави гусенице за тешке услове рада са наврткама. Стандардни висококвалитетни фитинзи се често изливају од нодуларног гвожђа у складу са АСТМ А536 степеном 65-45-12, пружајући огромну затезну чврстоћу.
Када се спојница склопи преко крајева цеви са жљебовима, заптивка се обавија око челика, премошћујући мали размак између два дела. Како су завртњи затегнути, кућиште чврсто притиска заптивку на цев. Истовремено, унутрашњи кључеви кућишта спојнице неприметно падају у жлебове. Систем је дизајниран тако да унутрашњи притисак течности заправо гура усне заптивке чвршће уз површину цеви, континуирано побољшавајући заптивку.
Студија случаја: Димензионисање за системе ДН114
Да бисте илустровали потребну прецизност, размотрите стандардни ДН114 комерцијални систем за расхлађену воду. Номинална величина означава цев од 4 инча, али стварна метрика величине која је важна је тачан спољни пречник, који износи 114,3 мм.
За ову специфичну величину, стандардне спецификације жлебова за ролне налажу да пречник жлеба мора бити тачно 110,08 мм, са уском толеранцијом од само плус 0,00 до минус 0,38 мм. А димензија мора бити тачно 15,88 мм. Ако извођач на брзину намота жлеб до 111,00 мм, жлеб је превише плитак. Кључеви спојнице се неће у потпуности забравити, ризикујући катастрофално избијање. Коришћењем прецизно измерених фитинга у Вицтаулиц стилу елиминише се нагађање на градилишту и обезбеђује да спој постигне свој максимални називни радни притисак.
Предности тачне величине за брзу примену
У савременој комерцијалној изградњи, време је једна од најскупљих роба. Главни разлог зашто инжењери и извођачи наводе ове мреже у односу на традиционалне заварене или навојне системе је сама брзина монтаже. Међутим, овај систем функционише само као а решење за брзу уградњу цеви ако се почетно димензионисање и жлебовање изводе са апсолутном тачношћу.
Убрзавање временских рокова пројекта
Традиционалне методе спајања цеви, као што је заваривање, захтевају висококвалификовану радну снагу, дозволе за рад на опасан врући начин, праћење пожара и опсежна рендгенска испитивања заварених спојева. Провлачење цеви великог пречника је једнако дуготрајно и захтева довлачење тешке машинерије на градилиште.
Цевоводи са жљебовима тачне величине у потпуности елиминишу ове препреке. Пошто се крајеви цеви припремају прецизно у фабрици, стварни процес повезивања на ваздуху траје само неколико минута. Инсталатери једноставно подмажу заптивку, превлаче је преко крајева цеви, постављају кућиште преко заптивке и затегну два вијка стандардним ударним кључем.
Смањење трошкова рада и застоја
Трошкови рада често чине највећи проценат буџета машинских извођача. Користећи системе са жљебовима тачне величине, извођачи могу смањити време уградње до три до четири пута у поређењу са заваривањем. Поред тога, пошто инсталација не захтева рад на топлом, елиминише потребу за затварањем погона из безбедносних разлога. Ово је посебно корисно у пројектима реконструкције у оквиру активних болница или центара података, где је минимизирање застоја критично.
Набавка висококвалитетних материјала
Постизање савршеног уклапања захтева почетак са врхунским сировинама. Тачност димензионисања жлебљеног споја у великој мери зависи од квалитета производње саме цеви. Стручњаци за набавку морају бити веома марљиви када бирају производне партнере.
Шта тражити код добављача
Приликом набавке индустријских цевовода, доследност је најважнији атрибут. Купци би требало да траже добављаче који примењују строге мере контроле квалитета и поседују међународне сертификате као што је ИСО 9001.
Кључни показатељи квалитета укључују константну дебљину зида и савршену заобљеност цеви. Ако је цев благо овална, машина за жлебове ће инхерентно створити неуједначену дубину жлебова, што доводи до велике вероватноће цурења. Реномирани добављачи ће обезбедити детаљне извештаје о испитивању у млиновима који потврђују хемијски састав и чврстоћу течења челика, обезбеђујући да цев може да издржи механички стрес процеса жлебова без пуцања.
Прилагођене у односу на стандардне дужине
Цеви се обично испоручују у стандардним дужинама, као што је 21 стопа. Међутим, сложене механичке просторије захтевају веома различите дужине цеви. Приликом израчунавања укупне дужине цеви потребне за одређену вожњу, инжењери морају узети у обзир механичку спојницу.
За разлику од цеви са навојем које се преклапају, цеви са жљебовима су дизајниране да имају благи размак између крајева цеви унутар кућишта спојнице. Овај размак омогућава кључно термичко ширење и угаоно скретање. Приликом производње прилагођених дужина, овај размак се мора одузети од укупног мерења од центра до центра како би се осигурало да се коначни склоп савршено уклапа у одређени простор.
Уобичајене грешке у одређивању величине које треба избегавати током набавке
Чак и искусни тимови за набавку могу направити скупе грешке при одређивању и наручивању система цевовода са жљебовима. Избегавање ових уобичајених замки је од суштинског значаја за одржавање буџета пројекта и строгих безбедносних стандарда.
Бркање унутрашњег пречника са спољним пречником
Ово је вероватно најчешћа и најскупља грешка у набавци цеви. За прорачуне протока течности, машински инжењери се у великој мери фокусирају на унутрашњи пречник. Међутим, за монтажу спојева, механичке спојнице захватају спољну страну цеви.
Ако агент за куповину наручи механичку спојницу на основу номиналног унутрашњег пречника цеви, фитинг ће бити суштински некомпатибилан. Увек запамтите да је у свету цевовода са жлебовима, спољни пречник апсолутна метрика о којој се не може преговарати.
Гледајући минималну дебљину зида за сечење жлебова
Уобичајена грешка на градилиштима је покушај исецања утора у цеви танких зидова како би се уштедело време. Уклањање метала из цеви из Распореда 10 оставља зид превише танак да би могао да поднесе притисак система, што доводи до тренутног квара структуре. Резање жлебова би генерално требало да буде резервисано за листу 40, распоред 80 или теже челичне цеви. Ако набављате лакши распоред цеви да бисте уштедели на тежини и материјалним трошковима, морате експлицитно да наведете жлебове у ваљцима.
Нетачно мешање метричких и империјалних стандарда
Глобални ланци снабдевања често захтевају конверзију између империјалних и метричких мерења. Опасна грешка је претпоставка да је директна математичка конверзија једнака тачној номиналној величини цеви.
На пример, директна математичка конверзија од 2 инча је 50,8 мм. Међутим, номинална величина цеви од 2 инча заправо има стандардизовани спољни пречник од 60,3 мм. Ако купац затражи цев од 50 мм под претпоставком да одговара америчкој стандардној спојници од 2 инча, делови једноставно неће стати заједно. Увек се ослањајте на стандардизоване дијаграме димензија уместо на основне конверзије калкулатора.
Закључак
Одређивање тачне величине поцинковане челичне цеви са жљебовима на крају се своди на савладавање спољашњег пречника, разумевање прецизних спецификација жлебова и савршено усклађивање цеви са пројектованим механичким спојевима. Користећи прецизне алате за мерење, придржавајући се стриктне усаглашености кода и избегавајући уобичајене замке приликом набавке, извођачи могу да обезбеде сигуран, поуздан систем и систем без цурења. Прецизност у фази набавке и димензионисања гарантује брзину и поузданост завршне инсталације, штедећи време и новац на градилишту. Ако тражите висококвалитетне, савршено толерантне цеви и стандардне фитинге за ваш следећи комерцијални пројекат, истражите свеобухватан инвентар на цзвхстеел.цом како бисте осигурали беспрекорну инсталацију.
ФАК
Која је разлика између ваљања жлебова и резаних жлебова на поцинкованој челичној цеви?
За извлачење жлебова на ваљак се користи јак механички притисак да помери челик, формирајући удубљење без уклањања било каквог материјала. Ова метода је идеална за цеви са тањим зидовима, као што је Распоред 10, јер одржава структурни интегритет цеви. Резање жлебова физички обрађује канал у спољашњости цеви, уклањајући метал. Обезбеђује веома прецизан жлеб, али захтева дебљи зид цеви, као што је Распоред 40 или 80, како би се осигурало да преостала дебљина зида може безбедно да поднесе унутрашњи притисак система.
Да ли могу да користим челичну цев са механичким спојем за апликације под високим притиском?
Да, механички жлебови спојеви су веома способни за рад са апликацијама под високим притиском, под условом да је систем правилно пројектован. Специфични распоред цеви, прецизна дубина жлеба и оцена притиска изабране спојнице морају бити усклађени са максималним радним притиском система. Увек се консултујте са табелама вредности притиска произвођача, пошто круте спојнице за тешке услове рада често могу да поднесу притиске који прелазе 1000 пси када су упарени са одговарајућом дебљином зида цеви.
Како се ДН114 преводи у инче?
Ознака ДН114 је метрички израз који корелира са северноамеричком номиналном величином цеви од 4 инча. Међутим, ни број 114 ни 4 не представљају тачну меру која се користи за уградњу механичких спојница. Тачан стандардизовани спољни пречник за ДН114 или 4-инчну цев је 114,3 милиметара, што је једнако тачно 4.500 инча. Ово је критично мерење потребно за правилно захватање жлеба и спојнице.
Зашто се жлебови цеви преферирају за системе заштите од пожара?
Цевоводи са жљебовима су индустријски стандард за заштиту од пожара јер нуди брзу, високо поуздану инсталацију без екстремних опасности од пожара повезаних са заваривањем на лицу места. Штавише, ужлебљени механички спојеви могу бити пројектовани као флексибилне спојнице. Ова инхерентна флексибилност омогућава мрежи цевовода да прилагоди топлотну експанзију, контракцију и критично сеизмичко кретање, осигуравајући да систем за сузбијање пожара остане потпуно нетакнут и функционалан током земљотреса или слијегања зграде.
Како мерите А димензију на цеви са жлебом?
А димензија се мери од правог краја цеви до најближе ивице жлеба. Овај глатки део челика делује као примарна површина за седење за еластомерну заптивку. Да би га прецизно измерили, инспектори користе специјализовани мерач жлебова или прецизну мерну чељуст. Крај цеви мора бити исечен савршено квадратно; ако је рез под углом, А димензија ће варирати око обима, што ће довести до неравномерног заптивања и потенцијалног цурења.
Који распоред цеви је потребан за сечење жлебова?
Резање жлебова физички уклања челик са спољног зида цеви. Стога је генерално ограничен на цеви са тежим зидовима, типично Распоред 40, Распоред 80 или већи. Коришћење исеченог жлеба на цеви из Распореда 10 оставља преостали челик на дну жлеба превише танак да би безбедно задржао притисак течности, кршећи структуралне безбедносне кодове. Увек проверите захтеве за минималну дебљину зида које је навео произвођач спојнице пре обраде.
Наше коване навојне прирубнице су подвргнуте строгој контроли квалитета и тестирању, са одличном снагом и поузданошћу, и могу издржати висок притисак и оштра радна окружења.
КОНТАКТИРАЈТЕ НАС
Телефон: +86- 13832718182
Емаил:
sales@czweiheng.com ВхатсАпп:+86- 13832718182
Додај:Источно од фабрике грађевинских машина, округ Иансхан, Цангзхоу, Хебеи, Кина