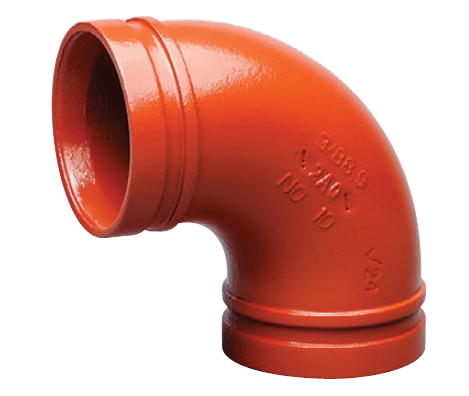
Prevečkrat sem videl, da se to dogaja na komercialnih zaposlitvenih mestih. Ekipa porabi dneve za namestitev zapletenega omrežja za dostavo tekočin. Končno pritisnejo na napeljavo, samo da bi opazovali, kako sklopke izlivajo tekočino. Ta frustrirajoč in drag scenarij pesti izvajalce strojnih del povsod. Celo mikroskopsko neskladje dimenzij lahko popolnoma uniči mehansko tesnilo na sistemu z utori. V tem obsežnem vodniku se boste naučili natančno, kako izmeriti, oceniti in izbrati pravilne dimenzije, da zagotovite brezhibno namestitev, skladno s kodo, od prvega dne.
Ključni povzetki za dimenzioniranje sistema
Zunanji premer je končna metrika: Pri dimenzioniranju cevovodnega sistema z utori je zunanji premer ena najbolj kritična meritev, ki je potrebna za zagotovitev ustreznega mehanskega tesnila.
Obvladajte terminologijo: razlikovanje med nazivno velikostjo cevi in nazivnim premerom je bistveno za natančno globalno nabavo in izogibanje dragim zamudam na kraju samem.
Posebnosti aplikacije so pomembne: tolerance velikosti in zahteve glede debeline stene se strogo razlikujejo glede na končno uporabo, zlasti pri konfiguraciji omrežij za življenjsko varnost.
Stroga združljivost namestitve: Mere cevi morajo biti popolnoma usklajene z inženirskimi specifikacijami mehanskih spojk, da se ohrani celovitost sistema in varno obvladuje tlačne sunke.
Razumevanje meritev velikosti žlebastih pocinkanih jeklenih cevi
Natančna nabava se začne s temeljnim razumevanjem, kako se industrijske cevi merijo in kategorizirajo. Inženirji in kupci morajo krmariti po različnih regionalnih standardih, pri tem pa ohraniti stroga toleranca dimenzij.
Če pogledamo nedavne trende v industriji, obstaja ogromen premik k informacijskemu modeliranju stavb in modularni gradnji zunaj lokacije v komercialnih vodovodnih in HVAC sektorjih. Naraščajoči stroški kvalificirane delovne sile izvajalce strojnih del prisilijo, da se v veliki meri zanašajo na natančno dimenzioniranje pred izdelavo, namesto na ročne prilagoditve na kraju samem. Svetovne dobavne verige prav tako poostrujejo nadzor kakovosti. Posledično obvladovanje teh dimenzijskih meritev ni več samo najboljša praksa; to je absolutno nujno, da ostanemo konkurenčni in dobičkonosni v sodobnem sklepanju pogodb.
Nazivna velikost cevi v primerjavi z nazivnim premerom
Cevni sistemi so na splošno določeni z uporabo dveh osnovnih standardov velikosti. Nazivna velikost cevi je standard, ki se uporablja predvsem v Severni Ameriki in se meri v palcih. V nasprotju s tem je nazivni premer metrični standard, ki se uporablja mednarodno in se meri v milimetrih.
Bistveno je razumeti, da beseda nominalno pomeni samo ime. Cev velikosti 4 nima natančnega notranjega ali zunanjega premera 4 palcev. Namesto tega deluje kot standardizirana oznaka. Ko nabavljate materiale globalno v različnih dobavnih verigah, je natančna pretvorba teh nazivnih oznak prvi korak pri izogibanju neujemajočim se komponentam na delovišču.
Ključna vloga zunanjega premera
Pri delu s sistemi z utori je zunanji premer metrika, ki narekuje uspeh ali neuspeh. Mehanski spoji delujejo z uporabo ohišja sklopke za težke obremenitve, ki se pripne okoli zunanjosti cevi. To ohišje stisne elastomerno gumijasto tesnilo neposredno ob zunanjo jekleno površino cevi.
Če je dimenzija le malo izven tolerance, se ohišje ne bo popolnoma zaprlo, če je preveliko, ali pa tesnilo ne bo dovolj stisnjeno, če je premajhno. Oba scenarija vodita do neizogibnih uhajanj. Standardiziran zunanji premer zagotavlja brezhibno povezovanje cevi različnih svetovnih proizvajalcev s standardnimi mehanskimi priključki.
Debelina stene in razpored cevi
Medtem ko zunanja dimenzija ostaja nespremenjena za dano nazivno velikost, notranji premer niha glede na debelino stene cevi, ki je določena z njenim razporedom. Skupne klasifikacije vključujejo seznam 10, seznam 40 in seznam 80.
Na primer, cev iz seznama 40 ima debelejšo in težjo steno kot cev iz seznama 10. Ker mora zunanjost ostati trdno pritrjena, da se prilega notranjosti mehanskih sklopk, dodatno jeklo v cevi po seznamu 40 zmanjša notranjo površino pretoka. Debelina stene neposredno vpliva na največji dovoljeni delovni tlak mreže in narekuje posebno vrsto metode žlebljenja, ki jo je mogoče varno uporabiti.
Kako natančno izmeriti in dimenzionirati svojo cev
Določanje pravilnih dimenzij zahteva natančna orodja in jasno razumevanje geometrije mehanskega spoja. Ugibanja ali zanašanje na zastarele specifikacijske liste v tej fazi pogosto vodijo do zamud pri projektih in neuspelih preskusov hidrostatičnega tlaka.
Merjenje dejanskega zunanjega premera
Predstavljajte si, da stojite v slabo osvetljenem mehaničnem prostoru in poskušate preveriti dobavo cevi. Standardni izvlečni merilni trak tukaj preprosto ne bo rezal. Ekipe za nabavo in kontrolo kakovosti morajo uporabljati natančne čeljusti Vernier ali posebne trakove Pi, znane tudi kot trakovi za premer.
Pi trak je tesno ovit okoli oboda cevi in neposredno prikaže natančen zunanji premer. Pred izvedbo te meritve se prepričajte, da je površina cevi očiščena vseh tovarniških rezalnih tekočin ali smeti. To meritev je treba opraviti blizu neobdelanega konca cevi, kjer bo končno nameščena mehanska sklopka, s čimer se zagotovi, da popolnoma pade v določeno območje tolerance proizvajalca.
Določitev zahtevanih dimenzij utora
Sam utor mora biti oblikovan po natančnih specifikacijah, da se ohišje sklopke pravilno zaskoči. Obstajata dva glavna načina za ustvarjanje teh kanalov. Valjčno žlebljenje uporablja specializiran stroj za premik kovine radialno navznoter. Ta metoda je industrijski standard za cevi s tanjšimi stenami, ker ne odstrani nobenih surovin in s tem ohrani strukturno celovitost cevi. Rezanje utorov uporablja stroj, podoben stružnici, za fizično rezkanje kovine. To zahteva veliko debelejšo steno, da se zagotovi, da preostala debelina jekla varno izpolnjuje visokotlačne varnostne standarde.
Ne glede na način izdelave je treba preveriti tri ključne meritve. Prva je dimenzija A, ki je gladka razdalja od konca cevi do roba utora, ki deluje kot sedežna površina tesnila. Druga je fizična širina utora. Tretja je globina utora.
Metoda žlebljenja
Idealen razpored cevi
Odstranjevanje materiala
Primarna aplikacija
Vpliv nazivnega tlaka
valjanje žlebov
Seznam 10 do Seznam 40
Brez (hladno oblikovano)
Komercialni HVAC, protipožarne brizgalke
Ohranja popolno celovitost stene cevi
Rezanje utorov
Seznam 40, Seznam 80
Da (strojno)
Visokotlačna industrija, rudarstvo
Zmanjša debelino stene na dnu utora
Standardi velikosti za protipožarne sisteme
Pri projektiranju sistemov za življenjsko varnost je dimenzioniranje a protipožarna cev z žlebovi zahteva strogo upoštevanje mednarodnih standardov proizvodnje in namestitve. Za razliko od splošnih omrežij za distribucijo vode, sistemi za gašenje požara ostanejo dolgo časa nespremenljivi, vendar morajo v sili delovati brezhibno pod ekstremnim hidrostatičnim pritiskom. Natančno dimenzioniranje ni le stvar operativne učinkovitosti; to je kritična zahteva skladnosti.
Stroga skladnost s kodeksom
Sisteme protipožarne zaščite urejajo strogi kodeksi, predvsem standardi Nacionalnega združenja za protipožarno zaščito, kot je NFPA 13. Da se pocinkana jeklena cev zakonito uporablja v teh aplikacijah, mora pogosto imeti certifikate Underwriters Laboratories in Factory Mutual. Ti organi za preskušanje predpisujejo natančne dimenzijske tolerance za zunanji premer in celotno debelino stene cevi.
Če je cev premajhna ali prevelika celo za delček milimetra, mehanska spojka morda ne bo pravilno prijela utora. Med požarom lahko nenaden skok vodnega tlaka iz težkih požarnih črpalk povzroči izstrelitev spoja neustrezne velikosti, kar povzroči katastrofalno okvaro sistema.
Običajne velikosti v brizgalnih sistemih
Pri postavitvah komercialnih in industrijskih protipožarnih brizgalk so posebne velikosti cevi standardizirane za natančen izračun pretoka vode in izgube zaradi trenja. Spodaj je referenca s podrobnostmi o najpogosteje uporabljenih velikostih glavnih in odcepnih vodov protipožarnih brizgalk, skupaj z njihovimi natančnimi zunanjimi zahtevami.
Nominalni premer
Nazivna velikost cevi
Točen zunanji premer
Tipična uporaba
DN50
2 palca
60,3 mm
Podružnice in majhni nizi
DN80
3 palca
88,9 mm
Križni glavni in dvižni vodi
DN100
4 palca
114,3 mm
Primarno križno omrežje
DN150
6 palcev
168,3 mm
Glavni dvižni vodi in zbiralniki črpalk
Debelina pocinkane prevleke
Postopek vročega cinkanja doda zaščitno plast cinka v notranjost in zunanjost jeklene cevi za preprečevanje korozije. V skladu s standardi, kot je ASTM A53, je ta cinkova prevleka običajno debela od 50 do 80 mikronov. Čeprav se to s prostim očesom morda zdi zanemarljivo, je treba to dodano debelino upoštevati med postopkom dimenzioniranja in žlebljenja.
Nadalje, če je pocinkanje naneseno neenakomerno ali če pride do kopičenja cinka v bližini koncev cevi, lahko dimenzija začasno preseže največjo dovoljeno toleranco. Visokokakovostna izdelava in strog nadzor kakovosti sta potrebna, da zagotovimo, da konci cevi ostanejo popolnoma gladki. Nepravilna pocinkana površina lahko prepreči pravilno namestitev elastomernega tesnila, kar sčasoma povzroči mikro puščanje.
Ujemanje vaše cevi s pravimi mehanskimi priključki
Določanje pravilne velikosti cevi je le polovica enačbe. Cev mora biti popolnoma usklajena z ustreznimi priključki. A Omrežje jeklenih cevi z mehanskim spojem temelji na simbiotskem razmerju med utorom cevi, elastomernim tesnilom in ohišjem sklopke. Če se velikost ne ujema, je strukturna celovitost celotnega cevnega omrežja ogrožena.
Mehanika sklepa
Da bi popolnoma razumeli, zakaj je dimenzioniranje tako kritično, moramo razumeti, kako mehanski spoj deluje pod pritiskom. Sistem je sestavljen iz treh glavnih komponent: prožnega gumijastega tesnila, ohišja sklopke iz nodularne litine ali jekla in močnih vijakov z glavo gosenice z maticami. Standardni visokokakovostni fitingi so pogosto uliti iz nodularnega železa v skladu z ASTM A536 razred 65-45-12, kar zagotavlja izjemno natezno trdnost.
Ko je sklopka sestavljena preko koncev cevi z utori, se tesnilo ovije okoli jekla in premosti majhno vrzel med obema deloma. Ko so vijaki zategnjeni, ohišje varno stisne tesnilo ob cev. Hkrati se notranji ključi ohišja sklopke neopazno spustijo v utore. Sistem je zasnovan tako, da notranji pritisk tekočine dejansko prisili robove tesnila tesneje ob površino cevi, kar nenehno povečuje tesnjenje.
Študija primera: Dimenzioniranje sistemov DN114
Za ponazoritev zahtevane natančnosti razmislite o standardnem komercialnem sistemu za hlajeno vodo DN114. Nazivna velikost označuje 4-palčno cev, vendar je dejanska metrika velikosti, ki je pomembna, točen zunanji premer, ki je 114,3 mm.
Za to posebno velikost standardne specifikacije utorov za zvitke narekujejo, da mora biti premer utorov natančno 110,08 mm, s strogo toleranco od plus 0,00 do minus 0,38 mm. Dimenzija A mora biti točno 15,88 mm. Če izvajalec naglo zvalja utor na 111,00 mm, je utor preplitev. Spojni ključi se ne bodo popolnoma zaskočili, kar tvega katastrofalno eksplozijo. Uporaba natančno izmerjenih fitingov v stilu Victaulic po nacionalnem standardu odpravlja ugibanja na delovišču in zagotavlja, da bo spoj dosegel svoj največji nazivni delovni tlak.
Prednosti natančnega določanja velikosti za hitro uvajanje
V sodobni komercialni gradnji je čas ena najdražjih dobrin. Glavni razlog, zakaj inženirji in izvajalci določajo ta omrežja namesto tradicionalnih varjenih ali navojnih sistemov, je sama hitrost montaže. Vendar ta sistem deluje le kot a cevovodna rešitev za hitro namestitev , če sta začetno dimenzioniranje in vrezovanje utorov izvedena z absolutno natančnostjo.
Pospešitev projektnih časovnic
Tradicionalne metode spajanja cevi, kot je varjenje, zahtevajo visoko usposobljeno delovno silo, dovoljenja za nevarna vroča dela, požarne straže in obsežno rentgensko testiranje zvarov. Rezanje navojev v cevi velikega premera je prav tako dolgotrajno in zahteva vlečenje težkih strojev na gradbišče.
Natančno dimenzionirane cevi z žlebovi popolnoma odpravijo te ovire. Ker so konci cevi natančno pripravljeni v delavnici, dejanski postopek povezovanja v zraku traja le nekaj minut. Monterji preprosto namažejo tesnilo, ga nataknejo čez konce cevi, položijo ohišje na tesnilo in privijejo dva vijaka s standardnim udarnim ključem.
Zmanjšanje stroškov dela in izpadov
Stroški dela pogosto predstavljajo največji odstotek proračuna izvajalca strojnih del. Z uporabo natančno dimenzioniranih sistemov z utori lahko izvajalci skrajšajo čas namestitve do tri do štirikrat v primerjavi z varjenjem. Poleg tega, ker namestitev ne zahteva vročega dela, odpravlja potrebo po zaustavitvi obratovalnih naprav iz varnostnih razlogov. To je še posebej ugodno pri projektih nadgradnje v aktivnih bolnišnicah ali podatkovnih centrih, kjer je zmanjšanje izpadov ključnega pomena.
Nabava visokokakovostnih materialov
Da bi dosegli popolno prileganje, morate začeti z vrhunskimi surovinami. Natančnost dimenzioniranja utornega spoja je močno odvisna od kakovosti izdelave same cevi. Strokovnjaki za nabavo morajo biti pri izbiri partnerjev za proizvodnjo zelo skrbni.
Kaj iskati pri dobavitelju
Pri nabavi industrijskih cevovodov je doslednost najpomembnejši atribut. Kupci naj iščejo dobavitelje, ki izvajajo stroge ukrepe za nadzor kakovosti in imajo mednarodne certifikate, kot je ISO 9001.
Ključni indikatorji kakovosti vključujejo enakomerno debelino stene in popolno okroglost cevi. Če je cev rahlo ovalna, bo stroj za utore sam po sebi ustvaril neenakomerno globino utorov, kar bo povzročilo visoko verjetnost puščanja. Ugledni dobavitelji bodo zagotovili podrobna poročila o rezkarskih preskusih, ki preverjajo kemično sestavo in mejo tečenja jekla, s čimer zagotovijo, da lahko cev prenese mehanske obremenitve postopka žlebljenja brez razpok.
Dolžine po meri v primerjavi s standardnimi
Cevi so običajno dobavljene v standardnih dolžinah, na primer 21 čevljev. Vendar kompleksne mehanske sobe zahtevajo zelo različne dolžine cevi. Pri izračunu skupne dolžine cevi, potrebne za določen potek, morajo inženirji upoštevati mehansko režo sklopke.
Za razliko od cevi z navojem, ki se prekrivajo, so cevi z utori zasnovane tako, da imajo med koncema cevi v ohišju sklopke rahlo režo. Ta reža omogoča ključno toplotno raztezanje in kotni odklon. Pri izdelavi dolžin po meri je treba to vrzel odšteti od celotne meritve od središča do središča, da se zagotovi popolno prileganje končnega sestava v predvideni prostor.
Pogoste napake pri določanju velikosti, ki se jim je treba izogibati med nabavo
Celo izkušene ekipe za nabavo lahko naredijo drage napake pri določanju in naročanju cevovodnih sistemov z utori. Izogibanje tem pogostim pastem je bistvenega pomena za ohranjanje proračuna projekta in strogih varnostnih standardov.
Zamenjava notranjega premera z zunanjim premerom
To je nedvomno najpogostejša in draga napaka pri nabavi cevi. Pri izračunih pretoka tekočine se strojni inženirji močno osredotočajo na notranji premer. Pri montaži spoja pa mehanske spojke oprimejo zunanji del cevi.
Če nabavni agent naroči mehansko spojko na podlagi nominalnega notranjega premera cevi, bo priključek v osnovi nezdružljiv. Vedno si zapomnite, da je v svetu cevi z utori zunanji premer absolutna metrika, o kateri se ni mogoče pogajati.
Pogled na minimalno debelino stene za rezanje utorov
Pogosta napaka na deloviščih je poskus rezanja tankostenske cevi, da bi prihranili čas. Odstranjevanje kovine iz cevi po seznamu 10 pusti steno veliko pretanko, da bi zdržala pritisk sistema, kar povzroči takojšnjo strukturno okvaro. Rezanje žlebov bi moralo biti na splošno rezervirano za seznam 40, seznam 80 ali težje jeklene cevi. Če nabavljate lažje cevi, da prihranite pri teži in stroških materiala, morate izrecno določiti valjčne utore.
Nepravilno mešanje metričnih in imperialnih standardov
Globalne dobavne verige pogosto zahtevajo pretvorbo med imperialnimi in metričnimi meritvami. Nevarna napaka je domneva, da je neposredna matematična pretvorba enaka pravilni nazivni velikosti cevi.
Na primer, neposredna matematična pretvorba 2 palcev je 50,8 mm. Vendar pa ima 2-palčna nominalna velikost cevi dejansko standardiziran zunanji premer 60,3 mm. Če kupec zahteva 50 mm cev ob predpostavki, da se ujema z 2-palčno ameriško standardno spojko, se deli preprosto ne bodo prilegali skupaj. Vedno se zanašajte na standardizirane dimenzionalne grafikone namesto na osnovne pretvorbe kalkulatorja.
Zaključek
Določanje pravilne velikosti žlebaste pocinkane jeklene cevi je na koncu odvisno od obvladovanja zunanjega premera, razumevanja natančnih specifikacij utorov in popolnega ujemanja cevi z izdelanimi mehanskimi priključki. Z uporabo natančnih merilnih orodij, upoštevanjem strogih predpisov in izogibanjem pogostim pastem pri nabavi lahko izvajalci zagotovijo varen, zanesljiv sistem brez puščanja. Natančnost v fazi nabave in dimenzioniranja zagotavlja hitrost in zanesljivost končne namestitve ter prihrani čas in denar na gradbišču. Če iščete visokokakovostne cevi s popolno toleranco in standardne priključke za vaš naslednji komercialni projekt, raziščite obsežen inventar na czwhsteel.com , da zagotovite brezhibno namestitev.
pogosta vprašanja
Kakšna je razlika med valjčnim utorom in rezanim utorom na pocinkani jekleni cevi?
Valjčno žlebljenje uporablja močan mehanski pritisk, da premakne jeklo in tvori vdolbino, ne da bi pri tem odstranil material. Ta metoda je idealna za cevi s tanjšimi stenami, kot je seznam 10, saj ohranja strukturno celovitost cevi. Rezanje žlebov fizično strojno naredi kanal v zunanjost cevi in odstrani kovino. Zagotavlja zelo natančen utor, vendar zahteva debelejšo steno cevi, kot je Schedule 40 ali 80, da se zagotovi, da lahko preostala debelina stene varno prenese notranji tlak sistema.
Ali lahko uporabim jeklene cevi z mehanskimi spoji za visokotlačne aplikacije?
Da, mehanski žlebasti spoji so zelo sposobni obvladovati visokotlačne aplikacije, če je sistem pravilno zasnovan. Poseben razpored cevi, natančna globina utora in nazivni tlak izbrane sklopke morajo biti usklajeni z največjim delovnim tlakom sistema. Vedno upoštevajte tabele nazivnega tlaka proizvajalca, saj lahko toge sklopke za težke obremenitve pogosto prenesejo tlake, ki presegajo 1000 psi, če so združene z ustrezno debelino stene cevi.
Kako se DN114 prevede v palec?
Oznaka DN114 je metrični izraz, ki ustreza severnoameriški 4-palčni nazivni velikosti cevi. Vendar niti številka 114 niti 4 ne predstavljata natančne mere, ki se uporablja za namestitev mehanskih sklopk. Natančen standardiziran zunanji premer za DN114 ali 4-palčno cev je 114,3 milimetra, kar je enako natanko 4.500 palcem. To je kritična meritev, ki je potrebna za pravilen vklop utora in sklopke.
Zakaj so za protipožarne sisteme prednostne cevi z utori?
Cevovodi z žlebovi so industrijski standard za protipožarno zaščito, ker ponujajo hitro in zelo zanesljivo namestitev brez ekstremnih nevarnosti požara, povezanih z varjenjem na kraju samem. Poleg tega je mogoče mehanske spoje z utori izdelati kot prožne sklopke. Ta inherentna prožnost omogoča cevnemu omrežju, da se prilagodi toplotnemu raztezanju, krčenju in kritičnemu seizmičnemu gibanju, kar zagotavlja, da sistem za gašenje požara ostane popolnoma nedotaknjen in funkcionalen med potresi ali posedanjem zgradbe.
Kako merite dimenzijo A na cevi z utori?
Dimenzija A se meri od pravega konca cevi do najbližjega roba utora. Ta gladek del jekla deluje kot primarna nasadna površina za elastomerno tesnilo. Za natančno merjenje inšpektorji uporabljajo specializirano merilo za utore ali natančno pomično merilo Vernier. Konec cevi mora biti popolnoma pravokoten; če je rez pod kotom, se bo dimenzija A spreminjala po obodu, kar bo povzročilo neenakomerno tesnjenje tesnila in morebitno puščanje.
Kateri razpored cevi je potreben za vrezovanje utorov?
Rezanje utorov fizično odstrani jeklo z zunanje stene cevi. Zato je na splošno omejen na cevi s težjimi stenami, običajno po seznamu 40, seznamu 80 ali več. Uporaba izrezanega utora na cevi iz seznama 10 pusti preostalo jeklo na dnu utora pretanko, da bi varno zadrževalo pritisk tekočine, kar je v nasprotju s konstrukcijskimi varnostnimi kodami. Pred obdelavo vedno preverite minimalne zahteve glede debeline stene, ki jih je določil proizvajalec sklopke.
Naše kovane navojne prirobnice so bile podvržene strogemu nadzoru kakovosti in testiranju, z odlično trdnostjo in zanesljivostjo ter lahko prenesejo visok pritisk in težka delovna okolja.