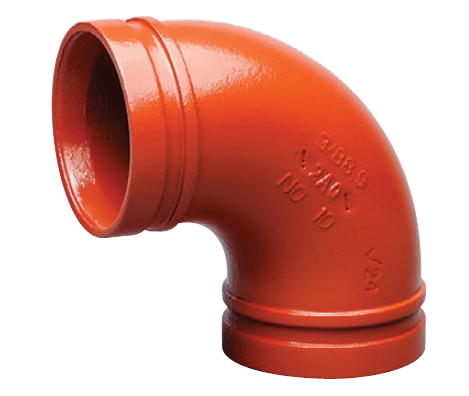
E kam parë të ndodhë shumë herë në faqet komerciale të punës. Një ekuipazh shpenzon ditë të tëra duke instaluar një rrjet kompleks të shpërndarjes së lëngjeve. Ata më në fund bëjnë presion në linjë, vetëm për të parë lidhjet duke qarë lëngun. Ky skenar zhgënjyes dhe i shtrenjtë mundon kontraktorët mekanikë kudo. Edhe një mospërputhje dimensionale mikroskopike mund të prishë plotësisht vulën mekanike në një sistem me brazdë. Në këtë udhëzues gjithëpërfshirës, do të mësoni saktësisht se si të matni, vlerësoni dhe zgjidhni dimensionet e sakta për të siguruar një instalim të përsosur dhe në përputhje me kodin që nga dita e parë.
Marrëdhëniet kryesore për përmasat e sistemit
Diametri i jashtëm është metrika përfundimtare: Kur përmasat e një sistemi tubacionesh me brazda, Diametri i jashtëm është matja e vetme më kritike e nevojshme për të garantuar një vulosje të duhur mekanike.
Zotëroni terminologjinë: Diferencimi midis madhësisë nominale të tubit dhe diametrit nominal është thelbësor për prokurimin e saktë global dhe për të shmangur vonesat e kushtueshme në vend.
Specifikat e aplikacionit kanë rëndësi: Tolerancat e përmasave dhe kërkesat për trashësinë e murit ndryshojnë në mënyrë rigoroze në bazë të aplikimit të përdorimit përfundimtar, veçanërisht kur konfiguroni rrjetet e sigurisë së jetës.
Pajtueshmëria e rreptë e montimit: Dimensionet e tubit duhet të përputhen në mënyrë të përsosur me specifikimet e projektuara të bashkimeve mekanike për të ruajtur integritetin e sistemit dhe për të trajtuar në mënyrë të sigurt rritjet e presionit.
Kuptimi i matjeve të përmasave për tuba çeliku të galvanizuar me brazdë
Prokurimi i saktë fillon me një kuptim themelor se si maten dhe kategorizohen tubat industrialë. Inxhinierët dhe blerësit duhet të lundrojnë standarde të ndryshme rajonale duke ruajtur toleranca strikte dimensionale.
Duke parë tendencat e fundit të industrisë, ka një zhvendosje masive drejt modelimit të informacionit të ndërtesave dhe ndërtimit modular, jashtë vendit në sektorët e hidraulikës komerciale dhe HVAC. Rritja e kostos së punës së kualifikuar i shtyn kontraktorët mekanikë të mbështeten shumë në përmasat e sakta të parafabrikimit në vend që të bëjnë rregullime manuale në vend. Zinxhirët e furnizimit global po forcojnë gjithashtu kontrollet e cilësisë. Rrjedhimisht, zotërimi i këtyre metrikave dimensionale nuk është më vetëm një praktikë më e mirë; është një domosdoshmëri absolute për të qëndruar konkurrues dhe fitimprurës në kontraktimet moderne.
Madhësia nominale e tubit kundrejt diametrit nominal
Sistemet e tubacioneve në përgjithësi specifikohen duke përdorur dy standarde kryesore të madhësisë. Madhësia nominale e tubit është standardi i përdorur kryesisht në Amerikën e Veriut, i matur në inç. Në të kundërt, Diametri Nominal është standardi metrikë i përdorur ndërkombëtarisht, i matur në milimetra.
Është thelbësore të kuptohet se fjala nominale thjesht do të thotë vetëm në emër. Një tub me madhësi 4 nuk ka një diametër të saktë 4 inç të brendshëm ose të jashtëm. Në vend të kësaj, ai vepron si një përcaktim i standardizuar. Kur blini materiale globalisht nëpër zinxhirë të ndryshëm furnizimi, konvertimi i saktë i këtyre emërtimeve nominale është hapi i parë për të shmangur komponentët e papërputhshëm në vendin e punës.
Roli kritik i diametrit të jashtëm
Kur punoni me sisteme me brazdë, diametri i jashtëm është metrika që dikton suksesin ose dështimin. Lidhjet mekanike funksionojnë duke përdorur një strehë lidhëse të rëndë që mbërthehet rreth pjesës së jashtme të tubit. Ky strehë ngjesh një copë litari gome elastomerike drejtpërdrejt në sipërfaqen e jashtme të çelikut të tubit.
Nëse dimensioni është edhe pak jashtë tolerancës, streha ose nuk do të mbyllet plotësisht nëse është shumë e madhe, ose nuk do ta ngjesh mjaftueshëm copë litari nëse është shumë e vogël. Të dy skenarët çojnë në rrjedhje të pashmangshme. Një diametër i jashtëm i standardizuar siguron që tubat nga prodhues të ndryshëm globalë mund të lidhen pa probleme duke përdorur pajisje standarde mekanike.
Trashësia e murit dhe oraret e tubave
Ndërsa dimensioni i jashtëm mbetet konstant për një madhësi nominale të caktuar, diametri i brendshëm luhatet në bazë të trashësisë së murit të tubit, i cili përcaktohet nga Programi i tij. Klasifikimet e zakonshme përfshijnë Shtojcën 10, Orarin 40 dhe Shtojcën 80.
Për shembull, një tub i Programit 40 përmban një mur më të trashë dhe më të rëndë se një tub i Programit 10. Për shkak se pjesa e jashtme duhet të mbetet e fiksuar fort për t'u përshtatur brenda bashkimeve mekanike, çeliku shtesë në një tub të Programit 40 redukton zonën e rrjedhës së brendshme. Trashësia e murit ndikon drejtpërdrejt në presionin maksimal të lejueshëm të punës të rrjetit dhe dikton llojin specifik të metodës së brazdës që mund të zbatohet në mënyrë të sigurt.
Si të matni me saktësi dhe madhësinë e tubit tuaj
Përcaktimi i dimensioneve të sakta kërkon mjete precize dhe një kuptim të qartë të gjeometrisë mekanike të bashkimit. Supozimi ose mbështetja në fletët e specifikimeve të vjetruara gjatë kësaj faze shpesh çon në vonesa të projektit dhe teste të dështuara të presionit hidrostatik.
Matja e diametrit aktual të jashtëm
Imagjinoni të qëndroni në një dhomë mekanike me ndriçim të dobët duke u përpjekur të verifikoni dërgesat e tubave. Një matës shirit standard i tërheqshëm thjesht nuk do ta presë këtu. Ekipet e prokurimit dhe kontrollit të cilësisë duhet të përdorin kalipera precize Vernier ose shirita të specializuar Pi, të njohura gjithashtu si shirita me diametër.
Një shirit Pi është i mbështjellë fort rreth perimetrit të tubit dhe nxjerr drejtpërdrejt diametrin e saktë të jashtëm. Përpara se të bëni këtë matje, sigurohuni që sipërfaqja e tubit të pastrohet nga çdo lëng ose mbeturina prerëse në fabrikë. Kjo matje duhet të merret pranë skajit të papërpunuar të tubit ku bashkimi mekanik përfundimisht do të vendoset, duke siguruar që ai të bjerë në mënyrë të përsosur brenda kufijve të tolerancës së specifikuar të prodhuesit.
Përcaktimi i dimensioneve të kërkuara të brazdës
Vetë brazda duhet të formohet sipas specifikimeve të sakta në mënyrë që streha e bashkimit të angazhohet siç duhet. Ekzistojnë dy mënyra kryesore për krijimin e këtyre kanaleve. Grumbullimi i rrotullave përdor një makinë të specializuar për të zhvendosur metalin në mënyrë radiale nga brenda. Kjo metodë është standardi i industrisë për tubat me mure më të hollë, sepse nuk heq asnjë lëndë të parë, duke ruajtur kështu integritetin strukturor të tubit. Prerja e prerjes përdor një makinë të ngjashme me torno për të bluar fizikisht metalin. Kjo kërkon një mur shumë më të trashë për të siguruar që trashësia e mbetur e çelikut të përmbushë në mënyrë të sigurt standardet e sigurisë në presion të lartë.
Pavarësisht nga metoda e fabrikimit, duhet të verifikohen tre matje jetike. Së pari është Dimensioni A, i cili është distanca e qetë nga fundi i tubit deri te skaji i brazdës, duke vepruar si zona e ndenjëses së guarnicionit. E dyta është Gjerësia fizike e Groove. E treta është Thellësia e Groove.
Metoda e grooving
Orari ideal i tubave
Heqja e materialit
Aplikimi Primar
Ndikimi i vlerësimit të presionit
Roll Grooving
Programi 10 deri në orarin 40
Asnjë (i formuar në të ftohtë)
HVAC komerciale, spërkatës zjarri
Ruan integritetin e plotë të murit të tubit
Prerje Grooving
Programi 40, Orari 80
Po (Makineri)
Industriale me presion të lartë, minierë
Redukton trashësinë e murit në bazën e brazdës
Standardet e madhësisë për sistemet e mbrojtjes nga zjarri
Kur inxhinieroni sistemet e sigurisë së jetës, përmasat e a Tubi me brazdë për mbrojtjen nga zjarri kërkon respektim të rreptë të standardeve ndërkombëtare të prodhimit dhe instalimit. Ndryshe nga rrjetet e përgjithshme të shpërndarjes së ujit, sistemet e shuarjes së zjarrit mbeten statike për periudha të gjata, por duhet të funksionojnë në mënyrë të përsosur nën presion ekstrem hidrostatik gjatë një emergjence. Madhësia e saktë nuk është thjesht një çështje e efikasitetit operacional; është një kërkesë kritike e pajtueshmërisë.
Pajtueshmëria e rreptë e kodit
Sistemet e mbrojtjes nga zjarri rregullohen nga kode rigoroze, më së shumti standardet e Shoqatës Kombëtare të Mbrojtjes nga Zjarri, si NFPA 13. Që një tub çeliku i galvanizuar të përdoret ligjërisht në këto aplikacione, shpesh duhet të ketë certifikata nga Underwriters Laboratories dhe Factory Mutual. Këto trupa testimi mandatojnë toleranca të sakta dimensionale për diametrin e jashtëm dhe trashësinë e përgjithshme të murit të tubit.
Nëse një tub është i vogël ose i madh për një pjesë të milimetrit, bashkimi mekanik mund të mos arrijë ta kapë brazdë siç duhet. Gjatë një ngjarje zjarri, rritja e menjëhershme e presionit të ujit nga pompat e zjarrit të rënda mund të shkaktojë fryrjen e një nyje me madhësi të papërshtatshme, duke çuar në një dështim katastrofik të sistemit.
Madhësitë e zakonshme në sistemet spërkatës
Në paraqitjet e spërkatësve të zjarrit komercial dhe industrial, madhësitë specifike të tubave janë të standardizuara për të llogaritur me saktësi rrjedhën e ujit dhe humbjen e fërkimit. Më poshtë është një referencë që detajon madhësitë më të përdorura për linjat e rrjetit dhe degëzimit të spërkatësve të zjarrit, së bashku me kërkesat e tyre të sakta të jashtme.
Diametri nominal
Madhësia nominale e tubit
Diametri i saktë i jashtëm
Aplikim tipik
DN50
2 inç
60.3 mm
Linjat e degëve dhe vargje të vogla
DN80
3 inç
88.9 mm
Kryq elektrik dhe ngritës
DN100
4 inç
114.3 mm
Rrjeti kryq primar
DN150
6 inç
168.3 mm
Ngritësit kryesorë dhe kokat e pompës
Trashësia e veshjes së galvanizuar
Procesi i galvanizimit me zhytje të nxehtë shton një shtresë mbrojtëse zinku në pjesën e brendshme dhe të jashtme të tubit të çelikut për të parandaluar korrozionin. Sipas standardeve si ASTM A53, kjo shtresë zinku zakonisht varion nga 50 deri në 80 mikron në trashësi. Ndonëse kjo mund të duket e papërfillshme për syrin e lirë, kjo trashësi e shtuar duhet të merret parasysh gjatë procesit të përmasave dhe brazdave.
Për më tepër, nëse galvanizimi aplikohet në mënyrë të pabarabartë, ose nëse grumbullimi i zinkut ndodh pranë skajeve të tubit, dimensioni mund të kalojë përkohësisht tolerancën maksimale të lejuar. Prodhimi me cilësi të lartë dhe kontrolli i rreptë i cilësisë janë të nevojshme për të siguruar që skajet e tubit të mbeten krejtësisht të lëmuara. Një sipërfaqe e parregullt e galvanizuar mund të parandalojë që guarnicioni elastomerik të vendoset siç duhet, duke çuar në mikrorrjedhje me kalimin e kohës.
Përputhja e tubit tuaj me pajisjet e duhura mekanike
Përcaktimi i madhësisë së saktë të tubit është vetëm gjysma e ekuacionit. Tubi duhet të përputhet në mënyrë të përkryer me pajisjet përkatëse. A Rrjeti i tubave me lidhje mekanike të çelikut mbështetet në marrëdhënien simbiotike midis brazdës së tubit, copë litari elastomerike dhe strehës së bashkimit. Nëse madhësia nuk përputhet, integriteti strukturor i të gjithë rrjetit të tubacioneve rrezikohet.
Mekanika e nyjeve
Për të kuptuar plotësisht pse madhësia është kaq kritike, duhet kuptuar se si funksionon një bashkim mekanik nën presion. Sistemi përbëhet nga tre komponentë kryesorë: një copë litari gome elastike, një strehë lidhëse duktile prej hekuri ose çeliku dhe bulonat e kokës së pistës së rëndë me dado. Pajisjet standarde të cilësisë së lartë shpesh derdhen nga hekuri duktil në përputhje me ASTM A536 Grade 65-45-12, duke siguruar rezistencë të jashtëzakonshme në tërheqje.
Kur bashkimi montohet mbi skajet e tubit me brazda, copë litari mbështillet rreth çelikut, duke kapërcyer hendekun e vogël midis dy seksioneve. Ndërsa bulonat shtrëngohen, streha e ngjesh copë litari në mënyrë të sigurt kundër tubit. Njëkohësisht, çelësat e brendshëm të kutisë së bashkimit bien pa probleme në brazda. Sistemi është projektuar në mënyrë që presioni i brendshëm i lëngut të detyrojë buzët e guarnicionit më të shtrënguara ndaj sipërfaqes së tubit, duke rritur vazhdimisht vulën.
Rast Studimi: Përmasimi për Sistemet DN114
Për të ilustruar saktësinë e kërkuar, merrni parasysh një sistem standard komercial të ujit të ftohtë DN114. Madhësia nominale tregon një tub 4 inç, por metrika e madhësisë aktuale që ka rëndësi është Diametri i saktë i jashtëm, i cili është 114.3 mm.
Për këtë madhësi specifike, specifikimet standarde të brazdës së rrotullës diktojnë që diametri i brazdës duhet të jetë saktësisht 110,08 mm, me një tolerancë të ngushtë prej vetëm plus 0,00 deri në minus 0,38 mm. Dimensioni A duhet të jetë saktësisht 15.88 mm. Nëse një kontraktues e rrotullon me nxitim brazdë në 111.00 mm, brazda është shumë e cekët. Çelësat e bashkimit nuk do të përfshihen plotësisht, duke rrezikuar një shpërthim katastrofik. Përdorimi i pajisjeve standarde kombëtare të stilit Victaulic të matur me saktësi eliminon supozimet në vendin e punës dhe siguron që bashkimi të arrijë presionin maksimal të vlerësuar të punës.
Avantazhet e përmasave të sakta për vendosjen e shpejtë
Në ndërtimet moderne tregtare, koha është një nga mallrat më të shtrenjta. Arsyeja kryesore pse inxhinierët dhe kontraktorët i specifikojnë këto rrjete mbi sistemet tradicionale të salduara ose të filetuara është shpejtësia e madhe e montimit. Megjithatë, ky sistem funksionon vetëm si një zgjidhje e shpejtë e instalimit të tubacioneve nëse përmasat fillestare dhe brazda janë ekzekutuar me saktësi absolute.
Përshpejtimi i afateve kohore të projektit
Metodat tradicionale të bashkimit të tubave, të tilla si saldimi, kërkojnë punë shumë të kualifikuar, leje pune të rrezikshme të nxehtë, orë zjarri dhe testime të gjera me rreze X të saldimeve. Filimi i tubave me diametër të madh kërkon po aq kohë dhe kërkon futjen e makinerive të rënda në vendin e punës.
Tubacionet me brazda me përmasa të sakta eliminojnë plotësisht këto pengesa. Për shkak se skajet e tubit përgatiten pikërisht në dyqanin e fabrikimit, procesi aktual i lidhjes në ajër zgjat vetëm disa minuta. Instaluesit thjesht lubrifikojnë copë litari, e rrëshqasin mbi skajet e tubit, vendosin kutinë mbi copë litari dhe shtrëngojnë dy bulona me një çelës standard me goditje.
Reduktimi i kostove të punës dhe kohëzgjatja e joproduktive
Kostot e punës shpesh përbëjnë përqindjen më të madhe të buxhetit të kontraktorit mekanik. Duke përdorur sisteme me brazda me madhësi të saktë, kontraktorët mund të reduktojnë kohën e instalimit deri në tre deri në katër herë në krahasim me saldimin. Përveç kësaj, për shkak se instalimi nuk kërkon punë të nxehtë, ai eliminon nevojën për të mbyllur objektet operative për arsye sigurie. Kjo është veçanërisht e dobishme në projektet e rinovimit brenda spitaleve aktive ose qendrave të të dhënave, ku minimizimi i kohës së ndërprerjes është kritik.
Sigurimi i materialeve me cilësi të lartë
Arritja e përshtatjes së përsosur kërkon fillimin me lëndë të para superiore. Saktësia e përmasave të një bashkimi me brazdë varet shumë nga cilësia e prodhimit të vetë tubit. Profesionistët e prokurimit duhet të jenë shumë të zellshëm kur zgjedhin partnerët e prodhimit.
Çfarë duhet të kërkoni në një furnizues
Kur sigurojmë tubacione industriale, qëndrueshmëria është atributi më jetik. Blerësit duhet të kërkojnë furnizues që zbatojnë masa të rrepta të kontrollit të cilësisë dhe posedojnë çertifikata ndërkombëtare si ISO 9001.
Treguesit kryesorë të cilësisë përfshijnë trashësinë e qëndrueshme të murit dhe rrumbullakësinë e përsosur të tubit. Nëse një tub është pak ovale, makina e brazdës në thelb do të krijojë një thellësi të pabarabartë të brazdës, duke çuar në një probabilitet të lartë rrjedhjeje. Furnizuesit me reputacion do të ofrojnë raporte të detajuara të provës së mullirit që verifikojnë përbërjen kimike dhe forcën e rendimentit të çelikut, duke siguruar që tubi të përballojë stresin mekanik të procesit të brazdës pa plasaritje.
Gjatësitë e personalizuara kundrejt standardeve
Tuba zakonisht furnizohen në gjatësi standarde, të tilla si 21 këmbë. Megjithatë, dhomat komplekse mekanike kërkojnë gjatësi të ndryshme të tubave. Gjatë llogaritjes së gjatësisë totale të tubit të nevojshëm për një punë specifike, inxhinierët duhet të marrin parasysh hendekun e bashkimit mekanik.
Ndryshe nga gypat e filetuar që mbivendosen, tubat me brazdë janë projektuar që të kenë një hendek të lehtë midis skajeve të tubit brenda strehës së bashkimit. Ky boshllëk lejon zgjerimin termik thelbësor dhe devijimin këndor. Kur fabrikoni gjatësi të personalizuara, kjo hendek duhet të zbritet nga matja e përgjithshme nga qendra në qendër për të siguruar që montimi përfundimtar të përshtatet në mënyrë të përkryer në hapësirën e caktuar.
Gabimet e zakonshme të përmasave që duhen shmangur gjatë prokurimit
Edhe ekipet me përvojë të prokurimit mund të bëjnë gabime të kushtueshme kur specifikojnë dhe porosisin sistemet e tubacioneve me brazdë. Shmangia e këtyre grackave të zakonshme është thelbësore për ruajtjen e buxheteve të projektit dhe standardeve strikte të sigurisë.
Ngatërrimi i diametrit të brendshëm me diametrin e jashtëm
Ky është padyshim gabimi më i shpeshtë dhe më i kushtueshëm në prokurimin e tubave. Për llogaritjet e rrjedhës së lëngut, inxhinierët mekanikë fokusohen shumë në Diametrin e Brendshëm. Megjithatë, për montimin e bashkimit, bashkimet mekanike kapin pjesën e jashtme të tubit.
Nëse një agjent blerës porosit një bashkim mekanik bazuar në diametrin nominal të brendshëm të tubit, montimi do të jetë thelbësisht i papajtueshëm. Mos harroni gjithmonë se në botën e tubacioneve me brazda, Diametri i Jashtëm është metrika absolute dhe e panegociueshme.
Me pamje nga trashësia minimale e murit për prerje të prera
Një gabim i zakonshëm në vendet e punës është përpjekja për të prerë një tub me mure të hollë për të kursyer kohë. Heqja e metalit nga një tub i Programit 10 e lë murin shumë të hollë për të përballuar presionin e sistemit, duke rezultuar në një dështim të menjëhershëm strukturor. Prerja e prerjes në përgjithësi duhet të rezervohet për gypat e kalendarit 40, planit 80 ose më të rëndë. Nëse jeni duke blerë tuba me orar më të lehtë për të kursyer peshën dhe kostot e materialit, duhet të specifikoni në mënyrë eksplicite brazda me rrotull.
Përzierja e gabuar e standardeve metrike dhe perandorake
Zinxhirët e furnizimit global shpesh kërkojnë konvertim midis matjeve perandorake dhe metrike. Një gabim i rrezikshëm është të supozojmë se një konvertim i drejtpërdrejtë matematik është i barabartë me madhësinë e saktë nominale të tubit.
Për shembull, një konvertim i drejtpërdrejtë matematikor prej 2 inçësh është 50.8 mm. Sidoqoftë, një madhësi nominale e tubit 2 inç në fakt ka një diametër të jashtëm të standardizuar prej 60.3 mm. Nëse një blerës kërkon një tub 50 mm duke supozuar se përputhet me një bashkim standard amerikan 2 inç, pjesët thjesht nuk do të përshtaten së bashku. Gjithmonë mbështetuni në grafikët e standardizuar të dimensioneve sesa në konvertimet bazë të kalkulatorit.
konkluzioni
Përcaktimi i madhësisë së saktë të një tubi çeliku të galvanizuar me brazdë, në fund të fundit zbret në zotërimin e Diametrit të Jashtëm, të kuptuarit e specifikimeve të sakta të brazdës dhe në përputhjen e përsosur të tubit me pajisjet mekanike të projektuara. Duke përdorur mjete matëse precize, duke iu përmbajtur pajtueshmërisë strikte të kodit dhe duke shmangur grackat e zakonshme të prokurimit, kontraktorët mund të sigurojnë një sistem të sigurt, të besueshëm dhe pa rrjedhje. Saktësia në fazën e prokurimit dhe madhësisë garanton shpejtësinë dhe besueshmërinë e instalimit përfundimtar, duke kursyer kohë dhe para në vendin e punës. Nëse jeni duke kërkuar për tubacione me cilësi të lartë, me tolerancë të përkryer dhe pajisje standarde për projektin tuaj të ardhshëm tregtar, eksploroni inventarin gjithëpërfshirës në czwhsteel.com për të siguruar një instalim të përsosur.
FAQ
Cili është ndryshimi midis brazdës së rrotullës dhe prerjes së prerë në një tub çeliku të galvanizuar?
Rrotullimi i rrotullimit përdor presion të rëndë mekanik për të zhvendosur çelikun, duke formuar një dhëmbëzim pa hequr asnjë material. Kjo metodë është ideale për tubat me mure më të hollë, si për shembull Orari 10, pasi ruan integritetin strukturor të tubit. Prerja e brazdës përpunon fizikisht një kanal në pjesën e jashtme të tubit, duke hequr metalin. Ai siguron një brazdë shumë të saktë, por kërkon një mur tubacioni më të trashë, si p.sh. Programi 40 ose 80, për të siguruar që trashësia e mbetur e murit mund të përballojë në mënyrë të sigurt presionin e brendshëm të sistemit.
A mund të përdor tub çeliku me lidhje mekanike për aplikime me presion të lartë?
Po, nyjet mekanike me brazda janë shumë të afta për të trajtuar aplikime me presion të lartë, me kusht që sistemi të jetë i projektuar siç duhet. Plani specifik i tubave, thellësia e saktë e brazdës dhe niveli i presionit të bashkimit të zgjedhur duhet të përputhen të gjitha me presionin maksimal të funksionimit të sistemit. Gjithmonë konsultohuni me grafikët e vlerësimit të presionit të prodhuesit, pasi lidhësit e ngurtë të rëndë shpesh mund të përballojnë presione që tejkalojnë 1000 psi kur çiftohen me trashësinë e duhur të murit të tubit.
Si përkthehet DN114 në inç?
Emërtimi DN114 është një term metrikë që lidhet me madhësinë nominale të tubit 4 inç të Amerikës së Veriut. Megjithatë, as numri 114 dhe as 4 nuk përfaqësojnë matjen e saktë të përdorur për montimin e bashkimeve mekanike. Diametri i saktë i standardizuar i jashtëm për një tub DN114 ose 4 inç është 114,3 milimetra, që është saktësisht 4,500 inç. Kjo është matja kritike e nevojshme për kyçjen e duhur të brazdës dhe bashkimit.
Pse preferohen tubacionet me brazda për sistemet e mbrojtjes nga zjarri?
Tubacionet me brazda janë standardi i industrisë për mbrojtjen nga zjarri sepse ofron instalim të shpejtë dhe shumë të besueshëm pa rreziqe ekstreme zjarri që lidhen me saldimin në vend. Për më tepër, nyjet mekanike me brazdë mund të projektohen si bashkime fleksibël. Ky fleksibilitet i natyrshëm lejon që rrjeti i tubacioneve të akomodojë zgjerimin termik, tkurrjen dhe lëvizjen kritike sizmike, duke siguruar që sistemi i shuarjes së zjarrit të mbetet plotësisht i paprekur dhe funksional gjatë tërmeteve ose vendosjes së ndërtesave.
Si e matni dimensionin A në një tub me brazdë?
Dimensioni A matet nga fundi i vërtetë i tubit deri në skajin më të afërt të brazdës. Ky seksion i lëmuar prej çeliku vepron si sipërfaqja kryesore e vendosjes për copëzën elastomerike. Për ta matur atë me saktësi, inspektorët përdorin një matës të specializuar të brazdës ose një kaliper preciz Vernier. Fundi i tubit duhet të pritet në mënyrë të përkryer katror; nëse prerja është e kënduar, dimensioni A do të ndryshojë rreth perimetrit, duke çuar në një mbyllje të pabarabartë të guarnicionit dhe rrjedhje të mundshme.
Çfarë gypi orar kërkohet për prerjen e prerjes?
Prerja e prerjes heq fizikisht çelikun nga muri i jashtëm i tubit. Prandaj, përgjithësisht kufizohet në tubacione me mure më të rënda, zakonisht Shtojca 40, Shtojca 80 ose më e madhe. Përdorimi i një brazdë të prerë në një tub të Programit 10 e lë çelikun e mbetur në bazën e brazdës shumë të hollë për të mbajtur në mënyrë të sigurt presionin e lëngut, duke shkelur kodet e sigurisë strukturore. Gjithmonë verifikoni kërkesat për trashësinë minimale të murit të specifikuara nga prodhuesi i bashkimit përpara përpunimit.
Fllanxhat tona me fileto të falsifikuara i janë nënshtruar kontrollit dhe testimit të rreptë të cilësisë, me forcë dhe besueshmëri të shkëlqyer dhe mund t'i rezistojnë presionit të lartë dhe mjediseve të vështira të punës.
NA KONTAKTONI
Telefon: +86- 13832718182
Email:
sales@czweiheng.com WhatsApp:+86- 13832718182
Shtoni:East of Construction Machinery Factory, Yanshan County, Cangzhou, Hebei China