商業求人サイトでそれが起こっているのを何度も見てきました。乗組員は数日をかけて複雑な液体輸送ネットワークを設置します。最終的にラインに圧力をかけますが、カップリングから液体が滲むのを観察するだけです。このイライラと費用のかかるシナリオは、あらゆる場所の機械請負業者を悩ませています。微細な寸法の不一致であっても、溝付きシステムのメカニカル シールが完全に損なわれる可能性があります。この包括的なガイドでは、初日からコードに準拠した完璧なインストールを保証するために、正しい寸法を測定、評価、選択する方法を正確に学びます。
システムのサイジングに関する重要なポイント
外径は究極の指標です: 溝付き配管システムのサイズを決定する場合、外径は適切なメカニカル シールを保証するために必要な唯一の最も重要な測定値です。
用語をマスターする: 公称パイプ サイズと公称直径を区別することは、世界中で正確に調達し、コストのかかる現場での遅延を回避するために不可欠です。
用途の詳細が重要: サイズの公差と肉厚の要件は、特に生命安全ネットワークを構成する場合、最終用途の用途に厳密に基づいて異なります。
厳密な継手の互換性: システムの完全性を維持し、圧力サージに安全に対処するために、パイプの寸法は機械的カップリングの設計仕様と完全に一致している必要があります。
溝付き亜鉛メッキ鋼管のサイジング指標を理解する
正確な調達は、工業用パイプの測定方法と分類方法についての基本的な理解から始まります。エンジニアとバイヤーは、厳密な寸法公差を維持しながら、さまざまな地域規格に対応する必要があります。
最近の業界の傾向を見ると、商業用配管および HVAC 分野では、ビルディング インフォメーション モデリングおよびモジュール式のオフサイト建設への大きな移行が見られます。熟練労働者のコストが上昇しているため、機械請負業者は現場での手作業による調整ではなく、事前に製造される正確なサイズ設定に大きく依存するようになりました。世界のサプライチェーンも品質管理を強化しています。したがって、これらの次元の指標を習得することは、単なるベストプラクティスではなくなりました。これは、現代の契約において競争力を維持し、利益を得るために絶対に必要なものです。
パイプの呼び径と呼び径の関係
配管システムは通常、2 つの主要なサイズ規格を使用して指定されます。公称パイプ サイズは主に北米で使用される規格で、インチ単位で測定されます。対照的に、公称直径は国際的に使用されているメートル規格であり、ミリメートル単位で測定されます。
名目という言葉は単に名前だけを意味することを理解することが重要です。サイズ 4 のパイプの内径または外径は正確に 4 インチではありません。代わりに、それは標準化された指定として機能します。さまざまなサプライ チェーンにまたがって材料をグローバルに調達する場合、これらの呼び名を正確に変換することが、現場でのコンポーネントの不一致を回避するための最初のステップとなります。
外径の重要な役割
溝付きシステムを使用する場合、外径が成功か失敗かを決定する指標となります。メカニカルジョイントは、パイプの外側をクランプする頑丈なカップリングハウジングを利用することで機能します。このハウジングは、エラストマーゴムガスケットをパイプの外側のスチール表面に直接押し付けます。
寸法がわずかでも公差から外れると、大きすぎるとハウジングが完全に閉まらないか、小さすぎるとガスケットを十分に圧縮できなくなります。どちらのシナリオでも、避けられないリークが発生します。標準化された外径により、さまざまな世界的メーカーのパイプを標準の機械式継手を使用してシームレスに接続できます。
壁の厚さとパイプのスケジュール
外形寸法は指定された呼び径に対して一定のままですが、内径はスケジュールで定義されているパイプの壁の厚さに基づいて変動します。一般的な分類には、スケジュール 10、スケジュール 40、およびスケジュール 80 が含まれます。
たとえば、スケジュール 40 のパイプは、スケジュール 10 のパイプよりも厚く重い壁を特徴としています。機械的カップリングの内側に収まるように外側をしっかりと固定しておく必要があるため、スケジュール 40 パイプ内の余分な鋼により内部の流れの面積が減少します。壁の厚さはネットワークの最大許容使用圧力に直接影響し、安全に適用できる特定の種類の溝加工方法を決定します。
パイプを正確に測定しサイズを測る方法
正しい寸法を決定するには、精密なツールと機械的ジョイントの形状を明確に理解する必要があります。この段階で推測したり、古い仕様書に頼ったりすると、プロジェクトが遅れたり、静水圧テストが失敗したりすることがよくあります。
実際の外径の測定
薄暗い機械室に立ってパイプの納品を確認しようとしているところを想像してみてください。標準的な巻き取り式巻尺では、ここでは測定できません。調達チームと品質管理チームは、精密ノギスまたは特殊な Pi テープ (直径テープとも呼ばれます) を使用する必要があります。
Piテープはパイプの周囲にしっかりと巻き付けられており、正確な外径を直接出力します。この測定を行う前に、パイプの表面に工場の切削液や破片が付着していないことを確認してください。この測定は、機械的カップリングが最終的に設置されるパイプの未処理の端近くで行う必要があり、メーカーが指定した公差範囲内に完全に収まっていることを確認する必要があります。
必要な溝寸法の決定
カップリング ハウジングが正しくかみ合うように、溝自体が仕様どおりに形成されている必要があります。これらのチャネルを作成するには、主に 2 つの方法があります。ロールグルービングでは、特殊な機械を使用して金属を半径方向内側に移動させます。この方法は、原材料を一切除去しないため、パイプの構造的完全性が維持されるため、薄肉パイプの業界標準となっています。切削溝加工では、旋盤のような機械を使用して金属を物理的に削り取ります。これには、残りの鋼の厚さが高圧安全基準を安全に満たすようにするために、はるかに厚い壁が必要になります。
製造方法に関係なく、3 つの重要な測定を検証する必要があります。 1 つ目は A 寸法です。これは、パイプの端からガスケットの着座領域として機能する溝の端までの滑らかな距離です。 2 番目は物理的な溝の幅です。 3つ目は溝の深さです。
溝入れ工法
理想的なパイプスケジュール
材料の除去
主な用途
圧力定格の影響
ロール溝入れ加工
スケジュール10からスケジュール40まで
なし (冷間成形)
業務用空調設備、消火用スプリンクラー
パイプ壁全体の完全性を維持します
カット溝入れ
スケジュール40、スケジュール80
あり(機械加工)
高圧産業、鉱業
溝底部の壁厚を減少させます
防火システムのサイズ基準
生命安全システムを設計する場合、 溝付き防火パイプは 、国際的な製造および設置基準に厳密に準拠する必要があります。一般的な配水ネットワークとは異なり、消火システムは長期間静止したままですが、緊急時には極度の静水圧下でも完璧に機能する必要があります。正確なサイジングは単に業務効率の問題ではありません。これは重要なコンプライアンス要件です。
厳格な規範への準拠
防火システムは、NFPA 13 などの全米防火協会基準などの厳格な規定によって管理されています。これらの用途で亜鉛メッキ鋼管を合法的に使用するには、多くの場合、Underwriters Laboratories および Factory Mutual からの認証を取得する必要があります。これらの試験機関は、パイプの外径と全体の壁の厚さの正確な寸法公差を義務付けています。
パイプのサイズがわずか 1 ミリメートルでも小さかったり大きすぎたりすると、機械的カップリングが溝を適切にグリップできない可能性があります。火災発生時、大型消火ポンプからの水圧の急激な上昇により、サイズが不適切なジョイントが爆発し、致命的なシステム障害が発生する可能性があります。
スプリンクラー システムの一般的なサイズ
商業用および工業用の消火用スプリンクラーのレイアウトでは、水の流れと摩擦損失を正確に計算するために、特定のパイプ サイズが標準化されています。以下は、消火用スプリンクラーの本管と支線で最も頻繁に使用されるサイズと、その正確な外部要件を詳しく説明した参考資料です。
呼び径
呼びパイプサイズ
正確な外径
代表的な用途
DN50
2インチ
60.3mm
分岐線と小さなアレイ
DN80
3インチ
88.9mm
クロスメインとライザー
DN100
4インチ
114.3mm
一次クロス主電源
DN150
6インチ
168.3mm
メインライザーとポンプヘッダー
亜鉛メッキの厚さ
溶融亜鉛めっきプロセスでは、鋼管の内側と外側の両方に亜鉛の保護層を追加して腐食を防ぎます。 ASTM A53 などの規格によれば、この亜鉛コーティングの厚さは通常 50 ~ 80 ミクロンの範囲です。肉眼では無視できるように見えるかもしれませんが、この追加の厚さは、サイジングと溝加工のプロセス中に考慮する必要があります。
また、亜鉛めっきが不均一に施されている場合や、パイプ端部付近に亜鉛だまりが発生している場合には、一時的に寸法が最大許容差を超える場合があります。パイプの端を完全に滑らかに保つためには、高品質の製造と厳格な品質管理が必要です。亜鉛めっき表面が不規則であると、エラストマーガスケットが正しく装着されなくなり、時間の経過とともに微量漏れが発生する可能性があります。
パイプと適切な機械的継手を適合させる
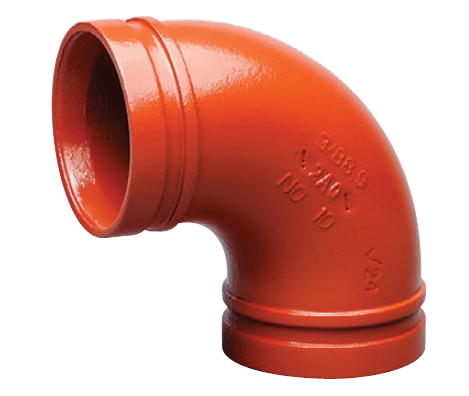
正しいパイプ サイズを決定することは方程式の半分に過ぎません。パイプは対応する継手に完全に適合する必要があります。あ メカニカル ジョイント鋼管 ネットワークは、管溝、エラストマー ガスケット、カップリング ハウジング間の共生関係に依存しています。サイズが合っていないと、配管ネットワーク全体の構造的完全性が損なわれます。
関節の仕組み
サイズ設定が非常に重要である理由を完全に理解するには、機械的ジョイントが圧力下でどのように動作するかを理解する必要があります。このシステムは、弾性ゴム ガスケット、ダクタイル鋳鉄または鋼製カップリング ハウジング、およびナット付きの頑丈なトラック ヘッド ボルトの 3 つの主要コンポーネントで構成されています。標準的な高品質継手は、多くの場合、ASTM A536 グレード 65-45-12 に準拠したダクタイル鋳鉄から鋳造されており、非常に高い引張強度を備えています。
カップリングを溝付きパイプの端に取り付けると、ガスケットがスチールの周りを包み込み、2 つのセクション間の小さな隙間を埋めます。ボルトを締めると、ハウジングがガスケットをパイプにしっかりと押し付けます。同時に、カップリングハウジングの内部キーが溝にシームレスに落ちます。このシステムは、内部の流体圧力によって実際にガスケットのリップがパイプ表面に対してよりしっかりと押し付けられ、シールが継続的に強化されるように設計されています。
ケーススタディ: DN114 システムのサイジング
必要な精度を説明するために、標準の DN114 商用冷水システムを考えてみましょう。公称サイズは 4 インチのパイプを示しますが、重要な実際のサイズ測定基準は正確な外径 (114.3 mm) です。
この特定のサイズの場合、標準的なロール溝の仕様では、溝の直径が正確に 110.08 mm である必要があり、公差はわずかプラス 0.00 ~ マイナス 0.38 mm である必要があります。 A の寸法は正確に 15.88 mm である必要があります。業者が急いで溝を 111.00 mm に転造すると、溝が浅すぎます。カップリングキーが完全にはかみ合わず、壊滅的な爆発の危険があります。精密に測定された国家規格の Victaulic スタイルの継手を利用することで、現場での推測を排除し、ジョイントが最大定格作動圧力に達することを保証します。
迅速な導入のための正確なサイジングの利点
現代の商業建築において、時間は最も高価な商品の 1 つです。エンジニアや請負業者が従来の溶接システムまたはねじシステムではなくこれらのネットワークを指定する主な理由は、組み立ての速度が非常に速いためです。ただし、このシステムはあくまで機能として機能します。 迅速な取り付け配管ソリューションが実現します。 初期のサイジングと溝加工が絶対的な精度で実行されれば、
プロジェクトのタイムラインをスピードアップする
溶接などの従来のパイプ接合方法では、高度な熟練労働者、危険な熱間作業の許可、火災監視、溶接部の広範な X 線検査が必要です。大口径パイプのねじ切りも同様に時間がかかり、重機を現場に運ぶ必要があります。
正確なサイズの溝付き配管により、これらの障害は完全に排除されます。パイプの端は製造工場で正確に準備されるため、空中での実際の接続プロセスには数分しかかかりません。設置者は、ガスケットに注油し、パイプの端に滑り込ませ、ハウジングをガスケットの上に置き、標準的なインパクト レンチで 2 本のボルトを締めるだけです。
人件費とダウンタイムの削減
多くの場合、人件費は機械請負業者の予算の最大の割合を占めます。正確なサイズの溝付きシステムを利用することで、請負業者は溶接に比べて設置時間を最大 3 ~ 4 倍短縮できます。さらに、設置には火気を帯びた作業が必要ないため、安全上の理由から稼働設備を停止する必要がありません。これは、ダウンタイムを最小限に抑えることが重要である稼働中の病院やデータセンター内の改修プロジェクトで特に有利です。
高品質の材料の調達
完璧なフィット感を実現するには、優れた原材料から始める必要があります。溝付き継手の寸法精度は、パイプ自体の製造品質に大きく依存します。調達専門家は、製造パートナーを選択する際に非常に熱心でなければなりません。
サプライヤーに求めるもの
産業用配管を調達する場合、一貫性が最も重要な属性です。購入者は、厳格な品質管理措置を実施し、ISO 9001 などの国際認証を取得しているサプライヤーを探す必要があります。
品質の重要な指標には、一貫した肉厚と完璧なパイプの真円度が含まれます。パイプがわずかに楕円形の場合、溝入れ機は本質的に不均一な溝の深さを作り、漏れが発生する可能性が高くなります。信頼できるサプライヤーは、鋼の化学組成と降伏強度を検証する詳細なミルテストレポートを提供し、パイプが亀裂を生じることなく溝加工プロセスの機械的応力に耐えられることを確認します。
カスタム長さと標準長さ
通常、パイプは 21 フィートなどの標準の長さで供給されます。ただし、複雑な機械室では、非常に多様なパイプ長が必要です。特定の配管に必要なパイプの全長を計算する場合、エンジニアは機械的なカップリングのギャップを考慮する必要があります。
重なっているねじ付きパイプとは異なり、溝付きパイプはカップリング ハウジング内のパイプ端の間にわずかな隙間があるように設計されています。このギャップにより、重大な熱膨張と角度たわみが可能になります。カスタムの長さを製造する場合、最終アセンブリが指定されたスペースに完全に収まるように、全体の中心間の測定値からこのギャップを差し引く必要があります。
調達時に避けるべきよくあるサイジングの間違い
経験豊富な調達チームであっても、溝付き配管システムを指定および注文する際に、大きなミスを犯す可能性があります。プロジェクトの予算と厳格な安全基準を維持するには、これらのよくある落とし穴を回避することが不可欠です。
内径と外径を混同する
これはおそらく、パイプ調達において最も頻繁に発生し、コストのかかる間違いです。流体の流れを計算する場合、機械エンジニアは内径に重点を置きます。ただし、ジョイントの組み立てでは、機械的なカップリングがパイプの外側を掴みます。
購入代理店がパイプの公称内径に基づいてメカニカルカップリングを注文した場合、継手は基本的に互換性がありません。溝付き配管の世界では、外径は絶対的な、交渉の余地のない基準であることを常に覚えておいてください。
切断溝入れの最小肉厚を見落とす
作業現場でよくある間違いは、時間を節約するために薄肉パイプに溝を切ろうとすることです。スケジュール 10 のパイプから金属を除去すると、壁が薄すぎてシステムの圧力に耐えられなくなり、直ちに構造上の破損が発生します。切断溝入れは通常、スケジュール 40、スケジュール 80、またはそれ以上の重量の鋼管用に予約する必要があります。重量と材料コストを節約するために軽量のスケジュール パイプを調達する場合は、ロール溝加工を明示的に指定する必要があります。
メートル法と帝国規格の誤った混合
グローバル サプライ チェーンでは、多くの場合、インチ単位とメートル単位の変換が必要になります。危険な間違いは、直接の数学的変換が正しい公称パイプ サイズと等しいと仮定することです。
たとえば、2 インチを直接数学的に変換すると、50.8 mm になります。ただし、2 インチの公称パイプ サイズの実際の標準化された外径は 60.3 mm です。購入者が 2 インチの米国標準カップリングに適合すると仮定して 50 mm のパイプを要求した場合、部品は単純に適合しません。基本的な電卓による変換ではなく、常に標準化された寸法チャートを使用してください。
結論
溝付き亜鉛メッキ鋼管の正しいサイズを決定するには、最終的には外径を把握し、正確な溝の仕様を理解し、パイプを設計された機械的継手に完全に適合させる必要があります。請負業者は、精密測定ツールを利用し、厳格な規格準拠を遵守し、よくある調達の落とし穴を回避することで、安全で信頼性が高く、漏れのないシステムを確保できます。調達とサイジングの段階での精度により、最終設置の速度と信頼性が保証され、現場での時間と費用の両方が節約されます。次の商業プロジェクト用に、高品質で完全な公差の配管と標準継手をお探しの場合は、次のサイトで包括的な在庫を調べてください。 czwhsteel.com を 使用して、完璧なインストールを保証します。
よくある質問
亜鉛メッキ鋼管のロール溝入れとカット溝入れの違いは何ですか?
ロールグルービングでは、強い機械的圧力を使用して鋼を移動させ、材料を除去することなくくぼみを形成します。この方法は、パイプの構造的完全性を維持するため、スケジュール 10 などの薄肉パイプに最適です。切断溝はパイプの外側に物理的に溝を加工し、金属を除去します。これにより、高精度の溝が得られますが、残りの壁の厚さがシステムの内圧に安全に対処できるようにするには、スケジュール 40 または 80 などのより厚いパイプ壁が必要です。
メカニカルジョイント鋼管を高圧用途に使用できますか?
はい、システムが正しく設計されていれば、機械式溝付きジョイントは高圧用途に非常に耐えられます。特定のパイプのスケジュール、溝の正確な深さ、および選択したカップリングの圧力定格はすべて、システムの最大動作圧力と一致している必要があります。頑丈なリジッドカップリングは、適切なパイプ肉厚と組み合わせると 1,000 psi を超える圧力に耐えることができるため、常にメーカーの圧力定格表を参照してください。
DN114 をインチに変換するにはどうすればよいですか?
DN114 という名称は、北米の 4 インチの公称パイプ サイズに関連するメートル用語です。ただし、114 も 4 という数字も、機械的カップリングの取り付けに使用される正確な測定値を表すものではありません。 DN114 または 4 インチのパイプの正確な標準化された外径は 114.3 ミリメートルで、これは正確に 4.500 インチに相当します。これは、溝とカップリングが適切にかみ合うために必要な重要な測定値です。
溝付き配管が防火システムに好まれるのはなぜですか?
溝付き配管は、現場での溶接に伴う極度の火災の危険がなく、迅速かつ信頼性の高い設置が可能なため、防火の業界標準です。さらに、溝付きの機械的ジョイントを柔軟なカップリングとして設計することもできます。この固有の柔軟性により、配管ネットワークは熱膨張、収縮、重大な地震動に対応できるため、地震や建物の沈下時に消火システムが完全に無傷で機能し続けることが保証されます。
溝付きパイプのA寸法はどのように測定しますか?
A 寸法は、パイプの真の端から溝の最も近い端までを測定します。このスチールの滑らかな部分は、エラストマー ガスケットの主な座面として機能します。正確に測定するために、検査員は専用の溝ゲージや精密ノギスを使用します。パイプの端は完全に直角にカットする必要があります。カットが斜めになっている場合、A の寸法が周囲で変化し、ガスケットのシールが不均一になり、漏れが発生する可能性があります。
切断溝入れにはどのようなスケジュールパイプが必要ですか?
溝を切ることにより、パイプの外壁から鋼材が物理的に除去されます。したがって、通常は、スケジュール 40、スケジュール 80、またはそれ以上の厚肉パイプに限定されます。スケジュール 10 のパイプに切断溝を使用すると、溝の底に残った鋼材が薄すぎて流体圧力を安全に保持できなくなり、構造安全規定に違反します。機械加工の前に、カップリングのメーカーが指定する最小肉厚要件を必ず確認してください。