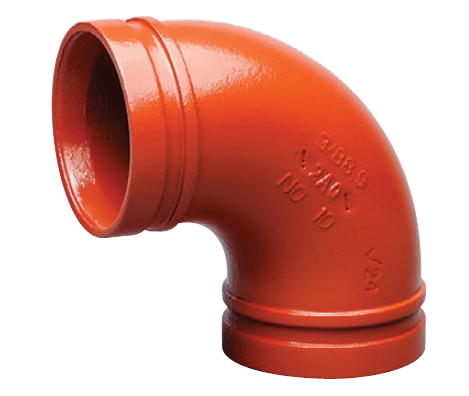
لقد رأيت ذلك يحدث مرات عديدة في مواقع العمل التجارية. يقضي الطاقم أيامًا في تركيب شبكة معقدة لتوصيل السوائل. قاموا أخيرًا بالضغط على الخط، فقط لمشاهدة الوصلات تبكي سائلًا. هذا السيناريو المحبط والمكلف يصيب المقاولين الميكانيكيين في كل مكان. حتى عدم تطابق الأبعاد المجهري يمكن أن يدمر الختم الميكانيكي الموجود على النظام المحزز تمامًا. في هذا الدليل الشامل، ستتعلم بالضبط كيفية قياس الأبعاد الصحيحة وتقييمها واختيارها لضمان تثبيت خالٍ من العيوب ومتوافق مع التعليمات البرمجية من اليوم الأول.
الوجبات السريعة الرئيسية لتحجيم النظام
القطر الخارجي هو المقياس النهائي: عند تحديد حجم نظام الأنابيب المحزز، فإن القطر الخارجي هو القياس الوحيد الأكثر أهمية المطلوب لضمان الختم الميكانيكي المناسب.
إتقان المصطلحات: يعد التمييز بين حجم الأنبوب الاسمي والقطر الاسمي أمرًا ضروريًا للمشتريات العالمية الدقيقة وتجنب التأخير المكلف في الموقع.
أهمية تفاصيل التطبيق: تختلف تفاوتات الحجم ومتطلبات سمك الجدار بشكل صارم بناءً على تطبيق الاستخدام النهائي، خاصة عند تكوين شبكات سلامة الحياة.
توافق صارم مع التركيبات: يجب أن تتوافق أبعاد الأنابيب بشكل مثالي مع المواصفات الهندسية للوصلات الميكانيكية للحفاظ على سلامة النظام والتعامل مع ارتفاع الضغط بأمان.
فهم مقاييس التحجيم لأنابيب الصلب المجلفنة المحززة
تبدأ عملية الشراء الدقيقة بالفهم الأساسي لكيفية قياس الأنابيب الصناعية وتصنيفها. يجب على المهندسين والمشترين التنقل بين المعايير الإقليمية المختلفة مع الحفاظ على التفاوتات الصارمة في الأبعاد.
بالنظر إلى اتجاهات الصناعة الحديثة، هناك تحول هائل نحو نمذجة معلومات البناء والبناء المعياري خارج الموقع في قطاعات السباكة التجارية والتدفئة والتهوية وتكييف الهواء (HVAC). إن ارتفاع تكلفة العمالة الماهرة يدفع المقاولين الميكانيكيين إلى الاعتماد بشكل كبير على الحجم الدقيق للتصنيع المسبق بدلاً من إجراء التعديلات اليدوية في الموقع. تعمل سلاسل التوريد العالمية أيضًا على تشديد ضوابط الجودة. وبالتالي، فإن إتقان مقاييس الأبعاد هذه لم يعد مجرد ممارسة أفضل؛ إنها ضرورة مطلقة للبقاء قادرًا على المنافسة والمربحة في مجال المقاولات الحديثة.
حجم الأنبوب الاسمي مقابل القطر الاسمي
يتم تحديد أنظمة الأنابيب عمومًا باستخدام معيارين أساسيين للتحجيم. حجم الأنبوب الاسمي هو المعيار المستخدم بشكل أساسي في أمريكا الشمالية، ويقاس بالبوصة. في المقابل، القطر الاسمي هو المعيار المتري المستخدم دوليًا، ويقاس بالملليمتر.
من المهم أن نفهم أن الكلمة الاسمية تعني ببساطة الاسم فقط. لا يحتوي الأنبوب ذو الحجم 4 على قطر داخلي أو خارجي يبلغ 4 بوصات بالضبط. بدلا من ذلك، فإنه بمثابة تسمية موحدة. عند شراء المواد على مستوى العالم عبر سلاسل التوريد المختلفة، فإن تحويل هذه التسميات الاسمية بدقة هو الخطوة الأولى في تجنب المكونات غير المتطابقة في موقع العمل.
الدور الحاسم للقطر الخارجي
عند العمل مع الأنظمة المحززة، فإن القطر الخارجي هو المقياس الذي يحدد النجاح أو الفشل. تعمل الوصلات الميكانيكية من خلال استخدام مبيت اقتران عالي التحمل يتم تثبيته حول الجزء الخارجي للأنبوب. يضغط هذا الغلاف حشية مطاطية مرنة مباشرة على السطح الفولاذي الخارجي للأنبوب.
إذا كان البعد خارج نطاق التسامح ولو قليلاً، فسوف يفشل المبيت في الإغلاق تمامًا إذا كان كبيرًا جدًا، أو يفشل في ضغط الحشية بشكل كافٍ إذا كانت صغيرة جدًا. كلا السيناريوهين يؤديان إلى تسريبات لا مفر منها. يضمن القطر الخارجي الموحد إمكانية توصيل الأنابيب من مختلف الشركات المصنعة العالمية بسلاسة باستخدام التركيبات الميكانيكية القياسية.
سمك الجدار وجداول الأنابيب
في حين أن البعد الخارجي يظل ثابتًا لحجم اسمي معين، فإن القطر الداخلي يتقلب بناءً على سمك جدار الأنبوب، والذي يتم تحديده بواسطة جدوله الزمني. تشمل التصنيفات الشائعة الجدول 10 والجدول 40 والجدول 80.
على سبيل المثال، يتميز أنبوب الجدول 40 بجدار أكثر سمكًا وأثقل من أنبوب الجدول 10. نظرًا لأن الجزء الخارجي يجب أن يظل ثابتًا بإحكام ليتناسب مع أدوات التوصيل الميكانيكية، فإن الفولاذ الإضافي في أنبوب الجدول 40 يقلل من مساحة التدفق الداخلي. يؤثر سمك الجدار بشكل مباشر على الحد الأقصى لضغط العمل المسموح به للشبكة ويحدد النوع المحدد من طريقة الحز التي يمكن تطبيقها بأمان.
كيفية قياس وحجم الأنبوب الخاص بك بدقة
يتطلب تحديد الأبعاد الصحيحة أدوات دقيقة وفهمًا واضحًا لهندسة المفاصل الميكانيكية. غالبًا ما يؤدي التخمين أو الاعتماد على أوراق المواصفات القديمة خلال هذه المرحلة إلى تأخير المشروع وفشل اختبارات الضغط الهيدروستاتيكي.
قياس القطر الخارجي الفعلي
تخيل أنك واقف في غرفة ميكانيكية ذات إضاءة خافتة تحاول التحقق من توصيل الأنابيب. إن شريط القياس القياسي القابل للسحب لن يقطعه هنا. يجب على فرق المشتريات ومراقبة الجودة استخدام مساميك Vernier الدقيقة أو أشرطة Pi المتخصصة، والمعروفة أيضًا باسم أشرطة القطر.
يتم لف شريط Pi بإحكام حول محيط الأنبوب ويخرج مباشرة القطر الخارجي الدقيق. قبل إجراء هذا القياس، تأكد من مسح سطح الأنبوب نظيفًا من أي سوائل قطع أو حطام في المصنع. يجب أن يتم إجراء هذا القياس بالقرب من الطرف الخام للأنبوب حيث سيتم تثبيت أداة التوصيل الميكانيكية في النهاية، مما يضمن أنها تقع تمامًا ضمن نطاق التسامح المحدد من قبل الشركة المصنعة.
تحديد أبعاد الأخدود المطلوبة
يجب تشكيل الأخدود نفسه وفقًا للمواصفات الدقيقة حتى يتم تعشيق مبيت أداة التوصيل بشكل صحيح. هناك طريقتان أساسيتان لإنشاء هذه القنوات. يستخدم الحز المدلفن آلة متخصصة لإزاحة المعدن بشكل قطري إلى الداخل. هذه الطريقة هي المعيار الصناعي للأنابيب ذات الجدران الرقيقة لأنها لا تزيل أي مادة خام، وبالتالي تحافظ على السلامة الهيكلية للأنبوب. يستخدم قطع الحز آلة تشبه المخرطة لطحن المعدن فعليًا. وهذا يتطلب جدارًا أكثر سمكًا لضمان أن سماكة الفولاذ المتبقية تتوافق بأمان مع معايير السلامة ذات الضغط العالي.
وبغض النظر عن طريقة التصنيع، يجب التحقق من ثلاثة قياسات حيوية. الأول هو البعد A، وهو المسافة السلسة من نهاية الأنبوب إلى حافة الأخدود، والتي تعمل بمثابة منطقة جلوس الحشية. الثاني هو عرض الأخدود المادي. والثالث هو عمق الأخدود.
طريقة الحز
جدول الأنابيب المثالي
إزالة المواد
التطبيق الأساسي
تأثير تصنيف الضغط
لفة الحز
الجدول 10 إلى الجدول 40
لا شيء (مشكل على البارد)
التدفئة والتهوية وتكييف الهواء التجارية، ورشاشات الحريق
يحافظ على سلامة جدار الأنابيب بالكامل
قطع الحز
الجدول 40، الجدول 80
نعم (تشكيله)
الضغط العالي الصناعية والتعدين
يقلل من سمك الجدار عند قاعدة الأخدود
معايير التحجيم لأنظمة الحماية من الحرائق
عند هندسة أنظمة سلامة الحياة، فإن حجم أ تتطلب أنابيب الحماية من الحرائق المحفورة الالتزام الصارم بمعايير التصنيع والتركيب الدولية. على عكس شبكات توزيع المياه العامة، تظل أنظمة إخماد الحرائق ثابتة لفترات طويلة ولكن يجب أن تعمل بشكل لا تشوبه شائبة تحت ضغط هيدروستاتيكي شديد أثناء الطوارئ. إن تحديد الحجم الدقيق ليس مجرد مسألة تتعلق بالكفاءة التشغيلية؛ إنه متطلب امتثال حاسم.
الامتثال الصارم للقانون
تخضع أنظمة الحماية من الحرائق لقواعد صارمة، وأبرزها معايير الجمعية الوطنية للحماية من الحرائق، مثل NFPA 13. لكي يتم استخدام الأنابيب الفولاذية المجلفنة بشكل قانوني في هذه التطبيقات، يجب أن تحمل غالبًا شهادات من مختبرات Underwriters Laboratories وFactory Mutual. تفرض هيئات الاختبار هذه تفاوتات دقيقة في الأبعاد للقطر الخارجي وسمك الجدار الإجمالي للأنبوب.
إذا كان حجم الأنبوب صغيرًا أو كبيرًا حتى بجزء من المليمتر، فقد تفشل أداة التوصيل الميكانيكية في الإمساك بالأخدود بشكل صحيح. أثناء حدوث حريق، يمكن أن يؤدي الارتفاع المفاجئ في ضغط الماء من مضخات إطفاء الحرائق الثقيلة إلى انفجار وصلة ذات حجم غير مناسب، مما يؤدي إلى فشل كارثي في النظام.
الأحجام الشائعة في أنظمة الرش
في مخططات مرشات مكافحة الحرائق التجارية والصناعية، يتم توحيد أحجام الأنابيب المحددة لحساب تدفق المياه وفقدان الاحتكاك بدقة. فيما يلي مرجع يوضح بالتفصيل الأحجام الأكثر استخدامًا لأنابيب مرشات الحريق الرئيسية والخطوط الفرعية، بالإضافة إلى متطلباتها الخارجية الدقيقة.
القطر الاسمي
حجم الأنبوب الاسمي
القطر الخارجي الدقيق
تطبيق نموذجي
DN50
2 بوصة
60.3 ملم
الخطوط الفرعية والمصفوفات الصغيرة
DN80
3 بوصة
88.9 ملم
عبر التيار الكهربائي والناهضون
DN100
4 بوصة
114.3 ملم
الأنابيب الرئيسية المتقاطعة
DN150
6 بوصة
168.3 ملم
الناهضون الرئيسيون ورؤوس المضخة
سمك الطلاء المجلفن
تضيف عملية الجلفنة بالغمس الساخن طبقة واقية من الزنك إلى كل من الجزء الداخلي والخارجي للأنبوب الفولاذي لمنع التآكل. وفقًا لمعايير مثل ASTM A53، يتراوح سمك طلاء الزنك هذا عادةً من 50 إلى 80 ميكرون. في حين أن هذا قد يبدو ضئيلًا للعين المجردة، إلا أنه يجب مراعاة هذا السُمك الإضافي أثناء عملية التحجيم والحز.
علاوة على ذلك، إذا تم تطبيق الجلفنة بشكل غير متساو، أو إذا حدث تجميع الزنك بالقرب من نهايات الأنابيب، فقد يتجاوز البعد الحد الأقصى المسموح به مؤقتًا. يعد التصنيع عالي الجودة ومراقبة الجودة الصارمة ضروريًا لضمان بقاء نهايات الأنابيب ناعمة تمامًا. يمكن أن يمنع السطح المجلفن غير المنتظم الحشية المرنة من الجلوس بشكل صحيح، مما يؤدي إلى حدوث تسربات صغيرة بمرور الوقت.
قم بمطابقة الأنابيب الخاصة بك بالتركيبات الميكانيكية المناسبة
تحديد الحجم الصحيح للأنبوب هو نصف المعادلة فقط. يجب أن يكون الأنبوب متطابقًا تمامًا مع التركيبات المقابلة. أ تعتمد شبكة الأنابيب الفولاذية المفصلية الميكانيكية على العلاقة التكافلية بين أخدود الأنبوب والحشية المرنة ومبيت الوصلة. إذا كان الحجم غير متطابق، فإن السلامة الهيكلية لشبكة الأنابيب بأكملها تتعرض للخطر.
ميكانيكا المفاصل
لفهم سبب أهمية التحجيم بشكل كامل، يجب على المرء أن يفهم كيفية عمل المفصل الميكانيكي تحت الضغط. يتكون النظام من ثلاثة مكونات أساسية: حشية مطاطية مرنة، ومبيت اقتران من الحديد أو الفولاذ المرن، ومسامير رأس الجنزير للخدمة الشاقة مع صواميل. غالبًا ما يتم صب التركيبات القياسية عالية الجودة من حديد الدكتايل المطابق للمواصفة ASTM A536 Grade 65-45-12، مما يوفر قوة شد هائلة.
عندما يتم تجميع أداة التوصيل فوق أطراف الأنبوب المحززة، تلتف الحشية حول الفولاذ، مما يؤدي إلى سد الفجوة الصغيرة بين القسمين. عندما يتم تشديد البراغي، يقوم الغلاف بضغط الحشية بشكل آمن على الأنبوب. وفي الوقت نفسه، تسقط المفاتيح الداخلية لمبيت أداة التوصيل بسلاسة في الأخاديد. تم تصميم النظام بحيث يقوم ضغط السائل الداخلي فعليًا بدفع شفاه الحشية بشكل أكثر إحكامًا على سطح الأنبوب، مما يؤدي إلى تعزيز الختم بشكل مستمر.
دراسة الحالة: تغيير حجم أنظمة DN114
لتوضيح الدقة المطلوبة، فكر في نظام الماء المبرد التجاري القياسي DN114. يشير الحجم الاسمي إلى أنبوب مقاس 4 بوصات، لكن مقياس الحجم الفعلي المهم هو القطر الخارجي الدقيق، وهو 114.3 ملم.
بالنسبة لهذا الحجم المحدد، تنص مواصفات أخدود اللف القياسي على أن قطر الأخدود يجب أن يكون بدقة 110.08 مم، مع تسامح محكم يزيد فقط عن 0.00 إلى 0.38 مم. يجب أن يكون البعد A 15.88 ملم بالضبط. إذا قام المقاول بلف الأخدود على عجل إلى 111.00 ملم، فهذا يعني أن الأخدود ضحل جدًا. لن يتم تعشيق مفاتيح التوصيل بشكل كامل، مما قد يؤدي إلى حدوث انفجار كارثي. يؤدي استخدام التركيبات ذات النمط الفيكتولي القياسي الوطني التي تم قياسها بدقة إلى التخلص من التخمين في موقع العمل ويضمن أن يحقق المفصل الحد الأقصى لضغط العمل المقدر.
مزايا التحجيم الدقيق للنشر السريع
في البناء التجاري الحديث، يعد الوقت من أغلى السلع. السبب الرئيسي الذي يجعل المهندسين والمقاولين يحددون هذه الشبكات على الأنظمة الملحومة أو المترابطة التقليدية هو سرعة التجميع المطلقة. ومع ذلك، يعمل هذا النظام فقط ك حل تركيب سريع للأنابيب إذا تم تنفيذ التحجيم والأخدود الأولي بدقة مطلقة.
تسريع الجداول الزمنية للمشروع
تتطلب الطرق التقليدية لربط الأنابيب، مثل اللحام، عمالة ماهرة للغاية، وتصاريح عمل ساخنة خطرة، وساعات حريق، واختبارات واسعة النطاق للأشعة السينية على اللحامات. يستغرق توصيل الأنابيب ذات القطر الكبير وقتًا طويلاً ويتطلب سحب الآلات الثقيلة إلى موقع العمل.
تعمل الأنابيب المحززة ذات الحجم الدقيق على إزالة هذه العقبات تمامًا. نظرًا لأن نهايات الأنابيب يتم إعدادها بدقة في ورشة التصنيع، فإن عملية التوصيل الفعلية في الهواء تستغرق بضع دقائق فقط. يقوم القائمون على التركيب ببساطة بتشحيم الحشية، وإدخالها على أطراف الأنابيب، ووضع الهيكل فوق الحشية، وربط اثنين من البراغي باستخدام مفتاح ربط قياسي.
تقليل تكاليف العمالة ووقت التوقف عن العمل
غالبًا ما تمثل تكاليف العمالة النسبة الأكبر من ميزانية المقاول الميكانيكي. ومن خلال استخدام الأنظمة المحززة ذات الحجم الدقيق، يمكن للمقاولين تقليل وقت التثبيت بما يصل إلى ثلاث إلى أربع مرات مقارنة باللحام. بالإضافة إلى ذلك، نظرًا لأن التثبيت لا يتطلب عملاً ساخنًا، فإنه يلغي الحاجة إلى إغلاق المرافق التشغيلية لأسباب تتعلق بالسلامة. وهذا مفيد بشكل خاص في مشاريع التحديث داخل المستشفيات أو مراكز البيانات النشطة، حيث يعد تقليل وقت التوقف عن العمل أمرًا بالغ الأهمية.
توريد مواد عالية الجودة
يتطلب تحقيق الملاءمة المثالية البدء بمواد خام فائقة الجودة. تعتمد دقة تحجيم الوصلة المحززة بشكل كبير على جودة تصنيع الأنبوب نفسه. يجب أن يكون محترفو المشتريات مجتهدين للغاية عند اختيار شركاء التصنيع.
ما الذي تبحث عنه في المورد
عند شراء الأنابيب الصناعية، يعد الاتساق هو السمة الأكثر أهمية. يجب على المشترين البحث عن الموردين الذين ينفذون إجراءات صارمة لمراقبة الجودة ويمتلكون شهادات دولية مثل ISO 9001.
تشمل المؤشرات الرئيسية للجودة سماكة الجدار المتسقة والاستدارة المثالية للأنابيب. إذا كان الأنبوب بيضاويًا قليلاً، فإن آلة الحز ستخلق بطبيعتها عمقًا غير متساوٍ للأخدود، مما يؤدي إلى احتمال كبير للتسرب. سيقدم الموردون ذوو السمعة الطيبة تقارير اختبار مطحنة مفصلة تتحقق من التركيب الكيميائي وقوة الخضوع للفولاذ، مما يضمن قدرة الأنبوب على تحمل الضغط الميكانيكي لعملية الحز دون التشقق.
الأطوال المخصصة مقابل الأطوال القياسية
يتم توفير الأنابيب عادةً بأطوال قياسية، مثل 21 قدمًا. ومع ذلك، تتطلب الغرف الميكانيكية المعقدة أطوال أنابيب متنوعة للغاية. عند حساب الطول الإجمالي للأنبوب اللازم لتشغيل معين، يجب على المهندسين مراعاة فجوة الاقتران الميكانيكية.
على عكس الأنابيب الملولبة المتداخلة، تم تصميم الأنابيب المحززة بحيث تحتوي على فجوة طفيفة بين نهايات الأنبوب داخل مبيت أداة التوصيل. تسمح هذه الفجوة بالتمدد الحراري والانحراف الزاوي. عند تصنيع أطوال مخصصة، يجب طرح هذه الفجوة من القياس الإجمالي من مركز إلى مركز لضمان أن التجميع النهائي يناسب تمامًا المساحة المخصصة.
أخطاء التحجيم الشائعة التي يجب تجنبها أثناء الشراء
حتى فرق المشتريات المتمرسة يمكن أن ترتكب أخطاء مكلفة عند تحديد وطلب أنظمة الأنابيب المحززة. يعد تجنب هذه المخاطر الشائعة أمرًا ضروريًا للحفاظ على ميزانيات المشروع ومعايير السلامة الصارمة.
الخلط بين القطر الداخلي والقطر الخارجي
يمكن القول أن هذا هو الخطأ الأكثر شيوعًا والأكثر تكلفة في شراء الأنابيب. بالنسبة لحسابات تدفق السوائل، يركز المهندسون الميكانيكيون بشكل كبير على القطر الداخلي. ومع ذلك، لتجميع الوصلات، فإن الوصلات الميكانيكية تقبض على الجزء الخارجي من الأنبوب.
إذا طلب وكيل الشراء وصلة ميكانيكية على أساس القطر الداخلي الاسمي للأنبوب، فإن التركيب سيكون غير متوافق بشكل أساسي. تذكر دائمًا أنه في عالم الأنابيب المحززة، فإن القطر الخارجي هو المقياس المطلق وغير القابل للتفاوض.
يطل على الحد الأدنى لسماكة الجدار لقطع الحز
من الأخطاء الشائعة في مواقع العمل محاولة قطع أنبوب رقيق الجدران لتوفير الوقت. تؤدي إزالة المعدن من أنبوب الجدول 10 إلى ترك الجدار رقيقًا للغاية بحيث لا يمكنه التعامل مع ضغط النظام، مما يؤدي إلى فشل هيكلي فوري. يجب عمومًا حجز الحز المقطوع للجدول 40 أو الجدول 80 أو الأنابيب الفولاذية الثقيلة. إذا كنت تريد شراء أنابيب ذات جدول زمني أخف لتوفير الوزن وتكاليف المواد، فيجب عليك تحديد الحز المدلفن بشكل واضح.
خلط المعايير المترية والإمبراطورية بشكل غير صحيح
غالبًا ما تتطلب سلاسل التوريد العالمية التحويل بين القياسات الإمبراطورية والمترية. من الأخطاء الخطيرة افتراض أن التحويل الرياضي المباشر يساوي حجم الأنبوب الاسمي الصحيح.
على سبيل المثال، التحويل الرياضي المباشر لـ 2 بوصة هو 50.8 ملم. ومع ذلك، فإن حجم الأنبوب الاسمي 2 بوصة له في الواقع قطر خارجي موحد يبلغ 60.3 ملم. إذا طلب المشتري أنبوبًا مقاس 50 مم على افتراض أنه يتوافق مع أداة التوصيل القياسية الأمريكية مقاس 2 بوصة، فلن تتناسب الأجزاء معًا. اعتمد دائمًا على مخططات الأبعاد الموحدة بدلاً من تحويلات الآلة الحاسبة الأساسية.
خاتمة
إن تحديد الحجم الصحيح للأنبوب الفولاذي المجلفن المحفور يأتي في النهاية إلى إتقان القطر الخارجي، وفهم مواصفات الأخدود الدقيقة، ومطابقة الأنبوب بشكل مثالي مع التركيبات الميكانيكية الهندسية. ومن خلال استخدام أدوات القياس الدقيقة، والالتزام بالامتثال الصارم للقانون، وتجنب مخاطر الشراء الشائعة، يمكن للمقاولين ضمان نظام آمن وموثوق وخالي من التسرب. تضمن الدقة في مرحلة الشراء وتحديد الحجم سرعة وموثوقية التثبيت النهائي، مما يوفر الوقت والمال في موقع العمل. إذا كنت تبحث عن أنابيب وتركيبات قياسية عالية الجودة ومتحملة تمامًا لمشروعك التجاري القادم، فاستكشف المخزون الشامل في czwhsteel.com لضمان تثبيت لا تشوبه شائبة.
التعليمات
ما هو الفرق بين الحز المدلفن والحز المقطوع على الأنابيب الفولاذية المجلفنة؟
يستخدم الحز المتدحرج ضغطًا ميكانيكيًا ثقيلًا لإزاحة الفولاذ، وتشكيل مسافة بادئة دون إزالة أي مادة. تعتبر هذه الطريقة مثالية للأنابيب ذات الجدران الرقيقة، مثل الجدول 10، لأنها تحافظ على السلامة الهيكلية للأنبوب. يتم قطع الحز عبر إنشاء قناة في الجزء الخارجي للأنبوب، وإزالة المعدن. إنه يوفر أخدودًا دقيقًا للغاية ولكنه يتطلب جدارًا أكثر سمكًا للأنابيب، مثل الجدول 40 أو 80، لضمان أن سمك الجدار المتبقي يمكنه التعامل بأمان مع الضغط الداخلي للنظام.
هل يمكنني استخدام الأنابيب الفولاذية المفصلية الميكانيكية لتطبيقات الضغط العالي؟
نعم، تتمتع الوصلات المحززة الميكانيكية بقدرة عالية على التعامل مع تطبيقات الضغط العالي، بشرط أن يتم تصميم النظام بشكل صحيح. يجب أن يتوافق جدول الأنابيب المحدد، والعمق الدقيق للأخدود، ومعدل ضغط أداة التوصيل المختارة مع الحد الأقصى لضغط التشغيل للنظام. قم دائمًا بمراجعة مخططات تصنيف الضغط الخاصة بالشركة المصنعة، نظرًا لأن أدوات التوصيل الصلبة للخدمة الشاقة يمكنها غالبًا التعامل مع الضغوط التي تتجاوز 1000 رطل لكل بوصة مربعة عند إقرانها بسمك جدار الأنبوب المناسب.
كيف يترجم DN114 إلى بوصة؟
إن التعيين DN114 هو مصطلح متري يرتبط بحجم الأنبوب الاسمي في أمريكا الشمالية بقياس 4 بوصات. ومع ذلك، لا يمثل الرقم 114 أو 4 القياس الدقيق المستخدم لتركيب أدوات التوصيل الميكانيكية. القطر الخارجي الموحد الدقيق لأنبوب DN114 أو 4 بوصة هو 114.3 ملم، أي ما يعادل 4.500 بوصة بالضبط. هذا هو القياس الحاسم المطلوب لمشاركة الأخدود والاقتران بشكل صحيح.
لماذا يفضل استخدام الأنابيب المحززة في أنظمة الحماية من الحرائق؟
الأنابيب المحززة هي المعيار الصناعي للحماية من الحرائق لأنها توفر تركيبًا سريعًا وموثوقًا للغاية دون مخاطر الحريق الشديدة المرتبطة باللحام في الموقع. علاوة على ذلك، يمكن تصميم الوصلات الميكانيكية المحززة كوصلات مرنة. تسمح هذه المرونة المتأصلة لشبكة الأنابيب باستيعاب التمدد الحراري والانكماش والحركة الزلزالية الحرجة، مما يضمن بقاء نظام إخماد الحرائق سليمًا تمامًا وعمليًا أثناء الزلازل أو تسوية المبنى.
كيف يمكنك قياس البعد A على أنبوب محزز؟
يتم قياس البعد A من النهاية الحقيقية للأنبوب إلى أقرب حافة للأخدود. يعمل هذا القسم الأملس من الفولاذ كسطح الجلوس الأساسي للحشية المرنة. ولقياسه بدقة، يستخدم المفتشون مقياسًا متخصصًا للأخدود أو فرجارًا دقيقًا. يجب قطع نهاية الأنبوب بشكل مربع تمامًا؛ إذا كان القطع بزاوية، فإن البعد A سيختلف حول المحيط، مما يؤدي إلى عدم تساوي حشية الختم وحدوث تسربات محتملة.
ما هو جدول الأنابيب المطلوب لقطع الحز؟
يؤدي قطع الحز إلى إزالة الفولاذ فعليًا من الجدار الخارجي للأنبوب. لذلك، يقتصر بشكل عام على الأنابيب ذات الجدران الثقيلة، عادةً الجدول 40 أو الجدول 80 أو أكبر. إن استخدام أخدود مقطوع في أنبوب الجدول 10 يترك الفولاذ المتبقي في قاعدة الأخدود رقيقًا جدًا بحيث لا يحتوي على ضغط السائل بأمان، مما ينتهك قوانين السلامة الهيكلية. تحقق دائمًا من الحد الأدنى لمتطلبات سمك الجدار المحدد من قبل الشركة المصنعة للوصلة قبل التصنيع.