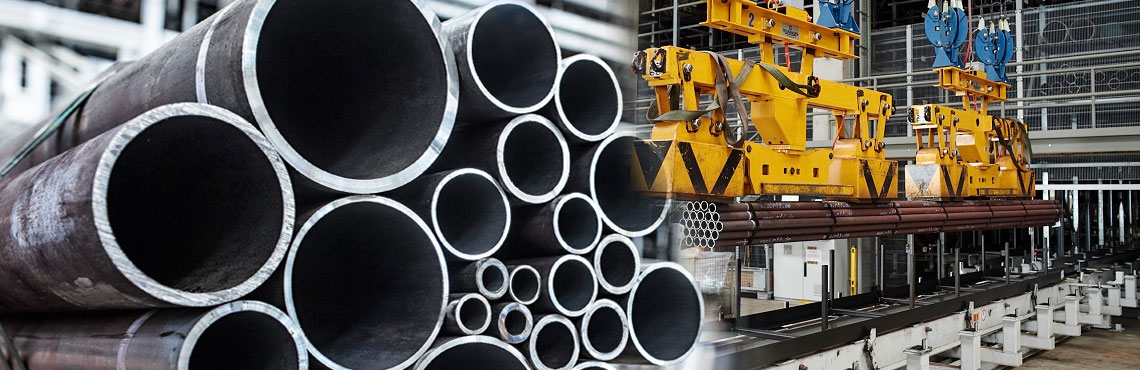
Industriella pannsystem fungerar under brutala förhållanden. Inom kraftgenerering och tung tillverkning pressar extrem värme och obevekligt tryck metallurgin till dess absoluta bristningsgräns. Välj fel rörmaterial och du riskerar katastrofala mekaniska fel. Felaktiga dimensionsspecifikationer leder oundvikligen till kostsamma driftstopp och allvarliga säkerhetsrisker för anläggningspersonalen.
Moderna industrianläggningar kräver en strikt ingenjörsmässig balans. Inköpsteam och röringenjörer måste väga initiala materialkostnader mot långsiktig tillgångs livslängd och strikt regelefterlevnad. Denna tekniska guide bryter ner exakt hur man specificerar pannans sömlösa stålrör baserat på exakta inre tryck- och driftstemperaturgränser. Bemästra dessa underliggande metallurgiska egenskaper och dimensionsberäkningar, och du kommer att hålla din termiska infrastruktur igång säkert och effektivt.
Nyckel takeaways
Temperaturen bestämmer materialvalet: Standard kolstål fungerar perfekt för applikationer med låg till medelhög värme. Högtemperaturzoner kräver legerat stål och austenitiska rostfria stål för att förhindra termisk krypning och strukturell deformation.
Tryck dikterar väggtjocklek: Högt inre ångtryck kräver strikta tekniska beräkningar. Du måste bestämma rätt rörschema och minsta väggtjocklek för att förhindra våldsamma brott.
Standarder är obligatoriska: Varje materialval och dimensionsspecifikation måste strikt följa erkända internationella tekniska koder, främst ASME, ASTM och EN-standarder.
Sömlös tillverkning är överlägsen: Sömlösa rör ger jämn styrka och överlägset tryckmotstånd jämfört med svetsade alternativ. De är den obestridda standarden för kritiska panntillämpningar.
Branschtrender: Strävan efter extrem termisk effektivitet
Låt oss titta på vart branschen är på väg. Global kraftproduktion går snabbt över mot ultra-superkritisk och avancerad ultra-superkritisk teknologi. Drivna av strikta mål för koldioxidutsläpp och behovet av högre termisk effektivitet, arbetar moderna anläggningar med aldrig tidigare skådad termisk belastning. Denna branschomfattande utveckling tänjer på traditionella stålgränser. Anläggningar kräver nu avancerad metallurgi som kan motstå ångtemperaturer som överstiger 600 grader Celsius.
Att välja en pålitlig värmebeständigt sömlöst rör handlar inte längre bara om att uppfylla grundläggande specifikationer. Det handlar om att framtidssäkra din anläggning mot allt mer aggressiva driftscykler och säkerställa långsiktig strukturell integritet under extrem termodynamisk stress.
Förstå grunderna: Varför välja ett sömlöst stålrör?
Innan vi dyker in i komplexa beräkningar och materialkvaliteter måste vi fastställa den grundläggande rollen för pannrörledningar. Ett pannrör är en mycket hållbar ledning byggd för att överföra termisk energi till vatten, vilket i slutändan genererar högtrycksånga. Denna ånga driver turbiner i kraftverk eller tillhandahåller nödvändig värme för kemiska processanläggningar.
När man specificerar rörledningar för dessa extrema miljöer avgörs debatten mellan sömlös och svetsad tillverkning snabbt av ren fysik. Svetsade rör förlitar sig på en valsad stålplåt och en längsgående söm. Modern svetsning är avancerad, men den sömmen skapar i sig en värmepåverkad zon. Under fluktuerande värme- och tryckcykler introducerar svetsfogen mikroskopiska svaga punkter och spänningskoncentrationer. Föreställ dig ett superkritiskt kraftverk som arbetar vid toppbelastning. Ett mikroskopiskt fel i en svets kan snabbt fortplanta sig till en fullskalig spricka.
Sömlösa stålrör tillverkas genom en extruderings- eller roterande håltagningsprocess utgående från en solid stålämne. Resultatet är en kontinuerlig, homogen cylindrisk struktur med noll längsgående sömmar. Ingen svetssöm betyder inga svaga punkter. Stress fördelar sig perfekt över hela rörets omkrets. För ingenjörer och inköpschefer är investeringar i sömlös teknik den grundläggande baslinjen för säkerhet.
Hur temperaturen påverkar ditt val av värmebeständiga material
Drifttemperaturen är den primära variabeln som bestämmer din materialkvalitet. Att exponera metall över dess designtröskel förändrar i grunden dess metallurgiska struktur och orsakar snabb nedbrytning.
Hotet om termisk krypning och oxidation
Pannzoner med hög temperatur utsätter rörledningar för två primära felmekanismer: termisk krypning och oxidation. Krypning är en tidsberoende, permanent plastisk deformation som uppstår när metall utsätts för konstant mekanisk påkänning vid förhöjda temperaturer. Även om den applicerade spänningen är långt under standardsträckgränsen, orsakar långvarig värme att inre korngränser glider och deformeras. Utan lämplig legering för att motstå detta fenomen kommer ledningen så småningom att bukta ut och brista.
Höga temperaturer påskyndar också oxidation och skalning. Järnet i stål reagerar med syre och ånga för att bilda en tjock, spröd järnoxidskala på både inre och yttre ytor. Denna våg fungerar som en värmeisolator. Pannugnen måste brinna varmare för att uppnå samma ångtemperatur, vilket påskyndar nedbrytningen av den underliggande metallen.
Matcha temperaturintervall till materialtyper
Ingenjörer måste noggrant anpassa driftstemperaturen för specifika pannzoner till rätt materialkategori.
Låg till medeltemperatur upp till 450 grader Celsius: I kallare sektioner som economizer eller vattenväggspaneler är standard kolstål mycket effektivt och ekonomiskt lönsamt. Upp till denna gräns bibehåller kolstål utmärkt draghållfasthet. Att exponera vanligt kolstål för högre temperaturer under längre perioder leder till grafitisering, vilket gör metallen allvarligt spröd.
Hög temperatur från 450 till 600 grader Celsius: Kolstål misslyckas i överhettare och eftervärmare. Ingenjörer måste specificera låglegerade stål formulerade med exakta tillsatser av krom och molybden. Krom ökar avsevärt motståndet mot oxidation vid hög temperatur. Molybden ökar draghållfastheten vid hög temperatur och förbättrar dramatiskt motståndet mot termisk krypning.
Ultrahög temperatur över 600 grader Celsius: Avancerade kraftverk som driver ångtemperaturer över 600 grader Celsius kräver austenitiska rostfria stål. Dessa material innehåller höga andelar krom och nickel, vilket ger oöverträffad oxidationsbeständighet vid extrema termiska belastningar.
Hur tryck bestämmer rördimensioner och väggtjocklek
Temperaturen bestämmer stålets kemiska sammansättning, men det interna driftstrycket dikterar de fysiska dimensionerna. Specifikt bestämmer trycket den minsta erforderliga väggtjockleken för slangen.
Förhållandet mellan inre press och stress
Högtrycksånga som strömmar genom ett system utövar utåtriktade radiella krafter mot de inre väggarna. Detta skapar en mekanisk spänning som kallas ringspänning eller omkretsspänning. Hoopspänningen försöker slita isär cylindern i längdled. Eftersom en sömlös ledning inte har någon svetssöm, hanterar den denna enhetliga påfrestning exceptionellt bra. Men om väggen är för tunn för att motstå det utövade trycket överstiger ringspänningen materialets sträckgräns, vilket resulterar i ett våldsamt brott i längdled.
Beräkna minsta väggtjocklek
Ingenjörer gissar inte vilken väggtjocklek som krävs. Vi förlitar oss på rigorösa matematiska formler som styrs av internationella koder, främst ASME B31.1 för kraftrör och ASME-panna- och tryckkärlskod avsnitt I. Grundberäkningen relaterar inre tryck, tillåten spänning, ytterdiameter och väggtjocklek. För att standardisera tillverkning och inköp använder industrin rörscheman från schema 40 upp till Double Extra Strong. När det interna konstruktionstrycket ökar måste det erforderliga schemat också öka för att säkert hålla den mekaniska belastningen.
Låg/Medium vs. Högtryckspannor
Anläggningens driftstrycksklassificering ändrar drastiskt dimensionsspecifikationerna. Låg- och medeltryckspannor som arbetar under 5,88 MPa använder i allmänhet standardscheman som schema 40 eller 80 och är starkt beroende av kolstål. Superkritiska pannor som arbetar över 22 MPa kräver tunga rör som schema 160 för att förhindra att de spricker under enorma påfrestningar.
Viktiga materialkvaliteter för kraftproduktionsrör
Att navigera i det stora utbudet av metallurgiska standarder är utmanande. Inköpschefer måste förstå de mest tillförlitliga materialkvaliteterna för att ange de korrekta kraftverksstålrör för en given applikation.
Kolstålsorter för standardtryck
Kolstål förblir arbetshästen för industriella applikationer med noggrant kontrollerade temperaturer. ASTM A192 är en mycket vanlig standard för sömlösa kolstålrör designade speciellt för högtrycksvärmeväxlare. ASTM A210 täcker överhettningsrör av medelstort kolstål som erbjuder något högre draghållfasthet. ASTM A106 Grade B och C är standardspecifikationer för högtemperaturnät som ansluter pannan till annan anläggningsinfrastruktur.
Legerade stålsorter för högt tryck och värme
Genom att trycka in i högtemperaturområdena för modern termisk generation blir legerade stål icke förhandlingsbara. ASTM A213 T11 och T22 betecknar rör som vanligtvis används inuti ugnshöljet. Grade T91 är en avancerad krom- och molybdenlegering förstärkt med vanadin och niob, som erbjuder exceptionell kryphållfasthet. ASTM A335 P11, P22 och P91 speglar dessa kemiska sammansättningar men betecknar rör som används för huvudångledningar med större diameter. Grade P91 tillåter ingenjörer att designa system med tunnare väggar som minskar termisk utmattning under anläggningsstart och avstängningscykler.
Referenstabell för kärnteknik
Materialkategori
Vanliga ASTM-betyg
Max drifttemp
Typisk pannapplikation
Kolstål
A192, A210, A106 Gr.B
450 grader Celsius
Economizers, vattenväggar, matarvattenledningar
Låglegerat stål
A213 T11/T22, A335 P11/P22
580 grader Celsius
Överhettare, eftervärmare, huvudångrör
Avancerat legerat stål
A213 T91, A335 P91
600 grader Celsius
Högtemperaturhuvuden, superkritiska ångledningar
Austenitisk rostfri
A213 TP304H, TP316H
650+ grader Celsius
Ultra-superkritiska eftervärmare, korrosiva zoner
Viktiga tillverkningsstandarder och specifikationer
Att anskaffa material handlar inte bara om att välja en kemisk sammansättning. Det handlar om att säkerställa att tillverkningsprocessen följer stela globala regulatoriska standarder. Icke-kompatibla rördragningar introducerar oacceptabla säkerhets- och ansvarsrisker.
American Society of Mechanical Engineers och American Society for Testing and Materials tillhandahåller de mest erkända regelverken globalt. ASME BPVC Avsnitt I reglerar konstruktionsreglerna för kraftpannor, medan ASME B31.1 reglerar kraftledningssystem. Vid inköp av en högtemperaturpannarör , att säkerställa att det har rätt certifiering är avgörande för att klara säkerhetsinspektioner och säkerställa driftförsäkring.
Medan ASME och ASTM dominerar många internationella marknader, används europeiska standarder som EN 10216-2 för sömlösa stålrör också hårt beroende på projektets geografiska läge och specifika tekniska krav.
Viktiga överväganden vid anskaffning av pannrör
Att välja rätt teoretiskt betyg och schema är bara den första fasen. Upphandlingsteam måste noggrant utreda leverantörer för att säkerställa att de fysiska produkterna som levereras uppfyller exakta metallurgiska och dimensionella specifikationer.
Icke-förstörande testning
Den visuella inspektionen är helt otillräcklig. Föreställ dig att ta emot ett parti rör som ser felfria ut på ytan, bara för att upptäcka mikrosprickor under en trycksatt start. Köpare måste begära omfattande oförstörande testning. Hydrostatisk testning trycksätter röret med vatten över dess designgräns för att säkerställa att det inte finns några strukturella svagheter. Ultraljudstestning använder högfrekventa ljudvågor för att upptäcka inre brister. Eddy Current Testing använder elektromagnetisk induktion för att upptäcka dolda ytdefekter.
Dimensionell tolerans och ytfinish
Pannmontering kräver exakt svetsning och komplicerad montering. Om ytterdiametern eller väggtjockleken avviker utanför acceptabla gränser leder det till svetsfel. Detta skapar farliga stresskoncentratorer. Köpare måste verifiera att leverantören garanterar strikt efterlevnad av de dimensionella toleranser som anges i relevanta standarder. Ytfinishen måste också vara fri från överdriven skala, gropbildning eller djupa repor som kan initiera lokal korrosion.
Bruksprovningscertifikat
Acceptera aldrig leverans av tryckkärlskomponenter utan ett certifierat Mill Test Certificate. Ett EN 10204 3.1-certifikat bekräftar att de levererade produkterna uppfyller beställningskraven och inkluderar specifika testresultat för kemisk sammansättning och draghållfasthet. Mycket kritiska applikationer kräver ett 3.2-certifikat, vilket innebär att testresultaten valideras av både tillverkaren och en oberoende tredjepartsinspektör. Certifikatet är ditt ultimata bevis på materialspårbarhet.
Slutsats
Att välja rätt sömlösa stålrör för din panna kräver en rigorös teknisk utvärdering. Du måste hela tiden balansera extrema termiska belastningar med höga inre tryck. Driftstemperaturen dikterar direkt din exakta materialkvalitet, medan det interna trycket beräknar den nödvändiga väggtjockleken för kontinuerlig, säker drift.
Att skära hörn på materialkvaliteter eller dimensionstoleranser leder till katastrofala anläggningsfel och allvarliga säkerhetsincidenter. Prioritera alltid erkända globala tillverkningsstandarder och insistera på omfattande testdokumentation. Kompromissa inte med din industriella rörkvalitet. Om du navigerar i en komplex anläggningsuppgradering eller en ny byggnad, rådgör med professionella ingenjörer för att slutföra dina systemspecifikationer. För att utforska certifierade rörlösningar som är skräddarsydda för dina termodynamiska krav, se över det omfattande lagret hos CZWH Steel och säkerställ absolut överensstämmelse för ditt nästa projekt.
Vanliga frågor
Vilken är maxtemperaturen för pannrör i kolstål?
Standard kolstål är i allmänhet säkert att arbeta upp till cirka 425 till 450 grader Celsius. Bortom denna termiska tröskel blir termisk krypning ett betydande problem. Kolet i stålet kan börja grafitiseras, vilket leder till allvarlig försprödning. Legerade stål som innehåller krom och molybden krävs för temperaturer som överstiger denna gräns.
Varför används sömlösa rör i pannor istället för svetsade rör?
Sömlösa rör saknar en längsgående svetssöm. I högtrycks- och högtemperaturmiljöer fungerar en svetsfog som en potentiell svag punkt och en zon för spänningskoncentration. Sömlös tillverkning ger en homogen kornstruktur, vilket möjliggör en perfekt jämn spänningsfördelning över rörväggen. Detta minskar drastiskt risken för utmattningsfel och bristningar.
Vad är skillnaden mellan ASTM A213 och ASTM A335?
Båda specifikationerna är mycket vanliga för högtemperaturapplikationer men tjänar olika strukturella syften. ASTM A213 täcker vanligtvis sömlösa ferritiska och austenitiska legerade stålrör, som vanligtvis är mindre i diameter och används inuti pannhuset för överhettare och eftervärmare. ASTM A335 täcker sömlösa rör av ferritisk legerat stål, som vanligtvis är större i diameter och används för högtemperaturledningar och ångtransportrör utanför den omedelbara pannugnen.
Hur vet jag vilket rörschema jag ska välja för min panna?
Rörschemat dikterar väggtjockleken och bestäms genom strikta tekniska beräkningar baserade på koder som ASME B31.1. Det kräver att man beräknar det interna konstruktionstrycket, tar hänsyn till den maximala tillåtna spänningen för det specifika materialet vid konstruktionstemperaturen, och lägger till nödvändiga justeringar för korrosion och tillverkningstoleranser. Högre driftstryck kräver naturligtvis högre schemanummer.
Hur påverkar rörschemat tryckklassificeringen?
Rörschemat definierar direkt rörledningens fysiska väggtjocklek. När schematalet ökar för en specifik nominell ytterdiameter, ökar väggtjockleken. En tjockare vägg ökar proportionellt rörets förmåga att innehålla högre inre radiella tryck utan att ge efter eller brista, vilket direkt höjer dess maximalt tillåtna tryckklassificering.
Vilken är den minsta väggtjockleken för pannrör?
Den absoluta minsta väggtjockleken är inte ett enda fast tal. Det varierar helt baserat på det specifika driftstrycket, rördiametern och materialets tillåtna spänning vid designtemperaturen. Ingenjörer beräknar detta exakta minimum med hjälp av formler definierade i ASME BPVC avsnitt I, och lägger till nödvändiga säkerhetstillägg för strukturell stabilitet och förväntad korrosion under anläggningens livslängd.
Våra smidda gängade flänsar har genomgått strikt kvalitetskontroll och testning, med utmärkt styrka och tillförlitlighet, och tål högt tryck och tuffa arbetsmiljöer.
KONTAKTA OSS
Telefon: +86- 13832718182
E-post:
sales@czweiheng.com WhatsApp:+86- 13832718182
Lägg till:East of Construction Machinery Factory, Yanshan County, Cangzhou, Hebei Kina