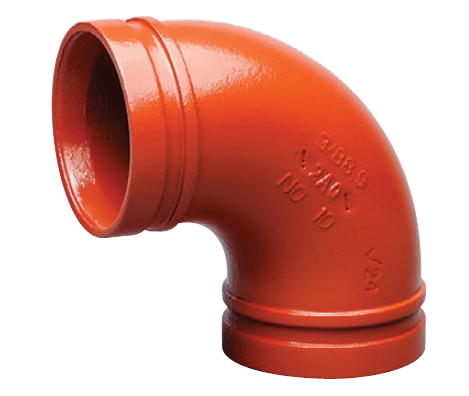
मैंने व्यावसायिक नौकरी साइटों पर ऐसा कई बार होते देखा है। एक दल एक जटिल द्रव वितरण नेटवर्क स्थापित करने में कई दिन बिताता है। वे अंततः लाइन पर दबाव डालते हैं, केवल कपलिंगों को तरल पदार्थ रोते हुए देखने के लिए। यह निराशाजनक और महंगा परिदृश्य हर जगह यांत्रिक ठेकेदारों को परेशान करता है। यहां तक कि एक सूक्ष्म आयामी बेमेल भी ग्रूव्ड सिस्टम पर यांत्रिक सील को पूरी तरह से बर्बाद कर सकता है। इस व्यापक मार्गदर्शिका में, आप सीखेंगे कि पहले दिन से ही दोषरहित, कोड-अनुपालक इंस्टॉलेशन सुनिश्चित करने के लिए सही आयामों को कैसे मापें, मूल्यांकन करें और सही आयामों का चयन कैसे करें।
सिस्टम साइजिंग के लिए मुख्य उपाय
बाहरी व्यास अंतिम मीट्रिक है: ग्रूव्ड पाइपिंग सिस्टम को आकार देते समय, बाहरी व्यास एक उचित यांत्रिक सील की गारंटी के लिए आवश्यक एकमात्र सबसे महत्वपूर्ण माप है।
शब्दावली में महारत हासिल करें: सटीक वैश्विक खरीद और साइट पर महंगी देरी से बचने के लिए नाममात्र पाइप आकार और नाममात्र व्यास के बीच अंतर करना आवश्यक है।
अनुप्रयोग विशिष्टताएँ मायने रखती हैं: आकार सहनशीलता और दीवार की मोटाई की आवश्यकताएँ अंतिम-उपयोग अनुप्रयोग के आधार पर सख्ती से भिन्न होती हैं, खासकर जीवन-सुरक्षा नेटवर्क को कॉन्फ़िगर करते समय।
सख्त फिटिंग अनुकूलता: सिस्टम की अखंडता बनाए रखने और दबाव बढ़ने को सुरक्षित रूप से संभालने के लिए पाइप के आयामों को यांत्रिक कपलिंग के इंजीनियर विनिर्देशों के साथ पूरी तरह से संरेखित होना चाहिए।
ग्रूव्ड गैल्वनाइज्ड स्टील पाइप के लिए साइजिंग मेट्रिक्स को समझना
सटीक खरीद इस बुनियादी समझ से शुरू होती है कि औद्योगिक पाइपों को कैसे मापा और वर्गीकृत किया जाता है। सख्त आयामी सहनशीलता बनाए रखते हुए इंजीनियरों और खरीदारों को विभिन्न क्षेत्रीय मानकों पर ध्यान देना चाहिए।
हाल के उद्योग रुझानों को देखते हुए, वाणिज्यिक प्लंबिंग और एचवीएसी क्षेत्रों में बिल्डिंग सूचना मॉडलिंग और मॉड्यूलर, ऑफ-साइट निर्माण की ओर बड़े पैमाने पर बदलाव हुआ है। कुशल श्रम की बढ़ती लागत यांत्रिक ठेकेदारों को मैन्युअल, ऑन-साइट समायोजन करने के बजाय सटीक प्री-फैब्रिकेशन साइज़िंग पर अधिक भरोसा करने के लिए प्रेरित करती है। वैश्विक आपूर्ति शृंखलाएं भी गुणवत्ता नियंत्रण को कड़ा कर रही हैं। नतीजतन, इन आयामी मैट्रिक्स में महारत हासिल करना अब केवल एक सर्वोत्तम अभ्यास नहीं है; आधुनिक अनुबंध में प्रतिस्पर्धी और लाभदायक बने रहने के लिए यह एक परम आवश्यकता है।
नाममात्र पाइप आकार बनाम नाममात्र व्यास
पाइपिंग सिस्टम आम तौर पर दो प्राथमिक आकार मानकों का उपयोग करके निर्दिष्ट किए जाते हैं। नाममात्र पाइप आकार मुख्य रूप से उत्तरी अमेरिका में उपयोग किया जाने वाला मानक है, जिसे इंच में मापा जाता है। इसके विपरीत, व्यास नाममात्र अंतरराष्ट्रीय स्तर पर उपयोग किया जाने वाला मीट्रिक मानक है, जिसे मिलीमीटर में मापा जाता है।
यह समझना महत्वपूर्ण है कि नाममात्र शब्द का अर्थ केवल नाम में है। आकार 4 के पाइप का अंदर या बाहर का व्यास सटीक 4 इंच नहीं होता है। इसके बजाय, यह एक मानकीकृत पदनाम के रूप में कार्य करता है। विभिन्न आपूर्ति श्रृंखलाओं में विश्व स्तर पर सामग्री की खरीद करते समय, इन नाममात्र पदनामों को सटीक रूप से परिवर्तित करना कार्य स्थल पर बेमेल घटकों से बचने के लिए पहला कदम है।
बाहरी व्यास की महत्वपूर्ण भूमिका
ग्रूव्ड सिस्टम के साथ काम करते समय, बाहरी व्यास वह मीट्रिक है जो सफलता या विफलता को निर्धारित करता है। यांत्रिक जोड़ हेवी-ड्यूटी कपलिंग हाउसिंग का उपयोग करके कार्य करते हैं जो पाइप के बाहरी हिस्से के चारों ओर चिपक जाता है। यह आवास सीधे पाइप की बाहरी स्टील की सतह पर एक इलास्टोमेरिक रबर गैसकेट को संपीड़ित करता है।
यदि आयाम थोड़ा सा भी सहनशीलता से बाहर है, तो आवास या तो पूरी तरह से बंद होने में विफल हो जाएगा यदि यह बहुत बड़ा है, या यदि यह बहुत छोटा है तो गैसकेट को पर्याप्त रूप से संपीड़ित करने में विफल रहेगा। दोनों परिदृश्य अपरिहार्य लीक की ओर ले जाते हैं। एक मानकीकृत बाहरी व्यास यह सुनिश्चित करता है कि विभिन्न वैश्विक निर्माताओं के पाइपों को मानक यांत्रिक फिटिंग का उपयोग करके निर्बाध रूप से जोड़ा जा सकता है।
दीवार की मोटाई और पाइप अनुसूचियां
जबकि बाहरी आयाम किसी दिए गए नाममात्र आकार के लिए स्थिर रहता है, आंतरिक व्यास पाइप की दीवार की मोटाई के आधार पर उतार-चढ़ाव करता है, जिसे इसकी अनुसूची द्वारा परिभाषित किया गया है। सामान्य वर्गीकरण में अनुसूची 10, अनुसूची 40 और अनुसूची 80 शामिल हैं।
उदाहरण के लिए, शेड्यूल 40 पाइप में शेड्यूल 10 पाइप की तुलना में अधिक मोटी, भारी दीवार होती है। क्योंकि यांत्रिक कपलिंग के अंदर फिट होने के लिए बाहरी हिस्से को मजबूती से स्थिर रहना चाहिए, शेड्यूल 40 पाइप में अतिरिक्त स्टील आंतरिक प्रवाह क्षेत्र को कम कर देता है। दीवार की मोटाई सीधे नेटवर्क के अधिकतम स्वीकार्य कामकाजी दबाव को प्रभावित करती है और विशिष्ट प्रकार की ग्रूविंग विधि को निर्धारित करती है जिसे सुरक्षित रूप से लागू किया जा सकता है।
अपने पाइप को सटीक रूप से कैसे मापें और आकार दें
सही आयाम निर्धारित करने के लिए सटीक उपकरणों और यांत्रिक संयुक्त ज्यामिति की स्पष्ट समझ की आवश्यकता होती है। इस चरण के दौरान अनुमान लगाने या पुरानी विनिर्देश शीटों पर भरोसा करने से अक्सर परियोजना में देरी होती है और हाइड्रोस्टैटिक दबाव परीक्षण विफल हो जाते हैं।
वास्तविक बाहरी व्यास को मापना
कल्पना करें कि आप एक मंद रोशनी वाले यांत्रिक कमरे में खड़े होकर पाइप डिलीवरी को सत्यापित करने की कोशिश कर रहे हैं। एक मानक वापस लेने योग्य टेप माप इसे यहाँ नहीं काटेगा। खरीद और गुणवत्ता नियंत्रण टीमों को सटीक वर्नियर कैलिपर्स या विशेष पाई टेप का उपयोग करना चाहिए, जिन्हें व्यास टेप भी कहा जाता है।
एक पाई टेप को पाइप की परिधि के चारों ओर कसकर लपेटा जाता है और सीधे सटीक बाहरी व्यास का आउटपुट देता है। यह माप लेने से पहले, सुनिश्चित करें कि पाइप की सतह को फैक्ट्री काटने वाले किसी भी तरल पदार्थ या मलबे से साफ किया गया है। यह माप पाइप के कच्चे सिरे के पास लिया जाना चाहिए जहां यांत्रिक युग्मन अंततः स्थापित किया जाएगा, यह सुनिश्चित करते हुए कि यह निर्माता की निर्दिष्ट सहनशीलता सीमा के भीतर पूरी तरह से आता है।
आवश्यक नाली आयामों का निर्धारण
खांचे को सटीक विशिष्टताओं के अनुसार बनाया जाना चाहिए ताकि युग्मन आवास सही ढंग से संलग्न हो। इन चैनलों को बनाने की दो प्राथमिक विधियाँ हैं। रोल ग्रूविंग में धातु को रेडियल रूप से अंदर की ओर विस्थापित करने के लिए एक विशेष मशीन का उपयोग किया जाता है। यह विधि पतली दीवार वाले पाइपों के लिए उद्योग मानक है क्योंकि यह किसी भी कच्चे माल को नहीं हटाती है, जिससे पाइप की संरचनात्मक अखंडता संरक्षित रहती है। कट ग्रूविंग धातु को भौतिक रूप से निकालने के लिए एक खराद जैसी मशीन का उपयोग करती है। यह सुनिश्चित करने के लिए कि शेष स्टील की मोटाई सुरक्षित रूप से उच्च दबाव वाले सुरक्षा मानकों को पूरा करती है, इसके लिए अधिक मोटी दीवार की आवश्यकता होती है।
निर्माण विधि के बावजूद, तीन महत्वपूर्ण मापों को सत्यापित किया जाना चाहिए। पहला है ए आयाम, जो पाइप के अंत से खांचे के किनारे तक की चिकनी दूरी है, जो गैस्केट बैठने के क्षेत्र के रूप में कार्य करता है। दूसरा भौतिक ग्रूव चौड़ाई है। तीसरा है नाली की गहराई।
ग्रूविंग विधि
आदर्श पाइप अनुसूची
सामग्री हटाना
प्राथमिक अनुप्रयोग
दबाव रेटिंग प्रभाव
रोल ग्रूविंग
अनुसूची 10 से अनुसूची 40 तक
कोई नहीं (ठंडा गठन)
वाणिज्यिक एचवीएसी, फायर स्प्रिंकलर
पूरी पाइप दीवार की अखंडता बनाए रखता है
ग्रूविंग काटें
अनुसूची 40, अनुसूची 80
हाँ (मशीनीकृत)
उच्च दबाव औद्योगिक, खनन
खांचे के आधार पर दीवार की मोटाई कम कर देता है
अग्नि सुरक्षा प्रणालियों के लिए आकार मानक
जीवन सुरक्षा प्रणालियों की इंजीनियरिंग करते समय, का आकार नालीदार अग्नि सुरक्षा पाइप अंतरराष्ट्रीय विनिर्माण और स्थापना मानकों का कड़ाई से पालन करने की मांग करता है। सामान्य जल वितरण नेटवर्क के विपरीत, अग्नि शमन प्रणालियाँ लंबे समय तक स्थिर रहती हैं, लेकिन आपात्कालीन स्थिति के दौरान अत्यधिक हाइड्रोस्टेटिक दबाव के तहत उन्हें त्रुटिहीन रूप से कार्य करना चाहिए। सटीक आकार निर्धारण केवल परिचालन दक्षता का मामला नहीं है; यह एक महत्वपूर्ण अनुपालन आवश्यकता है।
सख्त संहिता अनुपालन
अग्नि सुरक्षा प्रणालियाँ कठोर कोडों द्वारा शासित होती हैं, विशेष रूप से राष्ट्रीय अग्नि सुरक्षा संघ के मानक, जैसे कि एनएफपीए 13। इन अनुप्रयोगों में कानूनी रूप से उपयोग किए जाने वाले गैल्वेनाइज्ड स्टील पाइप के लिए, इसे अक्सर अंडरराइटर्स लेबोरेटरीज और फैक्ट्री म्यूचुअल से प्रमाणपत्र लेना होगा। ये परीक्षण निकाय पाइप के बाहरी व्यास और समग्र दीवार की मोटाई के लिए सटीक आयामी सहनशीलता को अनिवार्य करते हैं।
यदि कोई पाइप मिलीमीटर के एक अंश से भी छोटा या अधिक आकार का है, तो यांत्रिक युग्मन खांचे को ठीक से पकड़ने में विफल हो सकता है। आग लगने की घटना के दौरान, हेवी-ड्यूटी फायर पंपों से पानी का दबाव अचानक बढ़ने से अनुचित आकार का जोड़ फट सकता है, जिससे भयावह प्रणाली विफलता हो सकती है।
स्प्रिंकलर सिस्टम में सामान्य आकार
वाणिज्यिक और औद्योगिक अग्नि स्प्रिंकलर लेआउट में, जल प्रवाह और घर्षण हानि की सटीक गणना करने के लिए विशिष्ट पाइप आकारों को मानकीकृत किया जाता है। नीचे एक संदर्भ दिया गया है जिसमें फायर स्प्रिंकलर मेन और शाखा लाइनों के लिए सबसे अधिक उपयोग किए जाने वाले आकारों के साथ-साथ उनकी सटीक बाहरी आवश्यकताओं का विवरण दिया गया है।
व्यास नाममात्र
पाइप का आकार नाम मात्र का
सटीक बाहरी व्यास
विशिष्ट अनुप्रयोग
DN50
2 इंच
60.3 मिमी
शाखा रेखाएँ और छोटी सारणियाँ
डीएन80
3 इंच
88.9 मिमी
क्रॉस मेन और राइजर
डीएन100
4 इंच
114.3 मिमी
प्राथमिक क्रॉस मेन
डीएन150
6 इंच
168.3 मिमी
मुख्य राइजर और पंप हेडर
जस्ती कोटिंग की मोटाई
हॉट-डिप गैल्वनाइजिंग प्रक्रिया जंग को रोकने के लिए स्टील पाइप के आंतरिक और बाहरी दोनों हिस्सों में जस्ता की एक सुरक्षात्मक परत जोड़ती है। एएसटीएम ए53 जैसे मानकों के अनुसार, इस जिंक कोटिंग की मोटाई आमतौर पर 50 से 80 माइक्रोन तक होती है। हालांकि यह नग्न आंखों को नगण्य लग सकता है, आकार और ग्रूविंग प्रक्रिया के दौरान इस अतिरिक्त मोटाई को ध्यान में रखा जाना चाहिए।
इसके अलावा, यदि गैल्वनाइजिंग को असमान रूप से लागू किया जाता है, या यदि पाइप के सिरों के पास जस्ता पूलिंग होती है, तो आयाम अस्थायी रूप से अधिकतम स्वीकार्य सहनशीलता से अधिक हो सकता है। यह सुनिश्चित करने के लिए कि पाइप के सिरे पूरी तरह से चिकने रहें, उच्च गुणवत्ता वाला विनिर्माण और सख्त गुणवत्ता नियंत्रण आवश्यक है। एक अनियमित जस्ती सतह इलास्टोमेरिक गैसकेट को सही ढंग से बैठने से रोक सकती है, जिससे समय के साथ सूक्ष्म रिसाव हो सकता है।
अपने पाइप को सही यांत्रिक फिटिंग के साथ मिलाना
सही पाइप आकार निर्धारित करना समीकरण का केवल आधा हिस्सा है। पाइप संबंधित फिटिंग से पूरी तरह मेल खाना चाहिए। ए मैकेनिकल ज्वाइंट स्टील पाइप नेटवर्क पाइप ग्रूव, इलास्टोमेरिक गैस्केट और कपलिंग हाउसिंग के बीच सहजीवी संबंध पर निर्भर करता है। यदि आकार बेमेल है, तो पूरे पाइपिंग नेटवर्क की संरचनात्मक अखंडता से समझौता किया जाता है।
जोड़ की यांत्रिकी
यह पूरी तरह से समझने के लिए कि आकार देना इतना महत्वपूर्ण क्यों है, किसी को यह समझना चाहिए कि एक यांत्रिक जोड़ दबाव में कैसे काम करता है। प्रणाली में तीन प्राथमिक घटक होते हैं: एक लचीला रबर गैस्केट, एक लचीला लोहा या स्टील युग्मन आवास, और नट के साथ हेवी-ड्यूटी ट्रैक हेड बोल्ट। मानक उच्च-गुणवत्ता वाली फिटिंग अक्सर एएसटीएम ए536 ग्रेड 65-45-12 के अनुरूप लचीले लोहे से डाली जाती है, जो अत्यधिक तन्यता ताकत प्रदान करती है।
जब युग्मन को नालीदार पाइप के सिरों पर इकट्ठा किया जाता है, तो गैसकेट स्टील के चारों ओर लपेटता है, जिससे दोनों खंडों के बीच का छोटा अंतर पाट जाता है। जैसे ही बोल्ट कड़े होते हैं, आवास पाइप के खिलाफ गैसकेट को सुरक्षित रूप से संपीड़ित करता है। इसके साथ ही, युग्मन आवास की आंतरिक चाबियाँ निर्बाध रूप से खांचे में गिरती हैं। सिस्टम को इस तरह से डिज़ाइन किया गया है कि आंतरिक द्रव दबाव वास्तव में गैसकेट के होठों को पाइप की सतह पर कसता है, जिससे सील लगातार बढ़ती है।
केस स्टडी: DN114 सिस्टम के लिए आकार निर्धारण
आवश्यक परिशुद्धता को स्पष्ट करने के लिए, एक मानक DN114 वाणिज्यिक ठंडा पानी प्रणाली पर विचार करें। नाममात्र आकार 4-इंच पाइप को इंगित करता है, लेकिन वास्तविक आकार मीट्रिक जो मायने रखता है वह सटीक बाहरी व्यास है, जो 114.3 मिमी है।
इस विशिष्ट आकार के लिए, मानक रोल ग्रूव विनिर्देश निर्देश देते हैं कि ग्रूव का व्यास ठीक 110.08 मिमी होना चाहिए, केवल प्लस 0.00 से माइनस 0.38 मिमी की सख्त सहनशीलता के साथ। ए आयाम बिल्कुल 15.88 मिमी होना चाहिए। यदि कोई ठेकेदार जल्दबाजी में नाली को 111.00 मिमी तक रोल करता है, तो नाली बहुत उथली है। कपलिंग कुंजियाँ पूरी तरह से संलग्न नहीं होंगी, जिससे भयावह विस्फोट का खतरा होगा। सटीक-मापी गई राष्ट्रीय मानक विक्टॉलिक-शैली फिटिंग का उपयोग कार्य स्थल पर अनुमान को समाप्त करता है और यह सुनिश्चित करता है कि जोड़ अपने अधिकतम रेटेड कामकाजी दबाव को प्राप्त करेगा।
त्वरित परिनियोजन के लिए सटीक आकार निर्धारण के लाभ
आधुनिक व्यावसायिक निर्माण में, समय सबसे महंगी वस्तुओं में से एक है। इंजीनियरों और ठेकेदारों द्वारा पारंपरिक वेल्डेड या थ्रेडेड सिस्टम की तुलना में इन नेटवर्कों को निर्दिष्ट करने का प्राथमिक कारण असेंबली की तीव्र गति है। हालाँकि, यह प्रणाली केवल एक के रूप में कार्य करती है त्वरित स्थापना पाइपिंग समाधान यदि प्रारंभिक आकार और ग्रूविंग को पूर्ण सटीकता के साथ निष्पादित किया जाता है।
परियोजना की समय-सीमा में तेजी लाना
पारंपरिक पाइप जोड़ने के तरीकों, जैसे वेल्डिंग, के लिए अत्यधिक कुशल श्रम, खतरनाक तप्त कर्म परमिट, अग्नि निगरानी और वेल्ड के व्यापक एक्स-रे परीक्षण की आवश्यकता होती है। बड़े-व्यास वाले पाइपों में धागा डालने में समान रूप से समय लगता है और कार्य स्थल पर भारी मशीनरी ले जाने की आवश्यकता होती है।
सटीक आकार की नालीदार पाइपिंग इन बाधाओं को पूरी तरह से समाप्त कर देती है। चूँकि पाइप के सिरे बिल्कुल निर्माण की दुकान पर तैयार किए जाते हैं, इसलिए हवा में वास्तविक कनेक्शन प्रक्रिया में केवल कुछ मिनट लगते हैं। इंस्टॉलर बस गैसकेट को चिकना करते हैं, इसे पाइप के सिरों पर खिसकाते हैं, गैसकेट के ऊपर आवास रखते हैं, और एक मानक प्रभाव रिंच के साथ दो बोल्ट कसते हैं।
श्रम लागत और डाउनटाइम को कम करना
श्रम लागत अक्सर एक यांत्रिक ठेकेदार के बजट का सबसे बड़ा प्रतिशत होती है। सटीक आकार के ग्रूव्ड सिस्टम का उपयोग करके, ठेकेदार वेल्डिंग की तुलना में इंस्टॉलेशन समय को तीन से चार गुना तक कम कर सकते हैं। इसके अलावा, क्योंकि इंस्टॉलेशन के लिए तप्त कर्म की आवश्यकता नहीं होती है, यह सुरक्षा कारणों से परिचालन सुविधाओं को बंद करने की आवश्यकता को समाप्त कर देता है। यह सक्रिय अस्पतालों या डेटा केंद्रों के भीतर रेट्रोफिट परियोजनाओं में विशेष रूप से फायदेमंद है, जहां डाउनटाइम को कम करना महत्वपूर्ण है।
उच्च गुणवत्ता वाली सामग्री की सोर्सिंग
सही फिट प्राप्त करने के लिए बेहतर कच्चे माल से शुरुआत करना आवश्यक है। ग्रूव्ड जोड़ के आकार की सटीकता काफी हद तक पाइप की निर्माण गुणवत्ता पर निर्भर करती है। विनिर्माण भागीदारों का चयन करते समय खरीद पेशेवरों को अत्यधिक मेहनती होना चाहिए।
आपूर्तिकर्ता में क्या देखना है
औद्योगिक पाइपिंग की सोर्सिंग करते समय, स्थिरता सबसे महत्वपूर्ण विशेषता है। खरीदारों को ऐसे आपूर्तिकर्ताओं की तलाश करनी चाहिए जो कड़े गुणवत्ता नियंत्रण उपायों को लागू करते हैं और जिनके पास आईएसओ 9001 जैसे अंतरराष्ट्रीय प्रमाणन हैं।
गुणवत्ता के प्रमुख संकेतकों में लगातार दीवार की मोटाई और पाइप की सही गोलाई शामिल है। यदि कोई पाइप थोड़ा अंडाकार है, तो ग्रूविंग मशीन स्वाभाविक रूप से एक असमान नाली गहराई बनाएगी, जिससे रिसाव की उच्च संभावना होगी। प्रतिष्ठित आपूर्तिकर्ता विस्तृत मिल परीक्षण रिपोर्ट प्रदान करेंगे जो स्टील की रासायनिक संरचना और उपज शक्ति को सत्यापित करते हैं, यह सुनिश्चित करते हुए कि पाइप बिना दरार के ग्रूविंग प्रक्रिया के यांत्रिक तनाव का सामना कर सकता है।
कस्टम बनाम मानक लंबाई
पाइपों की आपूर्ति आम तौर पर मानक लंबाई में की जाती है, जैसे 21 फीट। हालाँकि, जटिल यांत्रिक कमरों के लिए अत्यधिक विविध पाइप लंबाई की आवश्यकता होती है। किसी विशिष्ट रन के लिए आवश्यक पाइप की कुल लंबाई की गणना करते समय, इंजीनियरों को यांत्रिक युग्मन अंतर को ध्यान में रखना चाहिए।
ओवरलैप करने वाले थ्रेडेड पाइपों के विपरीत, ग्रूव्ड पाइपों को कपलिंग हाउसिंग के भीतर पाइप के सिरों के बीच थोड़ा सा अंतर रखने के लिए डिज़ाइन किया गया है। यह अंतर महत्वपूर्ण थर्मल विस्तार और कोणीय विक्षेपण की अनुमति देता है। कस्टम लंबाई बनाते समय, इस अंतर को समग्र केंद्र-से-केंद्र माप से घटाया जाना चाहिए ताकि यह सुनिश्चित किया जा सके कि अंतिम असेंबली निर्दिष्ट स्थान में पूरी तरह से फिट हो।
खरीद के दौरान आकार संबंधी सामान्य गलतियों से बचना चाहिए
यहां तक कि अनुभवी खरीद टीमें भी ग्रूव्ड पाइपिंग सिस्टम को निर्दिष्ट और ऑर्डर करते समय महंगी गलतियां कर सकती हैं। परियोजना बजट और सख्त सुरक्षा मानकों को बनाए रखने के लिए इन सामान्य नुकसानों से बचना आवश्यक है।
अंदर के व्यास को बाहरी व्यास के साथ भ्रमित करना
पाइप खरीद में यह संभवतः सबसे अधिक बार होने वाली और महंगी गलती है। द्रव प्रवाह गणना के लिए, मैकेनिकल इंजीनियर अंदरूनी व्यास पर बहुत अधिक ध्यान केंद्रित करते हैं। हालाँकि, संयुक्त संयोजन के लिए, यांत्रिक कपलिंग पाइप के बाहरी हिस्से को पकड़ते हैं।
यदि कोई क्रय एजेंट पाइप के नाममात्र आंतरिक व्यास के आधार पर एक यांत्रिक युग्मन का आदेश देता है, तो फिटिंग मौलिक रूप से असंगत होगी। हमेशा याद रखें कि ग्रूव्ड पाइपिंग की दुनिया में, बाहरी व्यास पूर्ण, गैर-परक्राम्य मीट्रिक है।
कट ग्रूविंग के लिए न्यूनतम दीवार की मोटाई की अनदेखी
कार्य स्थलों पर एक सामान्य गलती समय बचाने के लिए पतली दीवार वाले पाइप को काटने-खांचने का प्रयास करना है। शेड्यूल 10 पाइप से धातु हटाने से दीवार सिस्टम के दबाव को संभालने के लिए बहुत पतली हो जाती है, जिसके परिणामस्वरूप तत्काल संरचनात्मक विफलता होती है। कट ग्रूविंग को आम तौर पर अनुसूची 40, अनुसूची 80, या भारी स्टील पाइप के लिए आरक्षित किया जाना चाहिए। यदि आप वजन और सामग्री की लागत बचाने के लिए हल्के शेड्यूल पाइप खरीद रहे हैं, तो आपको रोल ग्रूविंग को स्पष्ट रूप से निर्दिष्ट करना होगा।
मीट्रिक और इंपीरियल मानकों का गलत मिश्रण
वैश्विक आपूर्ति श्रृंखलाओं को अक्सर शाही और मीट्रिक मापों के बीच रूपांतरण की आवश्यकता होती है। एक खतरनाक गलती यह मान लेना है कि प्रत्यक्ष गणितीय रूपांतरण सही नाममात्र पाइप आकार के बराबर है।
उदाहरण के लिए, 2 इंच का सीधा गणितीय रूपांतरण 50.8 मिमी है। हालाँकि, 2-इंच नाममात्र पाइप आकार में वास्तव में 60.3 मिमी का मानकीकृत बाहरी व्यास होता है। यदि कोई खरीदार यह मानते हुए 50 मिमी पाइप का अनुरोध करता है कि यह 2-इंच अमेरिकी मानक कपलिंग से मेल खाता है, तो हिस्से आसानी से एक साथ फिट नहीं होंगे। बुनियादी कैलकुलेटर रूपांतरणों के बजाय हमेशा मानकीकृत आयामी चार्ट पर भरोसा करें।
निष्कर्ष
ग्रूव्ड गैल्वनाइज्ड स्टील पाइप का सही आकार निर्धारित करना अंततः बाहरी व्यास में महारत हासिल करने, सटीक ग्रूव विनिर्देशों को समझने और पाइप को इंजीनियर मैकेनिकल फिटिंग से पूरी तरह से मेल खाने के लिए नीचे आता है। सटीक माप उपकरणों का उपयोग करके, सख्त कोड अनुपालन का पालन करके, और सामान्य खरीद खतरों से बचकर, ठेकेदार एक सुरक्षित, विश्वसनीय और रिसाव-मुक्त प्रणाली सुनिश्चित कर सकते हैं। खरीद और आकार के चरण में सटीकता अंतिम स्थापना की गति और विश्वसनीयता की गारंटी देती है, जिससे कार्य स्थल पर समय और धन दोनों की बचत होती है। यदि आप अपने अगले व्यावसायिक प्रोजेक्ट के लिए उच्च-गुणवत्ता, पूरी तरह से सहनशील पाइपिंग और मानक फिटिंग की तलाश कर रहे हैं, तो यहां व्यापक सूची देखें। czwhsteel.com । दोषरहित इंस्टालेशन सुनिश्चित करने के लिए
अक्सर पूछे जाने वाले प्रश्न
गैल्वेनाइज्ड स्टील पाइप पर रोल ग्रूविंग और कट ग्रूविंग के बीच क्या अंतर है?
रोल ग्रूविंग स्टील को विस्थापित करने के लिए भारी यांत्रिक दबाव का उपयोग करता है, जिससे किसी भी सामग्री को हटाए बिना एक इंडेंटेशन बनता है। यह विधि अनुसूची 10 जैसे पतली दीवारों वाले पाइपों के लिए आदर्श है, क्योंकि यह पाइप की संरचनात्मक अखंडता को बनाए रखती है। कट ग्रूविंग भौतिक रूप से पाइप के बाहरी हिस्से में एक चैनल बनाती है, जिससे धातु निकल जाती है। यह एक अत्यधिक सटीक नाली प्रदान करता है लेकिन एक मोटी पाइप दीवार की आवश्यकता होती है, जैसे अनुसूची 40 या 80, यह सुनिश्चित करने के लिए कि शेष दीवार की मोटाई सिस्टम के आंतरिक दबाव को सुरक्षित रूप से संभाल सकती है।
क्या मैं उच्च दबाव अनुप्रयोगों के लिए यांत्रिक संयुक्त स्टील पाइप का उपयोग कर सकता हूँ?
हां, यांत्रिक ग्रूव्ड जोड़ उच्च दबाव वाले अनुप्रयोगों को संभालने में अत्यधिक सक्षम हैं, बशर्ते सिस्टम सही ढंग से इंजीनियर किया गया हो। विशिष्ट पाइप शेड्यूल, खांचे की सटीक गहराई और चुने गए युग्मन की दबाव रेटिंग सभी को सिस्टम के अधिकतम ऑपरेटिंग दबाव के साथ संरेखित होना चाहिए। हमेशा निर्माता के दबाव रेटिंग चार्ट से परामर्श लें, क्योंकि उचित पाइप दीवार की मोटाई के साथ जोड़े जाने पर हेवी-ड्यूटी कठोर कपलिंग अक्सर 1,000 पीएसआई से अधिक दबाव को संभाल सकते हैं।
DN114 इंच में कैसे परिवर्तित होता है?
पदनाम DN114 एक मीट्रिक शब्द है जो उत्तरी अमेरिकी 4-इंच नाममात्र पाइप आकार से संबंधित है। हालाँकि, न तो संख्या 114 और न ही 4 यांत्रिक कपलिंग फिट करने के लिए उपयोग किए जाने वाले सटीक माप का प्रतिनिधित्व करता है। DN114 या 4-इंच पाइप के लिए सटीक मानकीकृत बाहरी व्यास 114.3 मिलीमीटर है, जो बिल्कुल 4.500 इंच के बराबर है। यह उचित खांचे और युग्मन जुड़ाव के लिए आवश्यक महत्वपूर्ण माप है।
अग्नि सुरक्षा प्रणालियों के लिए ग्रूव्ड पाइपिंग को प्राथमिकता क्यों दी जाती है?
ग्रूव्ड पाइपिंग अग्नि सुरक्षा के लिए उद्योग मानक है क्योंकि यह ऑन-साइट वेल्डिंग से जुड़े अत्यधिक आग के खतरों के बिना तेजी से, अत्यधिक विश्वसनीय स्थापना प्रदान करता है। इसके अलावा, खांचेदार यांत्रिक जोड़ों को लचीले कपलिंग के रूप में इंजीनियर किया जा सकता है। यह अंतर्निहित लचीलापन पाइपिंग नेटवर्क को थर्मल विस्तार, संकुचन और महत्वपूर्ण भूकंपीय आंदोलन को समायोजित करने की अनुमति देता है, जिससे यह सुनिश्चित होता है कि भूकंप या इमारत के निपटान के दौरान आग दमन प्रणाली पूरी तरह से बरकरार और कार्यात्मक रहती है।
आप खांचेदार पाइप पर ए आयाम कैसे मापते हैं?
ए आयाम को पाइप के वास्तविक सिरे से खांचे के निकटतम किनारे तक मापा जाता है। स्टील का यह चिकना भाग इलास्टोमेरिक गैस्केट के लिए प्राथमिक बैठने की सतह के रूप में कार्य करता है। इसे सटीक रूप से मापने के लिए, निरीक्षक एक विशेष ग्रूव गेज या एक सटीक वर्नियर कैलिपर का उपयोग करते हैं। पाइप का सिरा बिल्कुल चौकोर काटा जाना चाहिए; यदि कट कोणीय है, तो परिधि के चारों ओर ए आयाम अलग-अलग होगा, जिससे असमान गैस्केट सील और संभावित रिसाव हो सकता है।
कट ग्रूविंग के लिए किस शेड्यूल पाइप की आवश्यकता है?
कट ग्रूविंग भौतिक रूप से पाइप की बाहरी दीवार से स्टील को हटा देती है। इसलिए, यह आम तौर पर भारी दीवारों वाले पाइपों तक ही सीमित है, आमतौर पर अनुसूची 40, अनुसूची 80, या इससे अधिक। शेड्यूल 10 पाइप पर कटे हुए खांचे का उपयोग करने से खांचे के आधार पर बचा हुआ स्टील इतना पतला हो जाता है कि सुरक्षित रूप से तरल पदार्थ का दबाव नियंत्रित नहीं हो पाता है, जो संरचनात्मक सुरक्षा कोड का उल्लंघन करता है। मशीनिंग से पहले हमेशा कपलिंग निर्माता द्वारा निर्दिष्ट न्यूनतम दीवार मोटाई आवश्यकताओं को सत्यापित करें।
हमारे जाली थ्रेडेड फ्लैंज उत्कृष्ट मजबूती और विश्वसनीयता के साथ सख्त गुणवत्ता नियंत्रण और परीक्षण से गुजरे हैं, और उच्च दबाव और कठोर कामकाजी वातावरण का सामना कर सकते हैं।
हमसे संपर्क करें
फ़ोन:+ 13832718182
ईमेल:
sales@czweiheng.com WhatsApp:+86- 13832718182
जोड़ें:ईस्ट ऑफ कंस्ट्रक्शन मशीनरी फैक्ट्री, यानशान काउंटी, कैंगझोउ, हेबेई चीन