Jeg har sett det skje for mange ganger på kommersielle jobbsider. Et mannskap bruker dager på å installere et komplekst væskeleveringsnettverk. De setter til slutt ledningen under trykk, bare for å se koblingene gråte væske. Dette frustrerende og kostbare scenariet plager mekaniske entreprenører overalt. Selv en mikroskopisk dimensjonsfeil kan fullstendig ødelegge den mekaniske tetningen på et rillet system. I denne omfattende veiledningen lærer du nøyaktig hvordan du måler, vurderer og velger de riktige dimensjonene for å sikre en feilfri, kodekompatibel installasjon fra dag én.
Nøkkelalternativer for systemstørrelse
Utvendig diameter er den ultimate metrikken: Når du dimensjonerer et rillet rørsystem, er utvendig diameter den mest kritiske målingen som kreves for å garantere en riktig mekanisk tetning.
Mestre terminologien: Å skille mellom nominell rørstørrelse og nominell diameter er avgjørende for nøyaktige globale anskaffelser og for å unngå kostbare forsinkelser på stedet.
Applikasjonsspesifikasjoner betyr noe: Dimensjoneringstoleranser og krav til veggtykkelse varierer strengt basert på sluttbruksapplikasjonen, spesielt når du konfigurerer livssikkerhetsnettverk.
Streng tilpasningskompatibilitet: Rørdimensjonene må passe perfekt med de konstruerte spesifikasjonene til de mekaniske koblingene for å opprettholde systemets integritet og håndtere trykkstøt på en sikker måte.
Forstå dimensjoneringsberegningene for rillet galvanisert stålrør
Nøyaktige anskaffelser begynner med en grunnleggende forståelse av hvordan industrirør måles og kategoriseres. Ingeniører og kjøpere må navigere i ulike regionale standarder mens de opprettholder strenge dimensjonstoleranser.
Ser vi på nyere bransjetrender, er det et massivt skifte mot bygningsinformasjonsmodellering og modulær, off-site konstruksjon i kommersiell rørleggerarbeid og HVAC-sektoren. De økende kostnadene for kvalifisert arbeidskraft presser mekaniske entreprenører til å stole sterkt på presis prefabrikasjonsdimensjonering i stedet for å gjøre manuelle justeringer på stedet. Globale forsyningskjeder skjerper også kvalitetskontrollene. Følgelig er det å mestre disse dimensjonale beregningene ikke lenger bare en beste praksis; det er en absolutt nødvendighet for å forbli konkurransedyktig og lønnsom i moderne entreprenørvirksomhet.
Nominell rørstørrelse vs. diameter nominell
Rørsystemer er generelt spesifisert ved å bruke to primære dimensjoneringsstandarder. Nominell rørstørrelse er standarden som hovedsakelig brukes i Nord-Amerika, målt i tommer. I kontrast er Diameter Nominal den metriske standarden som brukes internasjonalt, målt i millimeter.
Det er avgjørende å forstå at ordet nominal bare betyr i navn. Et rør i størrelse 4 har ikke en nøyaktig 4-tommers innvendig eller utvendig diameter. I stedet fungerer det som en standardisert betegnelse. Når du anskaffer materialer globalt på tvers av forskjellige forsyningskjeder, er nøyaktig konvertering av disse nominelle betegnelsene det aller første trinnet for å unngå feilaktige komponenter på arbeidsplassen.
Den kritiske rollen til den ytre diameteren
Når du arbeider med rillede systemer, er den ytre diameteren beregningen som dikterer suksess eller fiasko. Mekaniske skjøter fungerer ved å bruke et kraftig koblingshus som klemmer rundt utsiden av røret. Dette huset komprimerer en elastomer gummipakning direkte mot den ytre ståloverflaten av røret.
Hvis dimensjonen til og med er litt utenfor toleranse, vil huset enten ikke lukke seg helt hvis det er for stort, eller ikke komprimere pakningen tilstrekkelig hvis den er for liten. Begge scenariene fører til uunngåelige lekkasjer. En standardisert utvendig diameter sikrer at rør fra ulike globale produsenter kan kobles sømløst ved hjelp av standard mekaniske beslag.
Veggtykkelse og rørplaner
Mens den ytre dimensjonen forblir konstant for en gitt nominell størrelse, varierer den indre diameteren basert på veggtykkelsen til røret, som er definert av dets tidsplan. Vanlige klassifiseringer inkluderer skjema 10, skjema 40 og skjema 80.
For eksempel har et Schedule 40-rør en tykkere, tyngre vegg enn et Schedule 10-rør. Fordi eksteriøret må forbli godt festet for å passe inn i de mekaniske koblingene, reduserer det ekstra stålet i et Schedule 40-rør det indre strømningsområdet. Veggtykkelse påvirker direkte det maksimalt tillatte arbeidstrykket til nettverket og dikterer den spesifikke typen rillemetode som trygt kan brukes.
Hvordan måle og dimensjonere røret ditt nøyaktig
Å bestemme de riktige dimensjonene krever presisjonsverktøy og en klar forståelse av den mekaniske leddgeometrien. Gjetninger eller å stole på utdaterte spesifikasjonsark i denne fasen fører ofte til prosjektforsinkelser og mislykkede hydrostatiske trykktester.
Måling av den faktiske ytre diameteren
Tenk deg å stå i et svakt opplyst mekanisk rom og prøve å verifisere rørleveranser. Et standard uttrekkbart målebånd vil rett og slett ikke kutte det her. Innkjøps- og kvalitetskontrollteam må bruke presise Vernier-kalipere eller spesialiserte Pi-tape, også kjent som diameterbånd.
En Pi-tape vikles tett rundt rørets omkrets og gir direkte ut den nøyaktige ytre diameteren. Før du tar denne målingen, sørg for at røroverflaten er tørket ren for fabrikkskjærevæsker eller rusk. Denne målingen må tas nær den rå enden av røret der den mekaniske koblingen til slutt vil sitte, for å sikre at den faller perfekt innenfor produsentens spesifiserte toleranseområde.
Bestemme de nødvendige spordimensjonene
Selve sporet må utformes etter nøyaktige spesifikasjoner slik at koblingshuset griper riktig inn. Det er to primære metoder for å lage disse kanalene. Rullesporing bruker en spesialisert maskin for å forskyve metallet radialt innover. Denne metoden er industristandarden for tynnveggede rør fordi den ikke fjerner noe råmateriale, og dermed bevarer den strukturelle integriteten til røret. Cut rilling bruker en dreiebenk-lignende maskin for fysisk å frese bort metall. Dette krever en mye tykkere vegg for å sikre at den gjenværende ståltykkelsen på en sikker måte oppfyller høytrykkssikkerhetsstandarder.
Uavhengig av fabrikasjonsmetode, må tre vitale målinger verifiseres. Først er A-dimensjonen, som er den jevne avstanden fra enden av røret til kanten av sporet, som fungerer som pakningens sitteområde. For det andre er den fysiske Groove Width. Tredje er Groove Depth.
Rillemetode
Ideell rørplan
Materialfjerning
Primær applikasjon
Trykkvurderingseffekt
Rullesporing
Tidsplan 10 til timeplan 40
Ingen (kaldformet)
Kommersiell HVAC, brannsprinklere
Opprettholder full rørveggintegritet
Cut Grooving
Tidsplan 40, timeplan 80
Ja (maskinbearbeidet)
Høytrykksindustri, gruvedrift
Reduserer veggtykkelsen ved sporbunnen
Dimensjoneringsstandarder for brannsikringssystemer
Ved prosjektering av livssikkerhetssystemer, dimensjonering av en rillet brannbeskyttelsesrør krever streng overholdelse av internasjonale produksjons- og installasjonsstandarder. I motsetning til generelle vanndistribusjonsnettverk, forblir brannslokkingssystemer statiske i lange perioder, men må fungere feilfritt under ekstremt hydrostatisk trykk under en nødsituasjon. Nøyaktig dimensjonering er ikke bare et spørsmål om driftseffektivitet; det er et kritisk overholdelseskrav.
Overholdelse av strenge regler
Brannbeskyttelsessystemer styres av strenge koder, spesielt National Fire Protection Association-standardene, slik som NFPA 13. For at et galvanisert stålrør skal bli lovlig brukt i disse applikasjonene, må det ofte ha sertifiseringer fra Underwriters Laboratories og Factory Mutual. Disse testorganene krever nøyaktige dimensjonstoleranser for den ytre diameteren og den totale veggtykkelsen til røret.
Hvis et rør er underdimensjonert eller overdimensjonert med bare en brøkdel av en millimeter, kan den mekaniske koblingen mislykkes i å gripe sporet ordentlig. Under en brannhendelse kan den plutselige stigningen i vanntrykket fra de kraftige brannpumpene føre til at en ledd av feil størrelse blåser ut, noe som kan føre til katastrofal systemsvikt.
Vanlige størrelser i sprinkleranlegg
I kommersielle og industrielle brannsprinkleroppsett er spesifikke rørstørrelser standardisert for å beregne vannstrøm og friksjonstap nøyaktig. Nedenfor er en referanse som beskriver de mest brukte størrelsene for brannsprinklernett og grenledninger, sammen med deres eksakte eksteriørkrav.
Diameter nominell
Nominell rørstørrelse
Nøyaktig utvendig diameter
Typisk applikasjon
DN50
2 tommer
60,3 mm
Grenlinjer og små matriser
DN80
3 tommer
88,9 mm
Kryssledninger og stigerør
DN100
4 tommer
114,3 mm
Primær tverrnett
DN150
6 tommer
168,3 mm
Hovedstigerør og pumpehoder
Galvanisert belegg tykkelse
Varmgalvaniseringsprosessen legger til et beskyttende lag av sink til både innsiden og utsiden av stålrøret for å forhindre korrosjon. I henhold til standarder som ASTM A53 varierer dette sinkbelegget vanligvis fra 50 til 80 mikron i tykkelse. Selv om dette kan virke ubetydelig for det blotte øye, må denne ekstra tykkelsen tas i betraktning under dimensjonerings- og rilleprosessen.
Videre, hvis galvaniseringen påføres ujevnt, eller hvis det oppstår sinksamlinger nær rørendene, kan dimensjonen midlertidig overskride den maksimalt tillatte toleransen. Høykvalitets produksjon og streng kvalitetskontroll er nødvendig for å sikre at rørendene forblir helt glatte. En uregelmessig galvanisert overflate kan forhindre at elastomerpakningen sitter riktig, noe som fører til mikrolekkasjer over tid.
Tilpass røret ditt med de riktige mekaniske koblingene
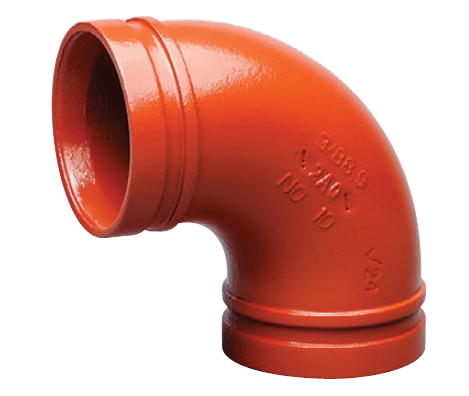
Å bestemme riktig rørstørrelse er bare halve ligningen. Røret må være perfekt tilpasset de tilsvarende beslagene. EN mekanisk ledd stålrørnettverk er avhengig av det symbiotiske forholdet mellom rørsporet, den elastomere pakningen og koblingshuset. Hvis dimensjoneringen ikke stemmer overens, kompromitteres den strukturelle integriteten til hele rørnettet.
Mekanikken i leddet
For å forstå hvorfor dimensjonering er så kritisk, må man forstå hvordan et mekanisk ledd fungerer under trykk. Systemet består av tre hovedkomponenter: en elastisk gummipakning, et koblingshus av duktilt jern eller stål og kraftige beltehodebolter med muttere. Standard beslag av høy kvalitet støpes ofte av duktilt jern i samsvar med ASTM A536 Grade 65-45-12, noe som gir enorm strekkstyrke.
Når koblingen er montert over de rillede rørendene, vikler pakningen seg rundt stålet, og bygger bro over det lille gapet mellom de to seksjonene. Når boltene strammes, komprimerer huset pakningen sikkert mot røret. Samtidig faller de innvendige nøklene til koblingshuset sømløst ned i sporene. Systemet er utformet slik at internt væsketrykk faktisk tvinger leppene på pakningen tettere mot røroverflaten, og forsterker tetningen kontinuerlig.
Kasusstudie: Dimensjonering for DN114-systemer
For å illustrere nøyaktigheten som kreves, bør du vurdere et standard DN114 kommersielt kjøltvannssystem. Den nominelle størrelsen indikerer et 4-tommers rør, men den faktiske dimensjoneringsmetrikken som betyr noe er den nøyaktige ytre diameteren, som er 114,3 mm.
For denne spesifikke størrelsen tilsier standard spesifikasjoner for rullespor at spordiameteren må være nøyaktig 110,08 mm, med en stram toleranse på kun pluss 0,00 til minus 0,38 mm. A-målet må være nøyaktig 15,88 mm. Hvis en entreprenør raskt ruller sporet til 111,00 mm, er sporet for grunt. Koblingsnøklene vil ikke kobles helt inn, og risikerer en katastrofal utblåsning. Bruk av presisjonsmålte National Standard Victaulic-stilbeslag eliminerer gjetting på arbeidsplassen og sikrer at skjøten oppnår sitt maksimale nominelle arbeidstrykk.
Fordelene med nøyaktig dimensjonering for rask distribusjon
I moderne kommersiell konstruksjon er tid en av de dyreste varene. Den primære grunnen til at ingeniører og entreprenører spesifiserer disse nettverkene over tradisjonelle sveisede eller gjengede systemer, er den store hastigheten på monteringen. Dette systemet fungerer imidlertid bare som en rask installasjon av rørløsninger hvis den første dimensjoneringen og sporingen utføres med absolutt nøyaktighet.
Fremskynde prosjekttidslinjer
Tradisjonelle rørsammenføyningsmetoder, som sveising, krever høyt kvalifisert arbeidskraft, farlige varmtarbeidstillatelser, brannvakter og omfattende røntgentesting av sveisene. Gjenging av rør med stor diameter er like tidkrevende og krever sleping av tungt maskineri inn på arbeidsplassen.
Rillerør med nøyaktig størrelse eliminerer disse hindringene helt. Fordi rørendene er klargjort nøyaktig i fabrikken, tar selve tilkoblingsprosessen i luften bare noen få minutter. Installatører smører ganske enkelt pakningen, skyver den over rørendene, plasser huset over pakningen og stram to bolter med en standard slagnøkkel.
Redusere lønnskostnader og nedetid
Arbeidskostnadene utgjør ofte den største prosentandelen av et mekanisk entreprenørbudsjett. Ved å bruke rillede systemer med nøyaktig størrelse, kan entreprenører redusere installasjonstiden med opptil tre til fire ganger sammenlignet med sveising. I tillegg, fordi installasjonen ikke krever varmt arbeid, eliminerer den behovet for å stenge driftsanlegg av sikkerhetsmessige årsaker. Dette er spesielt fordelaktig i ettermonteringsprosjekter innenfor aktive sykehus eller datasentre, hvor det er kritisk å minimere nedetid.
Innkjøp av materialer av høy kvalitet
For å oppnå den perfekte passformen krever det å starte med overlegne råvarer. Dimensjoneringsnøyaktigheten til en rillet skjøt er sterkt avhengig av produksjonskvaliteten til selve røret. Innkjøpsfagfolk må være svært flittige når de velger produksjonspartnere.
Hva du skal se etter hos en leverandør
Når du kjøper industrielle rør, er konsistens den viktigste egenskapen. Kjøpere bør se etter leverandører som implementerer strenge kvalitetskontrolltiltak og har internasjonale sertifiseringer som ISO 9001.
Nøkkelindikatorer for kvalitet inkluderer jevn veggtykkelse og perfekt rørrundhet. Hvis et rør er litt ovalt, vil rillemaskinen i seg selv skape en ujevn rilledybde, noe som fører til stor sannsynlighet for lekkasje. Anerkjente leverandører vil gi detaljerte Mill Test-rapporter som bekrefter den kjemiske sammensetningen og flytestyrken til stålet, og sikrer at røret tåler den mekaniske påkjenningen av rilleprosessen uten å sprekke.
Egendefinerte vs. standardlengder
Rør leveres vanligvis i standardlengder, for eksempel 21 fot. Imidlertid krever komplekse mekaniske rom svært varierte rørlengder. Ved beregning av den totale lengden på røret som trengs for en spesifikk kjøring, må ingeniører ta hensyn til det mekaniske koblingsgapet.
I motsetning til gjengede rør som overlapper, er rillede rør designet for å ha et lite gap mellom rørendene i koblingshuset. Dette gapet tillater avgjørende termisk ekspansjon og vinkelavbøyning. Når du lager tilpassede lengder, må dette gapet trekkes fra den totale senter-til-senter-målingen for å sikre at den endelige monteringen passer perfekt inn i det angitte rommet.
Vanlige dimensjoneringsfeil å unngå under innkjøp
Selv erfarne innkjøpsteam kan gjøre kostbare feil når de spesifiserer og bestiller rillede rørsystemer. Å unngå disse vanlige fallgruvene er avgjørende for å opprettholde prosjektbudsjetter og strenge sikkerhetsstandarder.
Forveksler innvendig diameter med ytre diameter
Dette er uten tvil den hyppigste og mest kostbare feilen ved anskaffelse av rør. For væskestrømberegninger fokuserer mekaniske ingeniører sterkt på den indre diameteren. Men for skjøtemontering griper de mekaniske koblingene utsiden av røret.
Hvis en innkjøpsagent bestiller en mekanisk kobling basert på den nominelle innvendige diameteren til røret, vil beslaget være fundamentalt uforenlig. Husk alltid at i verden med rillede rør, er den ytre diameteren den absolutte, ikke-omsettelige metrikken.
Med utsikt over minimum veggtykkelse for kuttet rilling
En vanlig feil på arbeidsplasser er å forsøke å kutte riller i et tynnvegget rør for å spare tid. Fjerning av metall fra et Schedule 10-rør gjør veggen altfor tynn til å håndtere systemtrykk, noe som resulterer i umiddelbar strukturell feil. Kuttet spor bør generelt reserveres for Schedule 40, Schedule 80 eller tyngre stålrør. Hvis du anskaffer lettere skjemarør for å spare vekt og materialkostnader, må du spesifisere rullsporing eksplisitt.
Feil blanding av metriske og keiserlige standarder
Globale forsyningskjeder krever ofte konvertering mellom imperiale og metriske mål. En farlig feil er å anta at en direkte matematisk konvertering er lik den korrekte nominelle rørstørrelsen.
For eksempel er en direkte matematisk konvertering på 2 tommer 50,8 mm. Imidlertid har en 2-tommers nominell rørstørrelse faktisk en standardisert utvendig diameter på 60,3 mm. Hvis en kjøper ber om et 50 mm rør forutsatt at det samsvarer med en 2-tommers amerikansk standardkobling, vil delene rett og slett ikke passe sammen. Stol alltid på standardiserte dimensjonsdiagrammer i stedet for grunnleggende kalkulatorkonverteringer.
Konklusjon
Å bestemme riktig størrelse på et rillet galvanisert stålrør kommer til syvende og sist ned på å mestre den ytre diameteren, forstå nøyaktige sporspesifikasjoner og tilpasse røret perfekt til de konstruerte mekaniske beslagene. Ved å bruke presisjonsmåleverktøy, følge strenge overholdelse av kodene og unngå vanlige innkjøpsfeller, kan entreprenører sikre et trygt, pålitelig og lekkasjefritt system. Presisjon i anskaffelses- og dimensjoneringsstadiet garanterer hastigheten og påliteligheten til den endelige installasjonen, og sparer både tid og penger på arbeidsplassen. Hvis du ser etter høykvalitets, perfekt toleranserte rør og standard fittings for ditt neste kommersielle prosjekt, kan du utforske det omfattende inventaret på czwhsteel.com for å sikre en feilfri installasjon.
FAQ
Hva er forskjellen mellom rullesporing og kuttesporing på et galvanisert stålrør?
Rullesporing bruker tungt mekanisk trykk for å forskyve stålet, og danner en fordypning uten å fjerne noe materiale. Denne metoden er ideell for tynnveggede rør, slik som Schedule 10, da den opprettholder rørets strukturelle integritet. Cut rilling bearbeider fysisk en kanal inn i rørets utside, og fjerner metall. Det gir et svært presist spor, men krever en tykkere rørvegg, slik som Schedule 40 eller 80, for å sikre at den gjenværende veggtykkelsen trygt kan håndtere det indre trykket i systemet.
Kan jeg bruke stålrør med mekanisk ledd for høytrykksapplikasjoner?
Ja, mekaniske rillede ledd er svært i stand til å håndtere høytrykksapplikasjoner, forutsatt at systemet er konstruert på riktig måte. Den spesifikke rørplanen, den nøyaktige dybden på sporet og trykkklassifiseringen til den valgte koblingen må alle være på linje med systemets maksimale driftstrykk. Rådfør deg alltid med trykkklassifiseringstabellene til produsenten, ettersom kraftige stive koblinger ofte kan håndtere trykk som overstiger 1000 psi når de er sammenkoblet med passende rørveggtykkelse.
Hvordan oversettes DN114 til tommer?
Betegnelsen DN114 er et metrisk begrep som korrelerer med den nordamerikanske 4-tommers nominelle rørstørrelsen. Imidlertid representerer verken tallet 114 eller 4 det nøyaktige målet som brukes for montering av mekaniske koplinger. Den eksakte standardiserte ytre diameteren for et DN114 eller 4-tommers rør er 114,3 millimeter, som tilsvarer nøyaktig 4500 tommer. Dette er den kritiske målingen som kreves for riktig spor- og koblingsinngrep.
Hvorfor er rillet rør foretrukket for brannsikringssystemer?
Rillet rør er industristandarden for brannbeskyttelse fordi det tilbyr rask, svært pålitelig installasjon uten de ekstreme brannfarene forbundet med sveising på stedet. Videre kan rillede mekaniske skjøter konstrueres som fleksible koblinger. Denne iboende fleksibiliteten gjør at rørnettet kan imøtekomme termisk ekspansjon, sammentrekning og kritiske seismiske bevegelser, og sikrer at brannslokkingssystemet forblir helt intakt og funksjonelt under jordskjelv eller bygningssetting.
Hvordan måler du A-dimensjonen på et rillet rør?
A-dimensjonen måles fra den sanne enden av røret til den nærmeste kanten av sporet. Denne glatte delen av stål fungerer som den primære sitteflaten for den elastomere pakningen. For å måle den nøyaktig bruker inspektørene en spesialisert spormåler eller en presisjons Vernier-skyvelære. Rørenden må kuttes helt firkantet; hvis kuttet er vinklet, vil A-dimensjonen variere rundt omkretsen, noe som fører til en ujevn pakningstetning og potensielle lekkasjer.
Hvilket planrør kreves for kuttet rilling?
Kuttet spor fjerner fysisk stål fra ytterveggen av røret. Derfor er det generelt begrenset til rør med tyngre vegger, typisk Schedule 40, Schedule 80 eller høyere. Ved å bruke et kuttet spor på et Schedule 10-rør blir det gjenværende stålet ved bunnen av sporet for tynt til å holde væsketrykket trygt, noe som bryter med strukturelle sikkerhetsforskrifter. Kontroller alltid minimumskravene til veggtykkelse spesifisert av koblingsprodusenten før maskinering.
Våre smidde gjengede flenser har gjennomgått streng kvalitetskontroll og testing, med utmerket styrke og pålitelighet, og tåler høyt trykk og tøffe arbeidsmiljøer.
KONTAKT OSS
Telefon: +86- 13832718182
E-post:
sales@czweiheng.com WhatsApp:+86- 13832718182
Legg til:East of Construction Machinery Factory, Yanshan County, Cangzhou, Hebei Kina