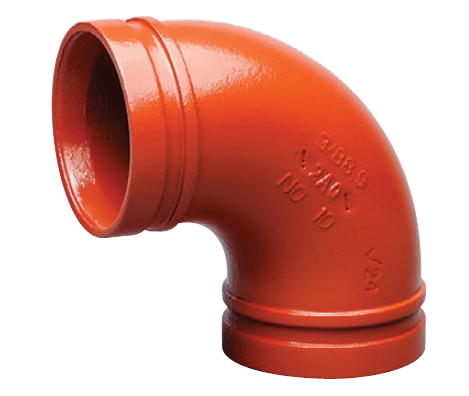
میں نے اسے کمرشل جاب سائٹس پر بہت بار ہوتے دیکھا ہے۔ ایک عملہ ایک پیچیدہ سیال ڈیلیوری نیٹ ورک کو انسٹال کرنے میں دن گزارتا ہے۔ وہ آخر میں لائن پر دباؤ ڈالتے ہیں، صرف کپلنگز کو روتے ہوئے دیکھنے کے لیے۔ یہ مایوس کن اور مہنگا منظر ہر جگہ مکینیکل ٹھیکیداروں کو پریشان کرتا ہے۔ یہاں تک کہ ایک خوردبینی جہتی مماثلت بھی نالی والے نظام پر مکینیکل مہر کو مکمل طور پر برباد کر سکتی ہے۔ اس جامع گائیڈ میں، آپ بالکل سیکھیں گے کہ پہلے دن سے ایک بے عیب، کوڈ کے مطابق تنصیب کو یقینی بنانے کے لیے درست جہتوں کی پیمائش، تشخیص اور انتخاب کیسے کریں۔
سسٹم کے سائز کے لیے کلیدی راستہ
باہر کا قطر حتمی میٹرک ہے: جب کسی نالی والے پائپنگ سسٹم کو سائز دیتے ہیں، تو باہر کا قطر واحد سب سے اہم پیمائش ہے جو ایک مناسب مکینیکل مہر کی ضمانت کے لیے درکار ہے۔
اصطلاحات میں مہارت حاصل کریں: درست عالمی خریداری اور سائٹ پر مہنگی تاخیر سے بچنے کے لیے برائے نام پائپ سائز اور قطر برائے نام کے درمیان فرق کرنا ضروری ہے۔
ایپلیکیشن کی تفصیلات کا معاملہ: سائز کی رواداری اور دیوار کی موٹائی کے تقاضے آخری استعمال کی ایپلی کیشن کی بنیاد پر سختی سے مختلف ہوتے ہیں، خاص طور پر جب لائف سیفٹی نیٹ ورکس کو ترتیب دیا جائے۔
سخت فٹنگ کی مطابقت: نظام کی سالمیت کو برقرار رکھنے اور دباؤ کے اضافے کو محفوظ طریقے سے ہینڈل کرنے کے لیے پائپ کے طول و عرض کو مکینیکل کپلنگز کی انجینئرڈ تصریحات کے ساتھ بالکل ہم آہنگ ہونا چاہیے۔
Grooved جستی سٹیل پائپ کے لئے سائز کے میٹرکس کو سمجھنا
درست حصولی کا آغاز اس بنیادی سمجھ کے ساتھ ہوتا ہے کہ صنعتی پائپوں کی پیمائش اور درجہ بندی کیسے کی جاتی ہے۔ انجینئرز اور خریداروں کو سخت جہتی رواداری کو برقرار رکھتے ہوئے مختلف علاقائی معیارات پر عمل کرنا چاہیے۔
صنعت کے حالیہ رجحانات کو دیکھتے ہوئے، کمرشل پلمبنگ اور HVAC شعبوں میں بلڈنگ انفارمیشن ماڈلنگ اور ماڈیولر، آف سائٹ کنسٹرکشن کی طرف بڑے پیمانے پر تبدیلی آئی ہے۔ ہنر مند لیبر کی بڑھتی ہوئی لاگت مکینیکل ٹھیکیداروں کو دستی، سائٹ پر ایڈجسٹمنٹ کرنے کی بجائے درست پری فیبریکیشن سائزنگ پر بہت زیادہ انحصار کرنے پر مجبور کرتی ہے۔ عالمی سپلائی چینز کوالٹی کنٹرول کو بھی سخت کر رہی ہیں۔ نتیجتاً، ان جہتی میٹرکس میں مہارت حاصل کرنا اب صرف ایک بہترین عمل نہیں ہے۔ جدید معاہدے میں مسابقتی اور منافع بخش رہنے کے لیے یہ ایک مطلق ضرورت ہے۔
برائے نام پائپ سائز بمقابلہ قطر برائے نام
پائپنگ کے نظام کو عام طور پر دو بنیادی سائز کے معیارات کا استعمال کرتے ہوئے مخصوص کیا جاتا ہے۔ برائے نام پائپ کا سائز بنیادی طور پر شمالی امریکہ میں استعمال ہونے والا معیاری ہے، جس کی پیمائش انچ میں کی جاتی ہے۔ اس کے برعکس، قطر برائے نام بین الاقوامی سطح پر استعمال ہونے والا میٹرک معیار ہے، جس کی پیمائش ملی میٹر میں کی جاتی ہے۔
یہ سمجھنا بہت ضروری ہے کہ لفظ برائے نام کا مطلب صرف نام میں ہے۔ ایک سائز 4 پائپ میں قطعی 4 انچ اندر یا باہر قطر نہیں ہوتا ہے۔ اس کے بجائے، یہ ایک معیاری عہدہ کے طور پر کام کرتا ہے۔ مختلف سپلائی چینز میں عالمی سطح پر مواد کی خریداری کرتے وقت، ان برائے نام عہدوں کو درست طریقے سے تبدیل کرنا جاب سائٹ پر مماثل اجزاء سے بچنے کا پہلا قدم ہے۔
بیرونی قطر کا تنقیدی کردار
نالی والے نظاموں کے ساتھ کام کرتے وقت، بیرونی قطر وہ میٹرک ہے جو کامیابی یا ناکامی کا حکم دیتا ہے۔ مکینیکل جوڑ ایک ہیوی ڈیوٹی کپلنگ ہاؤسنگ کا استعمال کرتے ہوئے کام کرتے ہیں جو پائپ کے بیرونی حصے میں کلیمپ کرتا ہے۔ یہ ہاؤسنگ پائپ کی بیرونی سٹیل کی سطح کے خلاف براہ راست ایلسٹومیرک ربڑ کی گسکیٹ کو سکیڑتی ہے۔
اگر طول و عرض تھوڑا سا بھی برداشت سے باہر ہے، تو ہاؤسنگ یا تو مکمل طور پر بند ہونے میں ناکام ہو جائے گا اگر یہ بہت بڑا ہے، یا اگر یہ بہت چھوٹا ہے تو گیسکٹ کو کافی حد تک سکیڑنے میں ناکام ہو جائے گا۔ دونوں منظرنامے ناگزیر لیکس کا باعث بنتے ہیں۔ ایک معیاری بیرونی قطر اس بات کو یقینی بناتا ہے کہ مختلف عالمی مینوفیکچررز کے پائپوں کو معیاری مکینیکل فٹنگز کا استعمال کرتے ہوئے بغیر کسی رکاوٹ کے جوڑا جا سکتا ہے۔
دیوار کی موٹائی اور پائپ کے نظام الاوقات
جب کہ بیرونی طول و عرض مخصوص سائز کے لیے مستقل رہتا ہے، اندرونی قطر پائپ کی دیوار کی موٹائی کی بنیاد پر اتار چڑھاؤ کرتا ہے، جس کی وضاحت اس کے شیڈول کے ذریعے کی گئی ہے۔ مشترکہ درجہ بندی میں شیڈول 10، شیڈول 40، اور شیڈول 80 شامل ہیں۔
مثال کے طور پر، شیڈول 40 پائپ میں شیڈیول 10 پائپ سے موٹی، بھاری دیوار ہوتی ہے۔ چونکہ میکینیکل کپلنگز کے اندر فٹ ہونے کے لیے بیرونی حصے کو مضبوطی سے ٹھیک رہنا چاہیے، اس لیے شیڈول 40 پائپ میں اضافی اسٹیل اندرونی بہاؤ کے علاقے کو کم کر دیتا ہے۔ دیوار کی موٹائی نیٹ ورک کے زیادہ سے زیادہ قابل اجازت کام کے دباؤ کو براہ راست متاثر کرتی ہے اور مخصوص قسم کے گروونگ طریقہ کا حکم دیتی ہے جسے محفوظ طریقے سے لاگو کیا جا سکتا ہے۔
اپنے پائپ کی درست طریقے سے پیمائش اور سائز کیسے کریں۔
درست طول و عرض کا تعین کرنے کے لیے درست ٹولز اور مکینیکل مشترکہ جیومیٹری کی واضح سمجھ کی ضرورت ہوتی ہے۔ اس مرحلے کے دوران اندازہ لگانا یا پرانی وضاحتی شیٹس پر انحصار کرنا اکثر پروجیکٹ میں تاخیر اور ہائیڈرو سٹیٹک پریشر ٹیسٹوں میں ناکامی کا باعث بنتا ہے۔
اصل بیرونی قطر کی پیمائش
تصور کریں کہ ایک مدھم روشنی والے مکینیکل کمرے میں کھڑے ہو کر پائپ کی ترسیل کی تصدیق کرنے کی کوشش کر رہے ہیں۔ ایک معیاری پیچھے ہٹنے والا ٹیپ پیمانہ اسے یہاں نہیں کاٹے گا۔ پروکیورمنٹ اور کوالٹی کنٹرول ٹیموں کو درست طریقے سے Vernier کیلیپرز یا خصوصی پائی ٹیپس کا استعمال کرنا چاہیے، جنہیں ڈائی میٹر ٹیپ بھی کہا جاتا ہے۔
ایک پائی ٹیپ کو پائپ کے فریم کے گرد مضبوطی سے لپیٹا جاتا ہے اور براہ راست باہر کے قطر کے عین مطابق نکلتا ہے۔ اس پیمائش کو لینے سے پہلے، اس بات کو یقینی بنائیں کہ پائپ کی سطح کو کسی بھی فیکٹری کاٹنے والے سیال یا ملبے سے صاف کیا گیا ہے۔ اس پیمائش کو پائپ کے کچے سرے کے قریب لیا جانا چاہیے جہاں میکینیکل کپلنگ آخر کار بیٹھ جائے گا، اس بات کو یقینی بناتے ہوئے کہ یہ مینوفیکچرر کی مخصوص رواداری کی حد میں بالکل آتا ہے۔
مطلوبہ نالی کے طول و عرض کا تعین کرنا
نالی کو خود درست وضاحتوں کے مطابق بنایا جانا چاہیے تاکہ جوڑے کی رہائش صحیح طریقے سے منسلک ہو۔ ان چینلز کو بنانے کے لیے دو بنیادی طریقے ہیں۔ رول گروونگ دھات کو ریڈیائی طور پر اندر کی طرف ہٹانے کے لیے ایک خصوصی مشین کا استعمال کرتی ہے۔ یہ طریقہ پتلی دیواروں والے پائپوں کے لیے صنعتی معیار ہے کیونکہ یہ کوئی خام مال نہیں ہٹاتا، اس طرح پائپ کی ساختی سالمیت کو محفوظ رکھتا ہے۔ کٹ گروونگ دھات کو جسمانی طور پر دور کرنے کے لیے لیتھ جیسی مشین کا استعمال کرتی ہے۔ اس کے لیے زیادہ موٹی دیوار کی ضرورت ہوتی ہے تاکہ یہ یقینی بنایا جا سکے کہ سٹیل کی باقی موٹائی محفوظ طریقے سے ہائی پریشر کے حفاظتی معیارات پر پورا اترتی ہے۔
من گھڑت طریقہ سے قطع نظر، تین اہم پیمائشوں کی تصدیق ہونی چاہیے۔ سب سے پہلے ایک طول و عرض ہے، جو پائپ کے سرے سے نالی کے کنارے تک ہموار فاصلہ ہے، جو گسکیٹ کے بیٹھنے کی جگہ کے طور پر کام کرتا ہے۔ دوسرا جسمانی نالی کی چوڑائی ہے۔ تیسرا نالی کی گہرائی ہے۔
گروونگ کا طریقہ
مثالی پائپ شیڈول
مواد ہٹانا
بنیادی درخواست
دباؤ کی درجہ بندی کا اثر
رول گروونگ
شیڈول 10 سے شیڈول 40
کوئی نہیں (کولڈ فارمڈ)
کمرشل HVAC، فائر اسپرنکرز
مکمل پائپ کی دیوار کی سالمیت کو برقرار رکھتا ہے۔
کٹ گروونگ
شیڈول 40، شیڈول 80
ہاں (مشینڈ)
ہائی پریشر صنعتی، کان کنی
نالی کی بنیاد پر دیوار کی موٹائی کو کم کرتا ہے۔
فائر پروٹیکشن سسٹمز کے سائز کے معیارات
زندگی کی حفاظت کے نظام کی انجینئرنگ کرتے وقت، ایک کا سائز نالی ہوئی آگ سے تحفظ کا پائپ بین الاقوامی مینوفیکچرنگ اور تنصیب کے معیارات پر سختی سے عمل پیرا ہونے کا مطالبہ کرتا ہے۔ عام پانی کی تقسیم کے نیٹ ورکس کے برعکس، آگ دبانے کے نظام طویل عرصے تک جامد رہتے ہیں لیکن ہنگامی صورت حال کے دوران انتہائی ہائیڈرو سٹیٹک دباؤ میں بے عیب کارکردگی کا مظاہرہ کرنا چاہیے۔ درست سائز کا تعین صرف آپریشنل کارکردگی کا معاملہ نہیں ہے۔ یہ تعمیل کی ایک اہم ضرورت ہے۔
سخت کوڈ کی تعمیل
آگ سے تحفظ کے نظام کو سخت کوڈز کے ذریعے کنٹرول کیا جاتا ہے، خاص طور پر نیشنل فائر پروٹیکشن ایسوسی ایشن کے معیارات، جیسے کہ NFPA 13۔ ان ایپلی کیشنز میں قانونی طور پر استعمال ہونے کے لیے جستی سٹیل کے پائپ کے لیے، اسے اکثر انڈر رائٹرز لیبارٹریز اور فیکٹری میوچل سے سرٹیفیکیشن لینا ضروری ہے۔ یہ ٹیسٹنگ باڈیز بیرونی قطر اور پائپ کی مجموعی دیوار کی موٹائی کے لیے عین جہتی رواداری کو لازمی قرار دیتی ہیں۔
اگر ایک ملی میٹر کے ایک حصے سے بھی ایک پائپ کا سائز چھوٹا یا بڑا ہے، تو مکینیکل کپلنگ نالی کو ٹھیک طرح سے پکڑنے میں ناکام ہو سکتا ہے۔ آگ لگنے کے واقعے کے دوران، ہیوی ڈیوٹی فائر پمپوں سے پانی کے دباؤ میں اچانک اضافے سے ایک غلط سائز کا جوڑ پھٹ سکتا ہے، جس سے نظام کی تباہ کن ناکامی ہو سکتی ہے۔
چھڑکنے والے نظاموں میں عام سائز
تجارتی اور صنعتی فائر سپرنکلر لے آؤٹ میں، پانی کے بہاؤ اور رگڑ کے نقصان کا درست اندازہ لگانے کے لیے پائپ کے مخصوص سائز کو معیاری بنایا جاتا ہے۔ ذیل میں ایک حوالہ دیا گیا ہے جس میں فائر سپرنکلر مینز اور برانچ لائنوں کے لیے اکثر استعمال ہونے والے سائز کے ساتھ ساتھ ان کی بالکل بیرونی ضروریات کی تفصیل دی گئی ہے۔
قطر برائے نام
برائے نام پائپ سائز
عین باہر قطر
عام درخواست
ڈی این 50
2 انچ
60.3 ملی میٹر
برانچ لائنیں اور چھوٹی صفیں۔
ڈی این 80
3 انچ
88.9 ملی میٹر
کراس مینز اور رائزر
ڈی این 100
4 انچ
114.3 ملی میٹر
بنیادی کراس مینز
ڈی این 150
6 انچ
168.3 ملی میٹر
مین رائزر اور پمپ ہیڈر
جستی کوٹنگ کی موٹائی
ہاٹ ڈِپ گالوانائزنگ عمل سٹیل پائپ کے اندرونی اور بیرونی دونوں حصوں میں زنک کی حفاظتی تہہ ڈالتا ہے تاکہ سنکنرن کو روکا جا سکے۔ ASTM A53 جیسے معیارات کے مطابق، یہ زنک کوٹنگ عام طور پر موٹائی میں 50 سے 80 مائکرون تک ہوتی ہے۔ اگرچہ یہ ننگی آنکھ کو نہ ہونے کے برابر لگ سکتا ہے، لیکن اس اضافی موٹائی کو سائز اور نالی کرنے کے عمل کے دوران شمار کیا جانا چاہیے۔
مزید برآں، اگر galvanizing غیر مساوی طور پر لاگو کیا جاتا ہے، یا اگر پائپ کے اختتام کے قریب زنک پولنگ ہوتی ہے، طول و عرض عارضی طور پر زیادہ سے زیادہ قابل قبول رواداری سے تجاوز کر سکتا ہے۔ اعلی معیار کی مینوفیکچرنگ اور سخت کوالٹی کنٹرول اس بات کو یقینی بنانے کے لیے ضروری ہے کہ پائپ کے سرے بالکل ہموار رہیں۔ ایک فاسد جستی سطح ایلسٹومیرک گسکیٹ کو صحیح طریقے سے بیٹھنے سے روک سکتی ہے، جو وقت کے ساتھ ساتھ مائیکرو لیکس کا باعث بنتی ہے۔
اپنے پائپ کو صحیح مکینیکل فٹنگ سے ملانا
صحیح پائپ سائز کا تعین کرنا صرف نصف مساوات ہے۔ پائپ کو متعلقہ متعلقہ اشیاء سے بالکل مماثل ہونا چاہیے۔ اے مکینیکل جوائنٹ اسٹیل پائپ نیٹ ورک پائپ گروو، ایلسٹومیرک گسکیٹ، اور کپلنگ ہاؤسنگ کے درمیان علامتی تعلق پر انحصار کرتا ہے۔ اگر سائز مماثل نہیں ہے تو، پورے پائپنگ نیٹ ورک کی ساختی سالمیت سے سمجھوتہ کیا جاتا ہے۔
جوائنٹ کی میکانکس
یہ پوری طرح سے سمجھنے کے لیے کہ سائز بندی اتنی اہم کیوں ہے، کسی کو یہ سمجھنا چاہیے کہ مکینیکل جوائنٹ دباؤ میں کیسے کام کرتا ہے۔ یہ نظام تین بنیادی اجزاء پر مشتمل ہے: ایک لچکدار ربڑ کی گسکیٹ، ایک نرم لوہے یا سٹیل کے کپلنگ ہاؤسنگ، اور گری دار میوے کے ساتھ ہیوی ڈیوٹی ٹریک ہیڈ بولٹ۔ معیاری اعلیٰ کوالٹی کی فٹنگز اکثر ASTM A536 گریڈ 65-45-12 کے مطابق ڈکٹائل آئرن سے ڈالی جاتی ہیں، جو بے پناہ تناؤ کی طاقت فراہم کرتی ہیں۔
جب جوڑے کو نالیوں والے پائپ کے سروں پر جمع کیا جاتا ہے، تو گسکیٹ سٹیل کے گرد لپیٹ کر دو حصوں کے درمیان چھوٹے فرق کو ختم کرتا ہے۔ جیسے ہی بولٹ سخت ہوتے ہیں، ہاؤسنگ گیسکٹ کو پائپ کے خلاف محفوظ طریقے سے کمپریس کرتا ہے۔ اس کے ساتھ ہی، کپلنگ ہاؤسنگ کی اندرونی چابیاں بغیر کسی رکاوٹ کے نالیوں میں گر جاتی ہیں۔ سسٹم کو اس طرح ڈیزائن کیا گیا ہے کہ اندرونی سیال کا دباؤ دراصل گیسکٹ کے ہونٹوں کو پائپ کی سطح کے خلاف سخت کرنے پر مجبور کرتا ہے، مسلسل مہر کو بڑھاتا ہے۔
کیس اسٹڈی: DN114 سسٹمز کے لیے سائز کرنا
مطلوبہ درستگی کو واضح کرنے کے لیے، معیاری DN114 تجارتی ٹھنڈے پانی کے نظام پر غور کریں۔ برائے نام سائز 4 انچ کے پائپ کی نشاندہی کرتا ہے، لیکن اصل سائزنگ میٹرک جو اہمیت رکھتا ہے وہ عین باہر کا قطر ہے، جو 114.3 ملی میٹر ہے۔
اس مخصوص سائز کے لیے، معیاری رول گروو کی وضاحتیں یہ حکم دیتی ہیں کہ نالی کا قطر 110.08 ملی میٹر ہونا چاہیے، جس میں صرف جمع 0.00 سے مائنس 0.38 ملی میٹر کی سخت رواداری ہو۔ A کا طول و عرض بالکل 15.88 ملی میٹر ہونا چاہیے۔ اگر کوئی ٹھیکیدار عجلت میں نالی کو 111.00 ملی میٹر تک گھماتا ہے تو نالی بہت کم ہوتی ہے۔ جوڑے کی چابیاں مکمل طور پر مشغول نہیں ہوں گی، تباہ کن دھچکے کا خطرہ ہے۔ درست پیمائش شدہ نیشنل اسٹینڈرڈ وکٹولک طرز کی فٹنگز کا استعمال جاب سائٹ پر قیاس آرائیوں کو ختم کرتا ہے اور اس بات کو یقینی بناتا ہے کہ جوائنٹ اپنے زیادہ سے زیادہ ریٹیڈ ورکنگ پریشر کو حاصل کرے گا۔
تیز رفتار تعیناتی کے لیے درست سائز کے فوائد
جدید تجارتی تعمیر میں، وقت سب سے مہنگی اشیاء میں سے ایک ہے۔ انجینئرز اور ٹھیکیداروں کی جانب سے روایتی ویلڈیڈ یا تھریڈڈ سسٹمز پر ان نیٹ ورکس کی وضاحت کرنے کی بنیادی وجہ اسمبلی کی سراسر رفتار ہے۔ تاہم، یہ نظام صرف ایک کے طور پر کام کرتا ہے۔ فوری انسٹالیشن پائپنگ حل اگر ابتدائی سائزنگ اور گروونگ کو مکمل درستگی کے ساتھ انجام دیا جائے۔
پروجیکٹ ٹائم لائنز کو تیز کرنا
پائپ جوڑنے کے روایتی طریقے، جیسے ویلڈنگ کے لیے انتہائی ہنر مند لیبر، مؤثر ہاٹ ورک پرمٹ، فائر واچز، اور ویلڈز کی وسیع ایکسرے جانچ کی ضرورت ہوتی ہے۔ بڑے قطر کے پائپوں کو تھریڈنگ کرنا اتنا ہی وقت طلب ہے اور اس کے لیے بھاری مشینری کو کام کی جگہ پر گھسیٹنا پڑتا ہے۔
درست سائز کی نالی والی پائپنگ ان رکاوٹوں کو مکمل طور پر ختم کر دیتی ہے۔ چونکہ پائپ کے سرے فیبریکیشن شاپ پر بالکل ٹھیک تیار کیے جاتے ہیں، اس لیے ہوا میں کنکشن کے اصل عمل میں صرف چند منٹ لگتے ہیں۔ انسٹالرز گاسکیٹ کو آسانی سے چکنا کرتے ہیں، اسے پائپ کے سروں پر پھسلتے ہیں، ہاؤسنگ کو گسکیٹ کے اوپر رکھتے ہیں، اور معیاری اثر والے رینچ کے ساتھ دو بولٹ کو سخت کرتے ہیں۔
مزدوری کے اخراجات اور ڈاؤن ٹائم کو کم کرنا
مزدوری کے اخراجات اکثر مکینیکل ٹھیکیدار کے بجٹ کا سب سے بڑا فیصد ہوتے ہیں۔ درست سائز کے نالی والے نظاموں کو استعمال کرنے سے، ٹھیکیدار ویلڈنگ کے مقابلے میں تنصیب کے وقت کو تین سے چار گنا تک کم کر سکتے ہیں۔ اس کے علاوہ، کیونکہ تنصیب کو گرم کام کی ضرورت نہیں ہے، یہ حفاظتی وجوہات کی بناء پر آپریشنل سہولیات کو بند کرنے کی ضرورت کو ختم کرتا ہے۔ یہ خاص طور پر فعال ہسپتالوں یا ڈیٹا سینٹرز کے اندر ریٹروفٹ پروجیکٹس میں فائدہ مند ہے، جہاں ڈاؤن ٹائم کو کم سے کم کرنا بہت ضروری ہے۔
اعلی معیار کے مواد کی فراہمی
کامل فٹ حاصل کرنے کے لیے اعلیٰ خام مال سے شروع کرنا ضروری ہے۔ نالی والے جوائنٹ کی سائزنگ کی درستگی خود پائپ کے مینوفیکچرنگ کوالٹی پر بہت زیادہ انحصار کرتی ہے۔ مینوفیکچرنگ پارٹنرز کا انتخاب کرتے وقت پروکیورمنٹ پیشہ ور افراد کو انتہائی مستعد ہونا چاہیے۔
سپلائر میں کیا تلاش کرنا ہے۔
صنعتی پائپنگ کو سورس کرتے وقت، مستقل مزاجی سب سے اہم وصف ہے۔ خریداروں کو ایسے سپلائرز کی تلاش کرنی چاہیے جو کوالٹی کنٹرول کے سخت اقدامات پر عمل درآمد کرتے ہیں اور بین الاقوامی سرٹیفیکیشن جیسے ISO 9001 کے مالک ہیں۔
معیار کے کلیدی اشاریوں میں دیوار کی موٹائی اور پائپ کا کامل گول ہونا شامل ہے۔ اگر ایک پائپ قدرے بیضوی ہے، تو نالی بنانے والی مشین فطری طور پر نالی کی ناہموار گہرائی پیدا کرے گی، جس سے رساو کا زیادہ امکان ہوتا ہے۔ معروف سپلائرز تفصیلی مل ٹیسٹ رپورٹس فراہم کریں گے جو اسٹیل کی کیمیائی ساخت اور پیداوار کی مضبوطی کی تصدیق کرتی ہیں، اس بات کو یقینی بناتے ہوئے کہ پائپ گراونگ کے عمل کے مکینیکل دباؤ کو بغیر کسی شگاف کے برداشت کر سکتا ہے۔
حسب ضرورت بمقابلہ معیاری لمبائی
پائپوں کو عام طور پر معیاری لمبائی میں فراہم کیا جاتا ہے، جیسے کہ 21 فٹ۔ تاہم، پیچیدہ مکینیکل کمروں کے لیے انتہائی متنوع پائپ کی لمبائی کی ضرورت ہوتی ہے۔ کسی مخصوص رن کے لیے درکار پائپ کی کل لمبائی کا حساب لگاتے وقت، انجینئرز کو مکینیکل کپلنگ گیپ کا حساب دینا چاہیے۔
تھریڈڈ پائپوں کے برعکس جو اوورلیپ ہوتے ہیں، نالیوں والے پائپوں کو اس لیے ڈیزائن کیا گیا ہے کہ کپلنگ ہاؤسنگ کے اندر پائپ کے سروں کے درمیان تھوڑا سا فاصلہ ہو۔ یہ خلا اہم تھرمل توسیع اور کونیی انحراف کی اجازت دیتا ہے۔ اپنی مرضی کے مطابق طوالت کو گھڑتے وقت، اس فرق کو مرکز سے مرکز کی مجموعی پیمائش سے کم کیا جانا چاہیے تاکہ یہ یقینی بنایا جا سکے کہ حتمی اسمبلی مقررہ جگہ پر بالکل فٹ بیٹھتی ہے۔
خریداری کے دوران سے بچنے کے لیے عام سائز کی غلطیاں
یہاں تک کہ تجربہ کار پروکیورمنٹ ٹیمیں بھی نالی پائپنگ سسٹم کی وضاحت اور آرڈر کرتے وقت مہنگی غلطیاں کر سکتی ہیں۔ پراجیکٹ کے بجٹ اور سخت حفاظتی معیارات کو برقرار رکھنے کے لیے ان عام خرابیوں سے بچنا ضروری ہے۔
بیرونی قطر کے ساتھ اندرونی قطر کو الجھا رہا ہے۔
پائپ کی خریداری میں یہ سب سے زیادہ بار بار اور مہنگی غلطی ہے۔ سیال بہاؤ کے حساب کتاب کے لیے، مکینیکل انجینئرز اندرونی قطر پر بہت زیادہ توجہ مرکوز کرتے ہیں۔ تاہم، جوائنٹ اسمبلی کے لیے، مکینیکل کپلنگ پائپ کے باہر کی گرفت میں ہیں۔
اگر کوئی پرچیزنگ ایجنٹ پائپ کے اندرونی قطر کی بنیاد پر مکینیکل کپلنگ کا آرڈر دیتا ہے، تو فٹنگ بنیادی طور پر غیر موافق ہوگی۔ ہمیشہ یاد رکھیں کہ نالیوں والی پائپنگ کی دنیا میں، باہر کا قطر مطلق، غیر گفت و شنید میٹرک ہے۔
کٹ گروونگ کے لیے دیوار کی کم از کم موٹائی کو نظر انداز کرنا
جاب سائٹس پر ایک عام غلطی وقت بچانے کے لیے پتلی دیواروں والے پائپ کو کاٹنے کی کوشش ہے۔ شیڈول 10 کے پائپ سے دھات کو ہٹانے سے نظام کے دباؤ کو سنبھالنے کے لیے دیوار بہت پتلی ہو جاتی ہے، جس کے نتیجے میں فوری ساختی ناکامی ہوتی ہے۔ کٹ گروونگ کو عام طور پر شیڈول 40، شیڈول 80، یا اسٹیل کے بھاری پائپوں کے لیے مخصوص کیا جانا چاہیے۔ اگر آپ وزن اور مادی اخراجات کو بچانے کے لیے ہلکے شیڈول پائپ خرید رہے ہیں، تو آپ کو رول گروونگ کو واضح طور پر بتانا چاہیے۔
میٹرک اور امپیریل معیارات کو غلط طریقے سے ملانا
عالمی سپلائی چینز کو اکثر امپیریل اور میٹرک پیمائش کے درمیان تبدیل کرنے کی ضرورت ہوتی ہے۔ ایک خطرناک غلطی یہ فرض کر رہی ہے کہ براہ راست ریاضیاتی تبدیلی صحیح برائے نام پائپ سائز کے برابر ہے۔
مثال کے طور پر، 2 انچ کی براہ راست ریاضیاتی تبدیلی 50.8 ملی میٹر ہے۔ تاہم، ایک 2 انچ کا نامیاتی پائپ سائز دراصل 60.3 ملی میٹر کا معیاری بیرونی قطر رکھتا ہے۔ اگر کوئی خریدار 50 ملی میٹر پائپ کی درخواست کرتا ہے یہ فرض کرتے ہوئے کہ یہ 2 انچ کے امریکی معیاری کپلنگ سے میل کھاتا ہے، تو پرزے ایک ساتھ فٹ نہیں ہوں گے۔ بنیادی کیلکولیٹر کی تبدیلیوں کے بجائے ہمیشہ معیاری جہتی چارٹس پر انحصار کریں۔
نتیجہ
نالی والے جستی سٹیل کے پائپ کے صحیح سائز کا تعین بالآخر بیرونی قطر میں مہارت حاصل کرنے، نالی کی درست وضاحتوں کو سمجھنے، اور پائپ کو انجنیئر شدہ مکینیکل فٹنگ سے بالکل مماثل کرنے پر آتا ہے۔ درست پیمائش کے ٹولز کا استعمال کرتے ہوئے، سخت ضابطوں کی تعمیل پر عمل کرتے ہوئے، اور عام خریداری کے نقصانات سے گریز کرتے ہوئے، ٹھیکیدار ایک محفوظ، قابل اعتماد، اور رساو سے پاک نظام کو یقینی بنا سکتے ہیں۔ خریداری اور سائز کے مرحلے میں درستگی حتمی تنصیب کی رفتار اور بھروسے کی ضمانت دیتی ہے، جس سے جاب سائٹ پر وقت اور پیسے دونوں کی بچت ہوتی ہے۔ اگر آپ اپنے اگلے تجارتی پروجیکٹ کے لیے اعلیٰ معیار کی، بالکل برداشت کرنے والی پائپنگ اور معیاری فٹنگز تلاش کر رہے ہیں، تو یہاں پر جامع انوینٹری کو دریافت کریں۔ czwhsteel.com بے عیب تنصیب کو یقینی بنانے کے لیے۔
اکثر پوچھے گئے سوالات
جستی سٹیل کے پائپ پر رول گروونگ اور کٹ گروونگ میں کیا فرق ہے؟
رول گروونگ اسٹیل کو بے گھر کرنے کے لیے بھاری مکینیکل دباؤ کا استعمال کرتا ہے، بغیر کسی مواد کو ہٹائے انڈینٹیشن بناتا ہے۔ یہ طریقہ پتلی دیواروں والے پائپوں کے لیے مثالی ہے، جیسا کہ شیڈول 10، کیونکہ یہ پائپ کی ساختی سالمیت کو برقرار رکھتا ہے۔ دھات کو ہٹاتے ہوئے، پائپ کے بیرونی حصے میں ایک چینل کو جسمانی طور پر نالیوں کو کاٹ دیں۔ یہ ایک انتہائی درست نالی فراہم کرتا ہے لیکن اس کے لیے ایک موٹی پائپ دیوار کی ضرورت ہوتی ہے، جیسا کہ شیڈول 40 یا 80، اس بات کو یقینی بنانے کے لیے کہ دیوار کی باقی موٹائی نظام کے اندرونی دباؤ کو محفوظ طریقے سے سنبھال سکے۔
کیا میں ہائی پریشر ایپلی کیشنز کے لیے مکینیکل جوائنٹ اسٹیل پائپ استعمال کر سکتا ہوں؟
جی ہاں، مکینیکل نالی والے جوڑ ہائی پریشر ایپلی کیشنز کو ہینڈل کرنے کی انتہائی صلاحیت رکھتے ہیں، بشرطیکہ سسٹم کو صحیح طریقے سے بنایا گیا ہو۔ پائپ کا مخصوص نظام الاوقات، نالی کی درست گہرائی، اور منتخب کردہ کپلنگ کے دباؤ کی درجہ بندی سب کو سسٹم کے زیادہ سے زیادہ آپریٹنگ پریشر کے ساتھ موافق ہونا چاہیے۔ ہمیشہ مینوفیکچرر کے پریشر ریٹنگ چارٹس سے مشورہ کریں، کیونکہ ہیوی ڈیوٹی رگڈ کپلنگز اکثر 1,000 psi سے زیادہ دباؤ کو سنبھال سکتے ہیں جب مناسب پائپ کی دیوار کی موٹائی کے ساتھ جوڑا بنایا جائے۔
DN114 انچ کا ترجمہ کیسے کرتا ہے؟
عہدہ DN114 ایک میٹرک اصطلاح ہے جو شمالی امریکہ کے 4 انچ برائے نام پائپ سائز سے منسلک ہے۔ تاہم، نہ تو نمبر 114 اور نہ ہی 4 درست پیمائش کی نمائندگی کرتا ہے جو مکینیکل کپلنگ کو فٹ کرنے کے لیے استعمال کیا جاتا ہے۔ DN114 یا 4 انچ پائپ کے لیے درست معیاری بیرونی قطر 114.3 ملی میٹر ہے، جو بالکل 4.500 انچ کے برابر ہے۔ یہ مناسب نالی اور جوڑے کی مشغولیت کے لیے ضروری پیمائش ہے۔
آگ سے تحفظ کے نظام کے لیے نالی والی پائپنگ کو ترجیح کیوں دی جاتی ہے؟
نالی والی پائپنگ آگ سے بچاؤ کے لیے صنعت کا معیار ہے کیونکہ یہ آن سائٹ ویلڈنگ سے وابستہ آگ کے انتہائی خطرات کے بغیر تیز رفتار، انتہائی قابل اعتماد تنصیب فراہم کرتی ہے۔ مزید برآں، نالی والے مکینیکل جوڑوں کو لچکدار کپلنگ کے طور پر انجینئر کیا جا سکتا ہے۔ یہ موروثی لچک پائپنگ نیٹ ورک کو تھرمل توسیع، سکڑاؤ، اور شدید زلزلہ کی حرکت کو ایڈجسٹ کرنے کی اجازت دیتی ہے، اس بات کو یقینی بناتی ہے کہ زلزلے یا عمارتوں کے آباد ہونے کے دوران آگ دبانے کا نظام مکمل طور پر برقرار اور فعال رہے۔
آپ نالی ہوئی پائپ پر A طول و عرض کی پیمائش کیسے کرتے ہیں؟
A طول و عرض پائپ کے حقیقی سرے سے نالی کے قریب ترین کنارے تک ماپا جاتا ہے۔ سٹیل کا یہ ہموار حصہ elastomeric gasket کے لیے بیٹھنے کی بنیادی سطح کے طور پر کام کرتا ہے۔ درست طریقے سے اس کی پیمائش کرنے کے لیے، انسپکٹرز ایک مخصوص گروو گیج یا ایک درست ورنیئر کیلیپر استعمال کرتے ہیں۔ پائپ کے سرے کو بالکل مربع کاٹنا چاہیے۔ اگر کٹ کو زاویہ بنایا گیا ہے تو، A طول و عرض فریم کے ارد گرد مختلف ہوگا، جس کی وجہ سے ایک ناہموار گاسکیٹ مہر اور ممکنہ لیک ہو جائے گا۔
کٹ گروونگ کے لیے کس شیڈول پائپ کی ضرورت ہے؟
کٹ گروونگ جسمانی طور پر پائپ کی بیرونی دیوار سے سٹیل کو ہٹا دیتی ہے۔ لہذا، یہ عام طور پر بھاری دیواروں والے پائپوں تک محدود ہے، عام طور پر شیڈول 40، شیڈول 80، یا اس سے زیادہ۔ شیڈول 10 کے پائپ پر کٹے ہوئے نالی کا استعمال نالی کی بنیاد پر باقی اسٹیل کو اتنا پتلا چھوڑ دیتا ہے کہ وہ محفوظ طریقے سے سیال دباؤ پر مشتمل نہیں ہوتا، ساختی حفاظتی ضابطوں کی خلاف ورزی کرتا ہے۔ مشیننگ سے پہلے ہمیشہ دیوار کی کم از کم موٹائی کے تقاضوں کی تصدیق کریں جو کپلنگ مینوفیکچرر کے ذریعہ بیان کی گئی ہیں۔
ہمارے جعلی تھریڈڈ فلینجز بہترین طاقت اور بھروسے کے ساتھ سخت کوالٹی کنٹرول اور ٹیسٹنگ سے گزرے ہیں، اور وہ زیادہ دباؤ اور سخت کام کرنے والے ماحول کو برداشت کر سکتے ہیں۔
ہم سے رابطہ کریں۔
فون:+86- 13832718182
ای میل:
sales@czweiheng.com WhatsApp:+86- 13832718182
شامل کریں: ایسٹ آف کنسٹرکشن مشینری فیکٹری، یانشان کاؤنٹی، کینگزو، ہیبی چین