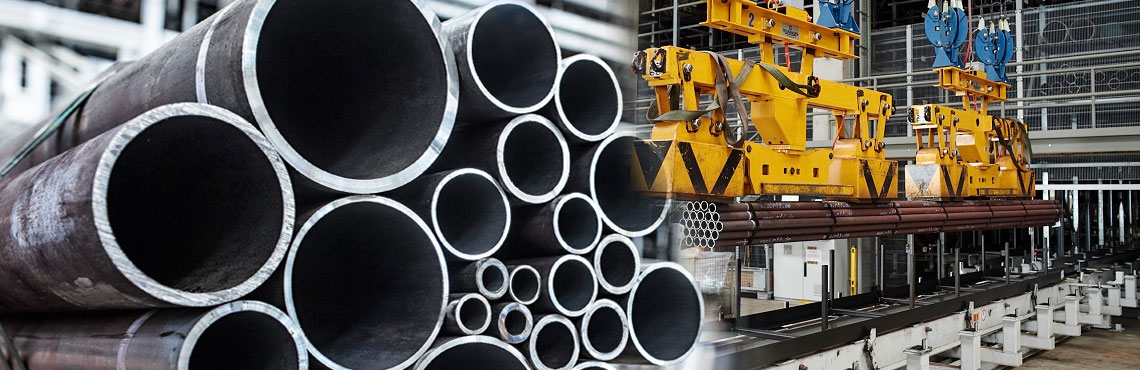
Индустријски котловски системи раде у бруталним условима. У производњи електричне енергије и тешкој производњи, екстремна топлота и немилосрдни притисак гурају металургију до њене апсолутне тачке лома. Изаберите погрешан материјал за цеви и ризикујете катастрофалне механичке кварове. Нетачне димензионалне спецификације неизбежно доводе до скупих застоја у раду и озбиљних безбедносних опасности за особље фабрике.
Модерна индустријска постројења захтевају строгу инжењерску равнотежу. Тимови за набавку и инжењери цевовода морају одмерити почетне материјалне трошкове у односу на дугорочну дуговечност имовине и ригидну усклађеност са прописима. Овај технички водич разлаже тачно како одредити бешавне челичне цеви за котлове на основу прецизних ограничења унутрашњег притиска и радне температуре. Овладајте овим основним металуршким својствима и прорачунима димензија и одржаћете своју термалну инфраструктуру да ради безбедно и ефикасно.
Кеи Такеаваис
Температура диктира избор материјала: Стандардни угљенични челик савршено функционише за ниске до средње топлотне примене. Високотемпературне зоне захтевају легиране челике и аустенитне нерђајуће челике како би се спречило термичко пузање и деформација структуре.
Притисак диктира дебљину зида: Висок унутрашњи притисак паре захтева строге инжењерске прорачуне. Морате одредити тачан распоред цеви и минималну дебљину зида да бисте спречили насилне руптуре.
Стандарди су обавезни: Сваки избор материјала и спецификација димензија морају се стриктно придржавати признатих међународних инжењерских кодова, првенствено АСМЕ, АСТМ и ЕН стандарда.
Бешавна производња је супериорна: бешавни водови нуде уједначену снагу и супериорну отпорност на притисак у поређењу са завареним алтернативама. Они су неоспорни стандард за критичне примене котлова.
Трендови у индустрији: Потисак за екстремну топлотну ефикасност
Хајде да погледамо куда индустрија иде. Глобална производња електричне енергије се брзо помера ка ултра-суперкритичним и напредним ултра-суперкритичним технологијама. Вођени строгим циљевима емисије угљеника и потребом за већом топлотном ефикасношћу, модерна постројења раде на топлотним оптерећењима без преседана. Ова еволуција у читавој индустрији помера традиционалне границе челика. Постројења сада захтевају напредну металургију способну да издржи температуре паре које прелазе 600 степени Целзијуса.
Одабир поузданог бешавне цеви отпорне на топлоту више нису само испуњавање основних спецификација. Ради се о заштити вашег објекта од све агресивнијих радних циклуса и обезбеђивању дуготрајног структуралног интегритета под екстремним термодинамичким стресом.
Разумевање основа: Зашто одабрати бешавну челичну цев за котао?
Пре него што уђемо у сложене прорачуне и разреде материјала, морамо утврдити основну улогу цевовода котла. Цев за котао је веома издржљив цев изграђен за пренос топлотне енергије у воду, на крају стварајући пару под високим притиском. Ова пара покреће турбине у електранама или обезбеђује неопходну топлоту за постројења за хемијску прераду.
Када се специфицирају цеви за ова екстремна окружења, расправа између бешавне и заварене производње брзо се решава чистом физиком. Заварене цеви се ослањају на ваљану челичну плочу и уздужни шав. Модерно заваривање је напредно, али тај шав инхерентно ствара зону под утицајем топлоте. Под флуктуирајућим термичким циклусима и циклусима притиска, заварени шав уводи микроскопске слабе тачке и концентрације напона. Замислите суперкритичну електрану која ради при вршном оптерећењу. Микроскопска грешка у завару може се брзо проширити у пуну пукотину.
Бешавне челичне цеви се производе екструзијом или процесом ротационог пирсинга почевши од чврсте челичне гредице. Резултат је непрекидна, хомогена цилиндрична структура са нула уздужних шавова. Нема завареног шава значи да нема слабих тачака. Стрес се савршено распоређује по целом обиму цеви. За инжењере и менаџере набавки, улагање у беспрекорну технологију је основна основа за безбедност.
Како температура утиче на ваш избор материјала отпорних на топлоту
Радна температура је примарна варијабла која диктира квалитет вашег материјала. Излагање метала изнад предвиђеног прага суштински мења његову металуршку структуру и узрокује брзу деградацију.
Претња од термичког пузања и оксидације
Високотемпературне котловске зоне подлежу цевоводима двама примарним механизмом квара: термичком пузању и оксидацији. Пузање је временски зависна, трајна пластична деформација која се јавља када се метал суочава са сталним механичким напрезањем на повишеним температурама. Чак и ако је примењени напон знатно испод стандардне границе попуштања, продужена топлота изазива клизање и деформисање унутрашњих граница зрна. Без одговарајуће легуре да се одупре овој појави, цев ће се на крају испупчити и покидати.
Високе температуре такође убрзавају оксидацију и стварање каменца. Гвожђе у челику реагује са кисеоником и паром и формира густу, крхку љуску од гвожђе оксида на унутрашњим и спољашњим површинама. Ова вага делује као топлотни изолатор. Котловска пећ мора да гори топлије да би се постигла иста температура паре, што убрзава деградацију основног метала.
Усклађивање температурних опсега са типовима материјала
Инжењери морају пажљиво ускладити радну температуру одређених зона котла са одговарајућом категоријом материјала.
Ниска до средња температура до 450 степени Целзијуса: У хладнијим деловима као што су економајзер или водени зидни панели, стандардни угљенични челик је веома ефикасан и економски исплатив. До ове границе, угљенични челик одржава одличну затезну чврстоћу. Излагање обичног угљеничног челика вишим температурама у дужем временском периоду доводи до графитизације, озбиљно крхкости метала.
Висока температура од 450 до 600 степени Целзијуса: Угљенични челик не успева у прегрејачима и прегрејачима. Инжењери морају специфицирати нисколегиране челике формулисане прецизним додацима хрома и молибдена. Хром значајно повећава отпорност на оксидацију при високим температурама. Молибден повећава затезну чврстоћу при високим температурама и драматично побољшава отпорност на термичко пузање.
Ултра-висока температура изнад 600 степени Целзијуса: Напредне електране које потискују температуру паре изнад 600 степени Целзијуса захтевају аустенитне нерђајуће челике. Ови материјали садрже високе проценте хрома и никла, обезбеђујући неупоредиву отпорност на оксидацију при екстремним топлотним оптерећењима.
Како притисак одређује димензије цеви и дебљину зида
Температура диктира хемијски састав челика, али унутрашњи радни притисак диктира физичке димензије. Конкретно, притисак одређује минималну потребну дебљину зида цеви.
Однос између унутрашњег притиска и стреса
Пара високог притиска која тече кроз систем врши спољне радијалне силе на унутрашње зидове. Ово ствара механичку напетост познату као напрезање обруча или ободно напрезање. Напрезање обруча покушава да поцепа цилиндар уздужно. Пошто бешавни цев нема заварени шав, он се изузетно добро носи са овим уједначеним напрезањем. Међутим, ако је зид сувише танак да издржи притисак, напрезање обруча прелази границу течења материјала, што доводи до насилног уздужног пуцања.
Израчунавање минималне дебљине зида
Инжењери не погађају потребну дебљину зида. Ослањамо се на ригорозне математичке формуле регулисане међународним кодовима, првенствено АСМЕ Б31.1 за цевоводе за струју и АСМЕ код за котлове и посуде под притиском, одељак И. Основни прорачун се односи на унутрашњи притисак, дозвољени напон, спољашњи пречник и дебљину зида. Да би стандардизовала производњу и набавку, индустрија користи распореде цеви у распону од Сцхедуле 40 до Доубле Ектра Стронг. Како се унутрашњи пројектовани притисак повећава, потребан распоред се такође мора повећати да би се безбедно обуздало механичко оптерећење.
Котлови ниског/средњег у односу на котлове високог притиска
Класификација радног притиска објекта драстично мења спецификације димензија. Котлови ниског и средњег притиска који раде испод 5,88 МПа углавном користе стандардне распореде као што су Распоред 40 или 80 и у великој мери се ослањају на класе угљеничног челика. Суперкритични котлови који раде изнад 22 МПа захтевају цевоводе са тешким зидовима као што је Распоред 160 да би се спречило пуцање под огромним стресом.
Кључни материјали за цевоводе за производњу енергије
Кретање кроз широку лепезу металуршких стандарда је изазовно. Руководиоци набавке морају да разумеју најпоузданије оцене материјала да би одредили исправне челична цев електране за дату примену.
Класе угљеничног челика за стандардни притисак
Угљенични челик остаје радни коњ за индустријске примене са строго контролисаним температурама. АСТМ А192 је веома уобичајен стандард за бешавне цеви од угљеничног челика дизајниране посебно за измењиваче топлоте високог притиска. АСТМ А210 покрива цеви прегрејача од средњег угљеничног челика које нуде нешто већу затезну чврстоћу. АСТМ А106 Граде Б и Ц су стандардне спецификације за високотемпературне сервисне мреже које повезују котао са другом инфраструктуром постројења.
Легирани челик за висок притисак и топлоту
Гурање у високотемпературне опсеге савремене термичке производње чини легираним челицима недоступним. АСТМ А213 Т11 и Т22 означавају цеви које се обично користе унутар кућишта пећи. Разред Т91 је напредна легура хрома и молибдена побољшана ванадијумом и ниобијумом, која нуди изузетну снагу пузања. АСТМ А335 П11, П22 и П91 одражавају ове хемијске саставе, али означавају цеви које се користе за главне парне водове већег пречника. Степен П91 омогућава инжењерима да дизајнирају системе са тањим зидовима који смањују топлотни замор током циклуса покретања и гашења постројења.
Набавка материјала није само одабир хемијског састава. Ради се о томе да се производни процес придржава строгих глобалних регулаторних стандарда. Цевоводи који нису у складу са стандардима представљају неприхватљиве ризике за безбедност и одговорност.
Америчко друштво машинских инжењера и Америчко друштво за испитивање и материјале обезбеђују најшире признате регулаторне оквире на глобалном нивоу. АСМЕ БПВЦ Одељак И регулише правила изградње енергетских котлова, док АСМЕ Б31.1 регулише системе енергетских цевовода. Приликом набавке а високотемпературна цев бојлера , обезбеђивање да има одговарајућу сертификацију је кључно за пролазак безбедносних инспекција и обезбеђење оперативног осигурања.
Док АСМЕ и АСТМ доминирају на многим међународним тржиштима, европски стандарди као што је ЕН 10216-2 за бешавне челичне цеви се такође у великој мери користе у зависности од географске локације пројекта и специфичних инжењерских захтева.
Најважнија разматрања при набавци цеви за котлове
Одабир тачне теоријске оцене и распореда је само прва фаза. Тимови за набавку морају ригорозно да провере добављаче како би осигурали да испоручени физички производи испуњавају тачне металуршке и димензионалне спецификације.
Испитивање без разарања
Визуелни преглед је потпуно недовољан. Замислите да добијете серију цеви које изгледају беспрекорно на површини, само да бисте открили микро-пукотине током покретања под притиском. Купци морају наложити свеобухватно испитивање без разарања. Хидростатичко испитивање доводи до притиска у цеви са водом преко границе пројектованог да би се осигурало да нема структуралних слабости. Ултразвучно тестирање користи високофреквентне звучне таласе за откривање унутрашњих недостатака. Тестирање вртложним струјама користи електромагнетну индукцију за откривање скривених површинских недостатака.
Толеранција димензија и завршна обрада површине
Монтажа котла захтева прецизно заваривање и сложену монтажу. Ако спољни пречник или дебљина зида одступају од прихватљивих граница, то доводи до неусклађености завара. Ово ствара опасне концентраторе стреса. Купци морају да потврде да добављач гарантује стриктно поштовање толеранција димензија наведених у релевантним стандардима. Завршна обрада такође не сме да буде без прекомерног каменца, удубљења или дубоких огреботина које би могле да изазову локализовану корозију.
Сертификати о испитивању млина
Никада не прихватајте испоруку компоненти посуде под притиском без сертификованог сертификата о испитивању млина. Сертификат ЕН 10204 3.1 потврђује да су испоручени производи у складу са захтевима поруџбине и укључује специфичне резултате испитивања хемијског састава и затезне чврстоће. Веома критичне апликације захтевају сертификат 3.2, што значи да резултате тестирања валидирају и произвођач и независни инспектор треће стране. Сертификат је ваш крајњи доказ следљивости материјала.
Закључак
Избор праве бешавне челичне цеви за ваш котао захтева ригорозну техничку процену. Морате стално да балансирате екстремна топлотна оптерећења са високим унутрашњим притисцима. Радна температура директно диктира вашу тачну врсту материјала, док унутрашњи притисак израчунава неопходну дебљину зида за континуиран, безбедан рад.
Резање углова на материјалима или толеранцијама димензија доводи до катастрофалних кварова у постројењу и озбиљних безбедносних инцидената. Увек дајте приоритет признатим глобалним стандардима производње и инсистирајте на свеобухватној документацији за тестирање. Немојте правити компромисе са квалитетом ваших индустријских цеви. Ако се крећете кроз сложену надоградњу постројења или нову изградњу, консултујте се са професионалним инжењерима да бисте финализирали спецификације вашег система. Да бисте истражили сертификована решења за цевоводе прилагођена вашим термодинамичким захтевима, прегледајте обиман инвентар у ЦЗВХ Стеел-у и осигурајте апсолутну усклађеност за ваш следећи пројекат.
Често постављана питања
Која је максимална температура за цеви за котлове од угљеничног челика?
Стандардни угљенични челик је генерално сигуран за рад до приближно 425 до 450 степени Целзијуса. Изнад овог топлотног прага, топлотно пузање постаје значајно питање. Угљеник унутар челика може почети да се графитизира, што доводи до озбиљног кртљења. За температуре које прелазе ову границу потребни су легирани челици који садрже хром и молибден.
Зашто се бешавна цев користи у котловима уместо заварене цеви?
Бешавне цеви немају уздужни заварени шав. У окружењима високог притиска и високе температуре, заварени шав делује као потенцијална слаба тачка и зона концентрације напрезања. Бешавна производња обезбеђује хомогену структуру зрна, омогућавајући савршено равномерну дистрибуцију напрезања преко зида цеви. Ово драстично смањује ризик од квара због замора и руптуре.
Која је разлика између АСТМ А213 и АСТМ А335?
Обе спецификације су веома уобичајене за апликације на високим температурама, али служе различитим структуралним сврхама. АСТМ А213 обично покрива бешавне феритне и аустенитне цеви од легираног челика, које су углавном мањег пречника и које се користе унутар кућишта котла за прегрејаче и прегрејаче. АСТМ А335 покрива бешавне феритне цеви од легираног челика, које су обично већег пречника и које се користе за високотемпературне главне цеви и цеви за транспорт паре изван непосредне котловске пећи.
Како да знам који распоред цеви да изаберем за свој котао?
Распоред цеви диктира дебљину зида и одређује се кроз строге инжењерске прорачуне засноване на кодовима као што је АСМЕ Б31.1. Захтева израчунавање унутрашњег пројектованог притиска, узимање у обзир максималног дозвољеног напрезања специфичног материјала на пројектованој температури и додавање неопходних додатака за корозију и производне толеранције. Већи радни притисци природно захтевају веће бројеве распореда.
Како распоред цеви утиче на рејтинг притиска?
Распоред цеви директно дефинише физичку дебљину зида цеви. Како се број распореда повећава за одређени називни спољни пречник, дебљина зида се повећава. Дебљи зид пропорционално повећава способност цеви да задржи веће унутрашње радијалне притиске без попуштања или пуцања, директно подижући њен максимални дозвољени притисак.
Која је потребна минимална дебљина зида за цеви котла?
Апсолутна минимална дебљина зида није један фиксни број. Она у потпуности варира у зависности од специфичног радног притиска, пречника цеви и дозвољеног напрезања материјала на пројектованој температури. Инжењери израчунавају овај прецизан минимум користећи формуле дефинисане у АСМЕ БПВЦ секцији И, додајући неопходне сигурносне додатке за стабилност структуре и предвиђену корозију током животног века постројења.
Наше коване навојне прирубнице су подвргнуте строгој контроли квалитета и тестирању, са одличном снагом и поузданошћу, и могу издржати висок притисак и оштра радна окружења.
КОНТАКТИРАЈТЕ НАС
Телефон: +86- 13832718182
Емаил:
sales@czweiheng.com ВхатсАпп:+86- 13832718182
Додај:Источно од фабрике грађевинских машина, округ Иансхан, Цангзхоу, Хебеи, Кина