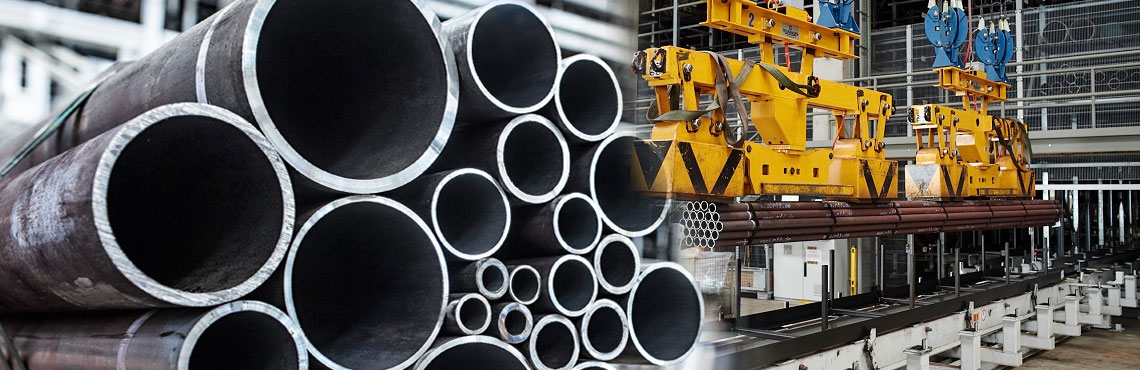
Az ipari kazánrendszerek brutális körülmények között működnek. Az áramtermelésben és a nehézgyártásban a szélsőséges hőség és a könyörtelen nyomás a kohászatot az abszolút töréspontra löki. Ha nem megfelelő csőanyagot választ, katasztrofális mechanikai meghibásodások veszélye áll fenn. A nem megfelelő méretspecifikációk elkerülhetetlenül költséges üzemszünetekhez és súlyos biztonsági kockázatokhoz vezetnek az üzem személyzete számára.
A modern ipari üzemek szigorú mérnöki egyensúlyt követelnek meg. A beszerzési csapatoknak és a csővezeték-mérnököknek mérlegeniük kell a kezdeti anyagköltségeket az eszközök hosszú távú élettartamával és a szigorú szabályozási megfeleléssel szemben. Ez a műszaki útmutató pontosan lebontja a kazán varrat nélküli acélcsövek meghatározását a pontos belső nyomás és üzemi hőmérséklet határértékei alapján. Sajátítsa el ezeket a mögöttes kohászati tulajdonságokat és méretszámításokat, és biztonságosan és hatékonyan fog működni hőinfrastruktúrája.
Kulcs elvitelek
A hőmérséklet határozza meg az anyagválasztást: A szabványos szénacél tökéletesen alkalmas alacsony és közepes hőfokozatú alkalmazásokhoz. A magas hőmérsékletű zónákban ötvözött acélokra és ausztenites rozsdamentes acélokra van szükség a termikus kúszás és a szerkezeti deformáció megelőzése érdekében.
A nyomás határozza meg a falvastagságot: A magas belső gőznyomás szigorú műszaki számításokat igényel. Meg kell határoznia a helyes csőmenetrendet és a minimális falvastagságot az erőszakos szakadások elkerülése érdekében.
A szabványok kötelezőek: Minden anyagválasztásnak és méretspecifikációnak szigorúan meg kell felelnie az elismert nemzetközi mérnöki előírásoknak, elsősorban az ASME, az ASTM és az EN szabványoknak.
A varrat nélküli gyártás kiváló: a varrat nélküli vezetékek egyenletes szilárdságot és kiváló nyomásállóságot biztosítanak a hegesztett alternatívákhoz képest. Ezek a kritikus kazánalkalmazások vitathatatlan szabványai.
Iparági trendek: Az extrém hőhatékonyság törekvése
Nézzük, merre tart az iparág. A globális energiatermelés gyorsan elmozdul az ultra-szuperkritikus és a fejlett ultra-szuperkritikus technológiák irányába. A szigorú szén-dioxid-kibocsátási célok és a magasabb hőhatékonyság igénye miatt a modern erőművek példátlan hőterheléssel működnek. Ez az egész iparágra kiterjedő fejlődés a hagyományos acél határait feszegeti. A létesítmények ma már fejlett kohászatot igényelnek, amely képes ellenállni a 600 Celsius fokot meghaladó gőzhőmérsékletnek.
Megbízható kiválasztása A hőálló varrat nélküli cső már nem csak az alapvető előírásoknak való megfelelést jelenti. Arról szól, hogy létesítménye jövőbe tudjon állni az egyre agresszívebb működési ciklusokkal szemben, és hosszú távú szerkezeti integritást biztosítson szélsőséges termodinamikai igénybevétel mellett.
Az alapok megértése: Miért válasszon kazán varrat nélküli acélcsövet?
Mielőtt belemerülnénk a bonyolult számításokba és az anyagminőségekbe, meg kell határoznunk a kazáncsövek alapvető szerepét. A kazáncső egy rendkívül tartós cső, amely a hőenergia vízbe történő átvitelére szolgál, és végül nagynyomású gőzt állít elő. Ez a gőz hajtja meg az erőművek turbináit, vagy biztosítja a szükséges hőt a vegyi feldolgozó létesítmények számára.
Amikor ezekhez az extrém környezetekhez rendelik a csöveket, a varrat nélküli és a hegesztett gyártás közötti vitát a tiszta fizika gyorsan eldönti. A hegesztett csövek hengerelt acéllemezre és hosszanti varratra támaszkodnak. A modern hegesztés fejlett, de ez a varrat eredendően hőhatászónát hoz létre. Ingadozó hő- és nyomásciklusok esetén a hegesztési varrat mikroszkopikus gyenge pontokat és feszültségkoncentrációkat hoz létre. Képzeljen el egy szuperkritikus erőművet, amely csúcsterhelésen működik. A hegesztési varrat mikroszkopikus hibája gyorsan átterjedhet egy teljes méretű repedésbe.
A varrat nélküli acélcsövek extrudálási vagy forgó szúrási eljárással készülnek, tömör acél tuskóból kiindulva. Az eredmény egy folyamatos, homogén hengeres szerkezet, nulla hosszvarratokkal. A hegesztési varrat hiánya azt jelenti, hogy nincsenek gyenge pontok. A feszültség tökéletesen eloszlik a cső teljes kerületén. A mérnökök és a beszerzési menedzserek számára a zökkenőmentes technológiába való befektetés a biztonság alapvető alapja.
Hogyan befolyásolja a hőmérséklet a hőálló anyagok kiválasztását
Az anyagminőséget meghatározó elsődleges változó az üzemi hőmérséklet. Ha a fémet a tervezési küszöbértéken túlra teszik, az alapvetően megváltoztatja fémszerkezetét, és gyors lebomlást okoz.
A termikus kúszás és az oxidáció veszélye
A magas hőmérsékletű kazánzónák a csővezetékeket két elsődleges hibamechanizmusnak teszik ki: termikus kúszásnak és oxidációnak. A kúszás egy időfüggő, maradandó képlékeny alakváltozás, amely akkor következik be, amikor a fém állandó mechanikai igénybevételnek van kitéve magas hőmérsékleten. Még akkor is, ha az alkalmazott feszültség jóval a szabványos folyáshatár alatt van, a hosszan tartó hő hatására a belső szemcsehatárok elcsúsznak és deformálódnak. Megfelelő ötvözés nélkül, hogy ellenálljon ennek a jelenségnek, a vezeték végül kidudorodik és elszakad.
A magas hőmérséklet az oxidációt és a vízkőképződést is felgyorsítja. Az acélban lévő vas oxigénnel és gőzzel reagálva vastag, rideg vas-oxid réteget képez mind a belső, mind a külső felületeken. Ez a mérleg hőszigetelőként működik. A kazánkemencének melegebben kell égnie, hogy ugyanazt a gőzhőmérsékletet elérje, ami felgyorsítja az alatta lévő fém lebomlását.
A mérnököknek gondosan hozzá kell igazítaniuk az adott kazánzónák üzemi hőmérsékletét a megfelelő anyagkategóriához.
Alacsony és közepes hőmérséklet akár 450 Celsius fokig: A hűvösebb részeken, mint az economizer vagy a vízfalpanelek, a szabványos szénacél rendkívül hatékony és gazdaságos. E határig a szénacél kiváló szakítószilárdságot tart fenn. Ha a sima szénacélt hosszabb ideig magasabb hőmérsékletnek teszik ki, az grafitizálódáshoz vezet, ami súlyosan rideggé teszi a fémet.
Magas hőmérséklet 450 és 600 Celsius fok között: A szénacél meghibásodik a túlhevítőkben és az utánmelegítőkben. A mérnököknek meg kell határozniuk az alacsony ötvözetű acélokat, amelyeket króm és molibdén precíz hozzáadásával készítenek. A króm jelentősen növeli a magas hőmérsékletű oxidációval szembeni ellenállást. A molibdén növeli a magas hőmérsékletű szakítószilárdságot, és drámaian javítja a termikus kúszással szembeni ellenállást.
Ultra-magas hőmérséklet 600 Celsius-fok felett: A 600 Celsius-fok feletti gőzhőmérsékletet előállító fejlett erőművekhez ausztenites rozsdamentes acélra van szükség. Ezek az anyagok nagy százalékban tartalmaznak krómot és nikkelt, ami páratlan oxidációs ellenállást biztosít szélsőséges hőterhelés mellett.
Hogyan határozza meg a nyomás a csőméreteket és a falvastagságot?
A hőmérséklet határozza meg az acél kémiai összetételét, de a belső üzemi nyomás határozza meg a fizikai méreteket. Pontosabban, a nyomás határozza meg a cső minimálisan szükséges falvastagságát.
A belső nyomás és a stressz kapcsolata
A rendszeren átáramló nagynyomású gőz kifelé irányuló sugárirányú erőket fejt ki a belső falakra. Ez mechanikai feszültséget hoz létre, amelyet karikafeszültségnek vagy kerületi feszültségnek neveznek. A karikafeszültség megpróbálja hosszirányban szétszakítani a hengert. Mivel a varrat nélküli vezetékben nincs hegesztési varrat, rendkívül jól kezeli ezt az egyenletes feszültséget. Ha azonban a fal túl vékony ahhoz, hogy elviselje a kifejtett nyomást, a karikafeszültség meghaladja az anyag folyáshatárát, ami heves hosszirányú szakadást eredményez.
A minimális falvastagság kiszámítása
A mérnökök nem találják ki a szükséges falvastagságot. Szigorú matematikai képletekre támaszkodunk, amelyeket nemzetközi kódok szabályoznak, elsősorban az ASME B31.1 a teljesítménycsövekhez és az ASME kazánok és nyomástartó edények kódjának I. szakasza. Az alap számítás a belső nyomásra, a megengedett feszültségre, a külső átmérőre és a falvastagságra vonatkozik. A gyártás és a beszerzés szabványosítása érdekében az iparág a 40-es ütemezéstől a Double Extra Strongig terjedő csőütemezéseket alkalmaz. A belső tervezési nyomás növekedésével a szükséges ütemezésnek is növekednie kell a mechanikai terhelés biztonságos megfékezéséhez.
Alacsony/közepes vs. nagynyomású kazánok
A létesítmény üzemi nyomási besorolása drasztikusan megváltoztatja a méretspecifikációkat. Az 5,88 MPa alatt üzemelő kis- és közepes nyomású kazánok általában szabványos ütemezést alkalmaznak, mint például a 40-es vagy 80-as ütemterv, és nagymértékben támaszkodnak a szénacél minőségére. A 22 MPa felett üzemelő szuperkritikus kazánok vastag falú csővezetékeket igényelnek, mint a 160. ütemterv, hogy megakadályozzák a hatalmas igénybevétel miatti szétrepedést.
Az energiatermelő csövek legfontosabb anyagminőségei
A kohászati szabványok széles skálájában való eligazodás kihívást jelent. A beszerzési menedzsereknek meg kell érteniük a legmegbízhatóbb anyagminőségeket, hogy meghatározzák a megfelelőt erőművi acélcső adott alkalmazáshoz.
Szénacél minőségek szabványos nyomáshoz
A szénacél továbbra is a szigorúan szabályozott hőmérsékletű ipari alkalmazások igáslója. Az ASTM A192 egy igen elterjedt szabvány a varrat nélküli szénacél csövekhez, amelyeket kifejezetten nagynyomású hőcserélőkhöz terveztek. Az ASTM A210 közepes széntartalmú acél túlhevítő csöveket takar, amelyek valamivel nagyobb szakítószilárdságot kínálnak. Az ASTM A106 Grade B és C szabvány előírásai a kazánt más üzemi infrastruktúrához csatlakoztató magas hőmérsékletű üzemi hálózatokhoz.
Ötvözött acélminőségek nagy nyomásra és hőre
A modern hőtermelés magas hőmérsékleti tartományaiba való behatolás az ötvözött acélokat nem alkuképessé teszi. Az ASTM A213 T11 és T22 olyan csöveket jelöl, amelyeket általában a kemenceház belsejében használnak. A Grade T91 egy vanádiummal és nióbiummal megerősített fejlett króm és molibdén ötvözet, amely kivételes kúszási szilárdságot kínál. Az ASTM A335 P11, P22 és P91 tükrözi ezeket a kémiai összetételeket, de a nagyobb átmérőjű fő gőzvezetékekhez használt csöveket jelöli. A P91 fokozat lehetővé teszi a mérnökök számára, hogy vékonyabb falú rendszereket tervezzenek, amelyek csökkentik a hőfáradást az üzem indítási és leállítási ciklusai során.
Core Engineering referencia táblázat
Anyag kategória
Általános ASTM fokozatok
Max üzemi hőm
Tipikus kazán alkalmazás
Szénacél
A192, A210, A106 Gr.B
450 Celsius fok
Takarékosítók, vízfalak, tápvízvezetékek
Gyengén ötvözött acél
A213 T11/T22, A335 P11/P22
580 Celsius fok
Túlmelegítők, utánmelegítők, fő gőzvezetékek
Fejlett ötvözött acél
A213 T91, A335 P91
600 Celsius fok
Magas hőmérsékletű fejlécek, szuperkritikus gőzvezetékek
Az anyagok beszerzése nem csupán a kémiai összetétel kiválasztását jelenti. Ez arról szól, hogy a gyártási folyamat megfeleljen a merev globális szabályozási szabványoknak. A nem megfelelő csővezetékek elfogadhatatlan biztonsági és felelősségi kockázatokat hordoznak magukban.
Az American Society of Mechanical Engineers és az American Society for Testing and Materials biztosítja a legszélesebb körben elismert szabályozási kereteket világszerte. Az ASME BPVC I. szakasza a nagy teljesítményű kazánok építési szabályait szabályozza, míg az ASME B31.1 az erősáramú csőrendszereket. A beszerzéskor a magas hőmérsékletű kazáncső , a megfelelő tanúsítvány megléte kritikus fontosságú a biztonsági ellenőrzések elvégzéséhez és a működési biztosítás megkötéséhez.
Míg az ASME és az ASTM ural számos nemzetközi piacot, a varrat nélküli acélcsövekre vonatkozó európai szabványokat, például az EN 10216-2 szabványt is nagymértékben alkalmazzák a projekt földrajzi elhelyezkedésétől és a konkrét mérnöki követelményektől függően.
A legfontosabb szempontok a kazáncsövek beszerzésekor
A helyes elméleti osztályzat és órarend kiválasztása csak az első fázis. A beszerzési csapatoknak szigorúan ellenőrizniük kell a beszállítókat annak biztosítása érdekében, hogy a leszállított fizikai termékek megfeleljenek a pontos kohászati és méretbeli előírásoknak.
Roncsolásmentes tesztelés
A szemrevételezés teljesen elégtelen. Képzelje el, hogy egy csomó csöveket kap, amelyek a felszínen hibátlannak tűnnek, és csak mikrorepedéseket fedeznek fel a nyomás alatti indítás során. A vásárlóknak átfogó, roncsolásmentes vizsgálatot kell előírniuk. A hidrosztatikus tesztelés a tervezési határon túli vízzel nyomás alá helyezi a csövet, hogy biztosítsa, nincsenek szerkezeti gyengeségei. Az ultrahangos tesztelés magas frekvenciájú hanghullámokat használ a belső hibák észlelésére. Az örvényáram tesztelés elektromágneses indukciót alkalmaz a rejtett felületi hibák észlelésére.
Mérettűrés és felületkezelés
A kazán összeszerelése precíz hegesztést és bonyolult illesztést igényel. Ha a külső átmérő vagy falvastagság eltér az elfogadható határokon, az a hegesztési varrat eltolódásához vezet. Ez veszélyes stresszkoncentrátorokat hoz létre. A vevőknek ellenőrizniük kell, hogy a szállító garantálja a vonatkozó szabványokban meghatározott mérettűrések szigorú betartását. A felületkezelésnek mentesnek kell lennie a túlzott vízkőtől, lyukaktól vagy mély karcoktól, amelyek helyi korróziót okozhatnak.
Malomvizsgálati tanúsítványok
Soha ne fogadjon el nyomástartó edény alkatrészeinek szállítását tanúsított malomvizsgálati tanúsítvány nélkül. Az EN 10204 3.1 tanúsítvány igazolja, hogy a szállított termékek megfelelnek a rendelési követelményeknek, és speciális vizsgálati eredményeket tartalmaz a kémiai összetételre és a szakítószilárdságra vonatkozóan. A rendkívül kritikus alkalmazásokhoz 3.2-es tanúsítvány szükséges, ami azt jelenti, hogy a teszteredményeket a gyártó és egy független külső ellenőr is hitelesíti. A tanúsítvány az anyag nyomon követhetőségének végső bizonyítéka.
Következtetés
A megfelelő varrat nélküli acélcső kiválasztása kazánjához szigorú műszaki értékelést igényel. Az extrém hőterheléseket folyamatosan egyensúlyozni kell a magas belső nyomással. Az üzemi hőmérséklet közvetlenül meghatározza a pontos anyagminőséget, míg a belső nyomás kiszámítja a folyamatos, biztonságos működéshez szükséges falvastagságot.
Az anyagminőségek vagy mérettűrések levágása katasztrofális üzemzavarokhoz és súlyos biztonsági eseményekhez vezet. Mindig előnyben részesítse az elismert globális gyártási szabványokat, és ragaszkodjon az átfogó vizsgálati dokumentációhoz. Ne kössön kompromisszumot ipari csővezetékei minőségében. Ha összetett üzemfrissítést vagy új építést tervez, konzultáljon professzionális mérnökökkel a rendszer specifikációinak véglegesítéséhez. Az Ön termodinamikai követelményeihez szabott tanúsított csővezeték-megoldások felfedezéséhez tekintse át a CZWH Steel kiterjedt készletét, és biztosítsa a következő projektje teljes megfelelőségét.
Gyakran Ismételt Kérdések
Mi a maximális hőmérséklet a szénacél kazáncsöveknél?
A szabványos szénacél általában biztonságosan használható körülbelül 425-450 Celsius fokig. Ezen a termikus küszöbön túl a termikus kúszás jelentős problémává válik. Az acélban lévő szén elkezdhet grafitizálódni, ami súlyos ridegséghez vezethet. Ezt a határértéket meghaladó hőmérsékleten krómot és molibdént tartalmazó ötvözött acélokra van szükség.
Miért használnak varrat nélküli csövet a kazánokban a hegesztett cső helyett?
A varrat nélküli csövekből hiányzik a hosszirányú hegesztési varrat. Magas nyomású és magas hőmérsékletű környezetben a hegesztési varrat potenciális gyenge pontként és a feszültségkoncentráció zónájaként működik. A zökkenőmentes gyártás homogén szemcseszerkezetet biztosít, amely lehetővé teszi a csőfalon keresztüli tökéletesen egyenletes feszültségeloszlást. Ez drasztikusan csökkenti a fáradtság meghibásodásának és a repedések kockázatát.
Mi a különbség az ASTM A213 és az ASTM A335 között?
Mindkét specifikáció nagyon gyakori a magas hőmérsékletű alkalmazásoknál, de eltérő szerkezeti célokat szolgálnak. Az ASTM A213 jellemzően varrat nélküli ferrites és ausztenites ötvözött acélcsöveket takar, amelyek általában kisebb átmérőjűek, és a kazánház belsejében használják túlhevítőkhöz és utánmelegítőkhöz. Az ASTM A335 varrat nélküli ferrites ötvözött acélcsöveket takar, amelyek jellemzően nagyobb átmérőjűek, és magas hőmérsékletű hálózatokhoz és gőzszállító csővezetékekhez használják a kazán közvetlen kemencéjén kívül.
Honnan tudhatom, hogy milyen csőmenetrendet válasszak a kazánomhoz?
A csövek ütemezése határozza meg a falvastagságot, és szigorú mérnöki számítások alapján határozzák meg olyan kódok alapján, mint az ASME B31.1. Ehhez ki kell számítani a belső tervezési nyomást, figyelembe kell venni az adott anyag legnagyobb megengedett feszültségét a tervezési hőmérsékleten, és hozzá kell adni a szükséges korróziós és gyártási tűréshatárokat. A magasabb üzemi nyomás természetesen magasabb ütemezési számokat tesz szükségessé.
Hogyan befolyásolja a csövek ütemezése a nyomásértéket?
A csőmenetrend közvetlenül meghatározza a cső fizikai falvastagságát. Ahogy az ütemezési szám növekszik egy adott névleges külső átmérőhöz, a falvastagság növekszik. A vastagabb fal arányosan növeli a cső azon képességét, hogy nagyobb belső sugárirányú nyomást tartson fenn, anélkül, hogy meghajolna vagy szétrepedne, közvetlenül megemelve a megengedett legnagyobb nyomásértéket.
Mekkora a minimális falvastagság a kazáncsövekhez?
Az abszolút minimális falvastagság nem egyetlen fix szám. Teljes mértékben a fajlagos üzemi nyomástól, a csőátmérőtől és a tervezési hőmérsékleten megengedett anyagfeszültségtől függően változik. A mérnökök ezt a pontos minimumot az ASME BPVC I. szakaszában meghatározott képletekkel számítják ki, hozzáadva a szükséges biztonsági ráhagyásokat a szerkezeti stabilitás és a várható korrózió szempontjából az üzem élettartama alatt.
Kovácsolt menetes karimák szigorú minőség-ellenőrzésen és tesztelésen estek át, kiváló szilárdsággal és megbízhatósággal, valamint ellenállnak a nagy nyomásnak és a kemény munkakörnyezetnek.
KAPCSOLATOT
Telefon: + 13832718182
E-mail:
sales@czweiheng.com WhatsApp:+ 13832718182
Hozzáadás: Építőgépgyár keleti része, Yanshan megye, Cangzhou, Hebei Kína