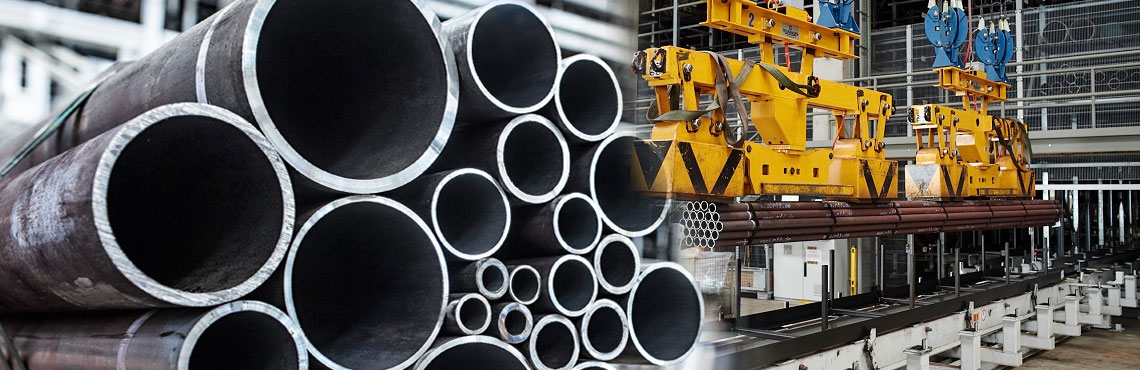
Průmyslové kotelny pracují v brutálních podmínkách. Při výrobě energie a těžké výrobě tlačí extrémní horko a neúprosný tlak metalurgii k jejímu absolutnímu zlomu. Vyberte nesprávný materiál potrubí a riskujete katastrofální mechanické poruchy. Nesprávné rozměrové specifikace nevyhnutelně vedou k nákladným provozním prostojům a vážným bezpečnostním rizikům pro personál elektrárny.
Moderní průmyslové závody vyžadují přísnou inženýrskou rovnováhu. Týmy nákupu a potrubní inženýři musí zvážit počáteční náklady na materiál s dlouhodobou životností aktiv a přísným dodržováním předpisů. Tato technická příručka přesně popisuje, jak specifikovat kotlové bezešvé ocelové trubky na základě přesných limitů vnitřního tlaku a provozní teploty. Zvládněte tyto základní metalurgické vlastnosti a rozměrové výpočty a udržíte svou tepelnou infrastrukturu v provozu bezpečně a efektivně.
Klíčové věci
Teplota určuje výběr materiálu: Standardní uhlíková ocel funguje perfektně pro aplikace s nízkou až střední teplotou. Vysokoteplotní zóny vyžadují legované oceli a austenitické nerezové oceli, aby se zabránilo tepelnému tečení a strukturální deformaci.
Tlak určuje tloušťku stěny: Vysoký vnitřní tlak páry vyžaduje přísné technické výpočty. Musíte určit správný rozvrh potrubí a minimální tloušťku stěny, abyste zabránili prudkým prasklinám.
Normy jsou povinné: Každý výběr materiálu a rozměrová specifikace musí přísně dodržovat uznávané mezinárodní technické normy, především normy ASME, ASTM a EN.
Bezešvá výroba je vynikající: Bezešvé potrubí nabízí stejnoměrnou pevnost a vynikající odolnost vůči tlaku ve srovnání se svařovanými alternativami. Jsou nesporným standardem pro kritické kotlové aplikace.
Průmyslové trendy: Snaha o extrémní tepelnou účinnost
Podívejme se, kam se průmysl ubírá. Globální výroba energie se rychle posouvá směrem k ultra-superkritickým a pokročilým ultra-superkritickým technologiím. Moderní závody, poháněné přísnými cíli pro uhlíkové emise a potřebou vyšší tepelné účinnosti, pracují při bezprecedentním tepelném zatížení. Tento celoprůmyslový vývoj posouvá hranice tradiční oceli. Zařízení nyní vyžadují pokročilou metalurgii schopnou odolat teplotě páry přesahující 600 stupňů Celsia.
Výběr spolehlivého tepelně odolná bezešvá trubka již není jen o splnění základních specifikací. Jde o zajištění budoucí odolnosti vašeho zařízení proti stále agresivnějším provozním cyklům a zajištění dlouhodobé strukturální integrity při extrémním termodynamickém namáhání.
Pochopení základů: Proč si vybrat kotelní bezešvé ocelové potrubí?
Než se ponoříme do složitých výpočtů a jakosti materiálů, musíme stanovit základní roli potrubí kotle. Trubka kotle je vysoce odolné potrubí zkonstruované pro přenos tepelné energie do vody, která nakonec vytváří vysokotlakou páru. Tato pára pohání turbíny v elektrárnách nebo zajišťuje potřebné teplo pro chemická zpracovatelská zařízení.
Při specifikaci potrubí pro tato extrémní prostředí je debata mezi bezešvou a svařovanou výrobou rychle vyřešena čistou fyzikou. Svařované trubky se spoléhají na válcovaný ocelový plech a podélný šev. Moderní svařování je pokročilé, ale tento šev ze své podstaty vytváří tepelně ovlivněnou zónu. Při kolísání teplotních a tlakových cyklů vytváří svarový šev mikroskopická slabá místa a koncentrace napětí. Představte si superkritickou elektrárnu pracující při špičkovém zatížení. Mikroskopická vada ve svaru se může rychle rozšířit do trhliny v plném měřítku.
Bezešvé ocelové trubky se vyrábějí vytlačováním nebo rotačním děrováním, počínaje pevným ocelovým předvalkem. Výsledkem je spojitá, homogenní válcová struktura s nulovými podélnými švy. Žádný svar znamená žádná slabá místa. Napětí se dokonale rozloží po celém obvodu trubky. Pro inženýry a manažery nákupu je investice do bezproblémové technologie základním základem bezpečnosti.
Jak teplota ovlivňuje váš výběr tepelně odolných materiálů
Provozní teplota je primární proměnná určující jakost vašeho materiálu. Vystavení kovu nad jeho návrhový práh zásadně mění jeho metalurgickou strukturu a způsobuje rychlou degradaci.
Hrozba tepelného tečení a oxidace
Vysokoteplotní kotlové zóny vystavují potrubí dvěma primárním poruchovým mechanismům: tepelnému tečení a oxidaci. Creep je časově závislá, trvalá plastická deformace, ke které dochází, když je kov vystaven stálému mechanickému namáhání při zvýšených teplotách. I když je aplikované napětí hluboko pod standardní mezí kluzu, dlouhodobé teplo způsobí klouzání a deformaci vnitřních hranic zrn. Bez náležitého legování, které by tomuto jevu odolalo, se vedení nakonec vyboulí a praskne.
Vysoké teploty také urychlují oxidaci a tvorbu kotelního kamene. Železo v oceli reaguje s kyslíkem a párou za vzniku silného, křehkého oxidu železa na vnitřním i vnějším povrchu. Tato stupnice funguje jako tepelný izolant. Pec kotle musí hořet více, aby se dosáhlo stejné teploty páry, což urychluje degradaci podkladového kovu.
Přizpůsobení teplotních rozsahů typům materiálů
Technici musí pečlivě sladit provozní teplotu konkrétních zón kotle se správnou kategorií materiálu.
Nízká až střední teplota do 450 stupňů Celsia: V chladnějších částech, jako je ekonomizér nebo panely vodní stěny, je standardní uhlíková ocel vysoce účinná a ekonomicky životaschopná. Až do této hranice si uhlíková ocel zachovává vynikající pevnost v tahu. Vystavení obyčejné uhlíkové oceli vyšším teplotám po delší dobu vede ke grafitizaci, což způsobuje vážné zkřehnutí kovu.
Vysoká teplota od 450 do 600 stupňů Celsia: Uhlíková ocel selhává v přehřívačích a přihřívačích. Inženýři musí specifikovat nízkolegované oceli formulované s přesnými přísadami chrómu a molybdenu. Chrom výrazně zvyšuje odolnost proti vysokoteplotní oxidaci. Molybden zvyšuje pevnost v tahu za vysokých teplot a dramaticky zlepšuje odolnost proti tepelnému tečení.
Ultra-vysoká teplota nad 600 stupňů Celsia: Pokročilé elektrárny, které tlačí teploty páry nad 600 stupňů Celsia, vyžadují austenitické nerezové oceli. Tyto materiály obsahují vysoké procento chrómu a niklu, které poskytují bezkonkurenční odolnost proti oxidaci při extrémním tepelném zatížení.
Jak tlak určuje rozměry potrubí a tloušťku stěny
Teplota určuje chemické složení oceli, ale vnitřní provozní tlak určuje fyzikální rozměry. Konkrétně tlak určuje minimální požadovanou tloušťku stěny potrubí.
Vztah mezi vnitřním tlakem a stresem
Vysokotlaká pára proudící systémem vyvíjí radiální síly směrem ven na vnitřní stěny. To vytváří mechanické napětí známé jako obručové napětí nebo obvodové napětí. Obručové napětí se pokouší roztrhnout válec podélně. Protože bezešvé potrubí nemá žádný svar, zvládá toto rovnoměrné namáhání výjimečně dobře. Pokud je však stěna příliš tenká na to, aby vydržela vyvíjený tlak, překročí obručové napětí mez kluzu materiálu, což má za následek prudké podélné protržení.
Výpočet minimální tloušťky stěny
Inženýři nehádají požadovanou tloušťku stěny. Spoléháme na přísné matematické vzorce, které se řídí mezinárodními normami, především ASME B31.1 pro elektrické potrubí a ASME kód pro kotle a tlakové nádoby, oddíl I. Základní výpočet se týká vnitřního tlaku, dovoleného napětí, vnějšího průměru a tloušťky stěny. Pro standardizaci výroby a zadávání veřejných zakázek průmysl využívá rozvrhy potrubí od Schedule 40 až po Double Extra Strong. S rostoucím vnitřním návrhovým tlakem se musí zvýšit i požadovaný plán, aby bylo možné bezpečně zachytit mechanické zatížení.
Nízkotlaké/střední vs. vysokotlaké kotle
Klasifikace provozního tlaku zařízení drasticky mění rozměrové specifikace. Nízkotlaké a středotlaké kotle pracující pod 5,88 MPa obecně využívají standardní režimy, jako je Plán 40 nebo 80, a silně spoléhají na jakosti uhlíkové oceli. Superkritické kotle pracující nad 22 MPa vyžadují silnostěnné potrubí, jako je plán 160, aby se zabránilo prasknutí při nesmírném namáhání.
Klíčové jakosti materiálů pro potrubí pro výrobu energie
Orientace v obrovském množství metalurgických standardů je náročná. Manažeři nákupu musí rozumět nejspolehlivějším druhům materiálů, aby mohli specifikovat ty správné elektrárenské ocelové potrubí pro danou aplikaci.
Třídy uhlíkové oceli pro standardní tlak
Uhlíková ocel zůstává tahounem pro průmyslové aplikace s přísně kontrolovanými teplotami. ASTM A192 je velmi běžný standard pro bezešvé trubky z uhlíkové oceli navržené speciálně pro vysokotlaké výměníky tepla. ASTM A210 pokrývá trubky přehřívačů ze středně uhlíkové oceli, které nabízejí mírně vyšší pevnost v tahu. ASTM A106 Grade B a C jsou standardní specifikace pro vysokoteplotní servisní rozvody spojující kotel s jinou infrastrukturou závodu.
Třídy legované oceli pro vysoký tlak a teplo
Posun do vysokoteplotních rozsahů moderní tepelné výroby činí legované oceli neobchodovatelnými. ASTM A213 T11 a T22 označují trubky typicky používané uvnitř pláště pece. Třída T91 je pokročilá slitina chrómu a molybdenu obohacená o vanad a niob, která nabízí výjimečnou pevnost při tečení. ASTM A335 P11, P22 a P91 odrážejí tato chemická složení, ale označují trubky používané pro hlavní parní potrubí většího průměru. Třída P91 umožňuje inženýrům navrhovat tenkostěnné systémy, které snižují tepelnou únavu během cyklů spouštění a vypínání zařízení.
Referenční tabulka základního inženýrství
Kategorie materiálu
Běžné třídy ASTM
Max provozní teplota
Typické použití kotle
Uhlíková ocel
A192, A210, A106 Gr.B
450 stupňů Celsia
Ekonomizéry, vodní stěny, vedení napájecí vody
Nízkolegovaná ocel
A213 T11/T22, A335 P11/P22
580 stupňů Celsia
Přehříváky, dohříváky, hlavní parní potrubí
Pokročilá legovaná ocel
A213 T91, A335 P91
600 stupňů Celsia
Vysokoteplotní hlavičky, superkritické parní vedení
Austenitická nerez
A213 TP304H, TP316H
650+ stupňů Celsia
Ultra-superkritické ohřívače, korozivní zóny
Základní výrobní standardy a specifikace
Obstarávání materiálů není pouze o výběru chemického složení. Jde o zajištění toho, aby výrobní proces dodržoval přísné globální regulační normy. Nevyhovující potrubí představuje nepřijatelná rizika z hlediska bezpečnosti a odpovědnosti.
Americká společnost strojních inženýrů a Americká společnost pro testování a materiály poskytují celosvětově nejuznávanější regulační rámce. ASME BPVC Section I upravuje konstrukční pravidla pro energetické kotle, zatímco ASME B31.1 upravuje energetické potrubní systémy. Při získávání zdrojů a vysokoteplotní kotelní trubka , zajištění správné certifikace je rozhodující pro absolvování bezpečnostních kontrol a zajištění provozního pojištění.
Zatímco ASME a ASTM dominují mnoha mezinárodním trhům, evropské normy jako EN 10216-2 pro bezešvé ocelové trubky jsou také silně využívány v závislosti na geografické poloze projektu a specifických technických požadavcích.
Hlavní úvahy při nákupu kotlových trubek
Výběr správného teoretického ročníku a rozvrhu je pouze první fází. Nákupní týmy musí důsledně prověřovat dodavatele, aby zajistily, že dodané fyzické produkty splňují přesné metalurgické a rozměrové specifikace.
Nedestruktivní testování
Vizuální kontrola je zcela nedostatečná. Představte si, že dostanete dávku trubek, které na povrchu vypadají bezchybně, jen abyste během spouštění pod tlakem objevili mikrotrhliny. Kupující musí nařídit komplexní nedestruktivní testování. Hydrostatické testování natlakuje potrubí vodou nad jeho návrhový limit, aby se zajistilo, že neexistují žádné strukturální slabiny. Ultrazvukové testování využívá vysokofrekvenční zvukové vlny k detekci vnitřních chyb. Testování vířivými proudy využívá elektromagnetickou indukci k detekci skrytých povrchových defektů.
Rozměrová tolerance a povrchová úprava
Montáž kotle vyžaduje přesné svařování a složitou montáž. Pokud se vnější průměr nebo tloušťka stěny odchýlí nad přijatelné limity, vede to k nesouososti svaru. Vznikají tak nebezpečné koncentrátory stresu. Kupující musí ověřit, že dodavatel zaručuje přísné dodržování rozměrových tolerancí uvedených v příslušných normách. Povrchová úprava musí být také bez nadměrného okují, důlků nebo hlubokých škrábanců, které by mohly iniciovat lokální korozi.
Osvědčení o zkoušce mlýnů
Nikdy nepřijímejte dodávky komponentů tlakové nádoby bez certifikovaného Mill Test Certificate. Certifikát EN 10204 3.1 potvrzuje, že dodávané produkty splňují požadavky objednávky a zahrnují výsledky specifických zkoušek chemického složení a pevnosti v tahu. Vysoce kritické aplikace vyžadují certifikát 3.2, což znamená, že výsledky testů jsou validovány jak výrobcem, tak nezávislým inspektorem třetí strany. Certifikát je vaším konečným důkazem sledovatelnosti materiálu.
Závěr
Výběr správné bezešvé ocelové trubky pro váš kotel vyžaduje přísné technické hodnocení. Extrémní tepelné zatížení musíte neustále vyrovnávat vysokými vnitřními tlaky. Provozní teplota přímo určuje vaši přesnou jakost materiálu, zatímco vnitřní tlak vypočítá potřebnou tloušťku stěny pro nepřetržitý a bezpečný provoz.
Řezání rohů u jakostí materiálu nebo rozměrových tolerancí vede ke katastrofálním selháním zařízení a vážným bezpečnostním incidentům. Vždy upřednostňujte uznávané globální výrobní standardy a trvejte na komplexní testovací dokumentaci. Nedělejte kompromisy v kvalitě průmyslového potrubí. Pokud procházíte komplexní modernizací závodu nebo novostavbou, poraďte se s profesionálními inženýry, aby dokončili specifikace vašeho systému. Chcete-li prozkoumat certifikovaná potrubní řešení přizpůsobená vašim termodynamickým požadavkům, prohlédněte si rozsáhlé zásoby CZWH Steel a zajistěte absolutní shodu pro váš další projekt.
Často kladené otázky
Jaká je maximální teplota pro trubky kotle z uhlíkové oceli?
Standardní uhlíková ocel je obecně bezpečná pro provoz do přibližně 425 až 450 stupňů Celsia. Za tímto teplotním prahem se tepelné tečení stává významným problémem. Uhlík v oceli může začít grafitizovat, což vede k vážnému zkřehnutí. Pro teploty přesahující tento limit jsou vyžadovány legované oceli obsahující chrom a molybden.
Proč se v kotlích používá bezešvé potrubí místo svařovaného potrubí?
Bezešvé trubky postrádají podélný svar. Ve vysokotlakém a vysokoteplotním prostředí působí svar jako potenciální slabé místo a zóna pro koncentraci napětí. Bezešvá výroba poskytuje homogenní strukturu zrna, což umožňuje dokonale rovnoměrné rozložení napětí napříč stěnou trubky. To drasticky snižuje riziko únavového selhání a prasknutí.
Jaký je rozdíl mezi ASTM A213 a ASTM A335?
Obě specifikace jsou velmi běžné pro vysokoteplotní aplikace, ale slouží různým konstrukčním účelům. ASTM A213 typicky zahrnuje bezešvé feritické a austenitické legované ocelové trubky, které mají obecně menší průměr a používají se uvnitř pláště kotle pro přehříváky a přihříváky. ASTM A335 se vztahuje na bezešvé trubky z feritické legované oceli, které mají obvykle větší průměr a používají se pro vysokoteplotní rozvody a potrubí pro dopravu páry mimo bezprostřední kotel.
Jak zjistím, jaký plán potrubí zvolit pro svůj kotel?
Rozvrh potrubí určuje tloušťku stěny a je určen přes přísné technické výpočty založené na kódech jako ASME B31.1. Vyžaduje výpočet vnitřního návrhového tlaku, zohlednění maximálního povoleného napětí konkrétního materiálu při návrhové teplotě a přidání nezbytných přídavků na korozi a výrobní tolerance. Vyšší provozní tlaky přirozeně vyžadují vyšší čísla plánu.
Jak rozvrh potrubí ovlivňuje jmenovitý tlak?
Plán potrubí přímo definuje fyzickou tloušťku stěny potrubí. Se zvyšujícím se číslem plánu pro konkrétní jmenovitý vnější průměr se zvyšuje tloušťka stěny. Tlustší stěna úměrně zvyšuje schopnost trubky pojmout vyšší vnitřní radiální tlak, aniž by povolila nebo praskla, a přímo zvyšuje její maximální přípustný jmenovitý tlak.
Jaká je požadovaná minimální tloušťka stěny kotlových trubek?
Absolutní minimální tloušťka stěny není jedno pevné číslo. Mění se zcela na základě specifického provozního tlaku, průměru trubky a dovoleného napětí materiálu při projektované teplotě. Inženýři vypočítají toto přesné minimum pomocí vzorců definovaných v ASME BPVC Section I, přičemž přidají nezbytné bezpečnostní přídavky pro strukturální stabilitu a předpokládanou korozi po dobu životnosti elektrárny.
Naše kované závitové příruby prošly přísnou kontrolou kvality a testováním, s vynikající pevností a spolehlivostí a vydrží vysoký tlak a drsná pracovní prostředí.
KONTAKTUJTE NÁS
Telefon: +86- 13832718182
E-mail:
sales@czweiheng.com WhatsApp:+86- 13832718182
Přidat:Továrna na východní stavební stroje, Yanshan County, Cangzhou, Hebei China