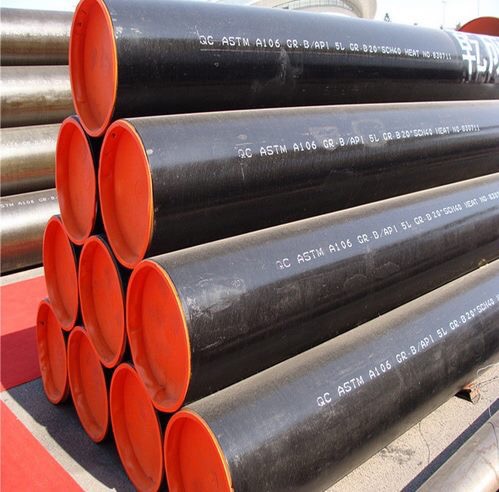
တိကျသောဖိအားနှင့် အပူချိန်လိုအပ်ချက်များအတွက် မှန်ကန်သောဆက်စပ်ပစ္စည်းများကို ရွေးချယ်ခြင်းသည် ASME ကုဒ်များနှင့် တိကျသော ချိန်ညှိမှု၊ တိကျသောပစ္စည်းကိုက်ညီမှုနှင့် တိကျသောနံရံအထူတွက်ချက်မှုများ လိုအပ်သည်။ စိတ်ဖိစီးမှုမြင့်မားသောစက်မှုပတ်ဝန်းကျင်များတွင် မှားယွင်းနေသော ပိုက်အစိတ်အပိုင်းများကို သတ်မှတ်ခြင်းသည် ဘေးဥပဒ်အန္တရာယ်ကင်းရှင်းရေးနှင့် ကြီးမားသောလုပ်ငန်းလည်ပတ်မှုရပ်နားချိန်ကို မိတ်ဆက်ပေးသည်။ အင်ဂျင်နီယာများသည် တိကျသော ဖိအား-အပူချိန် အဆင့်သတ်မှတ်ချက်များ၊ ပစ္စည်းနှင့် လိုက်ဖက်ညီမှု နှင့် စနစ်အား လွန်ကဲစွာ အင်ဂျင်နီယာများ မလုပ်ဆောင်ဘဲ သံချေးတက်ခြင်းများကို ဟန်ချက်ညီအောင် ထိန်းညှိရန် စိန်ခေါ်မှုကို ရင်ဆိုင်နေရသည်။ ပြင်းထန်သော လုပ်ငန်းဆောင်ရွက်မှု တောင်းဆိုချက်များအောက်တွင် စနစ်ခိုင်မာမှုကို အာမခံရပါမည်။
ဤလမ်းညွှန်ချက်သည် အကဲဖြတ်ခြင်းနှင့် အရင်းအမြစ်ရှာဖွေခြင်းအတွက် စနစ်တကျ၊ ကုဒ်နှင့်လိုက်လျောညီထွေရှိသော မူဘောင်တစ်ခုကို ပေးဆောင်ပါသည်။ butt weld ပိုက် ဆက်စပ်ပစ္စည်းများ ။ ASME B16.9 စံနှုန်းများကို လမ်းညွှန်ရန်၊ အနိမ့်ဆုံး နံရံအထူကို တွက်ချက်ရန်နှင့် လိုအပ်သော အပူချိန် ကျဆင်းစေမည့် အချက်များကို အသုံးချနည်းကို သင်လေ့လာနိုင်မည်ဖြစ်ပါသည်။ ဖိစီးမှုပြင်းထန်မှု၊ ပစ္စည်းပျက်စီးယိုယွင်းမှုနှင့် သင့်လျော်သော မပျက်စီးစေသောစမ်းသပ်မှုပရိုတိုကောများကို နားလည်ခြင်းဖြင့်၊ သင်သည် စက်ရုံ၏သက်တမ်းတစ်လျှောက်လုံးတွင် ဖိအားနယ်နိမိတ်များကို ထိန်းသိမ်းထားသည့် အစိတ်အပိုင်းများကို သတ်မှတ်နိုင်သည်။
Code Compliance သည် Negotiable မဖြစ်ပါ- ရွေးချယ်မှုသည် ASME B16.9 (စက်ရုံထုတ် wrought butt weld fittings) နှင့် ASME B31.3 (process piping) သို့မဟုတ် ASME B31.1 (power piping) ကဲ့သို့သော ဒီဇိုင်းကုဒ်များနှင့် အံဝင်ခွင်ကျဖြစ်ရပါမည်။
ပစ္စည်းနှင့်အချိန်ဇယားကိုက်ညီခြင်း- အံဝင်ခွင်ကျပစ္စည်းအဆင့်နှင့် နံရံအထူ (အချိန်ဇယား) သည် galvanic corrosion, high-low misalignment, and localized stress concentrations ကိုကာကွယ်ရန် ချိတ်ဆက်ပိုက်ကို စုံလင်စွာထင်ဟပ်ထားရပါမည်။
Corrosion Allowances Dictate Lifespan- သတ်မှတ်ထားသော သံချေးတက်ခွင့်များ (ဥပမာ၊ ASME ကုဒ်များအတွက် 1' အောက် ကာဗွန်သံမဏိအတွက် စံနှုန်း 0.05 လက်မ) သည် စနစ်၏ ဘဝလည်ပတ်မှုအပေါ် ဖိအားမြင့်ခိုင်မာမှုကို ထိန်းသိမ်းရန်အတွက် အရေးကြီးပါသည်။
ခြေရာခံနိုင်မှု လျော့ပါးစေသည်- တပ်ဆင်ခြင်းမပြုမီ ဓာတုဗေဒပါဝင်မှု၊ အပူနံပါတ်များနှင့် အထွက်နှုန်းတို့ကို စစ်ဆေးရန်အတွက် ပစ္စည်းစမ်းသပ်မှုအစီရင်ခံစာများ (MTRs) ကို ၀ယ်လိုအားကို လုပ်ပိုင်ခွင့်ပေးရမည်။
High-Stress စနစ်များတွင် Butt Weld Pipe Fittings များ၏ အခန်းကဏ္ဍ
အရေးပါသော ပိုက်အခြေခံအဆောက်အအုံသည် သုည-ယိုစိမ့်မှု၊ ဖွဲ့စည်းတည်ဆောက်ပုံအဆက်ပြတ်မှုနှင့် စီးဆင်းမှုကန့်သတ်ချက်အနည်းဆုံးလိုအပ်သည်။ အင်ဂျင်နီယာများသည် မတည်ငြိမ်သော၊ အပူချိန်မြင့်သော သို့မဟုတ် ဖိအားမြင့်အရည်များ လုံခြုံစွာ ပို့ဆောင်မှုကို အာမခံသည့် အခြေခံလိုအပ်ချက်များကို ချမှတ်ရပါမည်။ ပိုက်ကွန်ရက်ရှိ အားနည်းသည့်အချက်သည် စက်ရုံတစ်ခုလုံးကို ထိခိုက်စေပါသည်။ ချိတ်ဆက်မှုနည်းလမ်းသည် စနစ်၏ တည်ဆောက်ပုံဆိုင်ရာ ယုံကြည်စိတ်ချရမှုကို ညွှန်ပြသည်။ အကြီးစားစက်မှုလုပ်ငန်းအသုံးချပလီကေးရှင်းများနှင့်ဆက်ဆံသောအခါ၊ အမှားအတွက်အနားသတ်သည် သုညဖြစ်သည်။ သင်သည် ပိုက်ကွန်ရက်နှင့် ချောမွေ့စွာ ပေါင်းစပ်ထားသည့် အစိတ်အပိုင်းများ လိုအပ်ပြီး အတွင်းနှင့် ပြင်ပ တွန်းလှန်နိုင်သော စဉ်ဆက်မပြတ် သတ္တုနယ်နိမိတ်ကို ဖန်တီးပေးသည်။
အကဲဖြတ်တဲ့အခါ ဂဟေဆော်ထားသော ပိုက်ချိတ်ဆက်မှုများ ၊ တင်းပတ်ဂဟေများသည် ပြင်းထန်သောဝန်ဆောင်မှုတွင် အခြားရွေးချယ်စရာနည်းလမ်းများထက် သာလွန်ကောင်းမွန်ပါသည်။ Socket welds များသည် အဆိပ်အတောက်ဖြစ်စေသော အရည်များကို ဖမ်းမိသည့် မွေးရာပါ အကြောများကို ဖန်တီးကာ အရှိန်မြှင့်၍ ယိုယွင်းပျက်စီးမှုကို ဖြစ်စေသည်။ Threaded နှင့် flanged ချိတ်ဆက်မှုများသည် ပြင်းထန်သောတုန်ခါမှု သို့မဟုတ် အပူစက်ဘီးစီးခြင်းအောက်တွင် ပျက်ကွက်သည့် စက်ပိုင်းဆိုင်ရာယိုစိမ့်လမ်းကြောင်းများကို မိတ်ဆက်ပေးသည်။ Butt welding သည် high-pressure, high-temperature, or high corrosive fluid services တွင် နှစ်လက်မကျော်သော လိုင်းများအတွက် မဖြစ်မနေ စံဖြစ်နေဆဲဖြစ်သည်။ စဉ်ဆက်မပြတ် သတ္တုဖွဲ့စည်းပုံသည် ယိုစိမ့်သောလမ်းကြောင်းများကို ဖယ်ရှားပေးပြီး တုန်ခါမှုနှင့် တိုက်စားမှု အနည်းဆုံးဖြစ်အောင် ချောမွေ့သော အတွင်းမျက်နှာပြင်ကို ထောက်ပံ့ပေးသည်။
စနစ်နယ်နိမိတ်အကူးအပြောင်းများသည် ဂရုတစိုက်စီစဉ်ရန် လိုအပ်ပါသည်။ Butt weld စနစ်များသည် spec breaks၊ valve stations နှင့် equipment nozzles များတွင် အခြားသော ချိတ်ဆက်မှု အမျိုးအစားများသို့ မကြာခဏ ကူးပြောင်းလေ့ရှိသည်။ အင်ဂျင်နီယာများသည် ဤအကူးအပြောင်းများအတွင်း ဖိအားနယ်နိမိတ်များကို ထိန်းသိမ်းထားရပါမည်။ တည်ဆောက်ပုံဆိုင်ရာ ခိုင်မာမှုကို ထိန်းသိမ်းရန် သင်သည် ဂဟေလည်ပင်းအနားကွပ်များကဲ့သို့သော သင့်လျော်သော အသွင်ကူးပြောင်းမှုအပိုင်းများကို သတ်မှတ်ရပါမည်။ အကူးအပြောင်းပွိုင့်သည် ပင်မပိုက်ပိုက်လည်ပတ်မှုကဲ့သို့ တူညီသောဖိအားနှင့် အပူချိန်ဝန်များကို ကိုင်တွယ်ရမည်ဖြစ်သည်။ ဤလမ်းဆုံများတွင် မှန်ကန်သော ချိန်ညှိမှုနှင့် ပံ့ပိုးမှုသည် အလွန်အကျွံ ကွေးညွှတ်နေသည့် အခိုက်အတန့်များကို စက်ပိုင်းဆိုင်ရာ တံဆိပ်များကို ထိခိုက်မှုမှ ကာကွယ်ပေးသည်။ နယ်ပယ်ဝန်ထမ်းများသည် အားနည်းသောအချက်များကို မဖော်ပြဘဲ ဤအကူးအပြောင်းများကို လုပ်ဆောင်ရန် တိကျသော အင်ဂျင်နီယာပုံများပေါ်တွင် အားကိုးသည်။
စက်ဘီးစီးခြင်းနှင့် ပင်ပန်းနွမ်းနယ်ခြင်းသည် ပိုက်များ၏ အသက်ရှည်ခြင်းကို ပြင်းထန်စွာ သက်ရောက်မှုရှိသည်။ Butt weld configurations များသည် အဆစ်တစ်လျှောက် ဖိစီးမှုကို အညီအမျှ ဖြန့်ဝေပေးသည်။ ပြင်းထန်သော အပူစက်ဘီးစီးခြင်း၊ ဟိုက်ဒရောလစ် ရှော့တိုက်ခြင်း သို့မဟုတ် ပြင်ပစက်ပိုင်းဆိုင်ရာတုန်ခါမှုဒဏ်ခံစနစ်များအတွက် ၎င်းတို့ကို သာလွန်ကောင်းမွန်စေသည်။ အပြည့်ထိုးဖောက်ဝင်သော ဂဟေဆော်ခြင်းသည် အံဝင်ခွင်ကျနှင့် ပိုက်ကို ဆက်တိုက်ဖွဲ့စည်းပုံတစ်ခုအဖြစ် ပေါင်းစပ်ပေးသည်။ ဤပုံသဏ္ဍာန်ဒီဇိုင်းသည် ပုံမှန်အားဖြင့် ချည်ထားသော သို့မဟုတ် socket-welded အဆစ်များကို ဖျက်ဆီးသည့် ပင်ပန်းနွမ်းနယ်မှုဆိုင်ရာ ယန္တရားများကို ခုခံနိုင်စွမ်းရှိသည်။ ရေနွေးငွေ့လိုင်းများသည် နေ့စဥ် အပူချိန် ရွေ့လျားနေသည့် ဓာတ်အားထုတ်လုပ်သည့် စက်ရုံများတွင် ယင်းကြာရှည်ခံမှုကို သတိပြုနိုင်သည်။
ဖိအားနှင့် အပူချိန် အဆင့်သတ်မှတ်ခြင်းအတွက် အခြေခံအကဲဖြတ်မှု သတ်မှတ်ချက်
ASME B16.9 သည် ဆက်စပ်ပစ္စည်းများသို့ တိုက်ရိုက် PSI အဆင့်သတ်မှတ်ချက်များကို မသတ်မှတ်ပါ။ ယင်းအစား၊ တူညီသောပစ္စည်းနှင့် နံရံအထူ၏ ဖြောင့်စင်းသော ချောမွေ့မှုမရှိသောပိုက်နှင့် ကိုက်ညီစေရန် တပ်ဆင်မှုကို အဆင့်သတ်မှတ်ထားသည်။ ဤနိယာမသည် ပါဝါပိုက်လိုင်းအတွက် ASME B31.1၊ လုပ်ငန်းစဉ် piping အတွက် B31.3 နှင့် ရေခဲသေတ္တာပိုက်လိုင်းအတွက် B31.5 အပါအဝင် အဓိက ဒီဇိုင်းကုဒ်များတွင် အကျုံးဝင်ပါသည်။ ချောမွေ့မှုမရှိသောပိုက်သည် လုပ်ငန်းလည်ပတ်မှုဖိအားနှင့် အပူချိန်ကို ကိုင်တွယ်နိုင်ပါက၊ ကိုက်ညီသော B16.9 တပ်ဆင်မှုသည် အညီအမျှ ကောင်းမွန်စွာ လုပ်ဆောင်နိုင်မည်ဖြစ်သည်။ တပ်ဆင်မှုအဆင့်သတ်မှတ်ရန် ပိုက်၏စွမ်းရည်ကို သင်ဆုံးဖြတ်ရပါမည်။ ဤကိုက်ညီသောနိယာမသည် ၀ယ်လိုအားကို ရိုးရှင်းစေသော်လည်း တိကျသောပိုက်အချိန်ဇယားတွက်ချက်မှုများကို လေးလေးနက်နက်အလေးပေးထားသည်။
အနိမ့်ဆုံးနံရံအထူကို တွက်ချက်ရာတွင် တင်းကျပ်သော ဖော်မြူလာချဉ်းကပ်မှု လိုအပ်သည်။ ဒီဇိုင်းဖိအား၊ လည်ပတ်မှုအပူချိန်နှင့် ခွင့်ပြုနိုင်သော ဖိအားကန့်သတ်ချက်များကို အခြေခံ၍ လိုအပ်သောအချိန်ဇယားကို သင်ဆုံးဖြတ်ရပါမည်။ ASME ကုဒ်လိုအပ်ချက်များဖြင့် ပြင်ဆင်ထားသော စံ Barlow ၏ဖော်မြူလာသည် အနည်းဆုံးလိုအပ်သော အထူကို ညွှန်ပြသည်။ ပိုက်၏ ပြင်ပအချင်း၊ အတွင်းပိုင်း ဒီဇိုင်းဖိအား၊ ဒီဇိုင်းအပူချိန်တွင် ခွင့်ပြုနိုင်သော ဖိစီးမှု နှင့် အရှည်လိုက် ဂဟေအဆစ် အရည်အသွေးအချက်တို့ကို ထည့်သွင်းတွက်ချက်ရပါမည်။ ဤတွက်ချက်မှုသည် ထောက်ပံ့ကြေးများမထည့်မီ အခြေခံအထူကို ပေးသည်။ အင်ဂျင်နီယာများသည် ဤတွက်ချက်မှုများကို လုပ်ဆောင်ရန် အထူးပြုဆော့ဖ်ဝဲကို အသုံးပြုသော်လည်း အခြေခံသင်္ချာကို နားလည်ရန်မှာ ကွင်းဆင်းစစ်ဆေးခြင်းအတွက် မရှိမဖြစ်လိုအပ်ပါသည်။
သံချေးတက်ခြင်း နှင့် တိုက်စားမှု ထောက်ပံ့ကြေးများတွင် ကိန်းအောင်းခြင်းသည် ရေရှည်ဘေးကင်းမှုအတွက် အရေးကြီးပါသည်။ အချိန်ကြာလာသည်နှင့်အမျှ လုပ်ငန်းလည်ပတ်မှု ဆုတ်ယုတ်မှုအတွက် ထည့်သွင်းရန်အတွက် အခြေခံအထူတွက်ချက်မှုများကို ချိန်ညှိရပါမည်။ ASME ကုဒ်များသည် တစ်လက်မအောက် သေးငယ်သော ပိုက်အချင်းများအတွက် 0.05-လက်မ ထောက်ပံ့ကြေး သတ်မှတ်ချက်ကို မကြာခဏ ပြဌာန်းထားသည်။ သံချေးတက်နေသော လိုင်းများ သို့မဟုတ် အလွန်အဆိပ်ပြင်းသော ဓာတုဗေဒဝန်ဆောင်မှုများအတွက် ပိုကြီးသော ထောက်ပံ့ကြေးများ လိုအပ်ပါသည်။ နောက်ဆုံးလိုအပ်သော အမည်ခံအထူကို ဆုံးဖြတ်ရန် တွက်ချက်ထားသော အနိမ့်ဆုံးနံရံအထူတွင် ဤထောက်ပံ့ကြေးကို သင်ထည့်ပါ။ ၎င်းသည် အတွင်းပိုင်းပစ္စည်းများ ဆုံးရှုံးပြီး နှစ်ပေါင်းများစွာကြာသည့်တိုင် ၎င်း၏ ဖိအားအဆင့်သတ်မှတ်ချက်ကို ဆက်လက်ထိန်းသိမ်းထားနိုင်စေပါသည်။ စက်ရုံအော်ပရေတာများသည် ပုံမှန်လှည့်ပတ်မှုများအတွင်း ultrasonic အထူစစ်ဆေးမှုကို အသုံးပြု၍ ဤပျက်စီးမှုကို ခြေရာခံသည်။
အပူချိန်ကျဆင်းစေသောအချက်များသည် အမြင့်ဆုံးခွင့်ပြုထားသော အလုပ်ဖိအားကို တိုက်ရိုက်သက်ရောက်သည်။ မြင့်မားသော အပူချိန်တွင် ပစ္စည်း၏ ခိုင်ခံ့မှုသည် သိသိသာသာ ကျဆင်းသွားသည်။ ဘေးကင်းသောလည်ပတ်မှုကန့်သတ်ချက်များကို တွက်ချက်ရန် အင်ဂျင်နီယာများသည် နှိမ့်ချသည့်အချက်များကို အသုံးပြုရပါမည်။ အပူချိန် တိုးလာသည်နှင့်အမျှ ပစ္စည်း၏ ခွင့်ပြုနိုင်သော ဖိအားတန်ဖိုး လျော့နည်းသွားသည်။ သင်၏ တိကျသော ဒီဇိုင်းအပူချိန်တွင် မှန်ကန်သော ခွင့်ပြုနိုင်သော စိတ်ဖိစီးမှုကို ရှာဖွေရန် ASME B31 ကုဒ်များရှိ တိကျသော ပစ္စည်းပိုင်ဆိုင်မှုဇယားများနှင့် တိုင်ပင်ရပါမည်။ ဤပျက်စီးစေသောအချက်များကို ကျင့်သုံးရန်ပျက်ကွက်ခြင်းသည် အပူဝန်အောက်တွင် ကပ်ဆိုးကြီးကွဲအက်ခြင်းကို ဖြစ်စေသည်။ သာမာန်လည်ပတ်မှုအခြေခံမျဉ်းမျှသာမဟုတ်ဘဲ အမြင့်ဆုံးမျှော်လင့်ထားသည့် ဆိုးရွားသောအပူချိန်အတွက် အမြဲတမ်း ဒီဇိုင်းဆွဲရပါမည်။
|
|
ASME B31.3 A234 WPB အတွက် ခွင့်ပြုနိုင်သော ဖိစီးမှုနမူနာများ (ကိုးကားရန်အတွက် အရိုးရှင်းဆုံး) |
လည်ပတ်အပူချိန် (°F) |
ခွင့်ပြုနိုင်သော စိတ်ဖိစီးမှု (ksi) |
ထိခိုက်မှု |
-20 မှ 400 ထိ |
20.0 |
အခြေခံ ခွန်အား |
500 |
18.9 |
အသေးအဖွဲ လျှော့ချရေး |
600 |
17.3 |
အလယ်အလတ် လျှော့ချရေး |
700 |
14.3 |
သိသိသာသာ လျော့ပါးစေခြင်း။ |
800 |
10.8 |
အပြင်းအထန် လျှော့ချရေး |
လွန်ကဲသော လည်ပတ်မှုအခြေအနေများအတွက် ပစ္စည်းရွေးချယ်မှု
စံတူအစိတ်အပိုင်းများ ကာဗွန်သံမဏိတံတောင်ဆစ် အံဝင်ခွင်ကျသည် ယေဘူယျစက်မှုလုပ်ငန်းဆိုင်ရာအသုံးချမှုများကို လွှမ်းမိုးထားသည်။ ASTM A234 WPB သို့မဟုတ် WPC နှင့်ကိုက်ညီသောပစ္စည်းများသည် အလွန်ကောင်းမွန်သော weldability နှင့် structural strength ကိုပေးပါသည်။ ၎င်းတို့၏ အကောင်းဆုံး အပူချိန်ပြတင်းပေါက်များကို သေချာစွာ သတ်မှတ်ရပါမည်။ ဤကာဗွန်သံမဏိအဆင့်များသည် -20°F နှင့် 800°F ကြားတွင် စိတ်ချယုံကြည်စွာ လုပ်ဆောင်သည်။ ဤပစ္စည်းများကို သတ်မှတ်ထားသော အပူကန့်သတ်ချက်ထက်ကျော်လွန်၍ တွန်းပို့ခြင်းသည် ပြင်းထန်သော အန္တရာယ်များကို ဖြစ်ပေါ်စေပါသည်။ 800°F အထက်တွင် ကြာရှည်စွာ လည်ပတ်ခြင်းသည် ကာဗွန်ဖွဲ့စည်းပုံအား အားနည်းသွားသော graphitization ကို ဖြစ်စေသည်။ -20°F အောက်တွင် လည်ပတ်နေခြင်းသည် ထိခိုက်မှုတင်ခြင်းအောက်တွင် ကြွပ်ဆတ်သောအရိုးကျိုးခြင်းအန္တရာယ်ကို မိတ်ဆက်ပေးသည်။ ကွင်းဆင်းစစ်ဆေးသူများသည် ဂဟေမစတင်မီ မှန်ကန်သောအဆင့်ကို စစ်ဆေးရန် တိကျသောပစ္စည်းတံဆိပ်ခေါင်းများကို ရှာဖွေကြသည်။
ကာဗွန်သံမဏိ ကန့်သတ်ချက်ပြင်ပတွင် လုပ်ဆောင်သည့်အခါ အလွိုင်းနှင့် သံမဏိ အခြားရွေးချယ်စရာများ လိုအပ်လာသည်။ ပြင်းထန်စွာ သံမဏိ သို့မဟုတ် အအေးဓာတ်ပြုနိုင်သော ပတ်ဝန်းကျင်အတွက် သင်သည် 304L သို့မဟုတ် 316L ကဲ့သို့သော ASTM A403 သံမဏိအဆင့်သို့ ကူးပြောင်းရပါမည်။ Stainless Steel သည် အလွန်နိမ့်သော အပူချိန်တွင် ထူးခြားသော တင်းမာမှုကို ထိန်းသိမ်းသည်။ အပူရှိန်မြင့်မားသောအသုံးချပရိုဂရမ်များအတွက် ASTM A234 WP11၊ WP22 သို့မဟုတ် WP91 ကဲ့သို့သော Chrome-Moly သတ္တုစပ်များ လိုအပ်သည်။ ဤသတ္တုစပ်များသည် 1000°F ထက်ကျော်လွန်သော အပူချိန်တွင် တွားသွားခြင်းနှင့် ဓာတ်တိုးခြင်းကို ခံနိုင်ရည်ရှိသည်။ မှန်ကန်သော သတ္တုစပ်ကို ရွေးချယ်ခြင်းသည် ပြင်းထန်သော ဝန်ဆောင်မှုအခြေအနေများတွင် အရွယ်မတိုင်မီ ချို့ယွင်းမှုကို ကာကွယ်ပေးသည်။ ဂဟေဆော်သူများသည် ဤအဆင့်မြင့်သတ္တုစပ်များနှင့် လုပ်ဆောင်သည့်အခါ သီးခြားအဖြည့်ခံသတ္တုများနှင့် အပူကြိုလုပ်ထုံးလုပ်နည်းများကို အသုံးပြုရပါမည်။
ရုပ်ပိုင်းဆိုင်ရာ လိုက်ဖက်ညီမှု စည်းမျဉ်းသည် သင့်လျော်သော ရွေးချယ်မှုအားလုံးကို အုပ်ချုပ်သည်။ ချိတ်ဆက်ထားသောပိုက်နှင့် အံဝင်ခွင်ကျရှိသော သတ္တုဗေဒဂုဏ်သတ္တိများ ကိုက်ညီရမည်။ ဤလိုက်ဖက်ညီမှုသည် အဆစ်များတစ်လျှောက် တူညီသော အပူချဲ့နှုန်းများကို သေချာစေသည်။ မကိုက်ညီသောပစ္စည်းများသည် အမျိုးမျိုးသောနှုန်းဖြင့် ချဲ့ထွင်ကာ အပူစက်ဘီးစီးနေစဉ် ဂဟေချုပ်ရိုးတွင် ကြီးမားသော shear stresses ကိုဖန်တီးပေးသည်။ ထို့အပြင်၊ ကိုက်ညီသောပစ္စည်းများသည် အကောင်းဆုံးသော ချည်နှောင်မှုကို သေချာစေပြီး galvanic corrosion ကို ကာကွယ်ပေးသည်။ ကာဗွန်သံမဏိကဲ့သို့ သံမဏိနှင့် ထပ်တူထပ်မျှသောသတ္တုများကို ချိတ်ဆက်ခြင်းဖြင့် အီလက်ထရောနစ်ပါဝင်မှုတွင် ဂလက်ဗနစ်ဆဲလ်တစ်ခု ဖန်တီးပေးကာ အမွန်မြတ်ဆုံးသတ္တုကို လျင်မြန်စွာ ဖျက်ဆီးပစ်လိုက်သည်။ ပုံစံတူသတ္တုများကို ပိုက်စနစ်တစ်ခုတွင် ချိတ်ဆက်ထားမည်ဆိုပါက dielectric isolation kits ကို အသုံးပြုရပါမည်။
High Pressure Pipe Joint ကို ဒီဇိုင်းဆွဲခြင်း- တည်ဆောက်ပုံဆိုင်ရာ ထည့်သွင်းစဉ်းစားမှုများ
လမ်းညွှန်ပြောင်းလဲမှုများနှင့် ဌာနခွဲချိတ်ဆက်မှုများသည် ပိုက်စနစ်အတွင်း ဖိစီးမှုမြှောက်ကိန်းများကို ဖန်တီးပေးသည်။ တံတောင်ဆစ်နှင့် ခြေထောက်များသည် တိကျသော ဂျီဩမေတြီအမှတ်များတွင် တွန်းအားများကို အာရုံစိုက်ကာ ဖိစီးမှု၏မျဉ်းဖြောင့်စီးဆင်းမှုကို အနှောင့်အယှက်ပေးသည်။ အင်ဂျင်နီယာများသည် Stress Intensification Factors (SIF) ကို အသုံးပြု၍ ဤကိန်းဂဏန်းများကို တွက်ချက်သည်။ a ၏ဖိအားအဆင့်သတ်မှတ်ချက်ကိုစစ်ဆေးသောအခါမှန်ကန်သော SIF ကိုအသုံးပြုရပါမည်။ ဖိအားမြင့်ပိုက်အဆစ် ။ SIF သည် အံဝင်ခွင်ကျရှိ အမှန်တကယ် ရုပ်ပိုင်းဆိုင်ရာ အခြေအနေများကို ထင်ဟပ်စေရန် တွက်ချက်ထားသော စိတ်ဖိစီးမှုကို ပြုပြင်ပေးသည်။ SIF များကို အသုံးပြုရန် ပျက်ကွက်ခြင်းသည် လုပ်ငန်းလည်ပတ်မှုဝန်များအောက်တွင် ပျက်ကွက်သွားမည့် ပြင်းထန်စွာဒီဇိုင်းထုတ်ထားသော အဆစ်များကို ဖြစ်ပေါ်စေပါသည်။ Piping stress analysis software သည် သင့်လျော်သော ဂျီသြမေတြီကို အခြေခံ၍ ဤအချက်များအား အလိုအလျောက် တွက်ချက်ပါသည်။
အပူချဲ့ထွင်ခြင်းကို စီမံခန့်ခွဲရာတွင် သင့်လျော်သော ဂျီသြမေတြီကို ဂရုတစိုက် ထည့်သွင်းစဉ်းစားရန် လိုအပ်သည်။ မြင့်မားသော အပူချိန်စနစ်များသည် သိသိသာသာ အပူတိုးလာမှုကို ခံစားရသည်။ ပိုက်အပြင်အဆင်သည် ဂဟေချုပ်ရိုးများကို မထိခိုက်စေဘဲ ဤတိုးချဲ့မှုကို လိုက်လျောညီထွေဖြစ်စေရမည်။ Expansion loops များသည် ထိန်းချုပ်ထားသော ကွေးခြင်းမှတဆင့် အပူလှုပ်ရှားမှုကို စုပ်ယူရန် တံတောင်ဆစ်များကို အသုံးပြုသည်။ ဤကွင်းများအတွင်းရှိ ဆက်စပ်ပစ္စည်းများသည် မြင့်မားသော ကွေးညွှတ်သည့်အခိုက်အတန့်များကို ခံစားရသည်။ ရွေးချယ်ထားသော အချိန်ဇယားနှင့် ပစ္စည်းသည် ဤစက်ဝန်းကွေးညွှတ်မှုအား အတွင်းပိုင်းဖိအားနှင့်အတူ ခံနိုင်ရည်ရှိစေရန် သေချာစေရမည်။ သင့်လျော်သော ပိုက်ပံ့ပိုးမှုနေရာချထားမှုသည် ဤအပူဝန်များကို စီမံခန့်ခွဲရာတွင် သင့်လျော်သောရွေးချယ်မှုကဲ့သို့ပင် အရေးကြီးပါသည်။
Beveling နှင့် Joint Geometry သည် နောက်ဆုံး ဂဟေဆက်၏ အရည်အသွေးကို ညွှန်ပြသည်။ ထိုးဖောက်ဝင်ရောက်မှုအပြည့်ရှိသော ဂဟေဆက်များရရှိရန်အတွက် စံအဆုံးပြင်ဆင်မှုများ လိုအပ်ပါသည်။ ASME B16.25 သည် ပုံမှန်အားဖြင့် ၃၇.၅ ဒီဂရီနှင့် တင်ပါးဂဟေဆက်ခြင်းများအတွက် အမြစ်မျက်နှာအရွယ်အစားကို အတိအကျသတ်မှတ်ပေးပါသည်။ မှန်ကန်သော beveling သည် welder သည် နံရံတစ်ခုလုံးအထူမှတဆင့် ပြီးပြည့်စုံသောပေါင်းစပ်မှုကို ရရှိစေရန်သေချာစေသည်။ မပြည့်စုံသော ထိုးဖောက်ဝင်ရောက်မှုသည် ပြင်းထန်သော ဖိစီးမှု မြင့်တက်စေပြီး အဆိပ်ဖြစ်စေသော အရည်များအတွက် ထောင်ချောက်ကို ဖန်တီးပေးကာ အဆစ်၏ ဖိအားကို သိသိသာသာ လျှော့ချပေးသည်။ ကွင်းဝန်ထမ်းများသည် စက်ရုံ-အင်္ဂတေ ဆက်စပ်ပစ္စည်းများနှင့် ကိုက်ညီစေရန် ပိုက်အဆုံးများကို စက်ရုံတွင်းရှိ ပိုက်စွန်းများ ပြင်ဆင်ရန် အထူးပြု ဘီလီစက်များကို အသုံးပြုလေ့ရှိသည်။
Spool ဖန်တီးမှုနှင့် ချိန်ညှိမှု သည်းခံနိုင်မှုသည် နောက်ဆုံးဖွဲ့စည်းပုံဆိုင်ရာ ခိုင်မာမှုကို သက်ရောက်မှုရှိသည်။ piping spool fabrication ၏ ရုပ်ပိုင်းဆိုင်ရာ ဖြစ်ရပ်မှန်များသည် မစုံလင်မှုများကို မိတ်ဆက်ပေးသည်။ 'မြင့်-နိမ့်' ဟုလူသိများသော အတွင်းပိုင်းမတူညီမှုသည် ပိုက်၏အတွင်းပိုင်းအချင်းနှင့် အံဝင်ခွင်ကျမညီပါက ဖြစ်ပေါ်ပါသည်။ ဤမှားယွင်းသော ချိန်ညှိမှုသည် စိတ်ဖိစီးမှု အာရုံစူးစိုက်မှုကို ဖန်တီးပေးပြီး အဆစ်များ၏ စွမ်းဆောင်ရည်ကို လျော့နည်းစေသည်။ ချိန်ညှိမှု သည်းခံမှုများကို တင်းကျပ်စွာ လိုက်နာရန်မှာ မဖြစ်မနေ လိုအပ်ပါသည်။ Fitters များသည် high-low ကိုလျှော့ချရန်နှင့် တူညီသော root pass ကိုသေချာစေရန် tack welding မလုပ်မီ အဆစ်ကို ဂရုတစိုက်တိုင်းတာပြီး ချိန်ညှိရပါမည်။ ကုဒ်-ခွင့်ပြုနိုင်သော မြင့်-နိမ့် ကန့်သတ်ချက်ထက် ကျော်လွန်သည့် အံဝင်ခွင်ကျမှန်သမျှကို သင်သည် ငြင်းပယ်ရပါမည်။
အကောင်အထည်ဖော်မှု အန္တရာယ်များနှင့် အရည်အသွေးအာမခံချက်
မဖျက်ဆီးမီ စမ်းသပ်ခြင်း (NDT) လိုအပ်ချက်များသည် ဂဟေဆက်ခြင်း၏ သမာဓိနှင့် အံဝင်ခွင်ကျ ဖြစ်မှုကို စစ်ဆေးခြင်း ဖြစ်သည်။ ဓာတ်မှန်ရိုက်ခြင်း (RT) နှင့် Ultrasonic Testing (UT) သည် ပေါက်ကြားပေါက်များ၊ slag များပါဝင်မှုနှင့် ပေါင်းစပ်မှုမရှိခြင်းအတွက် ဂဟေ၏အတွင်းပိုင်းထုထည်ကို စစ်ဆေးပါ။ ဆိုးဆေး Penetrant (PT) နှင့် သံလိုက်အမှုန်အမွှား (MT) စစ်ဆေးမှုများသည် မျက်နှာပြင်ကွဲအက်သည့် ချို့ယွင်းချက်များကို သိရှိနိုင်သည်။ ဝန်ဆောင်မှုအရည်အချင်းနှင့် ဒီဇိုင်းကုဒ်လိုအပ်ချက်များအပေါ် အခြေခံ၍ သင့်လျော်သော NDT နည်းလမ်းများကို သတ်မှတ်ရပါမည်။ ဖိအားမြင့်စနစ်များသည် တင်ပါးဂဟေဆက်များအားလုံးကို 100% volumetric စစ်ဆေးရန် လိုအပ်သည်။ စစ်ဆေးမှုရလဒ်များကို တိကျစွာအနက်ပြန်ဆိုရန် စစ်ဆေးရေးမှူးများသည် ASNT Level II သို့မဟုတ် III သို့ လက်မှတ်ရရပါမည်။
၀ယ်လိုအား ချို့ယွင်းချက်များသည် စနစ်လုံခြုံရေးကို ခြိမ်းခြောက်သည်။ ကမ္ဘာလုံးဆိုင်ရာ ထောက်ပံ့ရေးကွင်းဆက်တွင် အတုအပပစ္စည်းများနှင့် သည်းမခံနိုင်သော ဆက်စပ်ပစ္စည်းများပါရှိသည်။ ဤအန္တရာယ်များကို ပြင်းပြင်းထန်ထန် ကိုင်တွယ်ဖြေရှင်းရမည်။ ISO လက်မှတ်များအတွက် စာရင်းစစ်ပြီး ASME စံနှုန်းများကို တင်းကျပ်စွာ လိုက်နာခြင်း။ ပေးသွင်းသူသည် ခိုင်မာသော အရည်အသွေး စီမံခန့်ခွဲမှုစနစ်ကို ထိန်းသိမ်းထားကြောင်း စစ်ဆေးပါ။ အတိုင်းအတာတိကျမှု၊ သင့်လျော်သော အမှတ်အသားများနှင့် မှန်ကန်သောအဆုံးပြင်ဆင်မှုများကို စစ်ဆေးရန် ဝင်လာသော ဆက်စပ်ပစ္စည်းများကို စစ်ဆေးပါ။ သတ်မှတ်ထားသော ခံနိုင်ရည်များမှ သွေဖည်သွားသော အစိတ်အပိုင်းများကို ငြင်းပယ်ပါ။ တင်းကျပ်သောလက်ခံစစ်ဆေးရေးအစီအစဉ်သည် စက်ရုံအတွင်းသို့ဝင်ရောက်လာသော စံချိန်မမီသောပစ္စည်းများကို ခုခံကာကွယ်ခြင်း၏ ပထမတန်းဖြစ်သည်။
ပစ္စည်းများ ခြေရာခံနိုင်မှုသည် အစိတ်အပိုင်းများ ချို့ယွင်းမှုအား အရေးကြီးသော ခုခံကာကွယ်မှုတစ်ခုဖြစ်သည်။ လက်ခံခြင်းမပြုမီ ကိုက်ညီမှုတိုင်းအတွက် Mill Test Reports (MTRs) ကို ပြန်လည်သုံးသပ်ရပါမည်။ MTR သည် အပူနံပါတ်၊ ဓာတုဖွဲ့စည်းမှု၊ အပူကုသမှုအခြေအနေများနှင့် စက်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများကို အတည်ပြုသည်။ သတ်မှတ်ထားသော ASTM ပစ္စည်းအဆင့်၏လိုအပ်ချက်များနှင့် MTR ဒေတာကို ဖြတ်ကျော်ကိုးကားပါ။ အထွက်နှုန်းနှင့် ဆန့်နိုင်အားအား အနိမ့်ဆုံးကုဒ်သတ်မှတ်ချက်များနှင့် ကိုက်ညီကြောင်း သေချာပါစေ။ စစ်ဆေးထားသော MTR များမရှိဘဲ၊ တပ်ဆင်မှုသည် ဖိအားအောက်တွင် ဘေးကင်းစွာ လုပ်ဆောင်နိုင်မည်ဟု အာမခံနိုင်မည်မဟုတ်ပေ။ နောင်အကိုးအကားအတွက် ဤမှတ်တမ်းများကို စက်ရုံ၏ အမြဲတမ်းအလှည့်ကျအထုပ်တွင် ထိန်းသိမ်းထားရပါမည်။
အဆင့်မြင့် ဆက်စပ်ပစ္စည်းများကို ရွေးချယ်ခြင်းနှင့် ကျွမ်းကျင်သော ဂဟေလုပ်သားကို အသုံးချခြင်းတွင် သိသာထင်ရှားသော ကြိုတင်ရင်းနှီးမြုပ်နှံမှု လိုအပ်ပါသည်။ သို့ရာတွင်၊ ဤကနဦးကတိကဝတ်သည် ကြီးမားသောရေရှည်လုပ်ငန်းလည်ပတ်မှုဆိုင်ရာ ယုံကြည်စိတ်ချရမှုကို ပေးသည်။ Butt weld စနစ်များကို မှန်ကန်စွာတပ်ဆင်သည့်အခါ ယိုစိမ့်မှုကာကွယ်ခြင်းနှင့်ပတ်သက်၍ ပြုပြင်ထိန်းသိမ်းမှု သုညရရှိမည်ဖြစ်သည်။ စဉ်ဆက်မပြတ်ဂဟေဆော်သောဖွဲ့စည်းပုံသည် bolts များကို retorquing သို့မဟုတ် gaskets များအစားထိုးရန်လိုအပ်မှုကိုဖယ်ရှားပေးသည်။ ဤသက်တမ်းတိုးသည့်စက်ဝန်းသည် ငွေကုန်ကြေးကျများသော မစီစဉ်ထားဘဲ ပြတ်တောက်မှုကို တားဆီးကာ အရေးကြီးသော လုပ်ငန်းစဉ်များတွင် စဉ်ဆက်မပြတ် ထုတ်လုပ်မှုကို ထိန်းသိမ်းထားသည်။ အပြည့်အ၀ ဂဟေစနစ်ဖြင့် ပံ့ပိုးပေးထားသည့် လုပ်ငန်းလည်ပတ်လုံခြုံရေးနှင့် ပတ်သက်သည့် ချက်ခြင်းပစ္စည်းကုန်ကျစရိတ်ကို ချိန်ဆရပါမည်။
အင်ဂျင်နီယာများသည် မည်သည့်အချိန်တွင် အစိတ်အပိုင်းများကို သတ်မှတ်ရန် အလွန်အကျွံ သိထားရမည်။ အခြေခံဖိအားတွက်ချက်မှုများကြောင့် သင်္ချာနည်းအရ လိုအပ်သည်ထက် ပိုလေးသောအချိန်ဇယားကို သတ်မှတ်ရန် မကြာခဏဖွဲ့စည်းပုံအရ ဖြစ်နိုင်ခြေရှိသည်။ ပြင်းထန်စွာ တိုက်စားနိုင်သော slurry လိုင်းများသည် စံနံရံအထူများကို လျင်မြန်စွာ ကျဆင်းစေသည်။ ပိုမိုလေးလံသောအချိန်ဇယားကို သတ်မှတ်ခြင်းသည် အံဝင်ခွင်ကျ၏ လုပ်ငန်းလည်ပတ်မှုသက်တမ်းကို တိုးမြှင့်ပေးသည့် စွန့်လွှတ်အနစ်နာခံပစ္စည်းအလွှာကို ထောက်ပံ့ပေးသည်။ မြင့်မားသောဓာတ်ငွေ့လိုင်းများရှိ တံတောင်ဆစ်၏အပြင်ဘက်အချင်းဝက်ကဲ့သို့သော ဝတ်ဆင်မှုမြင့်မားသောနေရာများသည် တိုက်စား-တိုက်စား-တိုက်စားမှုယန္တရားများကို တိုက်ဖျက်ရန်အတွက် နံရံအထူတိုးမြှင့်ခြင်းမှလည်း အကျိုးရှိသည်။ ဤမြင့်မားသောဝတ်ဆင်ဇုန်များကိုခွဲခြားသတ်မှတ်ရန်စနစ်၏တိကျသောအရည်ဒိုင်းနမစ်များကိုခွဲခြမ်းစိတ်ဖြာရပါမည်။
နိဂုံး
မှန်ကန်သော အံဝင်ခွင်ကျ ရွေးချယ်ခြင်းသည် ပစ္စည်းနှင့်ကိုက်ညီမှု၊ တိကျသော နံရံအထူ တွက်ချက်မှုနှင့် ASME ကုဒ်များကို တင်းကျပ်စွာ လိုက်နာမှုဖြင့် ထိန်းချုပ်ထားသော တိကျသော အင်ဂျင်နီယာစည်းကမ်းတစ်ခုဖြစ်သည်။ ပိုက်အခြေခံအဆောက်အအုံသည် ဖိစီးမှုအောက်တွင် ပကတိသမာဓိကို ထိန်းသိမ်းထားကြောင်း သေချာစေရန် လည်ပတ်မှုဆိုင်ရာ ကန့်သတ်ဘောင်များကို သေချာစွာ အကဲဖြတ်ရပါမည်။
ပိုက်စနစ်အတွက် တိကျသောဖိအားနှင့် အပူချိန်ဘောင်များကို သတ်မှတ်ပါ။
Barlow ၏ဖော်မြူလာနှင့် သက်ဆိုင်ရာ ASME ကုဒ်ခွင့်ပြုချက်များကို အသုံးပြု၍ လိုအပ်သောပိုက်အချိန်ဇယားကို တွက်ချက်ပါ။
သင့်လျော်သောပစ္စည်းအဆင့်ကို ကိုက်ညီပြီး ချောမွေ့မှုမရှိသော ပိုက်ကို ချိတ်ဆက်ပါ။
ပေးသွင်းသူ Mill Test အစီရင်ခံစာများကို စစ်ဆေးအတည်ပြုပြီး သင့်လျော်သော အဖျက်သဘောမဟုတ်သော စမ်းသပ်ခြင်းအား လုပ်ပိုင်ခွင့်ပေးသည်။
ရှုပ်ထွေးသော Stress Intensification Factor တွက်ချက်မှုအတွက် လက်မှတ်ရ ပိုက်အင်ဂျင်နီယာများနှင့် တိုင်ပင်ပါ။
အမြဲမေးလေ့ရှိသောမေးခွန်းများ
မေး- butt weld pipe fittings တွေရဲ့ ဖိအားအဆင့်ကို ဘယ်လိုဆုံးဖြတ်မလဲ။
A- Butt weld fittings များသည် သီးခြား PSI အဆင့်သတ်မှတ်ချက် မရှိပါ။ ASME B16.9 အလိုက်၊ ၎င်းတို့၏ ဖိအားအဆင့်သတ်မှတ်ချက်သည် သက်ဆိုင်ရာ ASME B31 ဒီဇိုင်းကုဒ်ကို အသုံးပြု၍ တွက်ချက်ထားသော တူညီသောပစ္စည်းအဆင့်နှင့် နံရံအထူ၏ ချောမွေ့မှုမရှိသော ဖြောင့်ပိုက်တစ်ခု၏ အဆင့်သတ်မှတ်ချက်နှင့် ကိုက်ညီပါသည်။
မေး- အောက်ခြေအချိန်ဇယားပိုက်နဲ့ ကိုက်ညီတဲ့ ပိုကောင်းတဲ့ အချိန်ဇယားကို ချိတ်နိုင်ပါသလား။
A: ဟုတ်ကဲ့၊ ဒါပေမယ့် မှန်ကန်တဲ့ အကူးအပြောင်း စက်စက် လိုအပ်တယ်။ ပိုမိုပါးလွှာသောပိုက်၏အတွင်းပိုင်းအချင်းနှင့်ကိုက်ညီရန် ပိုမိုထူထဲသောအချင်းကို တပ်ဆင်ရပါမည်။ ၎င်းသည် ပြင်းထန်သော အတွင်းပိုင်း မှားယွင်းမှု (မြင့်-နိမ့်) ကို တားဆီးကာ ဂဟေအမြစ်ရှိ အန္တရာယ်ရှိသော ဖိစီးမှုပါဝင်မှုကို ဖယ်ရှားပေးသည်။
မေး။
A- Standard ကာဗွန်သံမဏိအသုံးအဆောင်များ (ASTM A234 WPB ကဲ့သို့) ကို ယေဘူယျအားဖြင့် 800°F တွင် ကန့်သတ်ထားပါသည်။ ဤအပူချိန်ထက် လည်ပတ်ခြင်းသည် သံမဏိ၏ဖွဲ့စည်းပုံဆိုင်ရာ ခိုင်မာမှုကို ပြင်းထန်စွာ အားနည်းစေသည့် ဂရပ်ဖစ်တီရှင်းရှင်းကို ဖြစ်စေသည်။ မြင့်မားသောအပူချိန်တွင် သတ္တုစပ်စတီးလ်များ လိုအပ်သည်။
မေး- သံချေးတက်ခြင်းခွင့်ပြုချက်သည် ဖိအားမြင့်ပိုက်အဆစ်ရွေးချယ်ရာတွင် မည်သို့အကျိုးသက်ရောက်မှုရှိသနည်း။
A- တွက်ချက်ထားသော အနည်းဆုံးလိုအပ်သော နံရံအထူတွင် သံချေးတက်ခွင့်ကို ထည့်ပါသည်။ ၎င်းသည် အံဝင်ခွင်ကျဖြစ်မှုတွင် နှစ်ပေါင်းများစွာအတွင်း သံချေးတက်နေသော အရည်များမှ အတွင်းပိုင်းပျက်စီးသွားသည့်တိုင် ဒီဇိုင်းဖိအားကိုထိန်းထားရန် လုံလောက်သောဖွဲ့စည်းပုံဆိုင်ရာပစ္စည်းကို ထိန်းသိမ်းထားနိုင်စေပါသည်။
မေး- ဖိအားမြင့်စနစ်များအတွက် ပါးစပ်ဂဟေဆက်ခြင်းများကို အဘယ်ကြောင့် နှစ်သက်ကြသနည်း။
A- Butt welds သည် ချောမွေ့သော အတွင်းမျက်နှာပြင်ဖြင့် ဆက်တိုက် ထိုးဖောက်ဝင်ရောက်မှု အဆစ်ကို ပေးသည်။ Socket welds များသည် အဆိပ်အတောက်ဖြစ်စေသော အရည်များကို ဖမ်းယူပြီး ဖိအားမြင့်ခြင်း သို့မဟုတ် ပင်ပန်းနွမ်းနယ်မှု မြင့်မားသောဝန်ဆောင်မှုအတွက် မသင့်လျော်ကြောင်း ပိုက်ထည့်သည့်အချက်တွင် အပေါက်တစ်ခုကို ဖန်တီးသည်။
မေး- စက်မှုပိုက်လိုင်းများ၏ အရည်အသွေးကို စစ်ဆေးရန် တရားဝင်စာရွက်စာတမ်းများ လိုအပ်ပါသလား။
A- Material Test Reports (MTRs) သည် မဖြစ်မနေ လိုအပ်ပါသည်။ ဤစာရွက်စာတမ်းများသည် သတ်မှတ်ထားသော ASTM ပစ္စည်းစံနှုန်းများနှင့် ကိုက်ညီမှုရှိကြောင်း သက်သေပြသည့် တိကျသော အပူနံပါတ်၊ ဓာတုဗေဒဖွဲ့စည်းမှု၊ စက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများနှင့် အပူကုသခြင်းတို့ကို အတည်ပြုပါသည်။
မေး- အတွင်းပိုင်းမှားယွင်းမှု (မြင့်-နိမ့်) သည် ဂဟေပိုက်ချိတ်ဆက်မှုများ၏ ပင်ပန်းနွမ်းနယ်မှုကို မည်သို့အကျိုးသက်ရောက်နိုင်သနည်း။
A- အတွင်းပိုင်း မှားယွင်းစွာ ချိန်ညှိမှုသည် ဂဟေ အမြစ်တွင် စူးရှသော ဂျီဩမေတြီ ပြတ်တောက်မှုကို ဖန်တီးသည်။ ၎င်းသည် ပြင်းထန်သော ဖိစီးမှု မြှောက်ကိန်းတစ်ခုအဖြစ် လုပ်ဆောင်သည်။ စက်ဝိုင်းပုံတင်ခြင်း သို့မဟုတ် အပူချဲ့ခြင်းအောက်တွင်၊ ဤဖိစီးမှုအာရုံစူးစိုက်မှုသည် ပင်ပန်းနွမ်းနယ်အက်ကွဲကြောင်းများကို လျင်မြန်စွာစတင်စေပြီး အရွယ်မတိုင်မီ အဆစ်ချို့ယွင်းမှုကို ဖြစ်စေသည်။