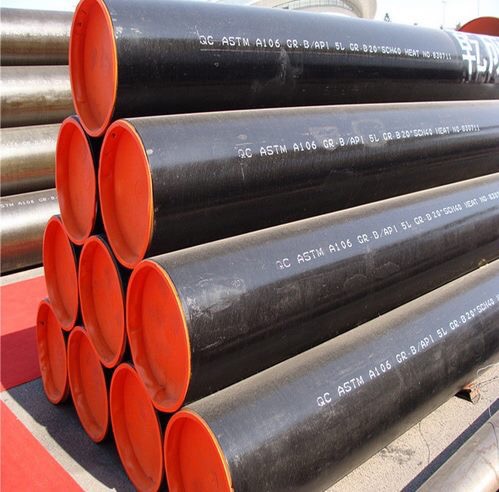
Kuchagua uwekaji sahihi kwa mahitaji mahususi ya shinikizo na halijoto hudai upatanishi kamili na misimbo ya ASME, ulinganishaji sahihi wa nyenzo, na hesabu sahihi za unene wa ukuta. Kubainisha vipengele visivyo sahihi vya mabomba katika mazingira ya viwanda yenye mkazo mkubwa huleta hatari kubwa za kiusalama na muda mwingi wa kutofanya kazi. Wahandisi wanakabiliwa na changamoto ya mara kwa mara ya kusawazisha ukadiriaji kamili wa halijoto ya mgandamizo, uoanifu wa nyenzo na posho za kutu bila uhandisi zaidi wa mfumo. Lazima uhakikishe uadilifu wa mfumo chini ya mahitaji makubwa ya uendeshaji.
Mwongozo huu unatoa mfumo wa utaratibu, unaotii kanuni kwa ajili ya kutathmini na kutafuta kitako weld mabomba fittings . Utajifunza jinsi ya kusogeza viwango vya ASME B16.9, kukokotoa unene wa ukuta wa chini zaidi, na kutumia vipengele muhimu vya kupunguza halijoto. Kwa kuelewa uimarishaji wa dhiki, uharibifu wa nyenzo na itifaki sahihi za majaribio yasiyo ya uharibifu, unaweza kubainisha vipengele vinavyodumisha mipaka kamili ya shinikizo katika kipindi chote cha maisha ya kituo.
Uzingatiaji wa Kanuni Hauwezi Kujadiliwa: Uteuzi lazima ulingane kabisa na ASME B16.9 (vifaa vya kuchomea vitako vilivyotengenezwa kiwandani) na misimbo ya muundo kama ASME B31.3 (chakata bomba) au ASME B31.1 (mibomba ya umeme) ili kuhakikisha ukadiriaji wa shinikizo la kiambatisho unalingana au kuzidi bomba linalolingana.
Ulinganishaji wa Nyenzo na Ratiba: Daraja la nyenzo zinazolingana na unene wa ukuta (ratiba) lazima liakisi kikamilifu bomba la kuunganisha ili kuzuia kutu ya mabati, mpangilio mbaya wa chini sana, na viwango vya mkazo vilivyojanibishwa.
Posho za Kutu Huamua Muda wa Maisha: Kuongeza viwango vya posho maalum za kutu (kwa mfano, kiwango cha inchi 0.05 kwa chuma cha kaboni chini ya 1' kwa kila misimbo ya ASME) ni muhimu kwa kudumisha uadilifu wa shinikizo la juu juu ya mzunguko wa maisha wa mfumo.
Ufuatiliaji Hupunguza Hatari: Ununuzi lazima uamuru Ripoti za Majaribio ya Nyenzo (MTRs) ili kuthibitisha muundo wa kemikali, nambari za joto na nguvu ya mazao kabla ya usakinishaji.
Jukumu la Uwekaji wa Bomba la Weld katika Mifumo ya Mkazo wa Juu
Miundombinu muhimu ya mabomba inahitaji uvujaji wa sifuri, mwendelezo wa muundo, na kizuizi kidogo cha mtiririko. Wahandisi lazima waanzishe mahitaji ya kimsingi ambayo yanahakikisha usafiri salama wa vimiminiko tete, vya halijoto ya juu au vyenye shinikizo kubwa. Sehemu yoyote dhaifu katika mtandao wa bomba huhatarisha kituo kizima. Njia ya uunganisho inaamuru uaminifu wa muundo wa mfumo. Wakati wa kushughulika na maombi mazito ya viwandani, ukingo wa makosa ni sifuri. Unahitaji vipengele vinavyounganishwa bila mshono na mtandao wa mabomba, na kuunda mpaka unaoendelea wa chuma ambao unapinga nguvu za ndani na nje.
Wakati wa kutathmini miunganisho ya mabomba yaliyo svetsade , welds za kitako mara kwa mara hushinda mbinu mbadala katika huduma kali. Vishikizo vya soketi huunda nyufa asilia ambazo hunasa vimiminika vikali, na hivyo kusababisha uharibifu uliojanibishwa kwa kasi. Miunganisho yenye nyuzi na yenye mikunjo huanzisha njia za uvujaji wa mitambo ambazo hazifanyi kazi chini ya mtetemo mzito au uendeshaji wa baiskeli ya joto. Uchomeleaji wa kitako unasalia kuwa kiwango cha lazima kwa mistari inayozidi inchi mbili katika huduma za shinikizo la juu, joto la juu au babuzi sana. Muundo wa chuma unaoendelea huondoa njia za uvujaji na hutoa uso laini wa ndani ambao unapunguza msukosuko na mmomonyoko.
Mabadiliko ya mipaka ya mfumo yanahitaji mipango makini. Mifumo ya weld ya kitako mara nyingi hubadilika kwenda kwa aina zingine za unganisho kwenye mapumziko mahususi, vituo vya valves, na nozzles za vifaa. Wahandisi lazima wahifadhi mipaka ya shinikizo wakati wa mabadiliko haya. Ni lazima ubainishe vipande vinavyofaa vya mpito, kama vile vibao vya shingo, ili kudumisha uadilifu wa muundo. Sehemu ya mpito lazima ishughulikie shinikizo sawa na mizigo ya joto kama bomba kuu inavyoendeshwa. Mpangilio sahihi na usaidizi katika makutano haya huzuia nyakati za kuinama kupita kiasi kutokana na kuathiri mihuri ya mitambo. Wafanyakazi wa nyanjani wanategemea michoro sahihi ya uhandisi kutekeleza mabadiliko haya bila kutambulisha pointi dhaifu.
Upakiaji wa baiskeli na uchovu huathiri sana maisha marefu ya bomba. Mipangilio ya weld ya kitako husambaza mkazo sawasawa kwenye kiungo. Usambazaji huu wa mafadhaiko sawa huwafanya kuwa bora kwa mifumo inayokabiliwa na baiskeli kali ya joto, mshtuko wa majimaji, au mtetemo wa nje wa kiufundi. Weld ya kupenya kamili huunganisha kufaa na bomba kwenye muundo mmoja unaoendelea. Muundo huu wa monolithic hupinga taratibu za kushindwa kwa uchovu ambazo kwa kawaida huharibu viungo vya nyuzi au tundu chini ya hali ya upakiaji wa nguvu. Unaweza kuona uimara huu katika mitambo ya kuzalisha umeme ambapo mistari ya mvuke hupitia mabadiliko ya joto ya kila siku.
Vigezo vya Msingi vya Tathmini ya Ukadiriaji wa Shinikizo na Joto
ASME B16.9 haiwapi ukadiriaji mahususi wa PSI moja kwa moja kwenye viweka. Badala yake, kufaa kunapimwa ili kufanana na bomba moja kwa moja isiyo imefumwa ya nyenzo sawa na unene wa ukuta. Kanuni hii inatumika katika misimbo mikuu ya usanifu, ikijumuisha ASME B31.1 ya mabomba ya umeme, B31.3 ya uchakataji wa mabomba, na B31.5 kwa mabomba ya friji. Ikiwa bomba isiyo imefumwa inaweza kushughulikia shinikizo la uendeshaji na joto, kufaa kwa B16.9 inayofanana itafanya vizuri sawa. Lazima ubainishe uwezo wa bomba ili kubaini ukadiriaji wa kufaa. Kanuni hii ya kulinganisha hurahisisha ununuzi lakini inaweka mkazo mkubwa kwenye hesabu sahihi za ratiba ya bomba.
Kuhesabu unene wa chini zaidi wa ukuta unahitaji mbinu madhubuti ya fomula. Ni lazima uamue ratiba inayohitajika kulingana na shinikizo la muundo, halijoto ya uendeshaji, na vikomo vya mkazo vinavyokubalika vya nyenzo. Fomula ya kawaida ya Barlow, iliyorekebishwa na mahitaji ya msimbo wa ASME, huamuru unene wa chini zaidi unaohitajika. Lazima uzingatie kipenyo cha nje cha bomba, shinikizo la muundo wa ndani, mkazo unaokubalika katika halijoto ya muundo, na kipengele cha ubora cha pamoja cha weld. Hesabu hii hutoa unene wa msingi kabla ya kuongeza posho zozote. Wahandisi hutumia programu maalum kufanya hesabu hizi, lakini kuelewa hesabu ya msingi ni muhimu kwa uthibitishaji wa uwanja.
Kuzingatia katika kutu na posho za mmomonyoko ni muhimu kwa usalama wa muda mrefu. Ni lazima urekebishe hesabu za unene wa msingi ili kuhesabu uharibifu wa uendeshaji baada ya muda. Misimbo ya ASME mara nyingi huamuru kiwango cha juu cha posho cha inchi 0.05 kwa vipenyo vidogo vya mabomba chini ya inchi moja. Posho kubwa ni muhimu kwa njia za tope zinazomomonyoka au huduma za kemikali zinazoweza kusababisha ulikaji sana. Unaongeza posho hii kwa unene wa chini uliohesabiwa wa ukuta ili kuamua unene wa mwisho unaohitajika. Hii inahakikisha kufaa hudumisha ukadiriaji wake wa shinikizo hata baada ya miaka ya upotezaji wa nyenzo za ndani. Waendeshaji wa mitambo hufuatilia uharibifu huu kwa kutumia upimaji wa unene wa ultrasonic wakati wa mabadiliko ya kawaida.
Sababu za kupunguza halijoto huathiri moja kwa moja shinikizo la juu linaloruhusiwa la kufanya kazi. Nguvu ya nyenzo hupungua kwa kiasi kikubwa kwa joto la juu. Wahandisi lazima watumie vipengele vya kukagua ili kukokotoa vikomo vya uendeshaji salama. Wakati joto linapoongezeka, thamani ya mkazo inayoruhusiwa ya nyenzo hupungua. Ni lazima uangalie majedwali mahususi ya nyenzo katika misimbo ya ASME B31 ili kupata mkazo sahihi unaokubalika katika halijoto halisi ya muundo wako. Kushindwa kutumia mambo haya ya kukatisha tamaa husababisha kupasuka kwa janga chini ya mzigo wa joto. Ni lazima utengeneze joto la juu zaidi linalotarajiwa, sio tu msingi wa kawaida wa uendeshaji.
ASME B31.3 Mifano ya Stress Inaruhusiwa kwa A234 WPB (Iliyorahisishwa kwa Marejeleo)
Halijoto ya Uendeshaji (°F)
Mkazo Unaoruhusiwa (ksi)
Kupunguza Athari
-20 hadi 400
20.0
Nguvu ya Msingi
500
18.9
Kupunguza Kidogo
600
17.3
Kupunguza Wastani
700
14.3
Kupunguza kwa kiasi kikubwa
800
10.8
Kupunguza Mkali
Uteuzi wa Nyenzo kwa Masharti ya Uendeshaji Uliokithiri
Vipengee vya kawaida kama vile kaboni chuma kiwiko kufaa kutawala maombi ya jumla ya viwanda. Nyenzo zinazolingana na ASTM A234 WPB au WPC hutoa weldability bora na nguvu za muundo. Lazima ueleze madirisha yao ya joto bora kwa uangalifu. Alama hizi za chuma cha kaboni hufanya kazi kwa uhakika kati ya -20°F na 800°F. Kusukuma nyenzo hizi zaidi ya mipaka maalum ya joto huleta hatari kali. Kufanya kazi zaidi ya 800°F kwa muda mrefu husababisha grafiti, ambapo muundo wa kaboni hudhoofika. Kufanya kazi chini ya -20°F huleta hatari ya kuvunjika kwa brittle chini ya upakiaji wa athari. Wakaguzi wa shamba hutafuta stempu maalum za nyenzo ili kuthibitisha daraja sahihi kabla ya kulehemu kuanza.
Aloi na mbadala za chuma cha pua huwa muhimu wakati wa kufanya kazi nje ya mipaka ya chuma cha kaboni. Ni lazima ubadilishe hadi alama za ASTM A403 za chuma cha pua, kama vile 304L au 316L, kwa mazingira yenye ulikaji sana au mvuto. Chuma cha pua hudumisha ukakamavu wa kipekee katika halijoto ya chini sana. Kwa programu za joto la juu, aloi za Chrome-Moly kama ASTM A234 WP11, WP22, au WP91 zinahitajika. Aloi hizi hustahimili deformation na oksidi kwenye joto linalozidi 1000°F. Kuchagua alloy sahihi huzuia kushindwa mapema katika hali kali za huduma. Welders lazima watumie metali maalum za kujaza na taratibu za joto kabla ya kufanya kazi na aloi hizi za juu.
Sheria ya utangamano wa nyenzo inasimamia chaguzi zote zinazofaa. Lazima ufanane na sifa za metallurgiska zinazofaa kwa bomba la kuunganisha. Uwiano huu huhakikisha viwango vya upanuzi wa mafuta kwenye kiungo. Nyenzo zisizolingana hupanuka kwa viwango tofauti, na hivyo kuunda mikazo mikubwa ya kukata kwenye mshono wa weld wakati wa baiskeli ya joto. Zaidi ya hayo, vifaa vinavyolingana huhakikisha weldability bora na kuzuia kutu ya galvanic. Kuunganisha metali zisizofanana, kama vile chuma cha kaboni hadi chuma cha pua, huunda seli ya galvanic mbele ya elektroliti, na kuharibu kwa haraka chuma kisicho na ubora. Lazima utumie vifaa vya kutenganisha dielectric ikiwa metali tofauti lazima ziunganishwe katika mfumo wa mabomba.
Kubuni Mchanganyiko wa Bomba la Shinikizo la Juu: Mazingatio ya Kimuundo
Mabadiliko ya uelekeo na miunganisho ya tawi hutengeneza vizidishi vya mkazo ndani ya mfumo wa bomba. Viwiko na tee huvuruga mtiririko wa mkazo wa mstari, na kuelekeza nguvu katika sehemu mahususi za kijiometri. Wahandisi hutumia Vipengele vya Kuongeza Mkazo (SIF) kuwajibika kwa viongezaji hivi. Ni lazima utumie SIF sahihi wakati wa kuthibitisha ukadiriaji wa shinikizo la a pamoja na shinikizo la juu la bomba . SIF hurekebisha mkazo uliokokotolewa ili kuonyesha hali halisi ya kimwili wakati wa kufaa. Kukosa kutumia SIF husababisha viungio vilivyoundwa chini ya ukali ambavyo vitashindwa chini ya mizigo ya uendeshaji. Programu ya uchanganuzi wa mafadhaiko ya bomba hukokotoa mambo haya kiotomatiki kulingana na jiometri inayofaa.
Kusimamia upanuzi wa joto kunahitaji kuzingatia kwa makini jiometri inayofaa. Mifumo ya halijoto ya juu hupata ukuaji mkubwa wa joto. Mpangilio wa mabomba lazima uandae upanuzi huu bila kuathiri seams za weld. Mizunguko ya upanuzi hutumia viwiko vya mkono kunyonya harakati za joto kupitia kupinda kunakodhibitiwa. Mipangilio katika vitanzi hivi hupitia nyakati za kuinama kwa juu. Lazima uhakikishe kuwa ratiba na nyenzo iliyochaguliwa inaweza kuhimili nguvu hizi za kupindana za mzunguko pamoja na shinikizo la ndani. Uwekaji sahihi wa usaidizi wa bomba ni muhimu kama vile uteuzi unaofaa katika kudhibiti mizigo hii ya joto.
Beveling na jiometri ya pamoja huamuru ubora wa weld ya mwisho. Maandalizi ya mwisho ya kawaida yanahitajika ili kufikia welds za kupenya kamili. ASME B16.25 hubainisha pembe za bevel, kwa kawaida digrii 37.5, na vipimo vya uso wa mizizi kwa ajili ya kuweka weld ya kitako. Upigaji picha sahihi huhakikisha kwamba mchocheaji anaweza kufikia muunganisho kamili kupitia unene wa ukuta mzima. Upenyaji usio kamili huunda kiinua mgongo kikubwa na mtego wa vimiminika vikali, na hivyo kupunguza kwa kiasi kikubwa uwezo wa mgandamizo wa kiungo. Wahudumu wa uwanjani mara nyingi hutumia mashine maalum za kutengenezea miisho ya bomba kwenye tovuti ili kuendana na viunga vilivyowekwa na kiwanda.
Uundaji wa spool na uvumilivu wa upatanishi huathiri uadilifu wa mwisho wa muundo. Ukweli wa kimwili wa utengenezaji wa spool za mabomba huleta kutokamilika. Kutolingana kwa ndani, inayojulikana kama 'juu-chini,' hutokea wakati vipenyo vya ndani vya bomba na kufaa havilingani kikamilifu. Mpangilio huu usiofaa hujenga viwango vya dhiki na kupunguza ufanisi wa pamoja. Kuzingatia kikamilifu uvumilivu wa usawa ni lazima. Fitters lazima kupima kwa makini na kurekebisha pamoja kabla ya tack kulehemu ili kupunguza high-chini na kuhakikisha sare mizizi kupita. Ni lazima ukatae fit-up yoyote inayozidi viwango vya juu vya chini vinavyoruhusiwa.
Hatari za Utekelezaji na Uhakikisho wa Ubora
Mahitaji ya Jaribio Lisiloharibu (NDT) huthibitisha uadilifu wa weld na uwekaji yenyewe kabla ya kuanza kutumika. Radiografia (RT) na Uchunguzi wa Ultrasonic (UT) huchunguza kiasi cha ndani cha weld kwa porosity, kuingizwa kwa slag, na ukosefu wa fusion. Upimaji wa Kipenyo cha Rangi (PT) na Chembe Sumaku (MT) hugundua kasoro zinazopasuka kwenye uso. Lazima ubainishe mbinu zinazofaa za NDT kulingana na maji ya huduma na mahitaji ya msimbo wa muundo. Mifumo ya shinikizo la juu mara nyingi inahitaji ukaguzi wa 100% wa volumetric ya welds zote za kitako. Wakaguzi lazima waidhinishwe kwa ASNT Level II au III ili kufasiri matokeo ya mtihani kwa usahihi.
Vikwazo vya ununuzi vinatishia usalama wa mfumo. Msururu wa ugavi wa kimataifa una vifaa ghushi na vifaa visivyostahimilika. Lazima ushughulikie hatari hizi kwa ukali. Kagua wasambazaji wa vyeti vya ISO na uzingatiaji madhubuti wa viwango vya ASME. Thibitisha kuwa mtoa huduma anadumisha mfumo thabiti wa usimamizi wa ubora. Kagua uwekaji unaoingia kwa usahihi wa vipimo, alama zinazofaa na utayarishaji sahihi wa mwisho. Kataa vipengele vyovyote ambavyo vinapotoka kutoka kwa uvumilivu maalum. Mpango mkali wa ukaguzi wa kupokea ni safu yako ya kwanza ya ulinzi dhidi ya nyenzo duni zinazoingia kwenye kituo.
Ufuatiliaji wa nyenzo ni ulinzi muhimu dhidi ya kushindwa kwa sehemu. Ni lazima ukague Ripoti za Majaribio ya Kiwanda (MTRs) kwa kila faafu kabla ya kukubalika. MTR inathibitisha nambari ya joto, muundo wa kemikali, hali ya matibabu ya joto, na sifa za mitambo. Rejelea mtambuka data ya MTR na mahitaji ya daraja maalum la nyenzo za ASTM. Hakikisha mavuno na nguvu za mkazo zinakidhi mahitaji ya chini ya msimbo. Bila MTR zilizothibitishwa, huwezi kuhakikisha kuwa kufaa kutafanya kazi kwa usalama chini ya shinikizo. Ni lazima utunze rekodi hizi katika kifurushi cha mauzo ya kudumu cha kituo kwa ajili ya marejeleo ya siku zijazo.
Marekebisho ya Utendaji katika Uteuzi wa Kufaa
Kuchagua vifaa vya hali ya juu na kutumia kazi ya kulehemu yenye ujuzi inahitaji uwekezaji mkubwa wa mapema. Hata hivyo, ahadi hii ya awali inatoa uaminifu mkubwa wa uendeshaji wa muda mrefu. Mifumo ya weld ya kitako hufikia matengenezo sifuri kuhusu kuzuia uvujaji wakati imewekwa kwa usahihi. Muundo wa svetsade unaoendelea huondoa hitaji la kurekebisha bolts au kuchukua nafasi ya gaskets. Mzunguko huu wa maisha uliopanuliwa huzuia kukatika kwa gharama isiyopangwa na kudumisha uzalishaji endelevu katika vifaa muhimu vya mchakato. Ni lazima kupima gharama za nyenzo mara moja dhidi ya usalama wa uendeshaji unaotolewa na mfumo wa svetsade kikamilifu.
Wahandisi lazima wajue wakati wa kubainisha zaidi vipengele. Mara nyingi inawezekana kimuundo kubainisha ratiba nzito zaidi kuliko inavyohitajika kihisabati na hesabu za shinikizo la msingi. Mistari ya tope yenye mmomonyoko wa udongo huharibu unene wa kawaida wa ukuta kwa haraka. Kubainisha ratiba nzito hutoa safu ya dhabihu ya nyenzo, kupanua maisha ya uendeshaji wa kufaa. Maeneo yaliyovaliwa sana, kama vile sehemu ya nje ya viwiko kwenye njia za gesi ya kasi ya juu, pia hunufaika kutokana na kuongezeka kwa unene wa ukuta ili kukabiliana na njia za mmomonyoko wa udongo. Ni lazima uchanganue mienendo mahususi ya kiowevu cha mfumo ili kutambua kanda hizi za uvaaji wa juu.
Hitimisho
Kuchagua kifaa kinachofaa ni nidhamu kamili ya uhandisi inayotawaliwa na ulinganifu wa nyenzo, hesabu sahihi za unene wa ukuta, na ufuasi mkali kwa misimbo ya ASME. Ni lazima utathmini vigezo vya uendeshaji kwa ukali ili kuhakikisha kuwa miundombinu ya mabomba inadumisha uadilifu kamili chini ya mkazo.
Eleza shinikizo halisi na vigezo vya joto kwa mfumo maalum wa mabomba.
Kokotoa ratiba ya bomba inayohitajika kwa kutumia fomula ya Barlow na posho zinazotumika za msimbo wa ASME.
Linganisha daraja la nyenzo zinazofaa na upange kikamilifu kwa bomba la kuunganisha isiyo imefumwa.
Thibitisha Ripoti za Majaribio ya Wasambazaji na uamuru Upimaji Ufaao Usio Uharibifu.
Wasiliana na wahandisi wa mabomba walioidhinishwa kwa hesabu changamano za Kipengele cha Kuongeza Mkazo.
Maswali Yanayoulizwa Mara kwa Mara
Swali: Je, unaamuaje ukadiriaji wa shinikizo la fittings za bomba la weld butt?
J: Vifaa vya kulehemu kitako havina ukadiriaji wa pekee wa PSI. Kwa ASME B16.9, ukadiriaji wao wa shinikizo unalingana na ukadiriaji wa bomba moja kwa moja lisilo na mshono la daraja sawa la nyenzo na unene wa ukuta, unaokokotolewa kwa kutumia msimbo wa muundo wa ASME B31 unaotumika.
Swali: Je, unaweza kuunganisha ratiba ya juu zaidi kwa bomba la chini la ratiba?
J: Ndiyo, lakini inahitaji machining sahihi ya mpito. Ni lazima ubonyeze kipenyo kinene cha ndani ili kuendana na kipenyo chembamba cha ndani cha bomba. Hii inazuia upangaji mbaya wa ndani (juu-chini) na huondoa viwango vya hatari vya mkazo kwenye mzizi wa weld.
Swali: Ni joto gani la juu zaidi la kufanya kazi kwa kiwiko cha chuma cha kaboni?
A: Viweka vya kawaida vya chuma vya kaboni (kama ASTM A234 WPB) kwa ujumla vina vikomo vya 800°F. Uendeshaji juu ya joto hili husababisha graphitization, ambayo inadhoofisha sana uadilifu wa muundo wa chuma. Joto la juu linahitaji chuma cha alloy.
Swali: Posho ya kutu inaathiri vipi uteuzi wa bomba la shinikizo la juu?
J: Posho ya kutu huongezwa kwa unene wa chini uliokokotolewa wa ukuta. Hii inahakikisha kwamba kifaa kinabaki na nyenzo za kutosha za muundo ili kushikilia shinikizo la muundo hata baada ya uharibifu wa ndani wa miaka mingi kutoka kwa vimiminiko babuzi.
Swali: Kwa nini vifaa vya kulehemu vya kitako vinapendelewa zaidi ya kulehemu kwa tundu kwa mifumo ya shinikizo la juu?
J: Vilehemu vya kitako hutoa kiungo chenye kuendelea, cha kupenya kikamilifu na uso laini wa ndani. Vishikizo vya soketi huunda mwanya kwenye sehemu ya kuwekea bomba, ambayo hunasa vimiminika vikali na kufanya kazi kama kiinua mfadhaiko, na hivyo kuvifanya kutofaa kwa huduma ya shinikizo la juu au uchovu mwingi.
Swali: Ni nyaraka gani zinahitajika kisheria ili kuthibitisha ubora wa vifaa vya mabomba ya viwanda?
A: Ripoti za Jaribio la Nyenzo (MTRs) ni za lazima. Hati hizi huthibitisha nambari maalum ya joto, muundo wa kemikali, sifa za mitambo, na matibabu ya joto ya kufaa, kuthibitisha kufuata viwango maalum vya ASTM.
Swali: Mpangilio mbaya wa ndani (juu-chini) unaathirije maisha ya uchovu wa miunganisho ya mabomba yaliyo svetsade?
J: Usawazishaji usiofaa wa ndani huunda kutoendelea kwa kijiometri kwenye mzizi wa kulehemu. Hii hufanya kama kizidisha mkazo mkali. Chini ya upakiaji wa mzunguko au upanuzi wa joto, mkusanyiko huu wa dhiki huanzisha nyufa za uchovu haraka, na kusababisha kushindwa kwa viungo mapema.
Flange zetu za nyuzi zilizoghushiwa zimepitia udhibiti mkali wa ubora na majaribio, kwa nguvu bora na kutegemewa, na zinaweza kuhimili shinikizo la juu na mazingira magumu ya kufanya kazi.