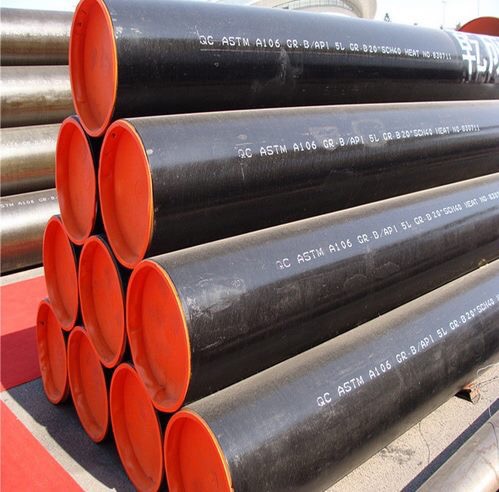
Az adott nyomás- és hőmérsékleti követelményeknek megfelelő szerelvények kiválasztása pontos ASME-kódokhoz való igazítást, pontos anyagillesztést és pontos falvastagság-számítást igényel. A nagy igénybevételnek kitett ipari környezetben a helytelen csővezeték-alkatrészek megadása katasztrofális biztonsági kockázatokat és jelentős üzemi leállást jelent. A mérnökök állandó kihívással néznek szembe a pontos nyomás-hőmérséklet-értékek, az anyagok kompatibilitása és a korróziós ráhagyások kiegyensúlyozásával anélkül, hogy túlterveznék a rendszert. Szélsőséges működési igények esetén garantálnia kell a rendszer integritását.
Ez az útmutató szisztematikus, kódkompatibilis keretet biztosít az értékeléshez és a beszerzéshez tompahegesztésű csőszerelvények . Megtanulja, hogyan navigálhat az ASME B16.9 szabványokban, hogyan számíthatja ki a minimális falvastagságot, és hogyan alkalmazhatja a szükséges hőmérséklet-csökkentési tényezőket. A feszültség fokozódásának, az anyagromlásnak és a megfelelő roncsolásmentes vizsgálati protokolloknak a megértésével meghatározhat olyan alkatrészeket, amelyek fenntartják az abszolút nyomáshatárokat a létesítmény teljes életciklusa során.
A kódnak való megfelelés nem vitatható: A kiválasztásnak szigorúan meg kell felelnie az ASME B16.9-nek (gyárilag gyártott kovácsolt tompahegesztési idomoknak) és a tervezési kódoknak, például az ASME B31.3-nak (folyamatcsövek) vagy az ASME B31.1-nek (teljesítmény-csövek), hogy a szerelvény nyomásértéke megegyezzen vagy meghaladja a megfelelő varrat nélküli csövet.
Anyag- és ütemterv-illesztés: A szerelvényanyag minőségének és falvastagságának (ütemezés) tökéletesen tükröznie kell a csatlakozó csövet, hogy megakadályozza a galvanikus korróziót, a nagy-alacsony eltolódást és a helyi feszültségkoncentrációkat.
A korróziós engedmények határozzák meg az élettartamot: A speciális korróziós ráhagyások figyelembevétele (pl. szabványos 0,05 hüvelyk szénacélnál 1' alatti ASME-kódok) kritikus fontosságú a nagynyomású integritás megőrzéséhez a rendszer életciklusa során.
A nyomon követhetőség csökkenti a kockázatot: A beszerzésnek elő kell írnia az anyagvizsgálati jelentéseket (MTR) a kémiai összetétel, a hőszám és a folyáshatár ellenőrzésére a telepítés előtt.
A tompahegesztésű csőszerelvények szerepe nagy igénybevételű rendszerekben
A kritikus csővezeték-infrastruktúra szivárgásmentességet, szerkezeti folytonosságot és minimális áramláskorlátozást igényel. A mérnököknek olyan alapkövetelményeket kell megállapítaniuk, amelyek garantálják az illékony, magas hőmérsékletű vagy nagynyomású folyadékok biztonságos szállítását. A csőhálózat bármely gyenge pontja az egész létesítményt veszélyezteti. A csatlakozási mód határozza meg a rendszer szerkezeti megbízhatóságát. A nehézipari alkalmazásoknál a hibahatár nulla. Olyan alkatrészekre van szüksége, amelyek zökkenőmentesen olvadnak össze a csőhálózattal, folyamatos fémhatárt hozva létre, amely ellenáll a belső és külső erőknek.
Értékeléskor hegesztett csőcsatlakozások , a tompahegesztések következetesen felülmúlják az alternatív módszereket súlyos üzemben. A dugós hegesztések belső repedéseket hoznak létre, amelyek felfogják a korrozív folyadékokat, ami felgyorsult helyi károsodáshoz vezet. A menetes és karimás csatlakozások mechanikus szivárgási útvonalakat vezetnek be, amelyek erős vibráció vagy hőciklus hatására meghibásodnak. A tompahegesztés továbbra is a kötelező szabvány a két hüvelyknél nagyobb vezetékeknél a nagynyomású, magas hőmérsékletű vagy erősen korrozív folyadékszolgáltatások esetén. A folyamatos fémszerkezet kiküszöböli a szivárgási utakat, és sima belső felületet biztosít, amely minimalizálja a turbulenciát és az eróziót.
A rendszerhatár átmenetek gondos tervezést igényelnek. A tompahegesztési rendszerek gyakran átállnak más csatlakozási típusokra a specifikációs szünetekben, a szelepállomásokon és a berendezés fúvókáin. A mérnököknek meg kell őrizniük a nyomáshatárokat ezen átmenetek során. A szerkezeti integritás megőrzése érdekében meg kell adnia a megfelelő átmeneti darabokat, például hegesztett nyakkarimákat. Az átmeneti pontnak ugyanazokat a nyomás- és hőmérsékleti terheléseket kell kezelnie, mint a fő csővezetéknek. A megfelelő beállítás és alátámasztás ezeknél a csomópontoknál megakadályozza, hogy túlzott hajlítónyomatékok veszélybe sodorják a mechanikus tömítéseket. A helyszíni személyzet precíz mérnöki rajzokra támaszkodik az átmenetek végrehajtásához anélkül, hogy gyenge pontokat mutatna be.
A ciklikus terhelés és a fáradtság súlyosan befolyásolja a csövek élettartamát. A tompahegesztési konfigurációk egyenletesen osztják el a feszültséget a csatlakozáson. Ez az egyenletes feszültségeloszlás kiválóvá teszi őket az erős hőciklusnak, hidraulikus sokknak vagy külső mechanikai vibrációnak kitett rendszerekben. A teljes áthatoló varrat egyetlen folytonos szerkezetté olvasztja össze a szerelvényt és a csövet. Ez a monolitikus kialakítás ellenáll a fáradásos meghibásodási mechanizmusoknak, amelyek dinamikus terhelési körülmények között jellemzően tönkreteszik a menetes vagy hegesztett kötéseket. Ez a tartósság megfigyelhető olyan erőművekben, ahol a gőzvezetékek napi hőmérséklet-ingadozásokon mennek keresztül.
Alapvető értékelési kritériumok a nyomás- és hőmérsékletértékekhez
Az ASME B16.9 nem rendel közvetlenül PSI-besorolást a szerelvényekhez. Ehelyett a szerelvény úgy van besorolva, hogy illeszkedjen az azonos anyagú és falvastagságú egyenes varrat nélküli csőhöz. Ez az elv a főbb tervezési kódokban érvényesül, beleértve az ASME B31.1-et az erősáramú csövekre, a B31.3-at a folyamatcsövekre és a B31.5-öt a hűtőcsövekre. Ha egy varrat nélküli cső képes kezelni az üzemi nyomást és hőmérsékletet, akkor a hozzáillő B16.9 idom ugyanolyan jól teljesít. A szerelvény minősítésének megállapításához meg kell határoznia a cső kapacitását. Ez az egyeztetési elv leegyszerűsíti a beszerzést, de nagy hangsúlyt fektet a pontos csőütemezési számításokra.
A minimális falvastagság kiszámítása szigorú képleti megközelítést igényel. Meg kell határoznia a szükséges ütemezést a tervezési nyomás, az üzemi hőmérséklet és az anyag megengedett feszültségi határértékei alapján. A szabványos Barlow-képlet, amelyet az ASME kód követelményei módosítottak, meghatározza a minimálisan szükséges vastagságot. Figyelembe kell vennie a cső külső átmérőjét, a belső tervezési nyomást, a tervezési hőmérsékleten megengedett feszültséget és a hosszirányú hegesztési kötés minőségi tényezőjét. Ez a számítás megadja az alapvonal vastagságát a ráhagyások hozzáadása előtt. A mérnökök speciális szoftvereket használnak ezeknek a számításoknak a futtatásához, de a mögöttes matematikai adatok megértése elengedhetetlen a helyszíni ellenőrzéshez.
A korróziós és eróziós engedmények figyelembevétele kritikus a hosszú távú biztonság szempontjából. Módosítania kell az alapvonalvastagság-számításokat, hogy figyelembe vegye a működés időbeli romlását. Az ASME kódok gyakran 0,05 hüvelykes ráhagyási küszöböt írnak elő az egy hüvelyk alatti kisebb csőátmérők esetén. Nagyobb ráhagyások szükségesek az eróziós hígtrágya-vezetékekhez vagy az erősen korrozív vegyi szolgáltatásokhoz. Ezt a ráhagyást hozzáadja a számított minimális falvastagsághoz, hogy meghatározza a végső szükséges névleges vastagságot. Ez biztosítja, hogy a szerelvény megőrizze nyomásértékét még évekig tartó belső anyagveszteség után is. Az üzemek üzemeltetői ultrahangos vastagságvizsgálattal követik nyomon ezt a lebomlást a rutin átfutások során.
A hőmérséklet-csökkentési tényezők közvetlenül befolyásolják a megengedett legnagyobb üzemi nyomást. Az anyag szilárdsága jelentősen romlik magas hőmérsékleten. A mérnököknek csökkentő tényezőket kell alkalmazniuk a biztonságos működési határértékek kiszámításához. A hőmérséklet emelkedésével az anyag megengedett feszültségértéke csökken. Tekintse meg az ASME B31 kódokban található konkrét anyagtulajdonság-táblázatokat, hogy megtalálja a megfelelő megengedhető feszültséget az Ön pontos tervezési hőmérsékletén. Ha nem alkalmazzák ezeket a leértékelési tényezőket, az katasztrofális szakadáshoz vezet hőterhelés alatt. Mindig a maximális várható felborulási hőmérsékletre kell tervezni, nem csak a normál működési alapértékre.
ASME B31.3 Megengedett stresszpéldák az A234 WPB-hez (referenciaként egyszerűsítve)
Üzemi hőmérséklet (°F)
Megengedett stressz (ksi)
Hatáscsökkentés
-20 és 400 között
20.0
Alapvonal erőssége
500
18.9
Kisebb csökkentés
600
17.3
Mérsékelt csökkentés
700
14.3
Jelentős csökkentés
800
10.8
Súlyos csökkentés
Anyagválasztás extrém működési feltételekhez
Szabványos alkatrészek, mint pl A szénacél könyökidomok dominálnak az általános ipari alkalmazásokban. Az ASTM A234 WPB vagy WPC szabványnak megfelelő anyagok kiváló hegeszthetőséget és szerkezeti szilárdságot biztosítanak. Gondosan meg kell határoznia az optimális hőmérsékleti ablakokat. Ezek a szénacél minőségek -20°F és 800°F között megbízhatóan teljesítenek. Ezeknek az anyagoknak a meghatározott termikus határokon túllépése súlyos kockázatokat rejt magában. A 800°F feletti, huzamosabb ideig tartó működés grafitizálódást okoz, aminek következtében a szénszerkezet gyengül. -20°F alatti üzemelés esetén fennáll a rideg törés veszélye ütési terhelés hatására. A helyszíni ellenőrök speciális anyagbélyegzőket keresnek, hogy ellenőrizzék a megfelelő minőséget a hegesztés megkezdése előtt.
Ötvözet és rozsdamentes acél alternatívák válnak szükségessé, ha a szénacél határértékein kívül működnek. Erősen korrozív vagy kriogén környezetek esetén át kell térnie az ASTM A403 rozsdamentes acélminőségekre, például 304L vagy 316L. A rozsdamentes acél kivételes szívósságot tart fenn rendkívül alacsony hőmérsékleten. A magas hőmérsékletű alkalmazásokhoz Chrome-Moly ötvözetek, például ASTM A234 WP11, WP22 vagy WP91 szükségesek. Ezek az ötvözetek ellenállnak a 1000 °F-ot meghaladó hőmérsékleten bekövetkező kúszás deformációnak és oxidációnak. A megfelelő ötvözet kiválasztása megakadályozza az idő előtti meghibásodást súlyos üzemi körülmények között. A hegesztőknek speciális töltőfémeket és előmelegítési eljárásokat kell alkalmazniuk, amikor ezekkel a fejlett ötvözetekkel dolgoznak.
Az anyag-kompatibilitás szabálya minden szerelvény kiválasztását szabályozza. A szerelvény kohászati tulajdonságait a csatlakozó csőhöz kell igazítani. Ez az illeszkedés egyenletes hőtágulási sebességet biztosít a kötésben. Az össze nem illő anyagok különböző sebességgel tágulnak, és hatalmas nyírófeszültségeket hoznak létre a hegesztési varratnál a hőciklus során. Ezenkívül az egymáshoz illő anyagok biztosítják az optimális hegeszthetőséget és megakadályozzák a galvanikus korróziót. Különböző fémek, például szénacél és rozsdamentes acél összekapcsolása elektrolit jelenlétében galvanikus cellát hoz létre, amely gyorsan elpusztítja a kevésbé nemesfémet. Dielektromos szigetelőkészletet kell használnia, ha különböző fémeket kell egy csőrendszerbe csatlakoztatni.
Az irányváltoztatások és az elágazási csatlakozások eredendően feszültségsokszorozókat hoznak létre a csőrendszeren belül. A könyökök és a pólók megzavarják a feszültség lineáris áramlását, és az erőket meghatározott geometriai pontokban koncentrálják. A mérnökök a stressz fokozó tényezőit (SIF) használják ezeknek a szorzóknak a figyelembevételére. A megfelelő SIF-et kell alkalmaznia az a nagynyomású csőcsatlakozás . Az SIF módosítja a számított feszültséget, hogy tükrözze a szerelvény tényleges fizikai körülményeit. Az SIF-ek alkalmazásának elmulasztása súlyosan alultervezett illesztéseket eredményez, amelyek működési terhelés hatására meghibásodnak. A csővezeték feszültségelemző szoftvere automatikusan kiszámítja ezeket a tényezőket a szerelvény geometriája alapján.
A hőtágulás kezelése megköveteli az illesztési geometria alapos mérlegelését. A magas hőmérsékletű rendszerek jelentős hőnövekedést tapasztalnak. A csőelrendezésnek alkalmazkodnia kell ehhez a táguláshoz a hegesztési varratok veszélyeztetése nélkül. A tágulási hurkok könyököket használnak a hőmozgás elnyelésére szabályozott hajlítással. Az ezekben a hurkokban lévő szerelvények nagy hajlítási nyomatékokat tapasztalnak. Biztosítania kell, hogy a kiválasztott ütemterv és anyag ellenálljon ezeknek a ciklikus hajlítóerőknek a belső nyomás mellett. A csőtartó megfelelő elhelyezése éppolyan kritikus, mint a szerelvény kiválasztása ezen hőterhelések kezelésében.
A ferde levágás és a kötés geometriája határozza meg a végső hegesztés minőségét. A teljes áthatoló varratok eléréséhez szabványos vég-előkészítés szükséges. Az ASME B16.25 pontos ferdeszögeket (általában 37,5 fokot) és a tompahegesztési szerelvények gyökérfelületének méreteit határozza meg. A megfelelő levágás biztosítja, hogy a hegesztő a teljes falvastagságban teljes olvadást érjen el. A tökéletlen behatolás erős feszültségnövelőt és csapdát hoz létre a korrozív folyadékok számára, drasztikusan csökkentve a kötés nyomáskapacitását. A helyszíni személyzet gyakran speciális ferde vágógépeket használ a csővégek helyszíni előkészítéséhez, hogy illeszkedjenek a gyári ferde szerelvényekhez.
Az orsó gyártási és beállítási tűrései befolyásolják a végső szerkezeti integritást. A csőtekercs gyártásának fizikai valósága tökéletlenségeket okoz. A 'magas-alacsony' néven ismert belső eltérés akkor fordul elő, ha a cső és a szerelvény belső átmérője nem illeszkedik tökéletesen. Ez az eltolódás feszültségkoncentrációt hoz létre és csökkenti az ízületek hatékonyságát. Az igazítási tűréshatárok szigorú betartása kötelező. A szerelőknek gondosan meg kell mérniük és be kell állítaniuk a kötést a hegesztés előtt, hogy minimálisra csökkentsék a magas-alacsony terhelést és biztosítsák az egyenletes gyökéráthaladást. El kell utasítania minden olyan felszerelést, amely meghaladja a kód által megengedett felső-alacsony határértékeket.
Megvalósítási kockázatok és minőségbiztosítás
A roncsolásmentes vizsgálat (NDT) követelményei az üzembe helyezés előtt ellenőrzik a varrat és magának a szerelvénynek a sértetlenségét. A radiográfia (RT) és az ultrahangos vizsgálat (UT) megvizsgálja a varrat belső térfogatát porozitás, salakzáródás és fúzió hiánya szempontjából. A festék áthatoló (PT) és a mágneses részecskék (MT) vizsgálata észleli a felülettörő hibákat. Meg kell határoznia a megfelelő NDT-módszereket a szervizfolyadék és a tervezési kód követelményei alapján. A nagynyomású rendszerek gyakran megkövetelik az összes tompahegesztés 100%-os térfogati ellenőrzését. A vizsgálati eredmények pontos értelmezéséhez az ellenőröknek rendelkezniük kell az ASNT II. vagy III. szintű minősítéssel.
A beszerzési buktatók veszélyeztetik a rendszer biztonságát. A globális ellátási lánc hamis anyagokat és a tűréshatáron kívüli szerelvényeket tartalmaz. Ezeket a kockázatokat agresszíven kell kezelnie. A beszállítók ellenőrzése az ISO tanúsítványok és az ASME szabványok szigorú betartása érdekében. Ellenőrizze, hogy a szállító robusztus minőségirányítási rendszert tart fenn. Vizsgálja meg a bejövő szerelvényeket a méretpontosság, a megfelelő jelölések és a megfelelő vég-előkészítés szempontjából. A megadott tűréstől eltérő alkatrészeket utasítson el. A szigorú átvételi ellenőrzési program az első védelmi vonal a nem megfelelő anyagok bejutása ellen.
Az anyagok nyomon követhetősége kritikus védelem az alkatrészek meghibásodása ellen. Az átvétel előtt minden szerelvénynél át kell tekintenie a malomvizsgálati jelentéseket (MTR). Az MTR megerősíti a hőszámot, a kémiai összetételt, a hőkezelés körülményeit és a mechanikai tulajdonságokat. Az MTR adatok kereszthivatkozása a megadott ASTM anyagminőség követelményeivel. Győződjön meg arról, hogy a folyási és szakítószilárdság megfelel a minimális kódkövetelményeknek. Ellenőrzött MTR-ek nélkül nem garantálhatja, hogy a szerelvény biztonságosan működik nyomás alatt. Ezeket a nyilvántartásokat a létesítmény állandó forgalmi csomagjában kell megőriznie későbbi felhasználás céljából.
A teljesítmény kompromisszumai a szerelvényválasztásban
A kiváló minőségű szerelvények kiválasztása és a képzett hegesztő munkaerő alkalmazása jelentős előzetes befektetést igényel. Ez a kezdeti kötelezettségvállalás azonban jelentős hosszú távú működési megbízhatóságot eredményez. A tompahegesztési rendszerek szakszerű telepítés esetén a szivárgásmegelőzést tekintve karbantartásmentesek. A folytonos hegesztett szerkezet szükségtelenné teszi a csavarok meghúzását vagy a tömítések cseréjét. Ez a meghosszabbított életciklus megakadályozza a költséges, nem tervezett leállásokat, és fenntartja a folyamatos termelést a kritikus technológiai létesítményekben. Az azonnali anyagköltségeket mérlegelnie kell a teljesen hegesztett rendszer működési biztonságával.
A mérnököknek tudniuk kell, mikor kell túlértékelni az alkatrészeket. Szerkezetileg gyakran életképes nehezebb ütemezési illesztést megadni, mint amit az alapnyomás-számítások matematikailag megkövetelnek. Az erősen eróziós zagysorok gyorsan lerontják a szabványos falvastagságot. Súlyosabb ütemezés megadása feláldozó anyagréteget biztosít, meghosszabbítva a szerelvény élettartamát. A nagy kopásnak örvendő területek, mint például a nagy sebességű gázvezetékek könyökeinek külső sugara, szintén előnyös a megnövelt falvastagságnak köszönhetően az eróziós-korróziós mechanizmusok elleni küzdelemben. A nagy kopásnak kitett zónák azonosításához elemeznie kell a rendszer specifikus folyadékdinamikáját.
Következtetés
A megfelelő idom kiválasztása egy pontos mérnöki fegyelem, amelyet az anyagillesztés, a falvastagság pontos számítása és az ASME-kódok szigorú betartása szabályoz. Szigorúan értékelnie kell az üzemi paramétereket, hogy biztosítsa a csővezeték-infrastruktúra abszolút integritását feszültség alatt.
Határozza meg az adott csőrendszer pontos nyomás- és hőmérséklet-paramétereit.
Számítsa ki a szükséges csőütemezést a Barlow-képlet és a vonatkozó ASME-kód engedmények segítségével.
Tökéletesen illessze a szerelvény anyagminőségét és ütemezését a csatlakozó varrat nélküli csőhöz.
Ellenőrizze a beszállító malomvizsgálati jelentését, és rendelje el a megfelelő roncsolásmentes vizsgálatot.
Forduljon okleveles csővezeték-mérnökökhöz az összetett feszültségintenzitási tényező kiszámításához.
GYIK
K: Hogyan határozza meg a tompahegesztett csőszerelvények nyomásértékét?
V: A tompahegesztési szerelvények nem rendelkeznek önálló PSI-besorolással. Az ASME B16.9 szerint a nyomásbesorolásuk megegyezik az azonos anyagminőségű és falvastagságú varrat nélküli egyenes cső besorolásával, amelyet a vonatkozó ASME B31 tervezési kóddal számítanak ki.
K: Lehet-e magasabb ütemezésű illesztést hegeszteni egy alacsonyabb ütemezésű csőhöz?
V: Igen, de megfelelő átmenet-megmunkálást igényel. A vastagabb szerelvény belső átmérőjét el kell kúposítani, hogy megfeleljen a vékonyabb cső belső átmérőjének. Ez megakadályozza a súlyos belső eltolódásokat (magas-alacsony), és kiküszöböli a veszélyes feszültségkoncentrációkat a hegesztési varrat gyökerénél.
K: Mi a szénacél könyökszerelvény maximális üzemi hőmérséklete?
V: A szabványos szénacél szerelvények (mint például az ASTM A234 WPB) általában 800°F-ra korlátozódnak. Ezen hőmérséklet feletti működés grafitizálódást okoz, ami erősen gyengíti az acél szerkezeti integritását. Magasabb hőmérséklethez ötvözött acélokra van szükség.
K: Hogyan befolyásolja a korróziós ráhagyás a nagynyomású csőkötés kiválasztását?
V: A korróziós ráhagyás hozzáadódik a számított minimálisan szükséges falvastagsághoz. Ez biztosítja, hogy a szerelvény elegendő szerkezeti anyagot megtartson ahhoz, hogy megtartsa a tervezési nyomást még a korrozív folyadékok miatti évekig tartó belső degradáció után is.
K: Miért részesítik előnyben a tompahegesztési idomokat a nagynyomású rendszerekben a tompahegesztéssel szemben?
V: A tompahegesztések folyamatos, teljes áthatolást biztosítanak sima belső felülettel. A dugós varratok réseket hoznak létre a csőbevezetési ponton, amely felfogja a korrozív folyadékokat, és feszültségkeltőként működik, így alkalmatlanná válik nagynyomású vagy nagy kifáradásra.
K: Milyen dokumentumok szükségesek az ipari csőszerelvények minőségének ellenőrzéséhez?
V: Az anyagvizsgálati jelentések (MTR) kötelezőek. Ezek a dokumentumok igazolják a szerelvény fajlagos hőszámát, kémiai összetételét, mechanikai tulajdonságait és hőkezelését, igazolva a megadott ASTM anyagszabványoknak való megfelelést.
K: Hogyan befolyásolja a belső eltolódás (magas-alacsony) a hegesztett csőcsatlakozások kifáradási élettartamát?
V: A belső eltolódás éles geometriai szakadást hoz létre a hegesztési varrat gyökerénél. Ez súlyos stressz-sokszorozóként működik. Ciklikus terhelés vagy hőtágulás esetén ez a feszültségkoncentráció gyorsan kifáradási repedéseket okoz, ami idő előtti ízületi tönkremenetelhez vezet.
Kovácsolt menetes karimáink szigorú minőség-ellenőrzésen és tesztelésen estek át, kiváló szilárdsággal és megbízhatósággal, és ellenállnak a nagy nyomásnak és a kemény munkakörnyezetnek.
KAPCSOLATOT
Telefon: + 13832718182
E-mail:
sales@czweiheng.com WhatsApp: + 13832718182
Hozzáadás: Építőgépgyár keleti része, Yanshan megye, Cangzhou, Hebei Kína