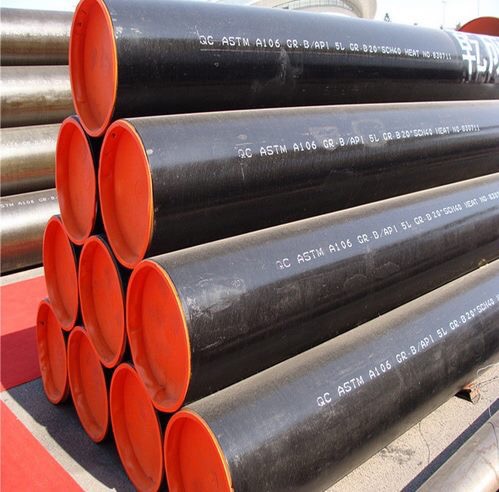
Comment sélectionnez-vous les raccords de tuyauterie à souder bout à bout pour la pression et la température requises ?
Vous êtes ici : Maison »
Nouvelles »
Comment sélectionner les raccords de tuyauterie à souder bout à bout en fonction de la pression et de la température requises ?
Comment sélectionnez-vous les raccords de tuyauterie à souder bout à bout pour la pression et la température requises ?
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-24 Origine : Site
La sélection des raccords appropriés pour des exigences spécifiques de pression et de température exige un alignement exact avec les codes ASME, une correspondance précise des matériaux et des calculs précis de l'épaisseur de paroi. La spécification de composants de tuyauterie incorrects dans des environnements industriels soumis à de fortes contraintes entraîne des risques de sécurité catastrophiques et des temps d'arrêt opérationnels massifs. Les ingénieurs sont confrontés au défi constant d’équilibrer les valeurs pression-température exactes, la compatibilité des matériaux et les tolérances à la corrosion sans sur-ingénierie du système. Vous devez garantir l’intégrité du système dans des conditions opérationnelles extrêmes.
Ce guide fournit un cadre systématique et conforme au code pour l'évaluation et l'approvisionnement raccords de tuyauterie soudés bout à bout . Vous apprendrez à naviguer dans les normes ASME B16.9, à calculer l'épaisseur minimale de paroi et à appliquer les facteurs de déclassement de température nécessaires. En comprenant l'intensification des contraintes, la dégradation des matériaux et les protocoles de tests non destructifs appropriés, vous pouvez spécifier des composants qui maintiennent des limites de pression absolues tout au long du cycle de vie de l'installation.
La conformité au code n'est pas négociable : la sélection doit être strictement conforme à l'ASME B16.9 (raccords soudés bout à bout fabriqués en usine) et aux codes de conception tels que l'ASME B31.3 (tuyauterie de procédé) ou l'ASME B31.1 (tuyauterie électrique) pour garantir que la pression nominale du raccord correspond ou dépasse celle du tuyau sans soudure correspondant.
Correspondance des matériaux et du calendrier : La qualité du matériau du raccord et l'épaisseur de la paroi (calendrier) doivent parfaitement refléter le tuyau de raccordement pour éviter la corrosion galvanique, le désalignement élevé et faible et les concentrations de contraintes localisées.
Les tolérances de corrosion dictent la durée de vie : La prise en compte des tolérances de corrosion spécifiques (par exemple, norme 0,05 pouces pour l'acier au carbone de moins de 1' selon les codes ASME) est essentielle pour maintenir l'intégrité à haute pression tout au long du cycle de vie du système.
La traçabilité atténue les risques : l'approvisionnement doit exiger des rapports d'essais de matériaux (MTR) pour vérifier la composition chimique, les indices thermiques et la limite d'élasticité avant l'installation.
Le rôle des raccords de tuyauterie soudés bout à bout dans les systèmes à haute contrainte
Les infrastructures de tuyauterie critiques nécessitent une absence de fuite, une continuité structurelle et une restriction de débit minimale. Les ingénieurs doivent établir des exigences de base garantissant le transport en toute sécurité de fluides volatils, à haute température ou à haute pression. Tout point faible du réseau de canalisations compromet l’ensemble de l’installation. La méthode de connexion dicte la fiabilité structurelle du système. Lorsqu’il s’agit d’applications industrielles lourdes, la marge d’erreur est nulle. Vous avez besoin de composants qui fusionnent parfaitement avec le réseau de canalisations, créant ainsi une frontière métallique continue qui résiste aux forces internes et externes.
Lors de l'évaluation Les connexions de tuyauterie soudées , les soudures bout à bout surpassent systématiquement les méthodes alternatives en service sévère. Les soudures à emboîtement créent des crevasses inhérentes qui emprisonnent les fluides corrosifs, entraînant une dégradation localisée accélérée. Les raccords filetés et à brides introduisent des chemins de fuite mécaniques qui échouent en cas de fortes vibrations ou de cycles thermiques. Le soudage bout à bout reste la norme obligatoire pour les conduites dépassant deux pouces dans les services de fluides à haute pression, haute température ou hautement corrosifs. La structure métallique continue élimine les chemins de fuite et fournit une surface interne lisse qui minimise les turbulences et l'érosion.
Les transitions aux limites du système nécessitent une planification minutieuse. Les systèmes de soudage bout à bout passent souvent à d’autres types de connexions au niveau des ruptures de spécifications, des stations de vannes et des buses d’équipement. Les ingénieurs doivent préserver les limites de pression pendant ces transitions. Vous devez spécifier les pièces de transition appropriées, telles que les brides à col soudé, pour maintenir l'intégrité structurelle. Le point de transition doit supporter les mêmes charges de pression et de température que le tronçon de tuyauterie principal. Un alignement et un support appropriés au niveau de ces jonctions empêchent les moments de flexion excessifs de compromettre les garnitures mécaniques. Les équipes de terrain s'appuient sur des dessins techniques précis pour exécuter ces transitions sans introduire de points faibles.
Le chargement cyclique et la fatigue ont un impact important sur la longévité des canalisations. Les configurations de soudure bout à bout répartissent les contraintes uniformément sur le joint. Cette répartition uniforme des contraintes les rend supérieurs aux systèmes soumis à des cycles thermiques sévères, à des chocs hydrauliques ou à des vibrations mécaniques externes. La soudure à pénétration totale fusionne le raccord et le tuyau en une seule structure continue. Cette conception monolithique résiste aux mécanismes de rupture par fatigue qui détruisent généralement les joints filetés ou soudés par emboîtement dans des conditions de charge dynamique. Vous pouvez observer cette durabilité dans les centrales électriques où les conduites de vapeur subissent des variations de température quotidiennes.
Critères d'évaluation de base pour les évaluations de pression et de température
ASME B16.9 n'attribue pas de notes PSI spécifiques directement aux raccords. Au lieu de cela, le raccord est conçu pour correspondre au tuyau droit sans soudure du même matériau et de la même épaisseur de paroi. Ce principe s'applique aux principaux codes de conception, notamment ASME B31.1 pour la tuyauterie d'alimentation électrique, B31.3 pour la tuyauterie de procédé et B31.5 pour la tuyauterie de réfrigération. Si un tuyau sans soudure peut supporter la pression et la température de fonctionnement, un raccord B16.9 correspondant fonctionnera tout aussi bien. Vous devez déterminer la capacité du tuyau pour établir la cote du raccord. Ce principe de correspondance simplifie l'approvisionnement mais met fortement l'accent sur des calculs précis du calendrier des canalisations.
Le calcul de l’épaisseur minimale de paroi nécessite une approche formelle stricte. Vous devez déterminer le calendrier requis en fonction de la pression de conception, de la température de fonctionnement et des limites de contraintes admissibles du matériau. La formule standard de Barlow, modifiée par les exigences du code ASME, dicte l'épaisseur minimale requise. Vous devez tenir compte du diamètre extérieur du tuyau, de la pression interne de conception, de la contrainte admissible à la température de conception et du facteur de qualité du joint de soudure longitudinal. Ce calcul fournit l'épaisseur de base avant d'ajouter des tolérances. Les ingénieurs utilisent un logiciel spécialisé pour exécuter ces calculs, mais comprendre les mathématiques sous-jacentes est essentiel pour la vérification sur le terrain.
La prise en compte des tolérances de corrosion et d’érosion est essentielle pour la sécurité à long terme. Vous devez ajuster les calculs d’épaisseur de base pour tenir compte de la dégradation opérationnelle au fil du temps. Les codes ASME imposent souvent un seuil de tolérance de 0,05 pouce pour les diamètres de tuyauterie inférieurs à un pouce. Des tolérances plus importantes sont nécessaires pour les lignes de boues érosives ou les services chimiques hautement corrosifs. Vous ajoutez cette tolérance à l'épaisseur de paroi minimale calculée pour déterminer l'épaisseur nominale finale requise. Cela garantit que le raccord conserve sa pression nominale même après des années de perte de matériau interne. Les exploitants de l'usine suivent cette dégradation à l'aide de tests d'épaisseur par ultrasons lors des arrêts de routine.
Les facteurs de déclassement de température ont un impact direct sur la pression de service maximale autorisée. La résistance des matériaux se dégrade considérablement à des températures élevées. Les ingénieurs doivent appliquer des facteurs de déclassement pour calculer les limites de fonctionnement sûres. À mesure que la température augmente, la valeur de contrainte admissible du matériau diminue. Vous devez consulter les tableaux de propriétés spécifiques des matériaux dans les codes ASME B31 pour trouver la contrainte admissible correcte à votre température de conception exacte. Ne pas appliquer ces facteurs de déclassement conduit à une rupture catastrophique sous charge thermique. Vous devez toujours concevoir en fonction de la température de perturbation maximale prévue, et pas seulement de la référence de fonctionnement normale.
Exemples de contraintes admissibles ASME B31.3 pour A234 WPB (simplifié pour référence)
Température de fonctionnement (°F)
Contrainte admissible (ksi)
Impact du déclassement
-20 à 400
20.0
Force de base
500
18.9
Réduction mineure
600
17.3
Réduction modérée
700
14.3
Réduction significative
800
10.8
Réduction sévère
Sélection de matériaux pour des conditions de fonctionnement extrêmes
Des composants standards comme le Les raccords coudés en acier au carbone dominent les applications industrielles générales. Les matériaux conformes à la norme ASTM A234 WPB ou WPC offrent une excellente soudabilité et résistance structurelle. Vous devez définir soigneusement leurs fenêtres de température optimales. Ces nuances d'acier au carbone fonctionnent de manière fiable entre -20°F et 800°F. Pousser ces matériaux au-delà de limites thermiques spécifiques présente de graves risques. Un fonctionnement au-dessus de 800°F pendant des périodes prolongées provoque une graphitisation, où la structure du carbone s'affaiblit. Un fonctionnement en dessous de -20 °F introduit un risque de rupture fragile sous une charge d'impact. Les inspecteurs sur le terrain recherchent des tampons de matériaux spécifiques pour vérifier la qualité correcte avant de commencer le soudage.
Des alternatives à l'alliage et à l'acier inoxydable deviennent nécessaires lorsque l'on travaille en dehors des limites de l'acier au carbone. Vous devez passer aux nuances d'acier inoxydable ASTM A403, telles que 304L ou 316L, pour les environnements hautement corrosifs ou cryogéniques. L'acier inoxydable conserve une ténacité exceptionnelle à des températures extrêmement basses. Pour les applications à haute température, des alliages chrome-molybdène comme ASTM A234 WP11, WP22 ou WP91 sont requis. Ces alliages résistent à la déformation par fluage et à l'oxydation à des températures supérieures à 1 000°F. La sélection du bon alliage évite une défaillance prématurée dans des conditions de service difficiles. Les soudeurs doivent utiliser des métaux d’apport et des procédures de préchauffage spécifiques lorsqu’ils travaillent avec ces alliages avancés.
La règle de compatibilité des matériaux régit toutes les sélections de raccords. Vous devez faire correspondre les propriétés métallurgiques du raccord à celles du tuyau de raccordement. Cette correspondance garantit des taux de dilatation thermique uniformes à travers le joint. Les matériaux incompatibles se dilatent à des rythmes différents, créant des contraintes de cisaillement massives au niveau du cordon de soudure lors des cycles thermiques. De plus, l'adéquation des matériaux garantit une soudabilité optimale et empêche la corrosion galvanique. L'assemblage de métaux différents, tels que l'acier au carbone et l'acier inoxydable, crée une cellule galvanique en présence d'un électrolyte, détruisant rapidement le métal le moins noble. Vous devez utiliser des kits d'isolation diélectrique si des métaux différents doivent être joints dans un système de tuyauterie.
Conception d'un joint de tuyau haute pression : considérations structurelles
Les changements de direction et les branchements créent intrinsèquement des multiplicateurs de contraintes au sein du système de tuyauterie. Les coudes et les tés perturbent le flux linéaire des contraintes, concentrant les forces sur des points géométriques spécifiques. Les ingénieurs utilisent des facteurs d'intensification du stress (SIF) pour tenir compte de ces multiplicateurs. Vous devez appliquer le bon SIF lors de la vérification de la pression nominale d'un joint de tuyau haute pression . Le SIF modifie la contrainte calculée pour refléter les conditions physiques réelles au niveau du raccord. Le fait de ne pas appliquer les SIF entraîne des joints gravement sous-conçus qui échoueront sous les charges opérationnelles. Le logiciel d'analyse des contraintes de tuyauterie calcule automatiquement ces facteurs en fonction de la géométrie du raccord.
La gestion de la dilatation thermique nécessite un examen attentif de la géométrie des raccords. Les systèmes à haute température connaissent une croissance thermique importante. La disposition de la tuyauterie doit s'adapter à cette expansion sans compromettre les cordons de soudure. Les boucles d'expansion utilisent des coudes pour absorber le mouvement thermique grâce à une flexion contrôlée. Les raccords de ces boucles subissent des moments de flexion élevés. Vous devez vous assurer que le programme et le matériau sélectionnés peuvent résister à ces forces de flexion cycliques ainsi qu'à la pression interne. Le placement correct des supports de tuyaux est tout aussi essentiel que le choix des raccords pour gérer ces charges thermiques.
Le biseautage et la géométrie des joints dictent la qualité de la soudure finale. Des préparations d'extrémité standard sont nécessaires pour réaliser des soudures à pénétration totale. ASME B16.25 spécifie les angles de biseau exacts, généralement 37,5 degrés, et les dimensions de la face de racine pour les raccords à souder bout à bout. Un biseautage approprié garantit que le soudeur peut réaliser une fusion complète sur toute l’épaisseur de la paroi. Une pénétration incomplète crée une forte augmentation des contraintes et un piège pour les fluides corrosifs, réduisant considérablement la capacité de pression du joint. Les équipes sur le terrain utilisent souvent des machines à chanfreiner spécialisées pour préparer sur place les extrémités des tuyaux afin qu'elles correspondent aux raccords biseautés en usine.
Les tolérances de fabrication et d’alignement des bobines ont un impact sur l’intégrité structurelle finale. Les réalités physiques de la fabrication des bobines de tuyauterie introduisent des imperfections. Une inadéquation interne, connue sous le nom de « haut-bas », se produit lorsque les diamètres intérieurs du tuyau et du raccord ne s'alignent pas parfaitement. Ce désalignement crée des concentrations de contraintes et réduit l’efficacité des articulations. Le strict respect des tolérances d’alignement est obligatoire. Les installateurs doivent soigneusement mesurer et ajuster le joint avant le pointage pour minimiser les hauts et les bas et assurer un passage de racine uniforme. Vous devez rejeter tout aménagement qui dépasse les limites hautes-basse autorisées par le code.
Risques de mise en œuvre et assurance qualité
Les exigences en matière de tests non destructifs (CND) vérifient l'intégrité de la soudure et du raccord lui-même avant la mise en service. La radiographie (RT) et les tests par ultrasons (UT) inspectent le volume interne de la soudure pour détecter la porosité, les inclusions de scories et l'absence de fusion. Les tests de ressuage (PT) et de particules magnétiques (MT) détectent les défauts de rupture de surface. Vous devez spécifier les méthodes CND appropriées en fonction des exigences du fluide de service et du code de conception. Les systèmes haute pression nécessitent souvent une inspection volumétrique à 100 % de toutes les soudures bout à bout. Les inspecteurs doivent être certifiés ASNT niveau II ou III pour interpréter les résultats des tests avec précision.
Les pièges d’approvisionnement menacent la sécurité du système. La chaîne d'approvisionnement mondiale contient des matériaux contrefaits et des raccords hors tolérances. Vous devez faire face à ces risques de manière agressive. Auditez les fournisseurs pour les certifications ISO et le strict respect des normes ASME. Vérifiez que le fournisseur maintient un système de gestion de la qualité robuste. Inspectez les raccords entrants pour vérifier leur précision dimensionnelle, leurs marquages appropriés et leurs préparations finales correctes. Rejetez tous les composants qui s'écartent des tolérances spécifiées. Un programme rigoureux d’inspection à la réception constitue votre première ligne de défense contre les matériaux de qualité inférieure entrant dans l’installation.
La traçabilité des matériaux est une défense essentielle contre la défaillance des composants. Vous devez examiner les rapports de test d'usine (MTR) pour chaque raccord avant l'acceptation. Le MTR confirme l'indice thermique, la composition chimique, les conditions de traitement thermique et les propriétés mécaniques. Croisez les données MTR avec les exigences de la qualité de matériau ASTM spécifiée. Assurez-vous que les résistances d’élasticité et de traction répondent aux exigences minimales du code. Sans MTR vérifiés, vous ne pouvez pas garantir que le raccord fonctionnera en toute sécurité sous pression. Vous devez conserver ces registres dans le dossier de chiffre d'affaires permanent de l'établissement pour référence future.
Compromis de performances dans la sélection des raccords
La sélection de raccords de haute qualité et l’utilisation d’une main-d’œuvre de soudage qualifiée nécessitent un investissement initial important. Cependant, cet engagement initial génère une fiabilité opérationnelle substantielle à long terme. Les systèmes de soudage bout à bout n’exigent aucun entretien en matière de prévention des fuites lorsqu’ils sont installés correctement. La structure soudée continue élimine le besoin de resserrer les boulons ou de remplacer les joints. Ce cycle de vie prolongé évite les pannes imprévues coûteuses et maintient une production continue dans les installations de traitement critiques. Vous devez mettre en balance les coûts matériels immédiats et la sécurité opérationnelle fournie par un système entièrement soudé.
Les ingénieurs doivent savoir quand sur-spécifier les composants. Il est souvent structurellement viable de spécifier un raccord de programme plus lourd que celui requis mathématiquement par les calculs de pression de base. Les conduites de coulis très érosives dégradent rapidement les épaisseurs de paroi standard. La spécification d'un programme plus lourd fournit une couche sacrificielle de matériau, prolongeant la durée de vie opérationnelle du raccord. Les zones à forte usure, telles que le rayon extérieur des coudes des conduites de gaz à grande vitesse, bénéficient également d'une épaisseur de paroi accrue pour lutter contre les mécanismes d'érosion-corrosion. Vous devez analyser la dynamique des fluides spécifique du système pour identifier ces zones à forte usure.
Conclusion
La sélection du bon raccord est une discipline d'ingénierie exacte régie par l'adaptation des matériaux, des calculs précis de l'épaisseur des parois et le strict respect des codes ASME. Vous devez évaluer rigoureusement les paramètres opérationnels pour garantir que l’infrastructure de tuyauterie conserve une intégrité absolue sous contrainte.
Définissez les paramètres exacts de pression et de température pour le système de tuyauterie spécifique.
Calculez le programme de tuyauterie requis à l'aide de la formule de Barlow et des tolérances du code ASME applicables.
Faites correspondre parfaitement la qualité et le calendrier du matériau du raccord au tuyau sans soudure de connexion.
Vérifier les rapports d’essais d’usine des fournisseurs et exiger des essais non destructifs appropriés.
Consultez des ingénieurs en tuyauterie certifiés pour les calculs complexes du facteur d’intensification des contraintes.
FAQ
Q : Comment déterminez-vous la pression nominale des raccords de tuyauterie soudés bout à bout ?
R : Les raccords à souder bout à bout n’ont pas d’indice PSI autonome. Selon ASME B16.9, leur pression nominale correspond à celle d'un tuyau droit sans soudure de même qualité de matériau et de même épaisseur de paroi, calculée à l'aide du code de conception ASME B31 applicable.
Q : Pouvez-vous souder un raccord de programme supérieur à un tuyau de programme inférieur ?
R : Oui, mais cela nécessite un usinage de transition approprié. Vous devez aléser le diamètre interne du raccord le plus épais pour qu'il corresponde au diamètre interne du tuyau le plus fin. Cela évite un désalignement interne grave (haut-bas) et élimine les concentrations de contraintes dangereuses au niveau de la racine de la soudure.
Q : Quelle est la température de fonctionnement maximale pour un raccord coudé en acier au carbone ?
R : Les raccords standard en acier au carbone (comme ASTM A234 WPB) sont généralement limités à 800°F. Un fonctionnement au-dessus de cette température provoque une graphitisation, ce qui affaiblit gravement l'intégrité structurelle de l'acier. Des températures plus élevées nécessitent des aciers alliés.
Q : Quel est l'impact de la tolérance à la corrosion sur le choix d'un joint de tuyau haute pression ?
R : La tolérance à la corrosion est ajoutée à l’épaisseur de paroi minimale requise calculée. Cela garantit que le raccord conserve suffisamment de matériau structurel pour maintenir la pression de conception même après des années de dégradation interne due à des fluides corrosifs.
Q : Pourquoi les raccords à souder bout à bout sont-ils préférés aux raccords à souder pour les systèmes haute pression ?
R : Les soudures bout à bout fournissent un joint continu à pénétration complète avec une surface interne lisse. Les soudures à emboîtement créent une crevasse au point d'insertion du tuyau, qui emprisonne les fluides corrosifs et agit comme une augmentation des contraintes, les rendant impropres à un service à haute pression ou à haute fatigue.
Q : Quelle documentation est légalement requise pour vérifier la qualité des raccords de tuyauterie industriels ?
R : Les rapports d’essais de matériaux (MTR) sont obligatoires. Ces documents vérifient l'indice thermique spécifique, la composition chimique, les propriétés mécaniques et le traitement thermique du raccord, prouvant la conformité aux normes de matériaux ASTM spécifiées.
Q : Comment le désalignement interne (élevé-faible) affecte-t-il la durée de vie en fatigue des raccords de tuyauterie soudés ?
R : Le désalignement interne crée une discontinuité géométrique nette au niveau de la racine de la soudure. Cela agit comme un grave multiplicateur de stress. Sous chargement cyclique ou dilatation thermique, cette concentration de contraintes initie rapidement des fissures de fatigue, conduisant à une rupture prématurée des joints.
Nos brides filetées forgées ont subi un contrôle de qualité et des tests stricts, avec une excellente résistance et fiabilité, et peuvent résister à des pressions élevées et à des environnements de travail difficiles.
CONTACTEZ-NOUS
Téléphone:+86- 13832718182
E-mail:
sales@czweiheng.com WhatsApp:+86- 13832718182
Ajouter:Est de l'usine de machines de construction, comté de Yanshan, Cangzhou, Hebei Chine