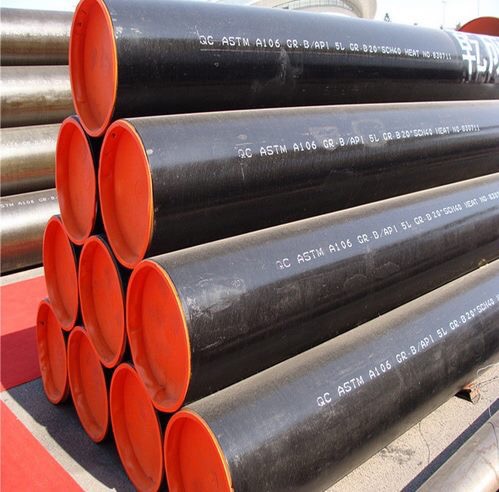
Seleccionar los accesorios correctos para requisitos específicos de presión y temperatura exige una alineación exacta con los códigos ASME, una combinación precisa de materiales y cálculos precisos del espesor de la pared. La especificación de componentes de tubería incorrectos en entornos industriales de alto estrés introduce riesgos de seguridad catastróficos y tiempos de inactividad operativos masivos. Los ingenieros enfrentan el desafío constante de equilibrar los índices exactos de presión y temperatura, la compatibilidad de los materiales y los márgenes de corrosión sin aplicar demasiada ingeniería al sistema. Debe garantizar la integridad del sistema bajo demandas operativas extremas.
Esta guía proporciona un marco sistemático y compatible con el código para evaluar y abastecer Accesorios de tubería para soldar a tope . Aprenderá a navegar por los estándares ASME B16.9, calcular el espesor mínimo de pared y aplicar los factores de reducción de temperatura necesarios. Al comprender la intensificación del estrés, la degradación del material y los protocolos de pruebas no destructivos adecuados, puede especificar componentes que mantengan límites de presión absolutos durante todo el ciclo de vida de la instalación.
El cumplimiento del código no es negociable: la selección debe alinearse estrictamente con ASME B16.9 (accesorios forjados para soldar a tope hechos en fábrica) y códigos de diseño como ASME B31.3 (tuberías de proceso) o ASME B31.1 (tuberías de energía) para garantizar que la presión nominal del accesorio coincida o supere la tubería sin costura correspondiente.
Coincidencia de materiales y horarios: El grado del material del accesorio y el espesor de la pared (programa) deben reflejar perfectamente la tubería de conexión para evitar la corrosión galvánica, la desalineación alta-baja y las concentraciones de tensión localizadas.
Los márgenes de corrosión dictan la vida útil: tener en cuenta los márgenes de corrosión específicos (por ejemplo, 0,05 pulgadas estándar para acero al carbono de menos de 1' según los códigos ASME) es fundamental para mantener la integridad de alta presión durante el ciclo de vida del sistema.
La trazabilidad mitiga el riesgo: La adquisición debe exigir informes de prueba de materiales (MTR) para verificar la composición química, los índices de calor y el límite elástico antes de la instalación.
El papel de los accesorios de tubería soldados a tope en sistemas de alta tensión
La infraestructura de tuberías críticas requiere cero fugas, continuidad estructural y una restricción de flujo mínima. Los ingenieros deben establecer requisitos básicos que garanticen el transporte seguro de fluidos volátiles, de alta temperatura o alta presión. Cualquier punto débil en la red de tuberías compromete toda la instalación. El método de conexión dicta la confiabilidad estructural del sistema. Cuando se trata de aplicaciones industriales pesadas, el margen de error es cero. Necesita componentes que se fusionen perfectamente con la red de tuberías, creando un límite metálico continuo que resista fuerzas internas y externas.
Al evaluar Conexiones de tuberías soldadas , las soldaduras a tope superan consistentemente a los métodos alternativos en servicios severos. Las soldaduras de encaje crean grietas inherentes que atrapan fluidos corrosivos, lo que lleva a una degradación localizada acelerada. Las conexiones roscadas y bridadas introducen vías de fuga mecánicas que fallan bajo fuertes vibraciones o ciclos térmicos. La soldadura a tope sigue siendo el estándar obligatorio para líneas que exceden las dos pulgadas en servicios de fluidos de alta presión, alta temperatura o altamente corrosivos. La estructura metálica continua elimina las vías de fuga y proporciona una superficie interna lisa que minimiza la turbulencia y la erosión.
Las transiciones de límites del sistema requieren una planificación cuidadosa. Los sistemas de soldadura a tope a menudo pasan a otros tipos de conexión en rupturas de especificaciones, estaciones de válvulas y boquillas de equipos. Los ingenieros deben preservar los límites de presión durante estas transiciones. Debe especificar piezas de transición adecuadas, como bridas con cuello soldado, para mantener la integridad estructural. El punto de transición debe soportar las mismas cargas de presión y temperatura que el tramo de tubería principal. La alineación y el soporte adecuados en estas uniones evitan que los momentos de flexión excesivos comprometan los sellos mecánicos. Los equipos de campo dependen de dibujos de ingeniería precisos para ejecutar estas transiciones sin introducir puntos débiles.
La carga cíclica y la fatiga afectan gravemente la longevidad de las tuberías. Las configuraciones de soldadura a tope distribuyen la tensión de manera uniforme a lo largo de la unión. Esta distribución uniforme de tensiones los hace superiores para sistemas sujetos a ciclos térmicos severos, choques hidráulicos o vibraciones mecánicas externas. La soldadura de penetración total fusiona el accesorio y la tubería en una única estructura continua. Este diseño monolítico resiste los mecanismos de falla por fatiga que típicamente destruyen las uniones roscadas o soldadas bajo condiciones de carga dinámica. Esta durabilidad se puede observar en plantas de generación de energía donde las líneas de vapor sufren cambios diarios de temperatura.
Criterios de evaluación básicos para clasificaciones de presión y temperatura
ASME B16.9 no asigna clasificaciones de PSI específicas directamente a los accesorios. En cambio, el accesorio está clasificado para coincidir con el tubo recto sin costura del mismo material y espesor de pared. Este principio se aplica a los principales códigos de diseño, incluido ASME B31.1 para tuberías de energía, B31.3 para tuberías de proceso y B31.5 para tuberías de refrigeración. Si una tubería sin costura puede soportar la presión y temperatura operativas, un accesorio B16.9 adecuado funcionará igualmente bien. Debe determinar la capacidad de la tubería para establecer la clasificación del accesorio. Este principio de coincidencia simplifica la adquisición pero pone gran énfasis en los cálculos precisos del programa de tuberías.
Calcular el espesor mínimo de pared requiere un enfoque formulado estricto. Debe determinar el cronograma requerido según la presión de diseño, la temperatura de operación y los límites de tensión permitidos del material. La fórmula estándar de Barlow, modificada por los requisitos del código ASME, dicta el espesor mínimo requerido. Debe tener en cuenta el diámetro exterior de la tubería, la presión interna de diseño, la tensión permitida a la temperatura de diseño y el factor de calidad de la junta de soldadura longitudinal. Este cálculo proporciona el espesor de referencia antes de agregar márgenes. Los ingenieros utilizan software especializado para ejecutar estos cálculos, pero comprender las matemáticas subyacentes es esencial para la verificación de campo.
Tener en cuenta los márgenes de corrosión y erosión es fundamental para la seguridad a largo plazo. Debe ajustar los cálculos del espesor de referencia para tener en cuenta la degradación operativa a lo largo del tiempo. Los códigos ASME a menudo exigen un umbral de tolerancia de 0,05 pulgadas para diámetros de tubería más pequeños, inferiores a una pulgada. Se necesitan márgenes mayores para líneas de lodos erosivos o servicios químicos altamente corrosivos. Agregue esta tolerancia al espesor mínimo de pared calculado para determinar el espesor nominal final requerido. Esto garantiza que el accesorio mantenga su presión nominal incluso después de años de pérdida interna de material. Los operadores de la planta rastrean esta degradación mediante pruebas de espesor ultrasónicas durante los cambios de rutina.
Los factores de reducción de temperatura impactan directamente la presión de trabajo máxima permitida. La resistencia del material se degrada significativamente a temperaturas elevadas. Los ingenieros deben aplicar factores de reducción para calcular los límites operativos seguros. A medida que aumenta la temperatura, el valor de tensión permisible del material disminuye. Debe consultar las tablas de propiedades de materiales específicas en los códigos ASME B31 para encontrar la tensión permitida correcta a su temperatura de diseño exacta. No aplicar estos factores de reducción conduce a una ruptura catastrófica bajo carga térmica. Siempre debe diseñar para la temperatura máxima anticipada, no solo para la base de operación normal.
ASME B31.3 Ejemplos de tensión permitida para A234 WPB (simplificado como referencia)
Temperatura de funcionamiento (°F)
Estrés permitido (ksi)
Impacto de reducción de potencia
-20 a 400
20.0
Fuerza de referencia
500
18.9
Reducción menor
600
17.3
Reducción moderada
700
14.3
Reducción significativa
800
10.8
Reducción severa
Selección de materiales para condiciones de funcionamiento extremas
Componentes estándar como el Los codos de acero al carbono dominan las aplicaciones industriales generales. Los materiales que cumplen con ASTM A234 WPB o WPC ofrecen excelente soldabilidad y resistencia estructural. Debes definir cuidadosamente sus ventanas de temperatura óptima. Estos grados de acero al carbono funcionan de manera confiable entre -20 °F y 800 °F. Llevar estos materiales más allá de límites térmicos específicos introduce riesgos graves. Operar a más de 800 °F durante períodos prolongados provoca grafitización, donde la estructura del carbono se debilita. Operar por debajo de -20 °F introduce el riesgo de fractura frágil bajo carga de impacto. Los inspectores de campo buscan sellos de materiales específicos para verificar el grado correcto antes de comenzar la soldadura.
Las alternativas de aleación y acero inoxidable se vuelven necesarias cuando se opera fuera de los límites del acero al carbono. Debe realizar la transición a grados de acero inoxidable ASTM A403, como 304L o 316L, para entornos altamente corrosivos o criogénicos. El acero inoxidable mantiene una dureza excepcional a temperaturas extremadamente bajas. Para aplicaciones de alto calor, se requieren aleaciones de cromo-molibdeno como ASTM A234 WP11, WP22 o WP91. Estas aleaciones resisten la deformación por fluencia y la oxidación a temperaturas superiores a los 1000 °F. Seleccionar la aleación adecuada evita fallas prematuras en condiciones de servicio severas. Los soldadores deben utilizar metales de aportación específicos y procedimientos de precalentamiento cuando trabajan con estas aleaciones avanzadas.
La regla de compatibilidad de materiales rige todas las selecciones de accesorios. Debe hacer coincidir las propiedades metalúrgicas del accesorio con las del tubo de conexión. Esta combinación garantiza tasas de expansión térmica uniformes en toda la junta. Los materiales no coincidentes se expanden a diferentes velocidades, creando enormes tensiones de corte en la costura de soldadura durante el ciclo térmico. Además, la combinación de materiales garantiza una soldabilidad óptima y previene la corrosión galvánica. Unir metales diferentes, como el acero al carbono con el acero inoxidable, crea una celda galvánica en presencia de un electrolito, destruyendo rápidamente el metal menos noble. Debe utilizar kits de aislamiento dieléctrico si se deben unir metales diferentes en un sistema de tuberías.
Diseño de una junta de tubería de alta presión: consideraciones estructurales
Los cambios de dirección y las conexiones derivadas crean inherentemente multiplicadores de tensión dentro del sistema de tuberías. Los codos y las T interrumpen el flujo lineal de tensión, concentrando fuerzas en puntos geométricos específicos. Los ingenieros utilizan factores de intensificación de estrés (SIF) para tener en cuenta estos multiplicadores. Debe aplicar el SIF correcto al verificar la clasificación de presión de un junta de tubería de alta presión . El SIF modifica la tensión calculada para reflejar las condiciones físicas reales en el accesorio. Si no se aplican SIF, se producirán uniones muy subdiseñadas que fallarán bajo cargas operativas. El software de análisis de tensión de tuberías calcula automáticamente estos factores en función de la geometría del accesorio.
La gestión de la expansión térmica requiere una cuidadosa consideración de la geometría del ajuste. Los sistemas de alta temperatura experimentan un crecimiento térmico significativo. El diseño de las tuberías debe adaptarse a esta expansión sin comprometer las costuras de soldadura. Los bucles de expansión utilizan codos para absorber el movimiento térmico mediante una flexión controlada. Los accesorios de estos bucles experimentan elevados momentos de flexión. Debe asegurarse de que el programa y el material seleccionados puedan soportar estas fuerzas de flexión cíclicas junto con la presión interna. La ubicación adecuada del soporte de la tubería es tan crítica como la selección de accesorios para manejar estas cargas térmicas.
El biselado y la geometría de la junta dictan la calidad de la soldadura final. Se requieren preparaciones de extremos estándar para lograr soldaduras de penetración total. ASME B16.25 especifica los ángulos de bisel exactos, normalmente 37,5 grados, y las dimensiones de la cara de la raíz para accesorios soldados a tope. Un biselado adecuado garantiza que el soldador pueda lograr una fusión completa en todo el espesor de la pared. La penetración incompleta crea un aumento de tensión severo y una trampa para fluidos corrosivos, lo que reduce drásticamente la capacidad de presión de la junta. Los equipos de campo suelen utilizar máquinas biseladoras especializadas para preparar los extremos de las tuberías en el sitio para que coincidan con los accesorios biselados de fábrica.
Las tolerancias de alineación y fabricación del carrete afectan la integridad estructural final. Las realidades físicas de la fabricación de carretes de tubería introducen imperfecciones. El desajuste interno, conocido como 'alto-bajo', ocurre cuando los diámetros internos de la tubería y el accesorio no se alinean perfectamente. Esta desalineación crea concentraciones de tensión y reduce la eficiencia de las articulaciones. Es obligatorio respetar estrictamente las tolerancias de alineación. Los instaladores deben medir y ajustar cuidadosamente la junta antes de realizar la soldadura por puntos para minimizar los altos y bajos y garantizar un paso de raíz uniforme. Debe rechazar cualquier instalación que exceda los límites alto-bajo permitidos por el código.
Riesgos de implementación y garantía de calidad
Los requisitos de las pruebas no destructivas (NDT) verifican la integridad de la soldadura y del propio accesorio antes de la puesta en servicio. La radiografía (RT) y las pruebas ultrasónicas (UT) inspeccionan el volumen interno de la soldadura en busca de porosidad, inclusión de escoria y falta de fusión. Las pruebas de tintes penetrantes (PT) y partículas magnéticas (MT) detectan defectos que rompen la superficie. Debe especificar los métodos de END apropiados según el fluido de servicio y los requisitos del código de diseño. Los sistemas de alta presión a menudo requieren una inspección volumétrica del 100% de todas las soldaduras a tope. Los inspectores deben estar certificados en ASNT Nivel II o III para interpretar los resultados de las pruebas con precisión.
Los obstáculos en las adquisiciones amenazan la seguridad del sistema. La cadena de suministro global contiene materiales falsificados y accesorios fuera de tolerancia. Debe abordar estos riesgos de manera agresiva. Auditar a los proveedores para obtener certificaciones ISO y estricto cumplimiento de los estándares ASME. Verificar que el proveedor mantenga un sistema de gestión de calidad sólido. Inspeccione los accesorios entrantes para verificar la precisión dimensional, las marcas adecuadas y la preparación correcta de los extremos. Rechace cualquier componente que se desvíe de las tolerancias especificadas. Un programa riguroso de inspección de recepción es su primera línea de defensa contra la entrada de materiales de calidad inferior a las instalaciones.
La trazabilidad de los materiales es una defensa fundamental contra las fallas de los componentes. Debe revisar los informes de prueba de fábrica (MTR) de cada accesorio antes de su aceptación. El MTR confirma el índice de calor, la composición química, las condiciones del tratamiento térmico y las propiedades mecánicas. Haga una referencia cruzada de los datos de MTR con los requisitos del grado de material ASTM especificado. Asegúrese de que la resistencia a la fluencia y a la tracción cumpla con los requisitos mínimos del código. Sin MTR verificados, no se puede garantizar que el accesorio funcionará de manera segura bajo presión. Debe mantener estos registros en el paquete de rotación permanente de la instalación para referencia futura.
Compensaciones de rendimiento en la selección de accesorios
Seleccionar accesorios de alta calidad y utilizar mano de obra de soldadura calificada requiere una inversión inicial significativa. Sin embargo, este compromiso inicial produce una confiabilidad operativa sustancial a largo plazo. Los sistemas de soldadura a tope logran cero mantenimiento en cuanto a prevención de fugas cuando se instalan correctamente. La estructura soldada continua elimina la necesidad de volver a apretar los pernos o reemplazar las juntas. Este ciclo de vida extendido evita costosas interrupciones no planificadas y mantiene una producción continua en instalaciones de procesos críticos. Debe sopesar los costos inmediatos de material con la seguridad operativa que brinda un sistema completamente soldado.
Los ingenieros deben saber cuándo sobreespecificar los componentes. A menudo es estructuralmente viable especificar un programa de ajuste más estricto que el requerido matemáticamente por los cálculos de presión de referencia. Las líneas de lodo altamente erosivas degradan rápidamente los espesores de pared estándar. Especificar un programa más pesado proporciona una capa de material de sacrificio, lo que extiende la vida operativa del accesorio. Las áreas de alto desgaste, como el radio exterior de los codos en las líneas de gas de alta velocidad, también se benefician de un mayor espesor de pared para combatir los mecanismos de erosión y corrosión. Debe analizar la dinámica de fluidos específica del sistema para identificar estas zonas de alto desgaste.
Conclusión
Seleccionar el accesorio adecuado es una disciplina de ingeniería exacta que se rige por la combinación de materiales, cálculos precisos del espesor de la pared y el estricto cumplimiento de los códigos ASME. Debe evaluar rigurosamente los parámetros operativos para garantizar que la infraestructura de tuberías mantenga una integridad absoluta bajo tensión.
Defina los parámetros exactos de presión y temperatura para el sistema de tuberías específico.
Calcule el programa de tuberías requerido utilizando la fórmula de Barlow y las tolerancias del código ASME aplicables.
Haga coincidir perfectamente el grado y el programa del material del accesorio con la tubería sin costura de conexión.
Verifique los informes de pruebas de fábrica del proveedor y exija pruebas no destructivas apropiadas.
Consulte a ingenieros de tuberías certificados para cálculos complejos del factor de intensificación de tensiones.
Preguntas frecuentes
P: ¿Cómo se determina la presión nominal de los accesorios de tubería soldados a tope?
R: Los accesorios para soldar a tope no tienen una clasificación de PSI independiente. Según ASME B16.9, su clasificación de presión coincide con la clasificación de una tubería recta sin costura del mismo grado de material y espesor de pared, calculada utilizando el código de diseño ASME B31 aplicable.
P: ¿Se puede soldar un accesorio de cédula superior a una tubería de cédula inferior?
R: Sí, pero requiere un mecanizado de transición adecuado. Debe ahusar el diámetro interno del accesorio más grueso para que coincida con el diámetro interno del tubo más delgado. Esto evita una desalineación interna grave (alto-bajo) y elimina concentraciones de tensión peligrosas en la raíz de la soldadura.
P: ¿Cuál es la temperatura máxima de funcionamiento para un codo de acero al carbono?
R: Los accesorios estándar de acero al carbono (como ASTM A234 WPB) generalmente están limitados a 800 °F. Operar por encima de esta temperatura provoca grafitización, lo que debilita gravemente la integridad estructural del acero. Las temperaturas más altas requieren aceros aleados.
P: ¿Cómo afecta el margen de corrosión la selección de una junta de tubería de alta presión?
R: El margen de corrosión se agrega al espesor de pared mínimo requerido calculado. Esto garantiza que el accesorio retenga suficiente material estructural para mantener la presión de diseño incluso después de años de degradación interna debido a fluidos corrosivos.
P: ¿Por qué se prefieren los accesorios soldados a tope a los soldados por encaje para sistemas de alta presión?
R: Las soldaduras a tope proporcionan una unión continua y de penetración total con una superficie interna lisa. Las soldaduras de encaje crean una grieta en el punto de inserción de la tubería, que atrapa fluidos corrosivos y actúa como un elevador de tensión, lo que las hace inadecuadas para servicios de alta presión o alta fatiga.
P: ¿Qué documentación se requiere legalmente para verificar la calidad de los accesorios de tuberías industriales?
R: Los informes de pruebas de materiales (MTR) son obligatorios. Estos documentos verifican el índice de calor específico, la composición química, las propiedades mecánicas y el tratamiento térmico del accesorio, lo que demuestra el cumplimiento de las normas de materiales ASTM especificadas.
P: ¿Cómo afecta la desalineación interna (alto-bajo) la vida útil a la fatiga de las conexiones de tuberías soldadas?
R: La desalineación interna crea una discontinuidad geométrica marcada en la raíz de la soldadura. Esto actúa como un severo multiplicador del estrés. Bajo carga cíclica o expansión térmica, esta concentración de tensión inicia rápidamente grietas por fatiga, lo que lleva a una falla prematura de la junta.
Nuestras bridas roscadas forjadas se han sometido a pruebas y controles de calidad estrictos, con excelente resistencia y confiabilidad, y pueden soportar alta presión y ambientes de trabajo hostiles.
CONTÁCTENOS
Teléfono: + 13832718182
Correo electrónico:
sales@czweiheng.com WhatsApp: +86- 13832718182
Agregar: Este de la fábrica de maquinaria de construcción, condado de Yanshan, Cangzhou, Hebei China