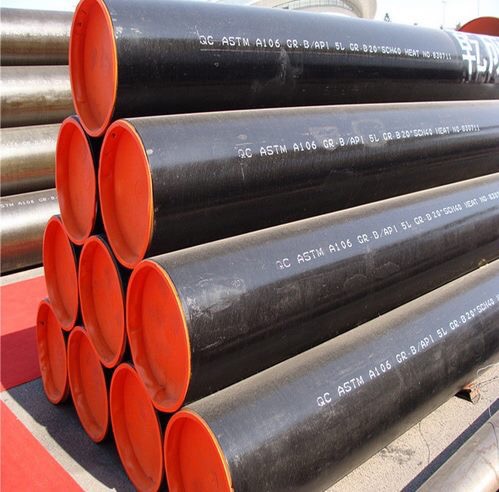
Oikeiden liitosten valitseminen tiettyihin paine- ja lämpötilavaatimuksiin edellyttää tarkkaa kohdistusta ASME-koodien kanssa, tarkkaa materiaalien sovitusta ja tarkat seinämän paksuuslaskelmat. Väärien putkistokomponenttien määrittäminen korkean jännityksen teollisuusympäristöissä aiheuttaa katastrofaalisia turvallisuusriskejä ja valtavia käyttökatkoja. Insinöörit kohtaavat jatkuvan haasteen tasapainottaa tarkat paine-lämpötila-arvot, materiaalien yhteensopivuus ja korroosiovarat ilman järjestelmän liiallista suunnittelua. Sinun on taattava järjestelmän eheys äärimmäisissä käyttövaatimuksissa.
Tämä opas tarjoaa systemaattisen, koodin mukaisen kehyksen arvioinnille ja hankinnalle päittäishitsausputkien liitososat . Opit navigoimaan ASME B16.9 -standardeissa, laskemaan seinämän vähimmäispaksuuden ja käyttämään tarvittavia lämpötilan vähennyskertoimia. Ymmärtämällä jännityksen voimistumisen, materiaalien hajoamisen ja asianmukaiset ainetta rikkomattomat testausprotokollat, voit määrittää komponentteja, jotka ylläpitävät absoluuttisia painerajoja laitoksen koko elinkaaren ajan.
Koodin noudattamisesta ei voida neuvotella: Valinnan on oltava tiukasti linjassa ASME B16.9:n (tehdasvalmisteiset taotut päittäishitsiliittimet) ja suunnittelukoodien, kuten ASME B31.3 (prosessiputki) tai ASME B31.1 (voimaputkisto), kanssa varmistaakseen, että liittimen paineluokitus vastaa tai ylittää vastaavan saumattoman putken.
Materiaalin ja aikataulun yhteensopivuus: Asennusmateriaalin laadun ja seinämän paksuuden (aikataulun) on heijastettava täydellisesti liitosputkea galvaanisen korroosion, erittäin alhaisen kohdistusvirheen ja paikallisten jännityskeskittymien estämiseksi.
Korroosiorajoitukset määräävät käyttöiän: Tiettyjen korroosiorajoitusten huomioiminen (esim. standardi 0,05 tuumaa hiiliteräkselle alle 1 ' ASME-koodien mukaan) on kriittistä korkean paineen eheyden ylläpitämiseksi järjestelmän elinkaaren ajan.
Jäljitettävyys vähentää riskiä: Hankinnan on vaadittava materiaalitestiraportit (MTR) kemiallisen koostumuksen, lämpölukujen ja myötörajan tarkistamiseksi ennen asennusta.
Puskuhitsattujen putkien liitososien rooli korkean jännityksen järjestelmissä
Kriittinen putkistoinfrastruktuuri vaatii nollavuotoa, rakenteellista jatkuvuutta ja minimaalista virtausrajoitusta. Insinöörien on laadittava perusvaatimukset, jotka takaavat haihtuvien, korkean lämpötilan tai korkeapaineisten nesteiden turvallisen kuljetuksen. Putkiverkoston heikko kohta vaarantaa koko laitoksen. Kytkentätapa sanelee järjestelmän rakenteellisen luotettavuuden. Raskaissa teollisissa sovelluksissa virhemarginaali on nolla. Tarvitset komponentteja, jotka sulautuvat saumattomasti putkiverkkoon ja luovat jatkuvan metallirajan, joka vastustaa sisäisiä ja ulkoisia voimia.
Arvioitaessa hitsatut putkiliitokset , päittäishitsit ovat jatkuvasti parempia kuin vaihtoehtoiset menetelmät vaativassa käytössä. Muhvihitsaukset luovat luontaisia rakoja, jotka vangitsevat syövyttäviä nesteitä, mikä johtaa nopeutuneeseen paikalliseen hajoamiseen. Kierre- ja laippaliitännät aiheuttavat mekaanisia vuotoreittejä, jotka epäonnistuvat voimakkaan tärinän tai lämpösyklin vaikutuksesta. Puskuhitsaus on edelleen pakollinen standardi yli kahden tuuman linjoille korkeapaineisissa, korkean lämpötilan tai erittäin syövyttävissä nesteissä. Jatkuva metallirakenne eliminoi vuotoreitit ja tarjoaa sileän sisäpinnan, joka minimoi turbulenssin ja eroosion.
Järjestelmän rajojen siirtymät vaativat huolellista suunnittelua. Puskuhitsausjärjestelmät siirtyvät usein muihin liitäntätyyppeihin teknisissä tauoissa, venttiiliasemissa ja laitteiden suuttimissa. Insinöörien on säilytettävä painerajat näiden siirtymien aikana. Sinun on määritettävä sopivat siirtymäkappaleet, kuten hitsauskaulalaipat, rakenteellisen eheyden säilyttämiseksi. Siirtymäkohdan tulee kestää samat paine- ja lämpötilakuormat kuin pääputkistossa. Oikea kohdistus ja tuki näissä risteyksissä estävät liiallisia taivutusmomentteja vaarantamasta mekaanisia tiivisteitä. Kenttätyöntekijät luottavat tarkkoihin suunnittelupiirustuksiin näiden siirtymien suorittamiseksi ilman heikkouksia.
Syklinen kuormitus ja väsymys vaikuttavat vakavasti putkiston pitkäikäisyyteen. Puskuhitsauskokoonpanot jakavat jännityksen tasaisesti liitoksen yli. Tämä tasainen jännitysjakauma tekee niistä ylivoimaisia järjestelmissä, jotka altistuvat voimakkaalle lämpösyklille, hydrauliselle iskulle tai ulkoiselle mekaaniselle tärinälle. Täysiläpivientihitsaus sulattaa liittimen ja putken yhdeksi jatkuvaksi rakenteeksi. Tämä monoliittinen rakenne kestää väsymisvauriomekanismeja, jotka tyypillisesti tuhoavat kierre- tai muhvihitsatut liitokset dynaamisissa kuormitusolosuhteissa. Voit havaita tämän kestävyyden voimalaitoksissa, joissa höyrylinjoissa tapahtuu päivittäisiä lämpötilavaihteluita.
Paine- ja lämpötilaluokitusten keskeiset arviointikriteerit
ASME B16.9 ei määritä tiettyjä PSI-luokituksia suoraan liittimille. Sen sijaan liitin on mitoitettu sopimaan suoraan saumattomaan putkeen, joka on samaa materiaalia ja seinämän paksuutta. Tämä periaate koskee kaikkia tärkeimpiä suunnittelusääntöjä, mukaan lukien ASME B31.1 tehoputkistoon, B31.3 prosessiputkistoon ja B31.5 jäähdytysputkistoon. Jos saumaton putki kestää käyttöpaineen ja lämpötilan, yhteensopiva B16.9-liitos toimii yhtä hyvin. Sinun on määritettävä putken kapasiteetti määrittääksesi liittimen luokitus. Tämä sovitusperiaate yksinkertaistaa hankintaa, mutta painottaa tarkasti putkien aikataululaskelmia.
Seinämän vähimmäispaksuuden laskeminen edellyttää tiukkaa kaavamaista lähestymistapaa. Sinun on määritettävä vaadittu aikataulu suunnittelupaineen, käyttölämpötilan ja materiaalin sallittujen jännitysrajojen perusteella. Standardi Barlow'n kaava, jota on muutettu ASME-koodin vaatimuksilla, sanelee vaaditun vähimmäispaksuuden. Sinun on otettava huomioon putken ulkohalkaisija, sisäinen suunnittelupaine, sallittu jännitys suunnittelulämpötilassa ja pitkittäisen hitsiliitoksen laatutekijä. Tämä laskelma antaa perusviivan paksuuden ennen päästöoikeuksien lisäämistä. Insinöörit käyttävät erikoisohjelmistoja näiden laskelmien suorittamiseen, mutta taustalla olevan matematiikan ymmärtäminen on välttämätöntä kenttätodentamisen kannalta.
Korroosio- ja eroosiokorvausten huomioiminen on kriittistä pitkän aikavälin turvallisuuden kannalta. Sinun on säädettävä perusviivan paksuuslaskelmia ottamaan huomioon toiminnan huononeminen ajan myötä. ASME-koodit edellyttävät usein 0,05 tuuman raja-arvoa pienemmille alle tuuman halkaisijoille. Suurempia päästöoikeuksia tarvitaan eroosiivisille lietelinjoille tai erittäin syövyttäviä kemiallisia palveluita varten. Lisää tämä lisäys laskettuun seinämän vähimmäispaksuuteen lopullisen vaaditun nimellispaksuuden määrittämiseksi. Tämä varmistaa, että liitos säilyttää paineluokituksensa myös vuosien sisäisen materiaalihäviön jälkeen. Tehdasoperaattorit seuraavat tätä hajoamista ultraäänipaksuustestillä rutiinikierrosten aikana.
Lämpötilaa vähentävät tekijät vaikuttavat suoraan suurinta sallittua työpaineeseen. Materiaalin lujuus heikkenee merkittävästi korkeissa lämpötiloissa. Insinöörien on käytettävä vähennyskertoimia turvallisten käyttörajojen laskemiseksi. Lämpötilan noustessa materiaalin sallittu jännitysarvo pienenee. Sinun on tutustuttava ASME B31 -koodien materiaaliominaisuuksien taulukkoihin löytääksesi oikean sallitun jännityksen tarkassa suunnittelulämpötilassasi. Jos näitä vähennystekijöitä ei sovelleta, seurauksena on katastrofaalinen repeäminen lämpökuormituksen alaisena. Sinun on aina suunniteltava suurin odotettu häiriölämpötila, ei vain normaalin toiminnan perustaso.
Materiaalin valinta äärimmäisiin käyttöolosuhteisiin
Vakiokomponentit, kuten hiiliteräksiset kulmaliittimet hallitsevat yleisiä teollisia sovelluksia. ASTM A234 WPB- tai WPC-standardin mukaiset materiaalit tarjoavat erinomaisen hitsattavuuden ja rakenteellisen lujuuden. Sinun on määritettävä niiden optimaaliset lämpötilaikkunat huolellisesti. Nämä hiiliteräslaadut toimivat luotettavasti -20 °F ja 800 °F välillä. Näiden materiaalien työntäminen tiettyjen lämpörajojen yli aiheuttaa vakavia riskejä. Pitkäaikainen käyttö yli 800°F:n lämpötilassa aiheuttaa grafitoitumista, jolloin hiilirakenne heikkenee. Käyttö alle -20 °F aiheuttaa hauraan murtuman vaaran iskukuormituksen aikana. Kenttätarkastajat etsivät tiettyjä materiaalileimoja varmistaakseen oikean laadun ennen hitsauksen aloittamista.
Seos- ja ruostumattomasta teräksestä valmistetut vaihtoehdot ovat välttämättömiä toimittaessa hiiliteräsrajojen ulkopuolella. Sinun on vaihdettava ASTM A403 ruostumattomiin teräslajeihin, kuten 304L tai 316L, erittäin syövyttävissä tai kryogeenisissa ympäristöissä. Ruostumaton teräs säilyttää poikkeuksellisen lujuuden erittäin alhaisissa lämpötiloissa. Korkean lämpötilan sovelluksissa vaaditaan Chrome-Moly-seoksia, kuten ASTM A234 WP11, WP22 tai WP91. Nämä seokset kestävät virumismuodonmuutosta ja hapettumista yli 1000 °F:n lämpötiloissa. Oikean metalliseoksen valitseminen estää ennenaikaiset viat vaikeissa käyttöolosuhteissa. Hitsaajien on käytettävä erityisiä lisäainemetalleja ja esilämmitysmenetelmiä työskennellessään näiden kehittyneiden metalliseosten kanssa.
Materiaalien yhteensopivuuden sääntö hallitsee kaikkia asennusvalintoja. Liittimen metallurgiset ominaisuudet on sovitettava liitosputkeen. Tämä sovitus varmistaa tasaisen lämpölaajenemisnopeuden liitoksen poikki. Yhteensopimattomat materiaalit laajenevat eri nopeuksilla aiheuttaen massiivisia leikkausjännityksiä hitsaussaumassa lämpökierron aikana. Lisäksi yhteensopivat materiaalit takaavat optimaalisen hitsattavuuden ja estävät galvaanista korroosiota. Erilaisten metallien, kuten hiiliteräksen, liittäminen ruostumattomaan teräkseen muodostaa galvaanisen kennon elektrolyytin läsnä ollessa, mikä tuhoaa nopeasti vähemmän jalometallin. Sinun on käytettävä dielektrisiä eristyssarjoja, jos putkistossa on liitettävä erilaisia metalleja.
Suunnanmuutokset ja haaraliitännät luovat luonnostaan jännityksen kertojia putkistossa. Kyynärpäät ja T-osat häiritsevät jännityksen lineaarista virtausta keskittäen voimat tiettyihin geometrisiin pisteisiin. Insinöörit käyttävät SIF (Stress Intensification Factors) -tekijöitä ottaakseen huomioon nämä kertoimet. Sinun on käytettävä oikeaa SIF-arvoa, kun tarkistat kohdan a paineluokitusta korkeapaineputkiliitos . SIF muuttaa laskettua rasitusta vastaamaan todellisia fyysisiä olosuhteita liittimessä. SIF:ien käyttämättä jättäminen johtaa vakavasti alikehittyneisiin liitoksiin, jotka epäonnistuvat käyttökuormituksessa. Putkiston jännitysanalyysiohjelmisto laskee nämä tekijät automaattisesti liitosgeometrian perusteella.
Lämpölaajenemisen hallinta edellyttää kiinnitysgeometrian huolellista harkintaa. Korkean lämpötilan järjestelmät kokevat merkittävää lämpökasvua. Putkiston sijoittelun tulee ottaa huomioon tämä laajennus vaarantamatta hitsisaumoja. Laajennussilmukat käyttävät kyynärpäitä lämmön liikkeen vaimentamiseen hallitun taivutuksen kautta. Näiden silmukoiden liittimet kokevat suuria taivutusmomentteja. Sinun on varmistettava, että valittu aikataulu ja materiaali kestävät nämä sykliset taivutusvoimat sisäisen paineen ohella. Putkien oikea sijoitus on yhtä kriittinen kuin liittimen valinta näiden lämpökuormien hallinnassa.
Viistetys ja liitoksen geometria määräävät lopullisen hitsin laadun. Täysiläpivientihitsausten saavuttamiseksi vaaditaan vakiopäiden valmistelut. ASME B16.25 määrittää tarkat viistekulmat, tyypillisesti 37,5 astetta, ja juuripinnan mitat päittäishitsiliittimille. Oikea viiste varmistaa, että hitsaaja voi saavuttaa täydellisen sulatuksen koko seinämän paksuuden läpi. Epätäydellinen tunkeutuminen luo vakavan jännityksen nousun ja loukun syövyttäville nesteille, mikä vähentää merkittävästi liitoksen painekapasiteettia. Kenttätyöntekijät käyttävät usein erikoistuneita viistekoneita valmistellakseen putkien päitä paikan päällä vastaamaan tehtaalla viistettyjä liittimiä.
Kelan valmistus ja kohdistustoleranssit vaikuttavat lopulliseen rakenteelliseen eheyteen. Putkikelan valmistuksen fyysiset tosiasiat aiheuttavat puutteita. Sisäinen epäsuhta, joka tunnetaan nimellä 'high-low', tapahtuu, kun putken ja liittimen sisähalkaisijat eivät ole täysin kohdakkain. Tämä poikkeama luo jännityskeskittymiä ja vähentää nivelten tehokkuutta. Kohdistustoleranssien tiukka noudattaminen on pakollista. Asentajien on mitattava ja säädettävä liitos huolellisesti ennen siltahitsausta minimoimaan korkea-matala ja varmistamaan tasaisen juuren kulkemisen. Sinun on hylättävä kaikki sovitukset, jotka ylittävät koodin sallitut ylä-matalat rajat.
Käyttöönoton riskit ja laadunvarmistus
Non-Destructive Testing (NDT) -vaatimukset varmistavat hitsin ja itse liitoksen eheyden ennen käyttöönottoa. Radiografia (RT) ja ultraäänitestaus (UT) tarkastavat hitsin sisätilavuuden huokoisuuden, kuona-inkluusioitumisen ja sulamisen puutteen varalta. Dye Penetrant (PT) ja Magnetic Particle (MT) -testit havaitsevat pintaa rikkovat viat. Sinun on määritettävä asianmukaiset NDT-menetelmät huoltonesteen ja suunnittelukoodin vaatimusten perusteella. Korkeapainejärjestelmät vaativat usein 100 %:n tilavuustarkastuksen kaikille päittäishitseille. Tarkastajien on oltava ASNT-tason II tai III sertifioituja voidakseen tulkita testitulokset tarkasti.
Hankintojen sudenkuopat uhkaavat järjestelmän turvallisuutta. Maailmanlaajuinen toimitusketju sisältää väärennettyjä materiaaleja ja toleranssin ulkopuolella olevia varusteita. Sinun on puututtava näihin riskeihin aggressiivisesti. Auditoi toimittajilta ISO-sertifikaatit ja ASME-standardien tiukka noudattaminen. Varmista, että toimittaja ylläpitää vankkaa laadunhallintajärjestelmää. Tarkista saapuvien liitosten mittatarkkuus, oikeat merkinnät ja oikeat päätyvalmistelut. Hylkää kaikki komponentit, jotka poikkeavat määritetyistä toleransseista. Tiukka vastaanottava tarkastusohjelma on ensimmäinen puolustuslinjasi laitokseen joutuvia huonolaatuisia materiaaleja vastaan.
Materiaalien jäljitettävyys on kriittinen suoja komponenttivikoja vastaan. Sinun on tarkistettava Mill Test -raportit (MTR:t) jokaisesta sovituksesta ennen hyväksymistä. MTR vahvistaa lämpöluvun, kemiallisen koostumuksen, lämpökäsittelyolosuhteet ja mekaaniset ominaisuudet. Vertaile MTR-tietoja määritellyn ASTM-materiaalilaadun vaatimusten kanssa. Varmista, että myötö- ja vetolujuudet täyttävät koodin vähimmäisvaatimukset. Ilman vahvistettuja MTR-arvoja et voi taata, että liitos toimii turvallisesti paineen alla. Sinun on säilytettävä nämä tiedot laitoksen pysyvässä liikevaihtopaketissa tulevaa tarvetta varten.
Suorituskyvyn kompromisseja sovitusvalinnassa
Laadukkaiden liitososien valinta ja ammattitaitoisen hitsaustyövoiman hyödyntäminen vaatii merkittäviä etukäteissijoituksia. Tämä alkuperäinen sitoumus tuottaa kuitenkin huomattavan pitkän aikavälin toimintavarmuuden. Puskuhitsausjärjestelmät eivät vaadi huoltoa vuotojen estämisen suhteen, kun ne on asennettu oikein. Jatkuva hitsattu rakenne eliminoi pulttien kiristyksen tai tiivisteiden vaihdon tarpeen. Tämä pidennetty elinkaari estää kalliit odottamattomat seisokit ja ylläpitää jatkuvaa tuotantoa kriittisissä prosessilaitoksissa. Välittömät materiaalikustannukset on punnittava täysin hitsatun järjestelmän tarjoamaan käyttövarmuuteen.
Insinöörien on tiedettävä, milloin komponentteja on määriteltävä liikaa. Usein on rakenteellisesti kannattavaa määrittää raskaampi aikataulusovitus kuin peruspainelaskelmat matemaattisesti edellyttävät. Voimakkaasti syöpyvät lietelinjat heikentävät standardiseinämän paksuuksia nopeasti. Raskaamman aikataulun määrittäminen tarjoaa uhrautuvan materiaalikerroksen, mikä pidentää liitoksen käyttöikää. Kuluvat alueet, kuten nopeiden kaasulinjojen kulmien ulkosäde, hyötyvät myös seinämän paksuuden kasvusta eroosio-korroosiomekanismien torjumiseksi. Sinun on analysoitava järjestelmän erityinen nestedynamiikka tunnistaaksesi nämä voimakkaasti kuluvat alueet.
Johtopäätös
Oikean sovituksen valinta on tarkkaa suunnittelua, jota ohjaavat materiaalien sovittaminen, tarkat seinämän paksuuslaskelmat ja ASME-koodien tiukka noudattaminen. Sinun on arvioitava toimintaparametrit tarkasti varmistaaksesi, että putkistoinfrastruktuuri säilyttää ehdottoman eheyden rasituksessa.
Määritä tarkat paine- ja lämpötilaparametrit tietylle putkistolle.
Laske tarvittava putkiaikataulu käyttämällä Barlow'n kaavaa ja soveltuvia ASME-koodivarauksia.
Yhdistä liitosmateriaalin laatu ja aikataulu täydellisesti saumattomaan liitosputkeen.
Tarkista toimittajan tehtaan testiraportit ja määrää asianmukaiset ainetta rikkomattomat testit.
Ota yhteyttä sertifioituihin putkiinsinööreihin monimutkaisten jännitystehokkuuskertoimien laskelmissa.
FAQ
K: Kuinka määrität päittäishitsiputkien liitosten paineluokituksen?
V: Puskuhitsausliittimillä ei ole erillistä PSI-luokitusta. ASME B16.9:n mukaan niiden paineluokitus vastaa samaa materiaaliluokkaa ja seinämän paksuutta olevan saumattoman suoran putken luokitusta, joka on laskettu sovellettavan ASME B31 -suunnittelukoodin avulla.
V: Kyllä, mutta se vaatii asianmukaista siirtymäkoneistusta. Paksumman liittimen sisähalkaisija on kavennettava vastaamaan ohuemman putken sisähalkaisijaa. Tämä estää vakavan sisäisen kohdistusvirheen (korkea-matala) ja eliminoi vaaralliset jännityskeskittymät hitsin juurissa.
K: Mikä on hiiliteräksisen kulmaliittimen suurin käyttölämpötila?
V: Vakiohiiliteräsliittimet (kuten ASTM A234 WPB) on yleensä rajoitettu 800 °F:iin. Tämän lämpötilan yläpuolella käyttö aiheuttaa grafitoitumista, mikä heikentää voimakkaasti teräksen rakenteellista eheyttä. Korkeammat lämpötilat vaativat seosteräksiä.
K: Miten korroosiovara vaikuttaa korkeapaineputkiliitoksen valintaan?
V: Korroosiovara lisätään laskettuun vaadittuun vähimmäisseinäpaksuuteen. Tämä varmistaa, että liitos säilyttää tarpeeksi rakennemateriaalia pitääkseen suunnittelupaineen jopa vuosia kestäneen syövyttävien nesteiden sisäisen hajoamisen jälkeen.
K: Miksi päittäishitsiliitokset ovat parempia kuin hylsyhitsaukset korkeapainejärjestelmissä?
V: Päittäishitsit tarjoavat jatkuvan, täysin tunkeutuvan liitoksen sileällä sisäpinnalla. Muhvihitsaukset muodostavat putken sisäänvientikohtaan raon, joka vangitsee syövyttävät nesteet ja toimii jännityksen nousuna, mikä tekee niistä sopimattomia korkeapaine- tai väsymishuoltoon.
K: Mitä asiakirjoja laillisesti vaaditaan teollisuusputkiliitosten laadun tarkistamiseksi?
V: Materiaalitestiraportit (MTR) ovat pakollisia. Nämä asiakirjat vahvistavat liittimen ominaislämpöluvun, kemiallisen koostumuksen, mekaaniset ominaisuudet ja lämpökäsittelyn, mikä todistaa vaatimustenmukaisuuden määritettyjen ASTM-materiaalistandardien kanssa.
K: Miten sisäinen kohdistusvirhe (korkea-matala) vaikuttaa hitsattujen putkiliitosten väsymisikään?
V: Sisäinen kohdistusvirhe aiheuttaa terävän geometrisen epäjatkuvuuden hitsin juurissa. Tämä toimii vakavana stressin kerrannaistekijänä. Jaksottaisen kuormituksen tai lämpölaajenemisen alaisena tämä jännityspitoisuus käynnistää nopeasti väsymishalkeamia, mikä johtaa ennenaikaiseen liitosvaurioon.
Taotut kierrelaipat ovat läpikäyneet tiukan laadunvalvonnan ja testauksen, ja ne ovat erittäin lujia ja luotettavia, ja ne kestävät korkeaa painetta ja ankarat työympäristöt.