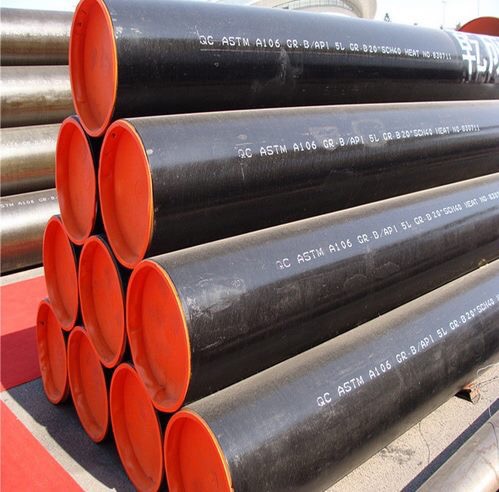
Përzgjedhja e pajisjeve të sakta për kërkesat specifike të presionit dhe temperaturës kërkon përafrim të saktë me kodet ASME, përputhje të saktë të materialit dhe llogaritje të sakta të trashësisë së murit. Specifikimi i komponentëve të pasaktë të tubacioneve në mjediset industriale me stres të lartë sjell rreziqe katastrofike të sigurisë dhe ndërprerje masive të funksionimit. Inxhinierët përballen me sfidën e vazhdueshme të balancimit të vlerësimeve të sakta presion-temperaturë, përputhshmërinë e materialit dhe lejimet e korrozionit pa mbi-inxhinierimin e sistemit. Ju duhet të garantoni integritetin e sistemit nën kërkesat ekstreme operacionale.
Ky udhëzues ofron një kornizë sistematike, në përputhje me kodin për vlerësimin dhe gjetjen e burimeve pajisje tub saldimi prapanicë . Do të mësoni se si të navigoni standardet ASME B16.9, të llogaritni trashësinë minimale të murit dhe të aplikoni faktorët e nevojshëm të uljes së temperaturës. Duke kuptuar intensifikimin e stresit, degradimin e materialit dhe protokollet e duhura të testimit jo shkatërrues, ju mund të specifikoni komponentët që ruajnë kufijtë e presionit absolut gjatë gjithë ciklit jetësor të objektit.
Pajtueshmëria me kodin është e panegociueshme: Përzgjedhja duhet të përputhet rreptësisht me ASME B16.9 (pajisje saldimi të farkëtuara nga fabrika) dhe kodet e projektimit si ASME B31.3 (tuba procesi) ose ASME B31.1 (tubacionet e energjisë) për të siguruar që vlerësimi i presionit të pajisjes përputhet ose tejkalon tubin.
Përputhja e materialit dhe orarit: Klasa e materialit të montimit dhe trashësia e murit (programi) duhet të pasqyrojnë në mënyrë të përsosur tubin lidhës për të parandaluar korrozionin galvanik, mospërputhjen e lartë të ulët dhe përqendrimet e lokalizuara të stresit.
Lejimet e korrozionit diktojnë jetëgjatësinë: Faktorimi i lejimeve specifike të korrozionit (p.sh. standardi 0,05 inç për çelikun e karbonit nën 1' për kodet ASME) është kritik për ruajtjen e integritetit të presionit të lartë gjatë ciklit jetësor të sistemit.
Gjurmueshmëria zbut rrezikun: Prokurimi duhet të mandatojë Raportet e Testimit të Materialit (MTR) për të verifikuar përbërjen kimike, numrat e nxehtësisë dhe forcën e rendimentit përpara instalimit.
Roli i montimit të tubave të saldimit në prapanicë në sistemet me stres të lartë
Infrastruktura kritike e tubacioneve kërkon rrjedhje zero, vazhdimësi strukturore dhe kufizim minimal të rrjedhës. Inxhinierët duhet të vendosin kërkesat bazë që garantojnë transportin e sigurt të lëngjeve të paqëndrueshme, me temperaturë të lartë ose me presion të lartë. Çdo pikë e dobët në rrjetin e tubacioneve komprometon të gjithë objektin. Metoda e lidhjes dikton besueshmërinë strukturore të sistemit. Kur kemi të bëjmë me aplikacione të rënda industriale, marzhi i gabimit është zero. Ju nevojiten komponentë që bashkohen pa probleme me rrjetin e tubacioneve, duke krijuar një kufi të vazhdueshëm metalik që u reziston forcave të brendshme dhe të jashtme.
Gjatë vlerësimit lidhjet e salduara të tubacioneve , saldimet me prapanicë i tejkalojnë vazhdimisht metodat alternative në shërbime të rënda. Saldimet me fole krijojnë të çara të natyrshme që bllokojnë lëngjet gërryese, duke çuar në degradim të përshpejtuar të lokalizuar. Lidhjet me fileto dhe me fllanxha futin shtigje rrjedhjeje mekanike që dështojnë nën dridhje të rënda ose çiklizëm termik. Saldimi me prapanicë mbetet standardi i detyrueshëm për linjat që kalojnë dy inç në shërbimet e lëngjeve me presion të lartë, temperaturë të lartë ose shumë korroziv. Struktura e vazhdueshme metalike eliminon shtigjet e rrjedhjeve dhe siguron një sipërfaqe të brendshme të lëmuar që minimizon turbulencën dhe erozionin.
Kalimet e kufijve të sistemit kërkojnë planifikim të kujdesshëm. Sistemet e saldimit me prapanicë shpesh kalojnë në lloje të tjera lidhjesh në ndërprerjet e specifikimeve, stacionet e valvulave dhe grykat e pajisjeve. Inxhinierët duhet të ruajnë kufijtë e presionit gjatë këtyre tranzicioneve. Duhet të specifikoni pjesët e duhura të tranzicionit, të tilla si fllanxhat e qafës së saldimit, për të ruajtur integritetin strukturor. Pika e tranzicionit duhet të përballojë të njëjtat ngarkesa me presion dhe temperaturë si funksionimi i tubacionit kryesor. Shtrirja dhe mbështetja e duhur në këto kryqëzime parandalojnë momentet e tepërta të përkuljes që të komprometojnë vulat mekanike. Ekuipazhet në terren mbështeten në vizatime të sakta inxhinierike për të ekzekutuar këto tranzicione pa futur pika të dobëta.
Ngarkimi ciklik dhe lodhja ndikojnë rëndë në jetëgjatësinë e tubacioneve. Konfigurimet e saldimit me prapanicë shpërndajnë stresin në mënyrë të barabartë në të gjithë bashkimin. Kjo shpërndarje uniforme e stresit i bën ato superiore për sistemet që i nënshtrohen cikleve të rënda termike, goditjeve hidraulike ose dridhjeve të jashtme mekanike. Saldimi me penetrim të plotë bashkon montimin dhe tubin në një strukturë të vetme të vazhdueshme. Ky dizajn monolit i reziston mekanizmave të prishjes së lodhjes që zakonisht shkatërrojnë nyjet e filetuara ose të salduara me fole në kushte ngarkimi dinamike. Ju mund ta vëzhgoni këtë qëndrueshmëri në termocentralet e prodhimit të energjisë ku linjat e avullit pësojnë luhatje ditore të temperaturës.
Kriteret bazë të vlerësimit për vlerësimet e presionit dhe temperaturës
ASME B16.9 nuk cakton vlerësime specifike të PSI drejtpërdrejt në pajisje. Në vend të kësaj, pajisja vlerësohet që të përputhet me tubin e drejtë pa tegel të të njëjtit material dhe trashësinë e murit. Ky parim zbatohet në kodet kryesore të projektimit, duke përfshirë ASME B31.1 për tubacionet e energjisë, B31.3 për tubacionet e procesit dhe B31.5 për tubacionet e ftohjes. Nëse një tub pa tela mund të përballojë presionin dhe temperaturën e funksionimit, një montim i përshtatshëm B16.9 do të funksionojë po aq mirë. Ju duhet të përcaktoni kapacitetin e tubit për të vendosur vlerësimin e montimit. Ky parim i përputhjes thjeshton prokurimin, por vë theks të madh në llogaritjet e sakta të planit të tubave.
Llogaritja e trashësisë minimale të murit kërkon një qasje të rreptë formula. Ju duhet të përcaktoni orarin e kërkuar bazuar në presionin e projektimit, temperaturën e funksionimit dhe kufijtë e stresit të lejueshëm të materialit. Formula standarde e Barlow, e modifikuar nga kërkesat e kodit ASME, dikton trashësinë minimale të kërkuar. Ju duhet të merrni parasysh diametrin e jashtëm të tubit, presionin e brendshëm të projektimit, stresin e lejuar në temperaturën e projektimit dhe faktorin gjatësor të cilësisë së bashkimit të saldimit. Kjo llogaritje siguron trashësinë e vijës bazë përpara se të shtoni ndonjë shtesë. Inxhinierët përdorin softuer të specializuar për të kryer këto llogaritje, por të kuptuarit e matematikës themelore është thelbësore për verifikimin në terren.
Faktorizimi i lejimeve të korrozionit dhe erozionit është kritik për sigurinë afatgjatë. Ju duhet të rregulloni llogaritjet e trashësisë bazë për të llogaritur degradimin operacional me kalimin e kohës. Kodet ASME shpesh mandatojnë një prag lejimi prej 0,05 inç për diametrat më të vegjël të tubacioneve nën një inç. Lejimet më të mëdha janë të nevojshme për linjat e llumit gërryes ose shërbimet kimike shumë korrozive. Ju e shtoni këtë shtesë në trashësinë minimale të llogaritur të murit për të përcaktuar trashësinë nominale të kërkuar përfundimtare. Kjo siguron që montimi të ruajë normën e presionit edhe pas viteve të humbjes së brendshme të materialit. Operatorët e impianteve ndjekin këtë degradim duke përdorur testimin e trashësisë tejzanor gjatë kthesave rutinë.
Faktorët e uljes së temperaturës ndikojnë drejtpërdrejt në presionin maksimal të lejueshëm të punës. Forca e materialit degradohet ndjeshëm në temperatura të ngritura. Inxhinierët duhet të aplikojnë faktorë degradues për të llogaritur kufijtë e sigurt të funksionimit. Me rritjen e temperaturës, vlera e lejueshme e stresit të materialit zvogëlohet. Ju duhet të konsultoheni me tabelat e vetive specifike të materialit në kodet ASME B31 për të gjetur stresin e duhur të lejueshëm në temperaturën e saktë të projektimit. Moszbatimi i këtyre faktorëve degradues çon në këputje katastrofike nën ngarkesën termike. Gjithmonë duhet të projektoni për temperaturën maksimale të parashikuar të prishjes, jo vetëm bazën normale të funksionimit.
ASME B31.3 Shembuj të lejueshëm të stresit për A234 WPB (Të thjeshtuar për referencë)
Temperatura e funksionimit (°F)
Stresi i lejuar (ksi)
Ndikimi zvogëlues
-20 deri në 400
20.0
Forca bazë
500
18.9
Reduktim i Vogël
600
17.3
Reduktim i moderuar
700
14.3
Reduktim i ndjeshëm
800
10.8
Reduktim i rëndë
Përzgjedhja e materialit për kushte ekstreme operimi
Komponentët standardë si montimi i bërrylit të çelikut të karbonit dominon aplikimet e përgjithshme industriale. Materialet në përputhje me ASTM A234 WPB ose WPC ofrojnë saldim të shkëlqyeshëm dhe forcë strukturore. Ju duhet të përcaktoni me kujdes dritaret e tyre të temperaturës optimale. Këto kategori çeliku të karbonit performojnë me besueshmëri midis -20°F dhe 800°F. Shtyrja e këtyre materialeve përtej kufijve specifikë termikë sjell rreziqe të rënda. Funksionimi mbi 800°F për periudha të gjata shkakton grafitizimin, ku struktura e karbonit dobësohet. Funksionimi nën -20°F paraqet rrezikun e thyerjes së brishtë nën ngarkimin e goditjes. Inspektorët në terren kërkojnë vula materiale specifike për të verifikuar shkallën e saktë përpara se të fillojë saldimi.
Alternativat e aliazhit dhe çelikut inox bëhen të nevojshme kur operoni jashtë kufijve të çelikut të karbonit. Ju duhet të kaloni në klasat e çelikut inox ASTM A403, të tilla si 304L ose 316L, për mjedise shumë korrozive ose kriogjenike. Çelik inox ruan qëndrueshmëri të jashtëzakonshme në temperatura jashtëzakonisht të ulëta. Për aplikime me nxehtësi të lartë, kërkohen lidhjet Chrome-Moly si ASTM A234 WP11, WP22 ose WP91. Këto lidhje i rezistojnë deformimit të zvarritjes dhe oksidimit në temperatura mbi 1000°F. Zgjedhja e aliazhit të duhur parandalon dështimin e parakohshëm në kushte të rënda shërbimi. Salduesit duhet të përdorin metale të veçanta mbushëse dhe procedura të paranxehjes kur punojnë me këto lidhje të avancuara.
Rregulli i përputhshmërisë së materialit rregullon të gjitha zgjedhjet e përshtatshme. Ju duhet të përputhni vetitë metalurgjike të montimit me tubin lidhës. Kjo përputhje siguron shkallë uniforme të zgjerimit termik në të gjithë bashkimin. Materialet e papërputhshme zgjerohen me ritme të ndryshme, duke krijuar strese masive prerëse në shtresën e saldimit gjatë ciklit termik. Për më tepër, përputhja e materialeve siguron saldim optimal dhe parandalon korrozionin galvanik. Lidhja e metaleve të ndryshme, si çeliku i karbonit me çelik inox, krijon një qelizë galvanike në prani të një elektroliti, duke shkatërruar me shpejtësi metalin më pak fisnik. Ju duhet të përdorni komplete izoluese dielektrike nëse metale të ndryshme duhet të bashkohen në një sistem tubacioni.
Projektimi i një nyje tubash me presion të lartë: Konsiderata strukturore
Ndryshimet e drejtimit dhe lidhjet e degëve krijojnë në thelb shumëfishues të stresit brenda sistemit të tubacioneve. Bërrylat dhe majat prishin rrjedhën lineare të stresit, duke përqendruar forcat në pika specifike gjeometrike. Inxhinierët përdorin Faktorët e Intensifikimit të Stresit (SIF) për të llogaritur këta shumëzues. Ju duhet të aplikoni SIF-in e saktë kur verifikoni normën e presionit të a Lidhja e tubit me presion të lartë . SIF modifikon stresin e llogaritur për të pasqyruar kushtet aktuale fizike në montim. Dështimi për të aplikuar SIF rezulton në nyje shumë të paprojektuara që do të dështojnë nën ngarkesat operative. Softueri i analizës së stresit të tubacioneve llogarit automatikisht këta faktorë bazuar në gjeometrinë e montimit.
Menaxhimi i zgjerimit termik kërkon shqyrtim të kujdesshëm të gjeometrisë së montimit. Sistemet me temperaturë të lartë përjetojnë rritje të konsiderueshme termike. Shtrirja e tubacioneve duhet të përshtatet me këtë zgjerim pa kompromentuar shtresat e saldimit. Sythet e zgjerimit përdorin bërrylat për të thithur lëvizjen termike përmes përkuljes së kontrolluar. Pajisjet në këto sythe përjetojnë momente të larta përkuljeje. Duhet të siguroheni që plani dhe materiali i zgjedhur t'i rezistojë këtyre forcave ciklike të përkuljes së bashku me presionin e brendshëm. Vendosja e duhur e mbështetjes së tubit është po aq kritike sa edhe përzgjedhja e montimit në menaxhimin e këtyre ngarkesave termike.
Pjerrësia dhe gjeometria e bashkimit diktojnë cilësinë e saldimit përfundimtar. Kërkohen përgatitje standarde fundore për të arritur saldimet me depërtim të plotë. ASME B16.25 specifikon këndet e sakta të pjerrëta, zakonisht 37,5 gradë, dhe dimensionet e faqes së rrënjës për pajisjet e saldimit të prapanicës. Pjerrësia e duhur siguron që saldatori të arrijë shkrirjen e plotë në të gjithë trashësinë e murit. Depërtimi jo i plotë krijon një ngritës të fortë stresi dhe një kurth për lëngjet gërryese, duke reduktuar në mënyrë drastike kapacitetin e presionit të kyçit. Ekuipazhet në terren shpesh përdorin makineri të specializuara pjerrëse për të përgatitur skajet e tubave në vend që të përputhen me pajisjet e pjerrëta të fabrikës.
Tolerancat e prodhimit dhe shtrirjes së bobinës ndikojnë në integritetin strukturor përfundimtar. Realitetet fizike të fabrikimit të bobinës së tubacioneve sjellin papërsosmëri. Mospërputhja e brendshme, e njohur si 'i lartë-i ulët' ndodh kur diametrat e brendshëm të tubit dhe montimit nuk përputhen në mënyrë të përsosur. Ky shtrembërim krijon përqendrime stresi dhe redukton efikasitetin e kyçeve. Respektimi i rreptë i tolerancave të shtrirjes është i detyrueshëm. Montuesit duhet të matin dhe rregullojnë me kujdes bashkimin përpara saldimit me ngjitje për të minimizuar nivelin e lartë dhe të ulët dhe për të siguruar një kalim uniform të rrënjës. Ju duhet të refuzoni çdo përshtatje që tejkalon kufijtë e lartë-të ulët të lejuar nga kodi.
Rreziqet e zbatimit dhe sigurimi i cilësisë
Kërkesat e testimit jo shkatërrues (NDT) verifikojnë integritetin e saldimit dhe vetë montimit përpara se të vihet në punë. Radiografia (RT) dhe Testimi me ultratinguj (UT) inspektojnë vëllimin e brendshëm të saldimit për porozitet, përfshirjen e skorjeve dhe mungesën e shkrirjes. Testimi i Dye Penetrant (PT) dhe Grimcave Magnetike (MT) zbulon defekte të thyerjes së sipërfaqes. Ju duhet të specifikoni metodat e duhura NDT bazuar në kërkesat e lëngut të shërbimit dhe kodit të projektimit. Sistemet me presion të lartë shpesh kërkojnë inspektim vëllimor 100% të të gjitha saldimeve të prapanicës. Inspektorët duhet të jenë të certifikuar në ASNT Niveli II ose III për të interpretuar me saktësi rezultatet e testit.
Grackat e prokurimit kërcënojnë sigurinë e sistemit. Zinxhiri global i furnizimit përmban materiale të falsifikuara dhe pajisje jashtë tolerancës. Ju duhet t'i trajtoni këto rreziqe në mënyrë agresive. Kontrolloni furnizuesit për certifikatat ISO dhe respektimin e rreptë të standardeve ASME. Verifikoni që furnizuesi mban një sistem të fuqishëm të menaxhimit të cilësisë. Inspektoni pajisjet hyrëse për saktësinë e dimensioneve, shenjat e duhura dhe përgatitjet e duhura fundore. Refuzoni çdo komponent që devijojnë nga tolerancat e specifikuara. Një program rigoroz i inspektimit pranues është linja juaj e parë e mbrojtjes kundër materialeve nën standard që hyjnë në objekt.
Gjurmueshmëria e materialit është një mbrojtje kritike kundër dështimit të komponentit. Duhet të rishikoni Raportet e Testit të Mullirit (MTR) për çdo përshtatje përpara pranimit. MTR konfirmon numrin e nxehtësisë, përbërjen kimike, kushtet e trajtimit termik dhe vetitë mekanike. Referoni të dhënat MTR me kërkesat e klasës së specifikuar të materialit ASTM. Sigurohuni që rendimenti dhe forca në tërheqje plotësojnë kërkesat minimale të kodit. Pa MTR të verifikuara, nuk mund të garantoni se montimi do të funksionojë në mënyrë të sigurt nën presion. Ju duhet t'i mbani këto të dhëna në paketën e përhershme të qarkullimit të objektit për referencë në të ardhmen.
Shkëmbimet e performancës në përzgjedhjen e përshtatjes
Përzgjedhja e pajisjeve të cilësisë së lartë dhe përdorimi i punës së kualifikuar të saldimit kërkon investime të konsiderueshme paraprake. Megjithatë, ky angazhim fillestar jep një besueshmëri të konsiderueshme operacionale afatgjatë. Sistemet e saldimit me prapanicë arrijnë zero mirëmbajtje në lidhje me parandalimin e rrjedhjeve kur instalohen siç duhet. Struktura e salduar e vazhdueshme eliminon nevojën për rikthimin e bulonave ose zëvendësimin e guarnicioneve. Ky cikël i zgjatur i jetës parandalon ndërprerjet e kushtueshme të paplanifikuara dhe ruan prodhimin e vazhdueshëm në objektet e procesit kritik. Ju duhet të peshoni kostot materiale të menjëhershme kundrejt sigurisë operacionale të ofruar nga një sistem plotësisht i salduar.
Inxhinierët duhet të dinë se kur duhet të mbispecifikojnë komponentët. Shpesh është strukturore e zbatueshme të specifikohet një përshtatje më e rëndë e planit sesa kërkohet matematikisht nga llogaritjet e presionit bazë. Linjat e llumit shumë gërryes degradojnë me shpejtësi trashësinë standarde të murit. Përcaktimi i një plani më të rëndë siguron një shtresë sakrifikuese të materialit, duke zgjatur jetën e funksionimit të montimit. Zonat me konsum të lartë, të tilla si rrezja e jashtme e bërrylave në linjat e gazit me shpejtësi të lartë, përfitojnë gjithashtu nga rritja e trashësisë së murit për të luftuar mekanizmat e erozionit-korozionit. Ju duhet të analizoni dinamikën specifike të lëngjeve të sistemit për të identifikuar këto zona me konsum të lartë.
konkluzioni
Zgjedhja e montimit të duhur është një disiplinë e saktë inxhinierike e rregulluar nga përputhja e materialit, llogaritjet e sakta të trashësisë së murit dhe respektimi i rreptë i kodeve ASME. Ju duhet të vlerësoni me rigorozitet parametrat operacionalë për të siguruar që infrastruktura e tubacioneve të ruajë integritetin absolut nën stres.
Përcaktoni parametrat e saktë të presionit dhe temperaturës për sistemin specifik të tubacioneve.
Llogaritni orarin e kërkuar të tubave duke përdorur formulën e Barlow dhe lejimet e aplikueshme të kodit ASME.
Përputhni klasën e materialit të montimit dhe planifikoni në mënyrë të përkryer me tubin lidhës pa probleme.
Verifikoni Raportet e Testit të Mullirit të furnizuesit dhe mandatoni Testimin e duhur Jo-Destruktiv.
Konsultohuni me inxhinierë të certifikuar tubacionesh për llogaritjet komplekse të faktorit të intensifikimit të stresit.
FAQ
Pyetje: Si e përcaktoni vlerësimin e presionit të pajisjes së tubit të saldimit në prapanicë?
Përgjigje: Pajisjet e saldimit me prapanicë nuk kanë një vlerësim të pavarur PSI. Sipas ASME B16.9, vlerësimi i presionit të tyre përputhet me vlerësimin e një tubi të drejtë pa tela me të njëjtën shkallë materiali dhe trashësi muri, të llogaritur duke përdorur kodin e aplikueshëm të projektimit ASME B31.
Pyetje: A mund të bashkoni një montim më të lartë të planit në një tub me orar më të ulët?
Përgjigje: Po, por kërkon përpunimin e duhur të tranzicionit. Ju duhet të zvogëloni diametrin e brendshëm të montimit më të trashë që të përputhet me diametrin e brendshëm të tubit më të hollë. Kjo parandalon shtrembërimin e brendshëm të rëndë (të lartë-të ulët) dhe eliminon përqendrimet e rrezikshme të stresit në rrënjën e saldimit.
Pyetje: Cila është temperatura maksimale e funksionimit për një montim bërryl çeliku të karbonit?
Përgjigje: Pajisjet standarde të çelikut të karbonit (si ASTM A234 WPB) zakonisht kufizohen në 800°F. Funksionimi mbi këtë temperaturë shkakton grafitizimin, i cili dobëson rëndë integritetin strukturor të çelikut. Temperaturat më të larta kërkojnë çeliqe të aliazhuara.
Pyetje: Si ndikon lejimi i korrozionit në zgjedhjen e një bashkimi të tubit me presion të lartë?
Përgjigje: Leja e korrozionit i shtohet trashësisë minimale të llogaritur të kërkuar të murit. Kjo siguron që montimi të mbajë mjaft material strukturor për të mbajtur presionin e projektimit edhe pas viteve të degradimit të brendshëm nga lëngjet gërryese.
Pyetje: Pse pajisjet e saldimit të prapanicës preferohen mbi saldimet me fole për sistemet me presion të lartë?
Përgjigje: Saldimet me prapanicë sigurojnë një bashkim të vazhdueshëm me depërtim të plotë me një sipërfaqe të brendshme të lëmuar. Saldimet me fole krijojnë një çarje në pikën e futjes së tubit, e cila bllokon lëngjet gërryese dhe vepron si ngritës i stresit, duke i bërë ato të papërshtatshme për shërbime me presion të lartë ose me lodhje të lartë.
Pyetje: Çfarë dokumentacioni kërkohet ligjërisht për të verifikuar cilësinë e pajisjeve industriale të tubave?
Përgjigje: Raportet e testimit të materialit (MTR) janë të detyrueshme. Këto dokumente verifikojnë numrin specifik të nxehtësisë, përbërjen kimike, vetitë mekanike dhe trajtimin termik të pajisjes, duke vërtetuar përputhjen me standardet e specifikuara të materialit ASTM.
Pyetje: Si ndikon shtrembërimi i brendshëm (i lartë-i ulët) në jetëgjatësinë e lodhjes së lidhjeve të salduara të tubacioneve?
Përgjigje: Mospërputhja e brendshme krijon një ndërprerje të mprehtë gjeometrike në rrënjën e saldimit. Kjo vepron si një shumëzues i rëndë i stresit. Nën ngarkimin ciklik ose zgjerimin termik, ky përqendrim i stresit fillon me shpejtësi çarje të lodhjes, duke çuar në dështim të parakohshëm të kyçit.
Fllanxhat tona me fileto të falsifikuara i janë nënshtruar kontrollit dhe testimit të rreptë të cilësisë, me forcë dhe besueshmëri të shkëlqyer dhe mund t'i rezistojnë presionit të lartë dhe mjediseve të vështira të punës.
NA KONTAKTONI
Telefon: +86- 13832718182
Email:
sales@czweiheng.com WhatsApp:+86- 13832718182
Shtoni:East of Construction Machinery Factory, Yanshan County, Cangzhou, Hebei China