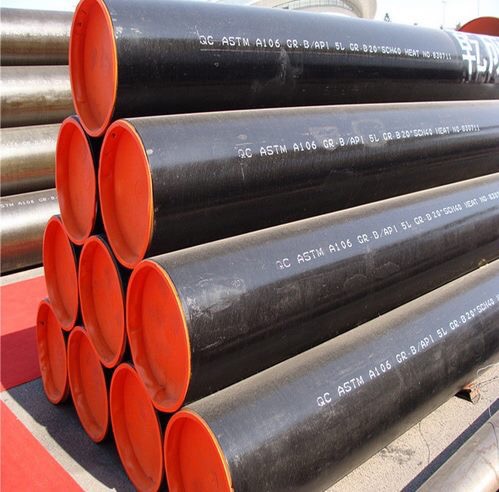
Việc chọn đúng phụ kiện cho các yêu cầu về nhiệt độ và áp suất cụ thể đòi hỏi phải căn chỉnh chính xác với mã ASME, kết hợp vật liệu chính xác và tính toán độ dày thành chính xác. Việc chỉ định các thành phần đường ống không chính xác trong môi trường công nghiệp có áp suất cao sẽ gây ra những rủi ro nghiêm trọng về an toàn và thời gian ngừng hoạt động lớn. Các kỹ sư phải đối mặt với thách thức liên tục trong việc cân bằng chính xác mức áp suất-nhiệt độ, khả năng tương thích của vật liệu và mức độ ăn mòn cho phép mà không cần thiết kế quá kỹ hệ thống. Bạn phải đảm bảo tính toàn vẹn của hệ thống trong những yêu cầu vận hành khắc nghiệt.
Hướng dẫn này cung cấp một khuôn khổ có hệ thống, tuân thủ quy tắc để đánh giá và tìm nguồn cung ứng phụ kiện đường ống hàn đối đầu . Bạn sẽ tìm hiểu cách điều hướng các tiêu chuẩn ASME B16.9, tính toán độ dày thành tối thiểu và áp dụng các hệ số giảm nhiệt độ cần thiết. Bằng cách hiểu rõ mức độ tăng cường ứng suất, suy thoái vật liệu và các quy trình thử nghiệm không phá hủy thích hợp, bạn có thể chỉ định các bộ phận duy trì ranh giới áp suất tuyệt đối trong suốt vòng đời của cơ sở.
Việc tuân thủ quy tắc là không thể thương lượng: Việc lựa chọn phải tuân thủ nghiêm ngặt ASME B16.9 (phụ kiện hàn giáp mép rèn do nhà máy sản xuất) và các quy tắc thiết kế như ASME B31.3 (đường ống xử lý) hoặc ASME B31.1 (đường ống điện) để đảm bảo mức áp suất của phụ kiện phù hợp hoặc vượt quá đường ống liền mạch tương ứng.
Phù hợp với vật liệu và lịch trình: Loại vật liệu phù hợp và độ dày thành (sơ đồ) phải phản chiếu hoàn hảo đường ống nối để ngăn chặn sự ăn mòn điện, độ lệch cao-thấp và tập trung ứng suất cục bộ.
Giới hạn ăn mòn quy định tuổi thọ: Tính đến giới hạn ăn mòn cụ thể (ví dụ: tiêu chuẩn 0,05 inch đối với thép cacbon dưới 1' theo mã ASME) là rất quan trọng để duy trì tính toàn vẹn áp suất cao trong suốt vòng đời của hệ thống.
Khả năng truy xuất nguồn gốc giúp giảm thiểu rủi ro: Việc mua sắm phải yêu cầu Báo cáo thử nghiệm vật liệu (MTR) xác minh thành phần hóa học, chỉ số nhiệt và cường độ năng suất trước khi lắp đặt.
Vai trò của phụ kiện đường ống hàn giáp mép trong hệ thống ứng suất cao
Cơ sở hạ tầng đường ống quan trọng yêu cầu không rò rỉ, cấu trúc liên tục và hạn chế dòng chảy tối thiểu. Các kỹ sư phải thiết lập các yêu cầu cơ bản để đảm bảo vận chuyển an toàn chất lỏng dễ bay hơi, nhiệt độ cao hoặc áp suất cao. Bất kỳ điểm yếu nào trong mạng lưới đường ống đều có thể ảnh hưởng đến toàn bộ cơ sở. Phương thức kết nối quyết định độ tin cậy về cấu trúc của hệ thống. Khi xử lý các ứng dụng công nghiệp nặng, tỷ lệ sai số là bằng không. Bạn cần các bộ phận kết hợp liền mạch với mạng lưới đường ống, tạo ra ranh giới kim loại liên tục chống lại các lực bên trong và bên ngoài.
Khi đánh giá kết nối đường ống hàn , mối hàn đối đầu luôn hoạt động tốt hơn các phương pháp thay thế trong điều kiện khắc nghiệt. Các mối hàn ổ cắm tạo ra các kẽ hở cố hữu bẫy chất lỏng ăn mòn, dẫn đến sự xuống cấp cục bộ nhanh hơn. Các kết nối ren và mặt bích tạo ra các đường rò rỉ cơ học không hoạt động dưới sự rung động mạnh hoặc chu trình nhiệt. Hàn đối đầu vẫn là tiêu chuẩn bắt buộc đối với các đường dây vượt quá hai inch trong các dịch vụ chất lỏng áp suất cao, nhiệt độ cao hoặc có tính ăn mòn cao. Cấu trúc kim loại liên tục giúp loại bỏ các đường rò rỉ và mang lại bề mặt bên trong nhẵn giúp giảm thiểu nhiễu loạn và xói mòn.
Quá trình chuyển đổi ranh giới hệ thống đòi hỏi phải lập kế hoạch cẩn thận. Hệ thống hàn giáp mép thường chuyển sang các loại kết nối khác tại các điểm ngắt thông số kỹ thuật, trạm van và đầu phun thiết bị. Các kỹ sư phải duy trì ranh giới áp suất trong quá trình chuyển đổi này. Bạn phải chỉ định các phần chuyển tiếp thích hợp, chẳng hạn như mặt bích cổ hàn, để duy trì tính toàn vẹn của cấu trúc. Điểm chuyển tiếp phải xử lý cùng tải áp suất và nhiệt độ như khi chạy đường ống chính. Sự căn chỉnh và hỗ trợ phù hợp tại các điểm nối này sẽ ngăn chặn mô men uốn quá mức làm ảnh hưởng đến các vòng đệm cơ khí. Đội ngũ hiện trường dựa vào các bản vẽ kỹ thuật chính xác để thực hiện các chuyển đổi này mà không gây ra điểm yếu.
Tải theo chu kỳ và độ mỏi ảnh hưởng nghiêm trọng đến tuổi thọ của đường ống. Cấu hình mối hàn đối đầu phân phối ứng suất đồng đều trên toàn bộ mối nối. Sự phân bố ứng suất đồng đều này làm cho chúng trở nên vượt trội đối với các hệ thống chịu chu kỳ nhiệt nghiêm trọng, sốc thủy lực hoặc rung cơ học bên ngoài. Mối hàn xuyên thấu hoàn toàn hợp nhất khớp nối và đường ống thành một cấu trúc liên tục duy nhất. Thiết kế nguyên khối này chống lại các cơ chế phá hủy do mỏi thường phá hủy các mối nối ren hoặc hàn ổ cắm trong điều kiện tải động. Bạn có thể quan sát độ bền này trong các nhà máy phát điện, nơi đường ống hơi nước trải qua sự thay đổi nhiệt độ hàng ngày.
Tiêu chí đánh giá cốt lõi để xếp hạng áp suất và nhiệt độ
ASME B16.9 không chỉ định trực tiếp xếp hạng PSI cụ thể cho các phụ kiện. Thay vào đó, phụ kiện được đánh giá là phù hợp với ống liền mạch thẳng có cùng chất liệu và độ dày thành. Nguyên tắc này áp dụng cho các mã thiết kế chính, bao gồm ASME B31.1 cho đường ống điện, B31.3 cho đường ống xử lý và B31.5 cho đường ống làm lạnh. Nếu một đường ống liền mạch có thể xử lý được áp suất và nhiệt độ vận hành thì khớp nối B16.9 phù hợp sẽ hoạt động tốt như nhau. Bạn phải xác định công suất của đường ống để thiết lập định mức của phụ kiện. Nguyên tắc phù hợp này giúp đơn giản hóa việc mua sắm nhưng nhấn mạnh vào việc tính toán lịch trình đường ống chính xác.
Tính toán độ dày thành tối thiểu đòi hỏi một cách tiếp cận công thức nghiêm ngặt. Bạn phải xác định lịch trình yêu cầu dựa trên áp suất thiết kế, nhiệt độ vận hành và giới hạn ứng suất cho phép của vật liệu. Công thức Barlow tiêu chuẩn, được sửa đổi theo yêu cầu của mã ASME, chỉ ra độ dày yêu cầu tối thiểu. Bạn phải tính đến đường kính ngoài của ống, áp suất thiết kế bên trong, ứng suất cho phép ở nhiệt độ thiết kế và hệ số chất lượng mối hàn dọc. Tính toán này cung cấp độ dày đường cơ sở trước khi thêm bất kỳ khoản phụ cấp nào. Các kỹ sư sử dụng phần mềm chuyên dụng để thực hiện các phép tính này, nhưng việc hiểu rõ các phép toán cơ bản là điều cần thiết để xác minh hiện trường.
Việc tính toán các khoản phụ cấp ăn mòn và xói mòn là rất quan trọng để đảm bảo an toàn lâu dài. Bạn phải điều chỉnh các tính toán độ dày cơ sở để tính đến sự suy giảm hoạt động theo thời gian. Mã ASME thường yêu cầu ngưỡng cho phép 0,05 inch đối với đường kính đường ống nhỏ hơn dưới một inch. Các mức cho phép lớn hơn là cần thiết đối với các dòng bùn ăn mòn hoặc các dịch vụ hóa học có tính ăn mòn cao. Bạn cộng khoản phụ cấp này vào độ dày thành tối thiểu đã tính toán để xác định độ dày danh nghĩa yêu cầu cuối cùng. Điều này đảm bảo khớp nối duy trì mức áp suất ngay cả sau nhiều năm mất vật liệu bên trong. Người vận hành nhà máy theo dõi sự xuống cấp này bằng cách sử dụng kiểm tra độ dày siêu âm trong quá trình quay vòng định kỳ.
Các yếu tố làm giảm nhiệt độ ảnh hưởng trực tiếp đến áp suất làm việc tối đa cho phép. Độ bền vật liệu suy giảm đáng kể ở nhiệt độ cao. Các kỹ sư phải áp dụng hệ số suy giảm để tính toán giới hạn vận hành an toàn. Khi nhiệt độ tăng, giá trị ứng suất cho phép của vật liệu giảm. Bạn phải tham khảo bảng đặc tính vật liệu cụ thể trong mã ASME B31 để tìm ứng suất cho phép chính xác ở nhiệt độ thiết kế chính xác của bạn. Việc không áp dụng các yếu tố suy giảm này sẽ dẫn đến đứt gãy nghiêm trọng dưới tải nhiệt. Bạn phải luôn thiết kế để đạt được nhiệt độ khó chịu dự đoán tối đa chứ không chỉ ở mức vận hành cơ bản thông thường.
Ví dụ về ứng suất cho phép của ASME B31.3 đối với A234 WPB (Đơn giản hóa để tham khảo)
Nhiệt độ hoạt động (° F)
Căng thẳng cho phép (ksi)
Giảm tác động
-20 đến 400
20.0
Sức mạnh cơ bản
500
18.9
Giảm nhẹ
600
17.3
Giảm vừa phải
700
14.3
Giảm đáng kể
800
10.8
Giảm mạnh
Lựa chọn vật liệu cho điều kiện vận hành khắc nghiệt
Các thành phần tiêu chuẩn như khớp nối khuỷu tay bằng thép carbon chiếm ưu thế trong các ứng dụng công nghiệp nói chung. Vật liệu phù hợp với tiêu chuẩn ASTM A234 WPB hoặc WPC mang lại khả năng hàn và độ bền kết cấu tuyệt vời. Bạn phải xác định cửa sổ nhiệt độ tối ưu của chúng một cách cẩn thận. Các loại thép carbon này hoạt động đáng tin cậy trong khoảng từ -20°F đến 800°F. Việc đẩy các vật liệu này vượt quá giới hạn nhiệt cụ thể sẽ gây ra những rủi ro nghiêm trọng. Hoạt động ở nhiệt độ trên 800°F trong thời gian dài sẽ gây ra hiện tượng than chì hóa, nơi cấu trúc cacbon bị suy yếu. Hoạt động dưới -20°F có nguy cơ gãy giòn khi chịu tải va đập. Thanh tra hiện trường tìm kiếm tem vật liệu cụ thể để xác minh cấp chính xác trước khi bắt đầu hàn.
Các lựa chọn thay thế bằng hợp kim và thép không gỉ trở nên cần thiết khi vận hành ngoài giới hạn thép cacbon. Bạn phải chuyển sang các loại thép không gỉ ASTM A403, chẳng hạn như 304L hoặc 316L, dành cho môi trường có tính ăn mòn cao hoặc đông lạnh. Thép không gỉ duy trì độ dẻo dai đặc biệt ở nhiệt độ cực thấp. Đối với các ứng dụng nhiệt độ cao, cần có hợp kim Chrome-Moly như ASTM A234 WP11, WP22 hoặc WP91. Các hợp kim này chống lại sự biến dạng và oxy hóa ở nhiệt độ vượt quá 1000°F. Việc lựa chọn hợp kim phù hợp sẽ ngăn ngừa hư hỏng sớm trong điều kiện sử dụng khắc nghiệt. Thợ hàn phải sử dụng kim loại phụ cụ thể và quy trình gia nhiệt trước khi làm việc với các hợp kim tiên tiến này.
Quy tắc tương thích vật liệu chi phối tất cả các lựa chọn phù hợp. Bạn phải kết hợp các đặc tính luyện kim của phụ kiện với đường ống nối. Sự kết hợp này đảm bảo tốc độ giãn nở nhiệt đồng đều trên toàn khớp. Các vật liệu không khớp giãn nở với tốc độ khác nhau, tạo ra ứng suất cắt lớn tại đường hàn trong quá trình luân nhiệt. Hơn nữa, vật liệu phù hợp đảm bảo khả năng hàn tối ưu và ngăn ngừa ăn mòn điện. Việc kết hợp các kim loại khác nhau, chẳng hạn như thép cacbon với thép không gỉ, sẽ tạo ra một tế bào điện khi có chất điện phân, nhanh chóng phá hủy kim loại kém quý hơn. Bạn phải sử dụng bộ cách điện nếu phải nối các kim loại khác nhau vào hệ thống đường ống.
Thiết kế mối nối ống cao áp: Những cân nhắc về kết cấu
Những thay đổi về hướng và kết nối nhánh vốn đã tạo ra hệ số nhân ứng suất trong hệ thống đường ống. Khuỷu tay và tees phá vỡ dòng ứng suất tuyến tính, tập trung lực vào các điểm hình học cụ thể. Các kỹ sư sử dụng Hệ số tăng cường ứng suất (SIF) để tính các hệ số nhân này. Bạn phải áp dụng SIF chính xác khi xác minh mức áp suất của một khớp nối ống cao áp . SIF điều chỉnh ứng suất được tính toán để phản ánh các điều kiện vật lý thực tế tại khớp nối. Việc không áp dụng SIF sẽ dẫn đến các mối nối được thiết kế kém nghiêm trọng và sẽ bị hỏng dưới tải trọng vận hành. Phần mềm phân tích ứng suất đường ống tự động tính toán các yếu tố này dựa trên hình dạng khớp nối.
Quản lý sự giãn nở nhiệt đòi hỏi phải xem xét cẩn thận hình dạng khớp nối. Hệ thống nhiệt độ cao trải qua sự tăng trưởng nhiệt đáng kể. Bố trí đường ống phải phù hợp với sự mở rộng này mà không ảnh hưởng đến các mối hàn. Các vòng giãn nở sử dụng khuỷu tay để hấp thụ chuyển động nhiệt thông qua việc uốn cong có kiểm soát. Các phụ kiện trong các vòng này chịu mômen uốn cao. Bạn phải đảm bảo lịch trình đã chọn và vật liệu có thể chịu được các lực uốn theo chu kỳ này cùng với áp suất bên trong. Vị trí hỗ trợ đường ống thích hợp cũng quan trọng như việc lựa chọn phụ kiện trong việc quản lý các tải nhiệt này.
Hình dạng vát và mối nối quyết định chất lượng của mối hàn cuối cùng. Cần phải chuẩn bị mặt cuối theo tiêu chuẩn để đạt được mối hàn xuyên thấu hoàn toàn. ASME B16.25 chỉ định các góc vát chính xác, thường là 37,5 độ và kích thước mặt gốc cho các phụ kiện hàn đối đầu. Việc vát mép thích hợp đảm bảo thợ hàn có thể đạt được sự hợp nhất hoàn toàn thông qua toàn bộ độ dày của thành. Sự thâm nhập không hoàn toàn tạo ra sự gia tăng ứng suất nghiêm trọng và bẫy chất lỏng ăn mòn, làm giảm đáng kể khả năng chịu áp lực của khớp. Đội ngũ hiện trường thường sử dụng máy vát chuyên dụng để chuẩn bị đầu ống tại chỗ cho phù hợp với các phụ kiện vát của nhà máy.
Dung sai chế tạo và căn chỉnh ống chỉ ảnh hưởng đến tính toàn vẹn cấu trúc cuối cùng. Thực tế vật lý của việc chế tạo ống ống có những điểm không hoàn hảo. Sự không khớp bên trong, được gọi là 'cao-thấp', xảy ra khi đường kính bên trong của ống và khớp nối không thẳng hàng hoàn hảo. Sự sai lệch này tạo ra sự tập trung ứng suất và làm giảm hiệu quả của khớp. Việc tuân thủ nghiêm ngặt các dung sai căn chỉnh là bắt buộc. Người thợ hàn phải đo đạc và điều chỉnh mối nối một cách cẩn thận trước khi hàn dính để giảm thiểu mức cao-thấp và đảm bảo đường cắt gốc đồng đều. Bạn phải từ chối bất kỳ sự điều chỉnh nào vượt quá giới hạn cao-thấp được mã cho phép.
Rủi ro thực hiện và đảm bảo chất lượng
Các yêu cầu về Thử nghiệm Không phá hủy (NDT) xác minh tính toàn vẹn của mối hàn và bản thân phụ kiện trước khi vận hành. Chụp X quang (RT) và Kiểm tra siêu âm (UT) kiểm tra thể tích bên trong của mối hàn xem có độ xốp, bao gồm xỉ và thiếu sự kết dính. Thử nghiệm thuốc nhuộm thẩm thấu (PT) và hạt từ tính (MT) phát hiện các khuyết tật phá vỡ bề mặt. Bạn phải chỉ định các phương pháp NDT thích hợp dựa trên các yêu cầu về chất lỏng dịch vụ và mã thiết kế. Hệ thống áp suất cao thường yêu cầu kiểm tra thể tích 100% tất cả các mối hàn đối đầu. Thanh tra viên phải được chứng nhận ASNT Cấp II hoặc III để giải thích chính xác kết quả kiểm tra.
Những cạm bẫy trong mua sắm đe dọa sự an toàn của hệ thống. Chuỗi cung ứng toàn cầu chứa đựng các vật liệu giả và phụ kiện không dung nạp được. Bạn phải giải quyết những rủi ro này một cách tích cực. Kiểm tra các nhà cung cấp về chứng nhận ISO và tuân thủ nghiêm ngặt các tiêu chuẩn ASME. Xác minh rằng nhà cung cấp duy trì một hệ thống quản lý chất lượng mạnh mẽ. Kiểm tra các phụ kiện đầu vào để biết độ chính xác về kích thước, đánh dấu thích hợp và chuẩn bị đầu cuối chính xác. Loại bỏ bất kỳ thành phần nào sai lệch so với dung sai quy định. Chương trình kiểm tra tiếp nhận nghiêm ngặt là tuyến phòng thủ đầu tiên của bạn chống lại các vật liệu kém chất lượng xâm nhập vào cơ sở.
Truy xuất nguồn gốc vật liệu là biện pháp bảo vệ quan trọng chống lại lỗi thành phần. Bạn phải xem lại Báo cáo thử nghiệm của nhà máy (MTR) cho mỗi lần lắp trước khi chấp nhận. MTR xác nhận số nhiệt, thành phần hóa học, điều kiện xử lý nhiệt và tính chất cơ học. Tham chiếu chéo dữ liệu MTR với các yêu cầu của loại vật liệu ASTM được chỉ định. Đảm bảo năng suất và độ bền kéo đáp ứng các yêu cầu về mã tối thiểu. Nếu không có MTR được xác minh, bạn không thể đảm bảo phụ kiện sẽ hoạt động an toàn dưới áp lực. Bạn phải lưu giữ những hồ sơ này trong gói doanh thu cố định của cơ sở để tham khảo sau này.
Sự đánh đổi hiệu suất trong việc lựa chọn phụ kiện
Việc lựa chọn các phụ kiện cao cấp và sử dụng lao động hàn có tay nghề đòi hỏi phải đầu tư ban đầu đáng kể. Tuy nhiên, cam kết ban đầu này mang lại độ tin cậy hoạt động lâu dài đáng kể. Hệ thống hàn đối đầu không cần bảo trì về ngăn ngừa rò rỉ khi được lắp đặt đúng cách. Cấu trúc hàn liên tục giúp loại bỏ nhu cầu vặn lại bu lông hoặc thay thế miếng đệm. Vòng đời kéo dài này ngăn ngừa sự cố ngừng hoạt động tốn kém ngoài kế hoạch và duy trì hoạt động sản xuất liên tục tại các cơ sở xử lý quan trọng. Bạn phải cân nhắc chi phí vật liệu trước mắt với mức độ an toàn vận hành được cung cấp bởi hệ thống hàn hoàn toàn.
Các kỹ sư phải biết khi nào cần chỉ định quá mức các thành phần. Thông thường, về mặt cấu trúc, việc chỉ định một lịch trình phù hợp nặng hơn so với yêu cầu về mặt toán học của các tính toán áp suất cơ bản thường khả thi về mặt cấu trúc. Các dòng bùn có tính ăn mòn cao làm suy giảm độ dày thành tiêu chuẩn một cách nhanh chóng. Việc chỉ định lịch trình nặng hơn sẽ cung cấp một lớp vật liệu hy sinh, kéo dài tuổi thọ hoạt động của phụ kiện. Các khu vực có độ mài mòn cao, chẳng hạn như bán kính ngoài của khuỷu trong đường dẫn khí tốc độ cao, cũng được hưởng lợi từ việc tăng độ dày thành để chống lại cơ chế ăn mòn-xói mòn. Bạn phải phân tích động lực học chất lỏng cụ thể của hệ thống để xác định các vùng có độ mài mòn cao này.
Phần kết luận
Việc lựa chọn phụ kiện phù hợp là một nguyên tắc kỹ thuật chính xác được điều chỉnh bởi việc kết hợp vật liệu, tính toán độ dày thành chính xác và tuân thủ nghiêm ngặt các quy tắc ASME. Bạn phải đánh giá các thông số vận hành một cách nghiêm ngặt để đảm bảo cơ sở hạ tầng đường ống duy trì tính toàn vẹn tuyệt đối dưới áp lực.
Xác định các thông số áp suất và nhiệt độ chính xác cho hệ thống đường ống cụ thể.
Tính toán lịch trình đường ống cần thiết bằng cách sử dụng công thức Barlow và các phụ cấp áp dụng theo mã ASME.
Phù hợp với loại vật liệu phù hợp và lịch trình hoàn hảo với đường ống liền mạch kết nối.
Xác minh Báo cáo Thử nghiệm Nhà máy của nhà cung cấp và yêu cầu Thử nghiệm Không Phá hủy thích hợp.
Tham khảo ý kiến của các kỹ sư đường ống đã được chứng nhận để tính toán Hệ số tăng cường ứng suất phức tạp.
Câu hỏi thường gặp
Hỏi: Làm thế nào để bạn xác định mức áp suất của phụ kiện đường ống hàn đối đầu?
Trả lời: Các phụ kiện hàn đối đầu không có xếp hạng PSI độc lập. Theo ASME B16.9, định mức áp suất của chúng khớp với định mức của ống thẳng liền mạch có cùng loại vật liệu và độ dày thành, được tính bằng mã thiết kế ASME B31 hiện hành.
Hỏi: Bạn có thể hàn một ống có lịch trình cao hơn vào một đường ống có lịch trình thấp hơn không?
A: Có, nhưng nó đòi hỏi phải gia công chuyển tiếp thích hợp. Bạn phải côn đường kính trong của khớp nối dày hơn để phù hợp với đường kính trong của ống mỏng hơn. Điều này ngăn chặn sự sai lệch nghiêm trọng bên trong (cao-thấp) và loại bỏ sự tập trung ứng suất nguy hiểm ở chân mối hàn.
Hỏi: Nhiệt độ hoạt động tối đa của khớp nối khuỷu bằng thép carbon là bao nhiêu?
Trả lời: Các phụ kiện bằng thép carbon tiêu chuẩn (như ASTM A234 WPB) thường được giới hạn ở 800°F. Hoạt động trên nhiệt độ này gây ra hiện tượng grafit hóa, làm suy yếu nghiêm trọng tính toàn vẹn cấu trúc của thép. Nhiệt độ cao hơn đòi hỏi thép hợp kim.
Hỏi: Mức độ ăn mòn ảnh hưởng như thế nào đến việc lựa chọn mối nối ống áp suất cao?
A: Phụ cấp ăn mòn được thêm vào độ dày thành yêu cầu tối thiểu được tính toán. Điều này đảm bảo khớp nối giữ lại đủ vật liệu kết cấu để giữ áp suất thiết kế ngay cả sau nhiều năm xuống cấp bên trong do chất lỏng ăn mòn.
Hỏi: Tại sao các phụ kiện hàn đối đầu được ưa chuộng hơn các mối hàn ổ cắm trong hệ thống áp suất cao?
Trả lời: Mối hàn giáp mép cung cấp mối nối xuyên thấu hoàn toàn, liên tục với bề mặt bên trong nhẵn. Các mối hàn ổ cắm tạo ra một kẽ hở tại điểm chèn ống, bẫy chất lỏng ăn mòn và hoạt động như một bộ tăng ứng suất, khiến chúng không phù hợp với dịch vụ áp suất cao hoặc độ mỏi cao.
Hỏi: Về mặt pháp lý, cần có những tài liệu gì để xác minh chất lượng của phụ kiện đường ống công nghiệp?
Đáp: Báo cáo thử nghiệm vật liệu (MTR) là bắt buộc. Các tài liệu này xác minh chỉ số nhiệt cụ thể, thành phần hóa học, tính chất cơ học và xử lý nhiệt của phụ kiện, chứng minh sự tuân thủ các tiêu chuẩn vật liệu ASTM đã chỉ định.
Hỏi: Độ lệch bên trong (cao-thấp) ảnh hưởng như thế nào đến tuổi thọ mỏi của các mối nối đường ống hàn?
A: Độ lệch bên trong tạo ra sự gián đoạn hình học sắc nét ở chân mối hàn. Điều này hoạt động như một hệ số nhân căng thẳng nghiêm trọng. Dưới tác dụng của tải trọng theo chu kỳ hoặc sự giãn nở nhiệt, sự tập trung ứng suất này nhanh chóng tạo ra các vết nứt do mỏi, dẫn đến hỏng khớp sớm.
Mặt bích ren rèn của chúng tôi đã trải qua quá trình kiểm tra và kiểm soát chất lượng nghiêm ngặt, với độ bền và độ tin cậy tuyệt vời, đồng thời có thể chịu được áp suất cao và môi trường làm việc khắc nghiệt.
LIÊN HỆ VỚI CHÚNG TÔI
Điện thoại: +86- 13832718182
Email:
sales@czweiheng.com WhatsApp:+86- 13832718182
Add:Phía Đông Nhà máy Máy xây dựng, Quận Yanshan, Cangzhou, Hà Bắc Trung Quốc