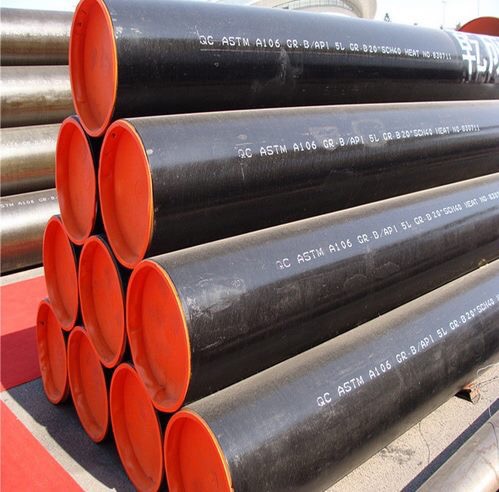
Вибір правильної арматури для конкретних вимог до тиску та температури вимагає точного узгодження з кодами ASME, точного підбору матеріалу та точного розрахунку товщини стінки. Вказівка неправильних компонентів трубопроводів у промисловому середовищі з високим навантаженням створює катастрофічні ризики для безпеки та масові простої. Інженери стикаються з постійною проблемою збалансування точних показників тиску та температури, сумісності матеріалів і допусків на корозію без надмірного проектування системи. Ви повинні гарантувати цілісність системи за екстремальних робочих вимог.
Цей посібник надає систематичну, сумісну з кодом структуру для оцінювання та пошуку джерел трубопровідна арматура під зварювання встик . Ви навчитеся орієнтуватися в стандартах ASME B16.9, розраховувати мінімальну товщину стінки та застосовувати необхідні коефіцієнти зниження температури. Розуміючи інтенсифікацію напруги, деградацію матеріалу та належні протоколи неруйнівного тестування, ви можете визначити компоненти, які підтримують абсолютні межі тиску протягом усього життєвого циклу об’єкта.
Відповідність коду не підлягає обговоренню: вибір повинен суворо відповідати стандарту ASME B16.9 (фабричні ковані зварювальні фітинги) і таким стандартам проектування, як ASME B31.3 (технологічні трубопроводи) або ASME B31.1 (енергетичні трубопроводи), щоб гарантувати, що номінальний тиск фітинга відповідає або перевищує тиск відповідної безшовної труби.
Відповідність матеріалу та схеми: Марка матеріалу фітинга та товщина стінки (схема) повинні ідеально віддзеркалювати з’єднувальну трубу, щоб запобігти гальванічній корозії, високому-низькому зміщенню та локальній концентрації напруги.
Допуски на корозію визначають тривалість життя: врахування конкретних припусків на корозію (наприклад, стандартні 0,05 дюйма для вуглецевої сталі менше 1' згідно з кодами ASME) має вирішальне значення для підтримки цілісності високого тиску протягом життєвого циклу системи.
Відстеження зменшує ризики: Закупівлі повинні обов’язково передати звіти про випробування матеріалів (MTR) для перевірки хімічного складу, теплових чисел і межі текучості перед встановленням.
Роль трубних з’єднань з стиковим зварюванням у системах з високими навантаженнями
Критична інфраструктура трубопроводів вимагає нульових витоків, безперервності конструкції та мінімального обмеження потоку. Інженери повинні встановити базові вимоги, які гарантують безпечне транспортування летких, високотемпературних рідин або рідин під високим тиском. Будь-яке слабке місце в мережі трубопроводів ставить під загрозу весь об’єкт. Спосіб підключення визначає структурну надійність системи. Коли мова йде про важкі промислові додатки, право на помилку дорівнює нулю. Вам потрібні компоненти, які плавно з’єднуються з трубопровідною мережею, створюючи суцільну металеву межу, яка протистоїть внутрішнім і зовнішнім силам.
При оцінюванні зварні з’єднання трубопроводів , стикові зварні шви стабільно перевершують альтернативні методи в важких умовах експлуатації. Зварні шви утворюють внутрішні щілини, які затримують корозійні рідини, що призводить до прискореного локального руйнування. Різьбові та фланцеві з’єднання створюють механічні шляхи витоку, які виходять з ладу під впливом сильної вібрації або термічного циклу. Зварювання встик залишається обов’язковим стандартом для ліній довжиною понад два дюйми в умовах високого тиску, високої температури або висококорозійних рідин. Суцільна металева структура усуває шляхи витоку та забезпечує гладку внутрішню поверхню, яка мінімізує турбулентність та ерозію.
Переходи між межами системи вимагають ретельного планування. Системи стикового зварювання часто переходять на інші типи з’єднань у розривах специфікацій, станціях клапанів і насадках обладнання. Інженери повинні зберігати межі тиску під час цих переходів. Ви повинні вказати відповідні перехідні деталі, такі як зварні фланці горловини, щоб зберегти структурну цілісність. Точка переходу повинна витримувати такі ж тискові та температурні навантаження, як і головний участок трубопроводу. Правильне вирівнювання та опора на цих з’єднаннях запобігають пошкодженню механічних ущільнень через надмірні згинальні моменти. Польові бригади покладаються на точні інженерні креслення, щоб виконати ці переходи без введення слабких місць.
Циклічне навантаження та втома сильно впливають на довговічність трубопроводів. Конфігурація стикового зварювання рівномірно розподіляє напругу по з’єднанню. Цей рівномірний розподіл напруги робить їх кращими для систем, які піддаються сильним термічним циклам, гідравлічним ударам або зовнішній механічній вібрації. Зварний шов з повним проваром з’єднує фітинг і трубу в єдину суцільну конструкцію. Ця монолітна конструкція протистоїть механізмам втомного руйнування, які зазвичай руйнують різьбові або зварні з’єднання в муфту в умовах динамічного навантаження. Ви можете спостерігати цю довговічність на електростанціях, де паропроводи зазнають щоденних коливань температури.
Основні критерії оцінки тиску та температури
ASME B16.9 не призначає конкретні рейтинги PSI безпосередньо фітингам. Натомість фітинг відповідає прямій безшовній трубі з того самого матеріалу та товщини стінки. Цей принцип поширюється на основні стандарти проектування, включаючи ASME B31.1 для силових трубопроводів, B31.3 для технологічних трубопроводів і B31.5 для холодильних трубопроводів. Якщо безшовна труба витримує робочий тиск і температуру, відповідний фітинг B16.9 працюватиме однаково добре. Ви повинні визначити пропускну здатність труби, щоб визначити рейтинг фітинга. Цей принцип узгодження спрощує закупівлі, але приділяє велику увагу точним розрахункам розкладу труб.
Розрахунок мінімальної товщини стінки вимагає строго формульного підходу. Ви повинні визначити необхідний графік на основі розрахункового тиску, робочої температури та допустимих меж напруження матеріалу. Стандартна формула Барлоу, модифікована вимогами коду ASME, визначає мінімально необхідну товщину. Ви повинні враховувати зовнішній діаметр труби, внутрішній розрахунковий тиск, допустиме напруження при розрахунковій температурі та коефіцієнт якості поздовжнього зварного з’єднання. Цей розрахунок забезпечує базову товщину перед додаванням будь-яких припусків. Інженери використовують спеціалізоване програмне забезпечення для виконання цих розрахунків, але розуміння основної математики є важливим для польової перевірки.
Врахування допусків на корозію та ерозію має вирішальне значення для довгострокової безпеки. Ви повинні налаштувати розрахунки базової товщини, щоб врахувати погіршення експлуатаційних характеристик з часом. Норми ASME часто передбачають порогове значення 0,05 дюйма для менших діаметрів труб менше одного дюйма. Більші допуски необхідні для ерозійних шламових ліній або висококорозійних хімічних послуг. Ви додаєте цей припуск до розрахованої мінімальної товщини стінки, щоб визначити остаточну необхідну номінальну товщину. Це гарантує, що фітинг зберігає свій номінальний тиск навіть після багатьох років внутрішньої втрати матеріалу. Оператори заводу відстежують цю деградацію за допомогою ультразвукового тестування товщини під час рутинних ремонтів.
Фактори зниження температури безпосередньо впливають на максимально допустимий робочий тиск. Міцність матеріалу значно погіршується при підвищених температурах. Інженери повинні застосувати коефіцієнти зниження, щоб обчислити межі безпечної експлуатації. З підвищенням температури допустиме значення напруги матеріалу зменшується. Ви повинні ознайомитися з таблицями властивостей конкретних матеріалів у кодах ASME B31, щоб знайти правильне допустиме напруження за вашої точної розрахункової температури. Незастосування цих факторів зниження номінальних характеристик призводить до катастрофічного розриву під дією теплового навантаження. Ви завжди повинні проектувати максимальну очікувану температуру відхилення, а не лише нормальну робочу базову лінію.
ASME B31.3 Приклади допустимого напруження для A234 WPB (спрощене для довідки)
Робоча температура (°F)
Допустима напруга (ksi)
Знижуючий вплив
-20 до 400
20.0
Базова сила
500
18.9
Незначне скорочення
600
17.3
Помірне зниження
700
14.3
Значне скорочення
800
10.8
Серйозне зниження
Вибір матеріалу для екстремальних умов експлуатації
Стандартні компоненти, такі як колінчасті фітинги з вуглецевої сталі домінують у загальному промисловому застосуванні. Матеріали, що відповідають ASTM A234 WPB або WPC, забезпечують відмінну зварюваність і міцність конструкції. Ви повинні ретельно визначити їх оптимальні температурні вікна. Ці марки вуглецевої сталі надійно працюють при температурах від -20°F до 800°F. Перевищення температурних обмежень для цих матеріалів створює серйозні ризики. Робота при температурі вище 800°F протягом тривалого часу спричиняє графітизацію, де структура вуглецю слабшає. Робота нижче -20°F створює ризик крихкого руйнування під ударним навантаженням. Польові інспектори шукають марки конкретного матеріалу, щоб перевірити правильний клас перед початком зварювання.
Альтернативи зі сплаву та нержавіючої сталі стають необхідними при експлуатації поза межами вуглецевої сталі. Ви повинні перейти на марки нержавіючої сталі ASTM A403, такі як 304L або 316L, для висококорозійних або криогенних середовищ. Нержавіюча сталь зберігає виняткову міцність при надзвичайно низьких температурах. Для високотемпературних застосувань потрібні сплави Chrome-Moly, такі як ASTM A234 WP11, WP22 або WP91. Ці сплави стійкі до деформації повзучості та окислення при температурах, що перевищують 1000°F. Вибір правильного сплаву запобігає передчасному виходу з ладу в важких умовах експлуатації. Під час роботи з цими вдосконаленими сплавами зварювальники повинні використовувати спеціальні наповнювачі та процедури попереднього нагрівання.
Вибір фурнітури керується правилом сумісності матеріалів. Металургійні властивості фітинга повинні відповідати з’єднувальній трубі. Таке узгодження забезпечує рівномірний рівень теплового розширення вздовж з’єднання. Невідповідні матеріали розширюються з різною швидкістю, створюючи значні напруги зсуву в зварному шві під час термічного циклу. Крім того, відповідні матеріали забезпечують оптимальну зварюваність і запобігають гальванічній корозії. З’єднання різнорідних металів, наприклад вуглецевої сталі та нержавіючої сталі, створює гальванічний елемент у присутності електроліту, швидко руйнуючи менш шляхетний метал. Ви повинні використовувати комплекти діелектричної ізоляції, якщо різнорідні метали повинні бути з’єднані в системі трубопроводів.
Проектування з’єднання труб високого тиску: конструктивні міркування
Зміни напрямків і розгалуження за своєю природою створюють мультиплікатори напруги в системі трубопроводу. Коліна та трійники порушують лінійний потік напруги, концентруючи сили в певних геометричних точках. Інженери використовують коефіцієнти інтенсифікації напруги (SIF), щоб врахувати ці множники. Під час перевірки номінального тиску a з'єднання труб високого тиску . SIF змінює розраховане напруження, щоб відобразити фактичні фізичні умови на фітингу. Незастосування SIF призводить до значної недостатності конструкції з’єднань, які вийдуть з ладу під дією робочих навантажень. Програмне забезпечення для аналізу напруги в трубопроводі автоматично обчислює ці коефіцієнти на основі геометрії фітинга.
Управління тепловим розширенням вимагає ретельного розгляду геометрії кріплення. Високотемпературні системи відчувають значне теплове зростання. Схема трубопроводу повинна враховувати це розширення без шкоди для зварювальних швів. Розширювальні петлі використовують коліна для поглинання теплового руху шляхом контрольованого згинання. Фітинги в цих петлях відчувають високі згинальні моменти. Ви повинні переконатися, що вибраний графік і матеріал можуть витримувати ці циклічні сили згинання разом із внутрішнім тиском. Правильне розміщення опори для труби є таким же важливим, як і вибір фітинга для керування цими тепловими навантаженнями.
Фаска та геометрія з’єднання визначають якість остаточного зварювання. Для досягнення повного проплавлення зварних швів потрібна стандартна підготовка кінців. ASME B16.25 визначає точні кути скосу, як правило, 37,5 градусів, і розміри кореневої поверхні для зварювальних фітингів. Правильна фаска гарантує, що зварювальник зможе досягти повного зварювання по всій товщині стінки. Неповне проникнення створює сильний підйом напруги та пастку для корозійних рідин, різко знижуючи здатність з’єднання тиску. Виїзні бригади часто використовують спеціалізовані верстати для зняття фаски, щоб підготувати кінці труб на місці, щоб відповідати фітингам із фабричною фаскою.
Виготовлення котушки та допуски на вирівнювання впливають на остаточну цілісність конструкції. Фізичні реалії виготовлення котушки трубопроводу вносять недосконалості. Внутрішня невідповідність, відома як 'високий-низький', виникає, коли внутрішні діаметри труби та фітинга не збігаються ідеально. Це зміщення створює концентрацію напруги та знижує ефективність суглоба. Суворе дотримання допусків вирівнювання є обов'язковим. Слюсарі повинні ретельно виміряти та відрегулювати з’єднання перед зварюванням прихватками, щоб мінімізувати високий-низький і забезпечити рівномірний кореневий прохід. Ви повинні відмовитися від будь-якої підгонки, яка перевищує дозволені нормами високий-низький ліміт.
Ризики впровадження та забезпечення якості
Вимоги до неруйнівного контролю (NDT) перевіряють цілісність зварного шва та самого фітинга перед введенням в експлуатацію. Рентгенографія (RT) і ультразвуковий контроль (UT) перевіряють внутрішній об’єм зварного шва на пористість, включення шлаку та відсутність плавлення. Випробування на проникнення барвників (PT) і магнітні частинки (MT) виявляють дефекти, що розривають поверхню. Ви повинні вказати відповідні методи НК на основі робочої рідини та вимог коду конструкції. Системи високого тиску часто вимагають 100% об’ємної перевірки всіх стикових зварних швів. Інспектори повинні мати сертифікат ASNT рівня II або III, щоб точно інтерпретувати результати тестування.
Підводні камені закупівель загрожують безпеці системи. Глобальний ланцюжок постачання містить підроблені матеріали та недопустиму арматуру. Ви повинні агресивно реагувати на ці ризики. Аудит постачальників щодо сертифікатів ISO та суворого дотримання стандартів ASME. Переконайтеся, що постачальник підтримує надійну систему управління якістю. Перевірте вхідні фітинги на точність розмірів, належне маркування та правильну підготовку кінців. Відбраковуйте будь-які компоненти, які відхиляються від зазначених допусків. Сувора програма приймальної інспекції — це ваша перша лінія захисту від неякісних матеріалів, які надходять на підприємство.
Відстеження матеріалу є критичним захистом від поломки компонентів. Ви повинні переглянути звіти про випробування на стані (MTR) для кожного фітинга перед прийняттям. МТР підтверджує число теплоти, хімічний склад, умови термічної обробки та механічні властивості. Порівняйте дані MTR з вимогами до зазначеного класу матеріалу ASTM. Переконайтеся, що межа текучості та міцність на розрив відповідають мінімальним вимогам кодексу. Без перевірених MTR ви не можете гарантувати, що фітинг безпечно працюватиме під тиском. Ви повинні зберігати ці записи в постійному оборотному пакеті закладу для подальшого використання.
Компроміси продуктивності при виборі фітинга
Вибір високоякісної арматури та використання кваліфікованої зварювальної праці вимагає значних початкових інвестицій. Однак це початкове зобов’язання забезпечує значну довгострокову експлуатаційну надійність. Системи стикового зварювання забезпечують нульове технічне обслуговування щодо запобігання витокам, якщо вони встановлені правильно. Суцільна зварна конструкція позбавляє від необхідності затягувати болти або замінювати прокладки. Цей подовжений життєвий цикл запобігає дорогим незапланованим простоям і підтримує безперервне виробництво на критично важливих технологічних об’єктах. Ви повинні зважити негайні матеріальні витрати з експлуатаційною безпекою, яку забезпечує повністю зварна система.
Інженери повинні знати, коли перевизначати компоненти. Часто структурно життєздатним є визначення важчого графіка підгонки, ніж математично вимагається розрахунками базового тиску. Сильно ерозійні лінії шламу швидко погіршують стандартну товщину стінок. Встановлення щільнішого графіка забезпечує жертвуваний шар матеріалу, подовжуючи термін експлуатації фітинга. Зони високого зносу, такі як зовнішній радіус колін у високошвидкісних газопроводах, також виграють від збільшення товщини стінки для боротьби з механізмами ерозії та корозії. Ви повинні проаналізувати специфічну динаміку рідини системи, щоб визначити ці зони високого зносу.
Висновок
Вибір правильного фітинга є точною інженерною дисципліною, яка регулюється підбором матеріалів, точним обчисленням товщини стінок і суворим дотриманням норм ASME. Ви повинні ретельно оцінити робочі параметри, щоб забезпечити абсолютну цілісність інфраструктури трубопроводів під час навантаження.
Визначте точні параметри тиску та температури для конкретної системи трубопроводів.
Розрахуйте необхідний розклад труб за допомогою формули Барлоу та застосовних допусків коду ASME.
Ідеально підберіть марку матеріалу фітинга та графік до з’єднувальної безшовної труби.
Перевірити звіти про випробування постачальника на станках і замовити відповідне неруйнівне випробування.
Зверніться до сертифікованих інженерів з трубопроводів для складних розрахунків коефіцієнта посилення напруги.
FAQ
Питання: Як визначити номінальний тиск трубних з’єднань, зварених устик?
A: Фітинги для стикового зварювання не мають окремого рейтингу PSI. Відповідно до ASME B16.9, їх номінальний тиск відповідає номінальному значенню безшовної прямої труби з тим самим класом матеріалу та товщиною стінки, розрахованим з використанням відповідного коду проектування ASME B31.
Питання: Чи можете ви приварити фітинг з більшим розкладом до труби з нижчим розкладом?
A: Так, але це вимагає належної обробки переходу. Внутрішній діаметр товщого фітинга повинен відповідати конічному отвору внутрішньому діаметру тоншої труби. Це запобігає серйозному внутрішньому зсуву (високий-низький) і усуває небезпечну концентрацію напруги в корені зварного шва.
Q: Яка максимальна робоча температура для колінного фітинга з вуглецевої сталі?
Відповідь: Стандартні фітинги з вуглецевої сталі (наприклад, ASTM A234 WPB) зазвичай обмежені до 800°F. Робота вище цієї температури викликає графітизацію, яка серйозно послаблює структурну цілісність сталі. Для більш високих температур потрібні леговані сталі.
З: Як допуск на корозію впливає на вибір з’єднання труб високого тиску?
A: Допуск на корозію додається до розрахованої мінімально необхідної товщини стінки. Це гарантує, що фітинг зберігає достатню кількість структурного матеріалу для утримання проектного тиску навіть після багатьох років внутрішньої деградації від корозійних рідин.
Питання: Чому для систем високого тиску фітинги під зварювання встик є кращими, ніж зварні муфти?
В: Стикові зварні шви забезпечують безперервне з’єднання з повним проваром із гладкою внутрішньою поверхнею. Розтрубні зварні шви створюють щілину в точці введення труби, яка затримує корозійні рідини та діє як підйом напруги, що робить їх непридатними для експлуатації під високим тиском або високою втомою.
З: Яка документація вимагається за законом для перевірки якості промислових трубопровідних фітингів?
A: Звіти про випробування матеріалів (MTR) є обов’язковими. Ці документи підтверджують питоме число теплоти, хімічний склад, механічні властивості та термічну обробку фітинга, підтверджуючи відповідність зазначеним стандартам матеріалів ASTM.
З: Як внутрішня невідповідність (висока-низька) впливає на довговічність зварних з’єднань трубопроводів?
A: Внутрішнє зміщення створює різкий геометричний розрив у корені зварного шва. Це діє як сильний мультиплікатор стресу. Під час циклічного навантаження або теплового розширення ця концентрація напруги швидко ініціює втомні тріщини, що призводить до передчасного руйнування з’єднання.
Наші ковані різьбові фланці пройшли суворий контроль якості та випробування, мають відмінну міцність і надійність і можуть витримувати високий тиск і важкі робочі умови.
ЗВ'ЯЖІТЬСЯ З НАМИ
Телефон: +86- 13832718182
Електронна пошта:
sales@czweiheng.com WhatsApp:+86- 13832718182
Додати:East of Construction Machinery Factory, Yanshan County, Cangzhou, Hebei China