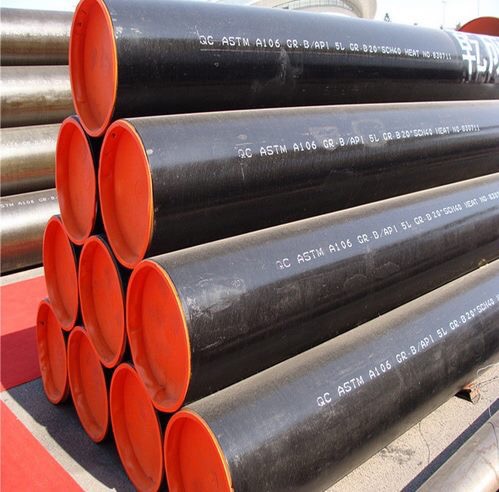
Å velge riktige beslag for spesifikke trykk- og temperaturkrav krever nøyaktig justering med ASME-koder, presis materialtilpasning og nøyaktige veggtykkelsesberegninger. Spesifisering av feil rørkomponenter i industrimiljøer med høy belastning introduserer katastrofale sikkerhetsrisikoer og massiv driftsstans. Ingeniører står overfor den konstante utfordringen med å balansere eksakte trykk-temperaturklassifiseringer, materialkompatibilitet og korrosjonskvoter uten å overkonstruere systemet. Du må garantere systemintegritet under ekstreme driftskrav.
Denne veiledningen gir et systematisk, kodekompatibelt rammeverk for evaluering og innkjøp stumpsveis rørfittings . Du vil lære hvordan du navigerer i ASME B16.9-standarder, beregner minimum veggtykkelse og bruker nødvendige temperaturreduksjonsfaktorer. Ved å forstå spenningsintensivering, materialdegradering og riktige ikke-destruktive testprotokoller, kan du spesifisere komponenter som opprettholder absolutte trykkgrenser gjennom anleggets livssyklus.
Kodeoverholdelse er ikke-omsettelig: Valget må være strengt tilpasset ASME B16.9 (fabrikkproduserte smide stumpsveisfittings) og designkoder som ASME B31.3 (prosessrør) eller ASME B31.1 (strømrør) for å sikre at fittingens trykkklassifisering samsvarer med eller overstiger det tilsvarende sømløse røret.
Materiale- og plantilpasning: Beslagets materialkvalitet og veggtykkelse (plan) må speile tilkoblingsrøret perfekt for å forhindre galvanisk korrosjon, høy-lav feiljustering og lokaliserte spenningskonsentrasjoner.
Korrosjonstillatelser dikterer levetid: Å ta hensyn til spesifikke korrosjonskvoter (f.eks. standard 0,05 tommer for karbonstål under 1' per ASME-koder) er avgjørende for å opprettholde høytrykksintegritet over systemets livssyklus.
Sporbarhet reduserer risiko: Innkjøp må kreve materialtestrapporter (MTR) for å verifisere kjemisk sammensetning, varmetall og flytestyrke før installasjon.
Rollen til stumpsveis rørfittings i høyspenningssystemer
Kritisk rørinfrastruktur krever null lekkasje, strukturell kontinuitet og minimal flytbegrensning. Ingeniører må etablere grunnleggende krav som garanterer sikker transport av flyktige, høytemperatur- eller høytrykksvæsker. Ethvert svakt punkt i rørnettet kompromitterer hele anlegget. Tilkoblingsmetoden dikterer den strukturelle påliteligheten til systemet. Når du arbeider med tunge industrielle applikasjoner, er feilmarginen null. Du trenger komponenter som smelter sømløst sammen med rørnettverket, og skaper en kontinuerlig metallgrense som motstår interne og eksterne krefter.
Ved evaluering sveisede rørforbindelser , stumpsveiser overgår konsekvent alternative metoder ved alvorlig bruk. Sokkelsveiser skaper iboende sprekker som fanger etsende væsker, noe som fører til akselerert lokal nedbrytning. Gjenge- og flensforbindelser introduserer mekaniske lekkasjebaner som svikter under kraftig vibrasjon eller termisk sykling. Stumsveising er fortsatt den obligatoriske standarden for linjer som overstiger to tommer i høytrykks-, høytemperatur- eller svært korrosive væsketjenester. Den kontinuerlige metallstrukturen eliminerer lekkasjebaner og gir en jevn indre overflate som minimerer turbulens og erosjon.
Systemgrenseoverganger krever nøye planlegging. Stumsveisesystemer går ofte over til andre tilkoblingstyper ved spesifikasjonsbrudd, ventilstasjoner og utstyrsdyser. Ingeniører må bevare trykkgrenser under disse overgangene. Du må spesifisere passende overgangsstykker, for eksempel sveisehalsflenser, for å opprettholde strukturell integritet. Overgangspunktet må håndtere samme trykk- og temperaturbelastninger som hovedrørstrekket. Riktig justering og støtte ved disse knutepunktene forhindrer overdreven bøyemomenter fra å kompromittere de mekaniske tetningene. Feltmannskaper er avhengige av nøyaktige tekniske tegninger for å utføre disse overgangene uten å introdusere svake punkter.
Syklisk belastning og tretthet påvirker rørets levetid alvorlig. Stumsveisekonfigurasjoner fordeler spenningen jevnt over skjøten. Denne jevne spenningsfordelingen gjør dem overlegne for systemer som utsettes for alvorlig termisk sykling, hydraulisk sjokk eller ytre mekanisk vibrasjon. Helpenetrasjonssveisingen smelter sammen fittingen og røret til en enkelt sammenhengende struktur. Denne monolitiske konstruksjonen motstår utmattelsesfeilmekanismene som typisk ødelegger gjengede eller muffesveisede skjøter under dynamiske belastningsforhold. Du kan observere denne holdbarheten i kraftproduksjonsanlegg hvor dampledninger gjennomgår daglige temperatursvingninger.
Kjernevurderingskriterier for trykk- og temperaturvurderinger
ASME B16.9 tildeler ikke spesifikke PSI-klassifiseringer direkte til beslag. I stedet er beslaget vurdert til å matche det rette sømløse røret av samme materiale og veggtykkelse. Dette prinsippet gjelder på tvers av store designkoder, inkludert ASME B31.1 for kraftrør, B31.3 for prosessrør og B31.5 for kjølerør. Hvis et sømløst rør kan håndtere driftstrykket og temperaturen, vil en matchende B16.9-kobling fungere like bra. Du må bestemme rørets kapasitet for å etablere armaturens karakter. Dette samsvarsprinsippet forenkler innkjøp, men legger stor vekt på nøyaktige beregninger av rørplaner.
Beregning av minimum veggtykkelse krever en streng formel tilnærming. Du må bestemme den nødvendige tidsplanen basert på designtrykk, driftstemperatur og materialtillatte spenningsgrenser. Standard Barlows formel, modifisert av ASME-kodekrav, dikterer minimumskravet tykkelse. Du må ta hensyn til rørets utvendige diameter, det interne designtrykket, den tillatte spenningen ved designtemperaturen og den langsgående sveiseskjøtens kvalitetsfaktor. Denne beregningen gir grunnlinjetykkelsen før du legger til eventuelle kvoter. Ingeniører bruker spesialisert programvare for å kjøre disse beregningene, men å forstå den underliggende matematikken er avgjørende for feltverifisering.
Å ta hensyn til korrosjons- og erosjonskvoter er avgjørende for langsiktig sikkerhet. Du må justere grunnlinjetykkelsesberegninger for å ta hensyn til driftsforringelse over tid. ASME-koder krever ofte en terskel på 0,05 tommer for mindre rørdiametere under én tomme. Større kvoter er nødvendig for erosive slurrylinjer eller sterkt etsende kjemiske tjenester. Du legger til dette tilskuddet til den beregnede minste veggtykkelsen for å bestemme den endelige nødvendige nominelle tykkelsen. Dette sikrer at beslaget opprettholder sin trykkklassifisering selv etter år med internt materialtap. Anleggsoperatører sporer denne nedbrytningen ved hjelp av ultralydtykkelsestesting under rutinemessige snuoperasjoner.
Temperaturreduksjonsfaktorer påvirker direkte det maksimalt tillatte arbeidstrykket. Materialstyrken reduseres betydelig ved høye temperaturer. Ingeniører må bruke reduksjonsfaktorer for å beregne de sikre driftsgrensene. Når temperaturen øker, synker den tillatte spenningsverdien til materialet. Du må konsultere de spesifikke materialegenskapstabellene i ASME B31-kodene for å finne riktig tillatt spenning ved din eksakte designtemperatur. Unnlatelse av å anvende disse reduksjonsfaktorene fører til katastrofalt brudd under termisk belastning. Du må alltid designe for den maksimale forventede forstyrrelsestemperaturen, ikke bare den normale driftsbasislinjen.
ASME B31.3 Eksempler på tillatt stress for A234 WPB (forenklet for referanse)
Driftstemperatur (°F)
Tillatt stress (ksi)
Reduksjonseffekt
-20 til 400
20.0
Grunnlinjestyrke
500
18.9
Mindre reduksjon
600
17.3
Moderat reduksjon
700
14.3
Betydelig reduksjon
800
10.8
Alvorlig reduksjon
Materialvalg for ekstreme driftsforhold
Standardkomponenter som karbonstål albuefeste dominerer generelle industrielle bruksområder. Materialer som samsvarer med ASTM A234 WPB eller WPC tilbyr utmerket sveisbarhet og strukturell styrke. Du må definere deres optimale temperaturvinduer nøye. Disse karbonstålkvalitetene yter pålitelig mellom -20°F og 800°F. Å skyve disse materialene utover spesifikke termiske grenser introduserer alvorlige risikoer. Drift over 800°F i lengre perioder forårsaker grafitisering, hvor karbonstrukturen svekkes. Drift under -20°F introduserer risikoen for sprøbrudd under støtbelastning. Feltinspektører ser etter spesifikke materialstempler for å verifisere riktig karakter før sveising begynner.
Alternativer av legering og rustfritt stål blir nødvendig når man opererer utenfor grensene for karbonstål. Du må gå over til ASTM A403 rustfrie stålkvaliteter, for eksempel 304L eller 316L, for svært korrosive eller kryogene miljøer. Rustfritt stål opprettholder eksepsjonell seighet ved ekstremt lave temperaturer. For høyvarmeapplikasjoner kreves Chrome-Moly-legeringer som ASTM A234 WP11, WP22 eller WP91. Disse legeringene motstår krypdeformasjon og oksidasjon ved temperaturer over 1000°F. Å velge riktig legering forhindrer for tidlig feil under alvorlige driftsforhold. Sveisere må bruke spesifikke fyllmetaller og forvarmingsprosedyrer når de arbeider med disse avanserte legeringene.
Regelen om materialkompatibilitet styrer alle tilpasningsvalg. Du må matche beslagets metallurgiske egenskaper til koblingsrøret. Denne matchingen sikrer jevne termiske ekspansjonshastigheter over skjøten. Ikke-tilpassede materialer utvider seg med forskjellige hastigheter, og skaper massive skjærspenninger ved sveisesømmen under termisk sykling. I tillegg sikrer matchende materialer optimal sveisbarhet og forhindrer galvanisk korrosjon. Sammenføyning av forskjellige metaller, som karbonstål til rustfritt stål, skaper en galvanisk celle i nærvær av en elektrolytt, som raskt ødelegger det mindre edle metallet. Du må bruke dielektriske isolasjonssett hvis forskjellige metaller må sammenføyes i et rørsystem.
Designe en høytrykksrørskjøt: strukturelle hensyn
Retningsendringer og grenforbindelser skaper iboende spenningsmultiplikatorer i rørsystemet. Albuer og tees forstyrrer den lineære strømmen av stress, og konsentrerer krefter på spesifikke geometriske punkter. Ingeniører bruker Stress Intensification Factors (SIF) for å gjøre rede for disse multiplikatorene. Du må bruke riktig SIF når du verifiserer trykkklassifiseringen til en høytrykksrørskjøt . SIF modifiserer den beregnede spenningen for å reflektere de faktiske fysiske forholdene ved monteringen. Unnlatelse av å bruke SIF-er resulterer i alvorlig underdesignede ledd som vil svikte under operasjonelle belastninger. Programvare for analyse av rørspenning beregner disse faktorene automatisk basert på tilpasningsgeometrien.
Håndtering av termisk ekspansjon krever nøye vurdering av tilpasningsgeometrien. Høytemperatursystemer opplever betydelig termisk vekst. Røroppsettet må tilpasses denne utvidelsen uten at det går på bekostning av sveisesømmene. Ekspansjonsløkker bruker albuer for å absorbere termisk bevegelse gjennom kontrollert bøying. Beslagene i disse løkkene opplever høye bøyemomenter. Du må sørge for at den valgte tidsplanen og materialet tåler disse sykliske bøyekreftene sammen med det indre trykket. Riktig plassering av rørstøtte er like viktig som valg av montering for å håndtere disse termiske belastningene.
Fasing og skjøtegeometri dikterer kvaliteten på den endelige sveisen. Standard endeforberedelser kreves for å oppnå fullpenetrasjonssveiser. ASME B16.25 spesifiserer de eksakte avfasningsvinklene, typisk 37,5 grader, og dimensjonene til rotflaten for stumpsveisebeslag. Riktig avfasing sikrer at sveiseren kan oppnå fullstendig sammensmelting gjennom hele veggtykkelsen. Ufullstendig penetrering skaper et stigerør for alvorlig spenning og en felle for etsende væsker, noe som drastisk reduserer skjøtens trykkkapasitet. Feltmannskaper bruker ofte spesialiserte avfasningsmaskiner for å forberede rørender på stedet for å matche de fabrikkmonterte beslagene.
Spolefabrikasjon og justeringstoleranser påvirker den endelige strukturelle integriteten. De fysiske realitetene ved fremstilling av rørspoler introduserer ufullkommenheter. Intern uoverensstemmelse, kjent som «høy-lav», oppstår når de innvendige diametrene til røret og koblingen ikke er perfekt på linje. Denne feiljusteringen skaper stresskonsentrasjoner og reduserer leddeffektiviteten. Streng overholdelse av innrettingstoleranser er obligatorisk. Montører må nøye måle og justere skjøten før heftsveising for å minimere høy-lav og sikre en jevn rotgjennomgang. Du må avvise enhver tilpasning som overskrider de kode-tillatte høy-lav-grensene.
Implementeringsrisiko og kvalitetssikring
Krav til ikke-destruktiv testing (NDT) verifiserer integriteten til sveisen og selve beslaget før igangkjøring. Radiografi (RT) og ultralydtesting (UT) inspiserer det indre volumet av sveisen for porøsitet, slagginkludering og mangel på fusjon. Dye Penetrant (PT) og Magnetic Particle (MT) testing oppdager overflatebrytende defekter. Du må spesifisere de riktige NDT-metodene basert på kravene til servicevæske og designkode. Høytrykkssystemer krever ofte 100 % volumetrisk inspeksjon av alle stumpsveiser. Inspektører må være sertifisert til ASNT nivå II eller III for å tolke testresultatene nøyaktig.
Innkjøpsfeller truer systemsikkerheten. Den globale forsyningskjeden inneholder forfalskede materialer og beslag utenfor toleranse. Du må håndtere disse risikoene aggressivt. Revidere leverandører for ISO-sertifiseringer og streng overholdelse av ASME-standarder. Kontroller at leverandøren opprettholder et robust kvalitetsstyringssystem. Inspiser innkommende beslag for dimensjonsnøyaktighet, riktig merking og korrekte endeforberedelser. Avvis alle komponenter som avviker fra de angitte toleransene. Et strengt mottaksinspeksjonsprogram er din første forsvarslinje mot substandard materialer som kommer inn i anlegget.
Materialsporbarhet er et kritisk forsvar mot komponentfeil. Du må gjennomgå Mill Test Reports (MTRs) for hver tilpasning før godkjenning. MTR bekrefter varmenummer, kjemisk sammensetning, varmebehandlingsforhold og mekaniske egenskaper. Kryssreferanser MTR-dataene med kravene til den spesifiserte ASTM-materialkvaliteten. Sørg for at flyte- og strekkstyrkene oppfyller minimumskravene. Uten bekreftede MTR-er kan du ikke garantere at tilpasningen vil fungere trygt under trykk. Du må oppbevare disse postene i anleggets permanente omsetningspakke for fremtidig referanse.
Ytelsesavveininger i tilpasningsvalg
Å velge høykvalitets fittings og bruke dyktig sveisearbeid krever betydelige forhåndsinvesteringer. Denne første forpliktelsen gir imidlertid betydelig langsiktig driftssikkerhet. Stumsveisesystemer oppnår null vedlikehold når det gjelder lekkasjeforebygging når de er riktig installert. Den kontinuerlige sveisede strukturen eliminerer behovet for ettertrekking av bolter eller utskifting av pakninger. Denne utvidede livssyklusen forhindrer kostbare uplanlagte driftsstans og opprettholder kontinuerlig produksjon i kritiske prosessanlegg. Du må veie de umiddelbare materialkostnadene opp mot driftssikkerheten et helsveiset system gir.
Ingeniører må vite når de skal overspesifisere komponenter. Det er ofte strukturelt levedyktig å spesifisere en tyngre tidsplantilpasning enn det matematisk kreves av grunnlinjetrykkberegningene. Svært eroderende slurrylinjer bryter ned standard veggtykkelser raskt. Å spesifisere en tyngre tidsplan gir et oppofrende lag med materiale, og forlenger levetiden til beslaget. Områder med høy slitasje, som den ytre radiusen til albuene i gassrør med høy hastighet, drar også fordel av økt veggtykkelse for å bekjempe erosjon-korrosjonsmekanismer. Du må analysere den spesifikke væskedynamikken til systemet for å identifisere disse høyslitasjesonene.
Konklusjon
Å velge riktig passform er en nøyaktig ingeniørdisiplin styrt av materialtilpasning, nøyaktige veggtykkelsesberegninger og streng overholdelse av ASME-koder. Du må evaluere driftsparametrene grundig for å sikre at rørinfrastrukturen opprettholder absolutt integritet under stress.
Definer de nøyaktige trykk- og temperaturparametrene for det spesifikke rørsystemet.
Beregn den nødvendige rørplanen ved å bruke Barlows formel og gjeldende ASME-kodekvoter.
Tilpass passende materialkvalitet og tidsplan perfekt til det sømløse røret.
Bekreft leverandørens Mill Test Reports og beordre passende ikke-destruktiv testing.
Rådfør deg med sertifiserte røringeniører for komplekse beregninger av stressintensiveringsfaktorer.
FAQ
Spørsmål: Hvordan bestemmer du trykkklassifiseringen til stumpsveisrørfittings?
A: Stumsveisefittings har ikke en frittstående PSI-vurdering. I henhold til ASME B16.9 samsvarer deres trykkklassifisering med vurderingen til et sømløst rett rør med samme materialkvalitet og veggtykkelse, beregnet ved å bruke den gjeldende ASME B31-designkoden.
Spørsmål: Kan du sveise en høyere skjematilpasning til et lavere skjemarør?
A: Ja, men det krever riktig overgangsbearbeiding. Du må avsmalne boringen til den tykkere beslagets innvendige diameter for å matche det tynnere rørets indre diameter. Dette forhindrer alvorlig intern feiljustering (høy-lav) og eliminerer farlige spenningskonsentrasjoner ved sveiseroten.
Spørsmål: Hva er den maksimale driftstemperaturen for en albuebeslag i karbonstål?
A: Standard karbonstålbeslag (som ASTM A234 WPB) er generelt begrenset til 800°F. Å operere over denne temperaturen forårsaker grafitisering, som kraftig svekker stålets strukturelle integritet. Høyere temperaturer krever legert stål.
Spørsmål: Hvordan påvirker korrosjonsgodtgjørelsen valget av en høytrykksrørskjøt?
A: Korrosjonsgodtgjørelse legges til den beregnede minste nødvendig veggtykkelse. Dette sikrer at beslaget beholder nok konstruksjonsmateriale til å holde designtrykket selv etter år med intern nedbrytning fra korrosive væsker.
Spørsmål: Hvorfor foretrekkes stumpsveisebeslag fremfor muffesveiser for høytrykkssystemer?
A: Stumsveiser gir en kontinuerlig fuge med full penetrering med en jevn indre overflate. Muffsveiser skaper en sprekk ved rørinnføringspunktet, som fanger opp etsende væsker og fungerer som et spenningsstiger, noe som gjør dem uegnet for høytrykks- eller høytrettingsarbeid.
Spørsmål: Hvilken dokumentasjon er lovpålagt for å verifisere kvaliteten på industrielle rørdeler?
A: Materialtestrapporter (MTR) er obligatoriske. Disse dokumentene bekrefter det spesifikke varmenummeret, den kjemiske sammensetningen, de mekaniske egenskapene og varmebehandlingen til beslaget, og beviser samsvar med de spesifiserte ASTM-materialestandardene.
Spørsmål: Hvordan påvirker intern feiljustering (høy-lav) utmattingstiden til sveisede rørforbindelser?
A: Intern forskyvning skaper en skarp geometrisk diskontinuitet ved sveiseroten. Dette fungerer som en alvorlig stressmultiplikator. Under syklisk belastning eller termisk ekspansjon, initierer denne spenningskonsentrasjonen raskt utmattelsessprekker, noe som fører til for tidlig skjøtesvikt.
Våre smidde gjengeflenser har gjennomgått streng kvalitetskontroll og testing, med utmerket styrke og pålitelighet, og tåler høyt trykk og tøffe arbeidsmiljøer.
KONTAKT OSS
Telefon: +86- 13832718182
E-post:
sales@czweiheng.com WhatsApp:+86- 13832718182
Legg til:East of Construction Machinery Factory, Yanshan County, Cangzhou, Hebei Kina