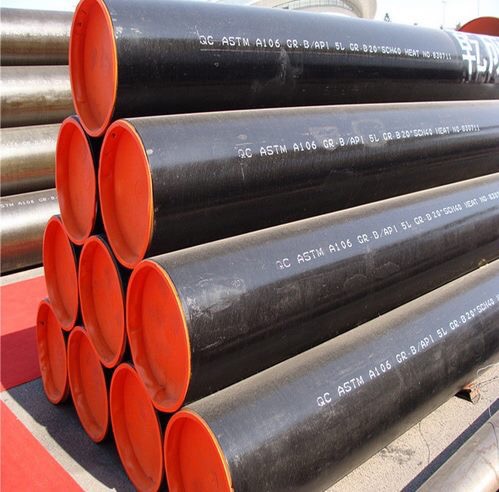
Het selecteren van de juiste fittingen voor specifieke druk- en temperatuurvereisten vereist een exacte afstemming met ASME-codes, nauwkeurige materiaalafstemming en nauwkeurige wanddikteberekeningen. Het specificeren van onjuiste leidingcomponenten in industriële omgevingen met hoge spanning brengt catastrofale veiligheidsrisico's en enorme operationele stilstand met zich mee. Ingenieurs worden voortdurend geconfronteerd met de uitdaging om de exacte druk-temperatuurwaarden, materiaalcompatibiliteit en corrosietoleranties in evenwicht te brengen zonder het systeem te overmatig te ontwerpen. U moet de systeemintegriteit garanderen onder extreme operationele eisen.
Deze gids biedt een systematisch raamwerk dat voldoet aan de code voor evaluatie en inkoop stomplas pijpfittingen . U leert hoe u door de ASME B16.9-normen kunt navigeren, de minimale wanddikte kunt berekenen en de nodige temperatuurreductiefactoren kunt toepassen. Door inzicht te krijgen in de intensivering van stress, materiaaldegradatie en de juiste niet-destructieve testprotocollen, kunt u componenten specificeren die absolute drukgrenzen handhaven gedurende de hele levenscyclus van de faciliteit.
Naleving van de code is niet onderhandelbaar: de selectie moet strikt in overeenstemming zijn met ASME B16.9 (in de fabriek vervaardigde gesmeed stuiklasfittingen) en ontwerpcodes zoals ASME B31.3 (procesleidingen) of ASME B31.1 (stroomleidingen) om ervoor te zorgen dat de drukwaarde van de fitting overeenkomt met of groter is dan de overeenkomstige naadloze buis.
Matching van materiaal en schema: De kwaliteit van het fittingmateriaal en de wanddikte (schema) moeten de verbindingsleiding perfect weerspiegelen om galvanische corrosie, hoge-lage verkeerde uitlijning en plaatselijke spanningsconcentraties te voorkomen.
Corrosietoeslagen bepalen de levensduur: Het in rekening brengen van specifieke corrosietoeslagen (bijvoorbeeld standaard 0,05 inch voor koolstofstaal onder 1' volgens ASME-codes) is van cruciaal belang voor het handhaven van de hogedrukintegriteit gedurende de levenscyclus van het systeem.
Traceerbaarheid beperkt het risico: Bij de aanbesteding moeten materiaaltestrapporten (MTR's) worden opgesteld om vóór de installatie de chemische samenstelling, hittegetallen en vloeigrens te verifiëren.
De rol van stomplaspijpfittingen in systemen met hoge spanning
Kritieke leidinginfrastructuur vereist geen lekkage, structurele continuïteit en minimale stroombeperking. Ingenieurs moeten basisvereisten vaststellen die het veilige transport van vluchtige vloeistoffen, vloeistoffen met hoge temperaturen of hoge druk garanderen. Elk zwak punt in het leidingnetwerk brengt de hele installatie in gevaar. De verbindingsmethode bepaalt de structurele betrouwbaarheid van het systeem. Bij zware industriële toepassingen is de foutmarge nul. U hebt componenten nodig die naadloos aansluiten op het leidingnetwerk, waardoor een ononderbroken metalen grens ontstaat die weerstand biedt aan interne en externe krachten.
Bij het evalueren gelaste leidingverbindingen presteren stuiklassen consistent beter dan alternatieve methoden bij zwaar gebruik. Socketlassen creëren inherente spleten die corrosieve vloeistoffen vasthouden, wat leidt tot versnelde plaatselijke degradatie. Schroefdraad- en flensverbindingen introduceren mechanische lekpaden die falen onder zware trillingen of thermische cycli. Stomplassen blijft de verplichte norm voor leidingen van meer dan vijf centimeter in hogedruk-, hoge-temperatuur- of zeer corrosieve vloeistoftoepassingen. De doorlopende metalen structuur elimineert lekpaden en zorgt voor een glad intern oppervlak dat turbulentie en erosie minimaliseert.
Systeemgrensovergangen vereisen een zorgvuldige planning. Stomplassystemen gaan vaak over op andere verbindingstypen bij specificaties, ventielstations en spuitmonden van apparatuur. Ingenieurs moeten tijdens deze overgangen de drukgrenzen behouden. U moet geschikte overgangsstukken specificeren, zoals lasnekflenzen, om de structurele integriteit te behouden. Het overgangspunt moet dezelfde druk- en temperatuurbelastingen aankunnen als het hoofdleidingtraject. Een goede uitlijning en ondersteuning op deze verbindingen voorkomen dat overmatige buigmomenten de mechanische afdichtingen in gevaar brengen. Veldploegen vertrouwen op nauwkeurige technische tekeningen om deze overgangen uit te voeren zonder zwakke punten te introduceren.
Cyclische belasting en vermoeidheid hebben ernstige gevolgen voor de levensduur van de leidingen. Stomplasconfiguraties verdelen de spanning gelijkmatig over de verbinding. Deze uniforme spanningsverdeling maakt ze superieur voor systemen die worden blootgesteld aan ernstige thermische cycli, hydraulische schokken of externe mechanische trillingen. De las met volledige penetratie versmelt de fitting en de buis tot één doorlopende structuur. Dit monolithische ontwerp is bestand tegen de vermoeidheidsmechanismen die doorgaans schroefdraad- of moflasverbindingen vernietigen onder dynamische belastingsomstandigheden. Je kunt deze duurzaamheid waarnemen in elektriciteitscentrales waar stoomleidingen dagelijks temperatuurschommelingen ondergaan.
Kernevaluatiecriteria voor druk- en temperatuurwaarden
ASME B16.9 kent geen specifieke PSI-classificaties rechtstreeks toe aan fittingen. In plaats daarvan wordt de fitting aangepast aan de rechte naadloze buis van hetzelfde materiaal en dezelfde wanddikte. Dit principe is van toepassing op de belangrijkste ontwerpvoorschriften, waaronder ASME B31.1 voor stroomleidingen, B31.3 voor procesleidingen en B31.5 voor koelleidingen. Als een naadloze buis de bedrijfsdruk en temperatuur aankan, presteert een bijpassende B16.9-fitting net zo goed. Om de classificatie van de fitting vast te stellen, moet u de capaciteit van de buis bepalen. Dit matchingprincipe vereenvoudigt de inkoop, maar legt grote nadruk op nauwkeurige leidingschemaberekeningen.
Het berekenen van de minimale wanddikte vereist een strikte formulebenadering. U moet het vereiste schema bepalen op basis van de ontwerpdruk, de bedrijfstemperatuur en de toegestane materiaalspanningslimieten. De standaard Barlow-formule, aangepast door de ASME-codevereisten, dicteert de minimaal vereiste dikte. U moet rekening houden met de buitendiameter van de buis, de interne ontwerpdruk, de toelaatbare spanning bij de ontwerptemperatuur en de kwaliteitsfactor van de longitudinale lasverbinding. Deze berekening levert de basisdikte op voordat eventuele toeslagen worden toegevoegd. Ingenieurs gebruiken gespecialiseerde software om deze berekeningen uit te voeren, maar het begrijpen van de onderliggende wiskunde is essentieel voor veldverificatie.
Het meenemen van corrosie- en erosietoeslagen is van cruciaal belang voor de veiligheid op de lange termijn. U moet de basislijndikteberekeningen aanpassen om rekening te houden met operationele verslechtering in de loop van de tijd. ASME-codes schrijven vaak een drempelwaarde van 0,05 inch voor voor kleinere leidingdiameters van minder dan 2,5 cm. Er zijn grotere emissierechten nodig voor erosieve slurryleidingen of zeer corrosieve chemische diensten. Deze toeslag tel je op bij de berekende minimale wanddikte om de uiteindelijk benodigde nominale dikte te bepalen. Dit zorgt ervoor dat de fitting zijn drukbestendigheid behoudt, zelfs na jaren van intern materiaalverlies. Exploitanten van installaties volgen deze degradatie met behulp van ultrasone diktetests tijdens routinematige turnarounds.
Factoren voor temperatuurvermindering hebben een directe invloed op de maximaal toegestane werkdruk. De materiaalsterkte neemt aanzienlijk af bij hogere temperaturen. Ingenieurs moeten reductiefactoren toepassen om de veilige bedrijfslimieten te berekenen. Naarmate de temperatuur stijgt, neemt de toelaatbare spanningswaarde van het materiaal af. U moet de specifieke materiaaleigenschappentabellen in de ASME B31-codes raadplegen om de juiste toelaatbare spanning bij uw exacte ontwerptemperatuur te vinden. Het niet toepassen van deze derating-factoren leidt tot catastrofale breuken onder thermische belasting. U moet altijd ontwerpen voor de maximale verwachte verstoringstemperatuur, en niet alleen voor de normale operationele basislijn.
ASME B31.3 Voorbeelden van toegestane spanningen voor A234 WPB (vereenvoudigd ter referentie)
Bedrijfstemperatuur (°F)
Toelaatbare spanning (ksi)
Impact verminderen
-20 tot 400
20.0
Basissterkte
500
18.9
Kleine vermindering
600
17.3
Matige vermindering
700
14.3
Aanzienlijke vermindering
800
10.8
Ernstige vermindering
Materiaalkeuze voor extreme bedrijfsomstandigheden
Standaardcomponenten zoals de elleboogfitting van koolstofstaal domineert algemene industriële toepassingen. Materialen die voldoen aan ASTM A234 WPB of WPC bieden uitstekende lasbaarheid en structurele sterkte. U moet hun optimale temperatuurvensters zorgvuldig definiëren. Deze koolstofstaalsoorten presteren betrouwbaar tussen -20°F en 800°F. Als deze materialen voorbij specifieke thermische limieten worden geduwd, brengt dit ernstige risico's met zich mee. Langdurig werken boven 800°F veroorzaakt grafitisering, waarbij de koolstofstructuur verzwakt. Bij gebruik onder -20°F ontstaat het risico op brosse breuk bij impactbelasting. Veldinspecteurs zoeken naar specifieke materiaalstempels om de juiste kwaliteit te verifiëren voordat het lassen begint.
Alternatieven van gelegeerd en roestvrij staal worden noodzakelijk wanneer er buiten de grenzen van koolstofstaal wordt gewerkt. Voor zeer corrosieve of cryogene omgevingen moet u overstappen op ASTM A403 roestvrij staal, zoals 304L of 316L. Roestvrij staal behoudt een uitzonderlijke taaiheid bij extreem lage temperaturen. Voor toepassingen met hoge temperaturen zijn chroom-moly-legeringen zoals ASTM A234 WP11, WP22 of WP91 vereist. Deze legeringen zijn bestand tegen kruipvervorming en oxidatie bij temperaturen boven de 1000°F. Het selecteren van de juiste legering voorkomt voortijdig falen onder zware gebruiksomstandigheden. Lassers moeten specifieke vulmetalen en voorverwarmingsprocedures gebruiken wanneer ze met deze geavanceerde legeringen werken.
De regel van materiaalcompatibiliteit is van toepassing op alle fittingkeuzes. U moet de metallurgische eigenschappen van de fitting afstemmen op de verbindingsleiding. Deze afstemming zorgt voor uniforme thermische uitzettingssnelheden over de voeg. Niet-overeenkomende materialen zetten met verschillende snelheden uit, waardoor enorme schuifspanningen ontstaan bij de lasnaad tijdens thermische cycli. Bovendien zorgen bijpassende materialen voor een optimale lasbaarheid en voorkomen ze galvanische corrosie. Door ongelijksoortige metalen, zoals koolstofstaal en roestvrij staal, samen te voegen, ontstaat er een galvanische cel in de aanwezigheid van een elektrolyt, waardoor het minder edele metaal snel wordt vernietigd. U moet diëlektrische isolatiesets gebruiken als verschillende metalen in een leidingsysteem moeten worden samengevoegd.
Een hogedrukleidingverbinding ontwerpen: structurele overwegingen
Richtingsveranderingen en aftakkingen creëren inherent spanningsvermenigvuldigers binnen het leidingsysteem. Ellebogen en T-stukken verstoren de lineaire stroom van spanning, waardoor krachten op specifieke geometrische punten worden geconcentreerd. Ingenieurs gebruiken Stress Intensification Factors (SIF) om rekening te houden met deze vermenigvuldigers. U moet de juiste SIF toepassen bij het verifiëren van de drukwaarde van een hogedrukleidingverbinding . De SIF wijzigt de berekende spanning om de werkelijke fysieke omstandigheden bij de fitting weer te geven. Het niet toepassen van SIF's resulteert in ernstig onderontworpen verbindingen die zullen falen onder operationele belasting. Software voor leidingspanningsanalyse berekent deze factoren automatisch op basis van de fittinggeometrie.
Het beheersen van thermische uitzetting vereist een zorgvuldige afweging van de fittinggeometrie. Systemen met hoge temperaturen ondergaan een aanzienlijke thermische groei. De leidingindeling moet deze uitzetting opvangen zonder de lasnaden in gevaar te brengen. Expansielussen maken gebruik van ellebogen om thermische beweging te absorberen door gecontroleerd buigen. De fittingen in deze lussen ondervinden hoge buigmomenten. U moet ervoor zorgen dat het geselecteerde schema en materiaal deze cyclische buigkrachten naast de interne druk kunnen weerstaan. De juiste plaatsing van de leidingondersteuning is net zo belangrijk als de keuze van de fitting bij het beheersen van deze thermische belastingen.
Afschuining en verbindingsgeometrie bepalen de kwaliteit van de uiteindelijke las. Standaard eindvoorbereidingen zijn vereist om lassen met volledige penetratie te bereiken. ASME B16.25 specificeert de exacte afschuiningshoeken, doorgaans 37,5 graden, en de afmetingen van het wortelvlak voor stomplasfittingen. Een goede afschuining zorgt ervoor dat de lasser een volledige versmelting over de gehele wanddikte kan bereiken. Onvolledige penetratie veroorzaakt een ernstige spanningsverhoger en een val voor corrosieve vloeistoffen, waardoor de drukcapaciteit van de verbinding drastisch wordt verminderd. Veldpersoneel maakt vaak gebruik van gespecialiseerde afschuinmachines om de buisuiteinden ter plaatse voor te bereiden zodat ze passen bij de in de fabriek afgeschuinde fittingen.
De fabricage- en uitlijningstoleranties van de spoel hebben invloed op de uiteindelijke structurele integriteit. De fysieke realiteit van de fabricage van leidingspoelen brengt onvolkomenheden met zich mee. Interne mismatch, ook wel 'hoog-laag' genoemd, treedt op wanneer de binnendiameters van de buis en de fitting niet perfect op één lijn liggen. Deze verkeerde uitlijning veroorzaakt spanningsconcentraties en vermindert de gewrichtsefficiëntie. Het strikt naleven van de uitlijningstoleranties is verplicht. Monteurs moeten de verbinding vóór het hechtlassen zorgvuldig meten en afstellen om hoog-laag te minimaliseren en een uniforme grondlaag te garanderen. U moet elke aanpassing afwijzen die de door de code toegestane hoog-laaglimieten overschrijdt.
Implementatierisico's en kwaliteitsborging
Niet-destructieve testen (NDT) eisen verifiëren de integriteit van de las en de fitting zelf vóór de inbedrijfstelling. Radiografie (RT) en ultrasoon onderzoek (UT) inspecteren het interne volume van de las op porositeit, insluiting van slak en gebrek aan versmelting. Dye Penetrant (PT) en Magnetic Particle (MT) testen detecteren oppervlaktebrekende defecten. U moet de juiste NDO-methoden specificeren op basis van de servicevloeistof- en ontwerpcodevereisten. Hogedruksystemen vereisen vaak 100% volumetrische inspectie van alle stomplassen. Inspecteurs moeten gecertificeerd zijn volgens ASNT niveau II of III om de testresultaten nauwkeurig te kunnen interpreteren.
Valkuilen bij aanbestedingen vormen een bedreiging voor de systeemveiligheid. De mondiale toeleveringsketen bevat nagemaakte materialen en fittingen die buiten de toleranties vallen. U moet deze risico's agressief aanpakken. Audit leveranciers op ISO-certificeringen en strikte naleving van ASME-normen. Controleer of de leverancier een robuust kwaliteitsmanagementsysteem hanteert. Inspecteer binnenkomende fittingen op maatnauwkeurigheid, juiste markeringen en correcte eindvoorbereidingen. Weiger onderdelen die afwijken van de opgegeven toleranties. Een streng ontvangstinspectieprogramma is uw eerste verdedigingslinie tegen materialen die niet aan de normen voldoen.
Traceerbaarheid van materialen is een cruciale verdediging tegen defecten aan componenten. U moet voor elke fitting de Mill Test Reports (MTR's) bekijken voordat u deze accepteert. De MTR bevestigt het warmtegetal, de chemische samenstelling, de warmtebehandelingsomstandigheden en de mechanische eigenschappen. Vergelijk de MTR-gegevens met de vereisten van de gespecificeerde ASTM-materiaalkwaliteit. Zorg ervoor dat de vloei- en treksterkten voldoen aan de minimale codevereisten. Zonder geverifieerde MTR's kunt u niet garanderen dat de fitting veilig onder druk functioneert. U moet deze gegevens bijhouden in het permanente omzetpakket van de faciliteit voor toekomstig gebruik.
Prestatieafwegingen bij aanpassingsselectie
Het selecteren van hoogwaardige fittingen en het inzetten van geschoolde lasarbeid vereist aanzienlijke investeringen vooraf. Deze initiële inzet levert echter een aanzienlijke operationele betrouwbaarheid op de lange termijn op. Stuiklassystemen vereisen geen onderhoud met betrekking tot lekpreventie als ze correct worden geïnstalleerd. Door de continu gelaste structuur is het niet meer nodig om bouten opnieuw aan te draaien of pakkingen te vervangen. Deze verlengde levenscyclus voorkomt kostbare ongeplande uitval en handhaaft een continue productie in kritieke procesfaciliteiten. U moet de directe materiaalkosten afwegen tegen de operationele zekerheid die een volledig gelast systeem biedt.
Ingenieurs moeten weten wanneer ze componenten te veel moeten specificeren. Het is vaak structureel haalbaar om een zwaardere schemaaanpassing te specificeren dan wiskundig vereist door de basisdrukberekeningen. Sterk erosieve slurrylijnen verminderen standaard wanddiktes snel. Het specificeren van een zwaarder schema zorgt voor een opofferingslaag van materiaal, waardoor de levensduur van de fitting wordt verlengd. Gebieden met hoge slijtage, zoals de buitenradius van ellebogen in gasleidingen met hoge snelheid, profiteren ook van een grotere wanddikte om erosie-corrosiemechanismen te bestrijden. U moet de specifieke vloeistofdynamica van het systeem analyseren om deze zones met hoge slijtage te identificeren.
Conclusie
Het selecteren van de juiste fitting is een exacte technische discipline die wordt beheerst door materiaalmatching, nauwkeurige wanddikteberekeningen en strikte naleving van ASME-codes. U moet de operationele parameters nauwgezet evalueren om ervoor te zorgen dat de leidinginfrastructuur onder stress de absolute integriteit behoudt.
Definieer de exacte druk- en temperatuurparameters voor het specifieke leidingsysteem.
Bereken het vereiste leidingschema met behulp van de Barlow-formule en de toepasselijke ASME-codetoeslagen.
Zorg ervoor dat de kwaliteit van het montagemateriaal en het schema perfect overeenkomen met de aansluitende naadloze buis.
Controleer de Mill Test Reports van de leverancier en stel passende niet-destructieve tests verplicht.
Raadpleeg gecertificeerde leidingingenieurs voor complexe berekeningen van de spanningsintensificatiefactor.
Veelgestelde vragen
Vraag: Hoe bepaal je de drukwaarde van stomplasbuisfittingen?
A: Stomplasfittingen hebben geen op zichzelf staande PSI-classificatie. Volgens ASME B16.9 komt hun drukclassificatie overeen met de classificatie van een naadloze rechte buis van dezelfde materiaalkwaliteit en wanddikte, berekend met behulp van de toepasselijke ASME B31-ontwerpcode.
Vraag: Kun je een fitting met een hoger schema aan een pijp met een lager schema lassen?
A: Ja, maar het vereist een goede overgangsbewerking. U moet de binnendiameter van de dikkere fitting taps toelopen zodat deze overeenkomt met de binnendiameter van de dunnere buis. Dit voorkomt ernstige interne verkeerde uitlijning (hoog-laag) en elimineert gevaarlijke spanningsconcentraties bij de laswortel.
Vraag: Wat is de maximale bedrijfstemperatuur voor een koolstofstalen elleboogfitting?
A: Standaard koolstofstalen fittingen (zoals ASTM A234 WPB) zijn over het algemeen beperkt tot 800°F. Werken boven deze temperatuur veroorzaakt grafitisering, wat de structurele integriteit van het staal ernstig verzwakt. Hogere temperaturen vereisen gelegeerd staal.
Vraag: Welke invloed heeft de corrosietolerantie op de keuze van een hogedrukleidingverbinding?
A: Corrosietoeslag wordt opgeteld bij de berekende minimaal vereiste wanddikte. Dit zorgt ervoor dat de fitting voldoende structureel materiaal behoudt om de ontwerpdruk vast te houden, zelfs na jaren van interne degradatie door corrosieve vloeistoffen.
Vraag: Waarom wordt bij hogedruksystemen de voorkeur gegeven aan stuiklasfittingen boven moflassen?
A: Stomplassen zorgen voor een doorlopende verbinding met volledige penetratie en een glad binnenoppervlak. Socketlassen creëren een spleet op het insteekpunt van de pijp, waardoor corrosieve vloeistoffen worden vastgehouden en als spanningsverhoger fungeren, waardoor ze ongeschikt zijn voor gebruik onder hoge druk of hoge vermoeidheid.
Vraag: Welke documentatie is wettelijk vereist om de kwaliteit van industriële buisfittingen te verifiëren?
A: Materiaaltestrapporten (MTR's) zijn verplicht. Deze documenten verifiëren het soortelijke warmtegetal, de chemische samenstelling, de mechanische eigenschappen en de warmtebehandeling van de fitting, waaruit blijkt dat deze voldoet aan de gespecificeerde ASTM-materiaalnormen.
Vraag: Welke invloed heeft een interne verkeerde uitlijning (hoog-laag) op de levensduur van gelaste leidingverbindingen?
A: Een interne verkeerde uitlijning zorgt voor een scherpe geometrische discontinuïteit bij de lasbasis. Dit werkt als een ernstige stressvermenigvuldiger. Bij cyclische belasting of thermische uitzetting veroorzaakt deze spanningsconcentratie snel vermoeiingsscheuren, wat leidt tot voortijdig falen van de verbinding.
Onze gesmede flenzen met schroefdraad hebben strenge kwaliteitscontroles en tests ondergaan, zijn uitstekend sterk en betrouwbaar en zijn bestand tegen hoge druk en zware werkomgevingen.
NEEM CONTACT MET ONS OP
Telefoon: +86- 13832718182
E-mail:
sales@czweiheng.com WhatsApp:+86- 13832718182
Toevoegen: ten oosten van de bouwmachinefabriek, Yanshan County, Cangzhou, Hebei, China