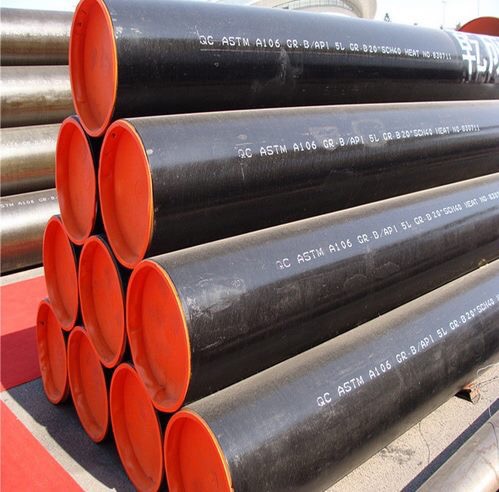
Selectarea fitingurilor corecte pentru cerințele specifice de presiune și temperatură necesită alinierea exactă cu codurile ASME, potrivirea precisă a materialului și calcule precise ale grosimii peretelui. Specificarea componentelor de conducte incorecte în medii industriale cu stres ridicat introduce riscuri catastrofale de siguranță și timpi de nefuncționare masiv. Inginerii se confruntă cu provocarea constantă de a echilibra valorile exacte de presiune și temperatură, compatibilitatea materialelor și toleranțele de coroziune, fără a suprainginerească sistemul. Trebuie să garantați integritatea sistemului la cerințe operaționale extreme.
Acest ghid oferă un cadru sistematic, compatibil cu codul pentru evaluare și aprovizionare fitinguri pentru țevi de sudură cap la cap . Veți învăța cum să navigați în standardele ASME B16.9, să calculați grosimea minimă a peretelui și să aplicați factorii necesari de reducere a temperaturii. Înțelegând intensificarea stresului, degradarea materialului și protocoalele adecvate de testare nedistructivă, puteți specifica componente care mențin limitele de presiune absolută pe tot parcursul ciclului de viață al instalației.
Conformitatea codului nu este negociabilă: selecția trebuie să se alinieze strict cu ASME B16.9 (fitinguri de sudură cap la cap forjate fabricate din fabrică) și coduri de proiectare precum ASME B31.3 (conducte de proces) sau ASME B31.1 (conducte de putere) pentru a se asigura că presiunea nominală a fitingului se potrivește sau depășește țeava fără sudură corespunzătoare.
Potrivirea materialului și a programului: calitatea materialului de fiting și grosimea peretelui (programul) trebuie să oglindească perfect țeava de conectare pentru a preveni coroziunea galvanică, alinierea mare-scăzută și concentrațiile de tensiuni localizate.
Limitele de coroziune dictă durata de viață: luarea în considerare a toleranțelor specifice de coroziune (de exemplu, standard de 0,05 inchi pentru oțel carbon sub 1' conform codurilor ASME) este esențială pentru menținerea integrității la presiune înaltă pe parcursul ciclului de viață al sistemului.
Trasabilitatea atenuează riscul: Achizițiile trebuie să solicite rapoarte de testare a materialelor (MTR) pentru a verifica compoziția chimică, numărul de căldură și puterea de curgere înainte de instalare.
Rolul fitingurilor pentru țevi de sudură cap la cap în sistemele cu stres ridicat
Infrastructura critică de conducte necesită scurgeri zero, continuitate structurală și restricții minime de debit. Inginerii trebuie să stabilească cerințe de bază care să garanteze transportul în siguranță al fluidelor volatile, la temperatură ridicată sau de înaltă presiune. Orice punct slab al rețelei de conducte compromite întreaga instalație. Metoda de conectare dictează fiabilitatea structurală a sistemului. Când aveți de-a face cu aplicații industriale grele, marja de eroare este zero. Aveți nevoie de componente care se îmbină perfect cu rețeaua de conducte, creând o limită metalică continuă care rezistă forțelor interne și externe.
La evaluare conexiuni de conducte sudate , sudurile cap la cap depășesc în mod constant metodele alternative în operațiuni severe. Sudurile prin soclu creează crăpături inerente care captează fluidele corozive, ceea ce duce la o degradare localizată accelerată. Conexiunile filetate și cu flanșă introduc căi de scurgere mecanică care se defectează sub vibrații puternice sau cicluri termice. Sudarea cap la cap rămâne standardul obligatoriu pentru liniile care depășesc doi inci în servicii de fluide de înaltă presiune, temperatură înaltă sau foarte corozive. Structura metalică continuă elimină căile de scurgere și oferă o suprafață internă netedă care minimizează turbulențele și eroziunea.
Tranzițiile la granițele sistemului necesită o planificare atentă. Sistemele de sudare cap la cap trece adesea la alte tipuri de conexiune la întreruperile specificațiilor, stațiile de supapă și duzele echipamentelor. Inginerii trebuie să păstreze limitele de presiune în timpul acestor tranziții. Trebuie să specificați piese de tranziție adecvate, cum ar fi flanșele gâtului de sudură, pentru a menține integritatea structurală. Punctul de tranziție trebuie să suporte aceleași sarcini de presiune și temperatură ca și conducta principală. Alinierea și sprijinul adecvat la aceste joncțiuni împiedică momentele de încovoiere excesive să compromită etanșările mecanice. Echipajele de teren se bazează pe desene tehnice precise pentru a executa aceste tranziții fără a introduce puncte slabe.
Încărcarea ciclică și oboseala afectează grav longevitatea conductelor. Configurațiile de sudură cap la cap distribuie tensiunea uniform pe îmbinare. Această distribuție uniformă a tensiunilor le face superioare pentru sistemele supuse unor cicluri termice severe, șoc hidraulic sau vibrații mecanice externe. Sudura cu penetrare totală fuzionează fitingul și conducta într-o singură structură continuă. Acest design monolitic rezistă mecanismelor de defectare prin oboseală care distrug în mod obișnuit îmbinările filetate sau sudate prin mufă în condiții de încărcare dinamică. Puteți observa această durabilitate în centralele de generare a energiei unde liniile de abur suferă variații zilnice de temperatură.
Criterii de evaluare de bază pentru evaluările de presiune și temperatură
ASME B16.9 nu atribuie valori specifice PSI direct fitingurilor. În schimb, fitingul este evaluat pentru a se potrivi cu țeava dreaptă fără sudură din același material și grosimea peretelui. Acest principiu se aplică în toate codurile de proiectare majore, inclusiv ASME B31.1 pentru conductele de alimentare, B31.3 pentru conductele de proces și B31.5 pentru conductele de refrigerare. Dacă o țeavă fără sudură poate face față presiunii și temperaturii de funcționare, un fiting B16.9 potrivit va funcționa la fel de bine. Trebuie să determinați capacitatea țevii pentru a stabili valoarea nominală a fitingului. Acest principiu de potrivire simplifică achizițiile, dar pune mare accent pe calculele precise ale programului de conducte.
Calculul grosimii minime a peretelui necesită o abordare strictă a formulei. Trebuie să determinați programul necesar pe baza presiunii de proiectare, a temperaturii de funcționare și a limitelor de tensiuni admisibile ale materialului. Formula standard Barlow, modificată de cerințele codului ASME, dictează grosimea minimă necesară. Trebuie să luați în considerare diametrul exterior al țevii, presiunea internă de proiectare, tensiunea admisă la temperatura de proiectare și factorul de calitate a îmbinării sudate longitudinale. Acest calcul oferă grosimea liniei de bază înainte de adăugarea oricăror cote. Inginerii folosesc software specializat pentru a rula aceste calcule, dar înțelegerea matematicii de bază este esențială pentru verificarea pe teren.
Luarea în considerare a cotelor de coroziune și eroziune este esențială pentru siguranța pe termen lung. Trebuie să ajustați calculele de grosime a liniei de bază pentru a lua în considerare degradarea operațională în timp. Codurile ASME impun adesea un prag de admisie de 0,05 inci pentru diametrele de conducte mai mici sub un inch. Sunt necesare cote mai mari pentru liniile de nămol eroziv sau servicii chimice foarte corozive. Adăugați această admisie la grosimea minimă a peretelui calculată pentru a determina grosimea nominală finală necesară. Acest lucru asigură că fitingul își menține presiunea nominală chiar și după ani de pierderi interne de material. Operatorii fabricii urmăresc această degradare utilizând testarea cu ultrasunete a grosimii în timpul proceselor de rutină.
Factorii de reducere a temperaturii influențează direct presiunea maximă de lucru permisă. Rezistența materialului se degradează semnificativ la temperaturi ridicate. Inginerii trebuie să aplice factori de derating pentru a calcula limitele de funcționare sigure. Pe măsură ce temperatura crește, valoarea tensiunii admisibile a materialului scade. Trebuie să consultați tabelele de proprietăți specifice ale materialelor din codurile ASME B31 pentru a găsi tensiunea admisă corectă la temperatura de proiectare exactă. Neaplicarea acestor factori de derating duce la ruperea catastrofală sub sarcină termică. Trebuie să proiectați întotdeauna pentru temperatura maximă anticipată, nu doar pentru linia de bază normală de funcționare.
ASME B31.3 Exemple de tensiuni admisibile pentru A234 WPB (simplificat pentru referință)
Temperatura de funcționare (°F)
Stresul permis (ksi)
Derating Impact
-20 până la 400
20.0
Forța de bază
500
18.9
Reducere minoră
600
17.3
Reducere moderată
700
14.3
Reducere semnificativă
800
10.8
Reducere severă
Selectarea materialelor pentru condiții extreme de funcționare
Componente standard precum armătura cot din oțel carbon domină aplicațiile industriale generale. Materialele conforme cu ASTM A234 WPB sau WPC oferă sudabilitate și rezistență structurală excelente. Trebuie să le definiți cu atenție ferestrele de temperatură optimă. Aceste clase de oțel carbon au o funcționare fiabilă între -20°F și 800°F. Împingerea acestor materiale dincolo de limitele termice specifice introduce riscuri severe. Funcționarea peste 800 ° F pentru perioade prelungite provoacă grafitizare, unde structura carbonului slăbește. Funcționarea sub -20°F introduce riscul de rupere fragilă sub încărcare de impact. Inspectorii de teren caută ștampile de materiale specifice pentru a verifica gradul corect înainte de a începe sudarea.
Alternativele din aliaje și oțel inoxidabil devin necesare atunci când se operează în afara limitelor de oțel carbon. Trebuie să treceți la clasele de oțel inoxidabil ASTM A403, cum ar fi 304L sau 316L, pentru medii foarte corozive sau criogenice. Oțelul inoxidabil menține o duritate excepțională la temperaturi extrem de scăzute. Pentru aplicații cu căldură ridicată, sunt necesare aliaje Chrome-Moly precum ASTM A234 WP11, WP22 sau WP91. Aceste aliaje rezistă la deformarea prin fluaj și la oxidare la temperaturi care depășesc 1000°F. Selectarea aliajului potrivit previne defecțiunile premature în condiții severe de funcționare. Sudorii trebuie să utilizeze anumite metale de adaos și proceduri de preîncălzire atunci când lucrează cu aceste aliaje avansate.
Regula compatibilității materialelor guvernează toate selecțiile de montaj. Trebuie să potriviți proprietățile metalurgice ale fitingului cu conducta de legătură. Această potrivire asigură viteze uniforme de expansiune termică pe îmbinare. Materialele nepotrivite se extind la viteze diferite, creând tensiuni masive de forfecare la cusătura de sudură în timpul ciclului termic. În plus, materialele potrivite asigură sudarea optimă și previne coroziunea galvanică. Îmbinarea metalelor diferite, cum ar fi oțelul carbon cu oțelul inoxidabil, creează o celulă galvanică în prezența unui electrolit, distrugând rapid metalul mai puțin nobil. Trebuie să utilizați kituri de izolare dielectrică dacă metale diferite trebuie îmbinate într-un sistem de conducte.
Proiectarea unei îmbinări de țevi de înaltă presiune: considerații structurale
Schimbările direcționale și conexiunile de ramificație creează în mod inerent multiplicatori de tensiuni în sistemul de conducte. Coturile și teurile perturbă fluxul liniar al tensiunii, concentrând forțele în anumite puncte geometrice. Inginerii folosesc factori de intensificare a stresului (SIF) pentru a explica acești multiplicatori. Trebuie să aplicați SIF corect atunci când verificați presiunea nominală a a îmbinarea conductei de înaltă presiune . SIF modifică solicitarea calculată pentru a reflecta condițiile fizice reale de la armătură. Neaplicarea SIF-urilor are ca rezultat îmbinări neproiectate grav, care se vor defecta sub sarcini operaționale. Software-ul de analiză a tensiunii la conducte calculează automat acești factori pe baza geometriei fitingului.
Gestionarea expansiunii termice necesită o luare în considerare atentă a geometriei fitingurilor. Sistemele cu temperatură ridicată experimentează o creștere termică semnificativă. Dispunerea conductelor trebuie să se adapteze la această expansiune fără a compromite cusăturile de sudură. Buclele de expansiune folosesc coatele pentru a absorbi mișcarea termică prin îndoire controlată. Fitingurile din aceste bucle experimentează momente de încovoiere mari. Trebuie să vă asigurați că programul și materialul selectat pot rezista acestor forțe ciclice de îndoire alături de presiunea internă. Amplasarea corectă a suportului țevii este la fel de critică ca și selecția fitingurilor în gestionarea acestor sarcini termice.
Teșirea și geometria îmbinării dictează calitatea sudurii finale. Sunt necesare pregătiri standard ale capetelor pentru a obține suduri cu penetrare completă. ASME B16.25 specifică unghiurile exacte de teșire, de obicei 37,5 grade, și dimensiunile feței rădăcinii pentru fitingurile de sudură cap la cap. Teșirea adecvată asigură că sudorul poate realiza fuziunea completă pe toată grosimea peretelui. Pătrunderea incompletă creează o creștere severă a tensiunii și o capcană pentru fluidele corozive, reducând drastic capacitatea de presiune a îmbinării. Echipajele de teren folosesc adesea mașini de teșire specializate pentru a pregăti capetele țevilor la fața locului pentru a se potrivi cu fitingurile teșite din fabrică.
Fabricarea bobinei și toleranțele de aliniere influențează integritatea structurală finală. Realitățile fizice ale fabricării bobinelor de conducte introduc imperfecțiuni. Nepotrivirea internă, cunoscută sub numele de „înalt-scăzut”, apare atunci când diametrele interioare ale țevii și fitingului nu se aliniază perfect. Această nealiniere creează concentrații de stres și reduce eficiența articulațiilor. Respectarea strictă a toleranțelor de aliniere este obligatorie. Montatorii trebuie să măsoare și să ajusteze cu atenție îmbinarea înainte de sudarea prin prindere pentru a minimiza înaltul-jos și a asigura o trecere uniformă a rădăcinii. Trebuie să respingeți orice adaptare care depășește limitele maxim-jos permise de cod.
Riscuri de implementare și asigurare a calității
Cerințele de testare nedistructivă (NDT) verifică integritatea sudurii și a fitingului în sine înainte de punere în funcțiune. Radiografia (RT) și testarea cu ultrasunete (UT) inspectează volumul intern al sudurii pentru porozitate, incluziune de zgură și lipsă de fuziune. Testarea colorantului penetrant (PT) și a particulelor magnetice (MT) detectează defecte de rupere a suprafeței. Trebuie să specificați metodele NDT adecvate pe baza fluidului de serviciu și a cerințelor codului de proiectare. Sistemele de înaltă presiune necesită adesea o inspecție volumetrică 100% a tuturor sudurilor cap la cap. Inspectorii trebuie să fie certificați la ASNT Nivelul II sau III pentru a interpreta rezultatele testelor cu precizie.
Capcanele legate de achiziții amenință siguranța sistemului. Lanțul global de aprovizionare conține materiale contrafăcute și fitinguri în afara toleranței. Trebuie să abordați aceste riscuri în mod agresiv. Audit furnizorii pentru certificările ISO și respectarea strictă a standardelor ASME. Verificați dacă furnizorul menține un sistem robust de management al calității. Inspectați fitingurile de intrare pentru acuratețea dimensională, marcajele adecvate și pregătirile corecte ale capătului. Respingeți orice componente care se abate de la toleranțele specificate. Un program riguros de inspecție la recepție este prima ta linie de apărare împotriva materialelor substandard care intră în instalație.
Trasabilitatea materialului este o apărare critică împotriva defectării componentelor. Înainte de acceptare, trebuie să examinați rapoartele de testare a frezei (MTR) pentru fiecare montaj. MTR confirmă numărul de căldură, compoziția chimică, condițiile de tratament termic și proprietățile mecanice. Încrucișați datele MTR cu cerințele clasei de material ASTM specificate. Asigurați-vă că curgerea și rezistența la tracțiune îndeplinesc cerințele minime ale codului. Fără MTR-uri verificate, nu puteți garanta că fitingul va funcționa în siguranță sub presiune. Trebuie să păstrați aceste înregistrări în pachetul permanent al cifrei de afaceri al unității pentru referințe viitoare.
Compensații de performanță în selecția fitingurilor
Selectarea fitingurilor de calitate superioară și utilizarea forței de muncă calificate pentru sudare necesită investiții inițiale semnificative. Cu toate acestea, acest angajament inițial oferă o fiabilitate operațională substanțială pe termen lung. Sistemele de sudură cap la cap realizează întreținere zero în ceea ce privește prevenirea scurgerilor atunci când sunt instalate corect. Structura sudată continuă elimină nevoia de a restrânge șuruburile sau de a înlocui garniturile. Acest ciclu de viață prelungit previne întreruperile neplanificate costisitoare și menține producția continuă în unitățile de proces critice. Trebuie să cântăriți costurile imediate cu materialele cu siguranța operațională oferită de un sistem complet sudat.
Inginerii trebuie să știe când să supraspecificeze componentele. Este adesea viabil din punct de vedere structural să specificați o potrivire de program mai grea decât cea cerută matematic de calculele presiunii de bază. Liniile de nămol foarte erozive degradează rapid grosimile standard ale pereților. Specificarea unui program mai greu oferă un strat sacrificial de material, prelungind durata de funcționare a fitingului. Zonele cu uzură mare, cum ar fi raza exterioară a coturilor în conductele de gaz de mare viteză, beneficiază, de asemenea, de grosimea crescută a pereților pentru a combate mecanismele de eroziune-coroziune. Trebuie să analizați dinamica fluidelor specifică a sistemului pentru a identifica aceste zone cu uzură ridicată.
Concluzie
Selectarea fitingului potrivit este o disciplină de inginerie exactă guvernată de potrivirea materialelor, calcule precise ale grosimii peretelui și respectarea strictă a codurilor ASME. Trebuie să evaluați riguros parametrii operaționali pentru a vă asigura că infrastructura de conducte își menține integritatea absolută în condiții de stres.
Definiți parametrii exacti de presiune și temperatură pentru sistemul de conducte specific.
Calculați programul necesar pentru țevi folosind formula lui Barlow și cotele aplicabile ale codului ASME.
Potriviți calitatea materialului de racordare și programați perfect la țeava fără sudură de conectare.
Verificați rapoartele de testare ale furnizorului și solicitați testarea nedistructivă corespunzătoare.
Consultați ingineri de conducte certificați pentru calcule complexe ale factorului de intensificare a tensiunii.
FAQ
Î: Cum determinați presiunea nominală a fitingurilor pentru țevi de sudură cap la cap?
R: Fitingurile de sudură cap la cap nu au o evaluare independentă PSI. Conform ASME B16.9, presiunea lor nominală se potrivește cu ratingul unei țevi drepte fără sudură de aceeași calitate a materialului și grosimea peretelui, calculată folosind codul de proiectare ASME B31 aplicabil.
Î: Puteți suda un fiting cu program mai mare la o țeavă cu program mai mic?
R: Da, dar necesită o prelucrare adecvată de tranziție. Trebuie să reduceți diametrul interior al fitingului mai gros pentru a se potrivi cu diametrul interior al țevii mai subțiri. Acest lucru previne alinierea internă severă (înaltă-scăzută) și elimină concentrațiile periculoase de tensiuni la rădăcina sudurii.
Î: Care este temperatura maximă de funcționare pentru un fiting cot din oțel carbon?
R: Fitingurile standard din oțel carbon (cum ar fi ASTM A234 WPB) sunt în general limitate la 800°F. Funcționarea peste această temperatură provoacă grafitizare, care slăbește grav integritatea structurală a oțelului. Temperaturile mai ridicate necesită oțeluri aliate.
Î: Cum influențează toleranța de coroziune alegerea unei îmbinări de înaltă presiune?
R: Aportul de coroziune se adaugă la grosimea minimă necesară a peretelui calculată. Acest lucru asigură că fitingul reține suficient material structural pentru a menține presiunea de proiectare chiar și după ani de degradare internă din cauza fluidelor corozive.
Î: De ce sunt preferate fitingurile de sudură cap la cap față de sudurile prin soclu pentru sistemele de înaltă presiune?
R: Sudurile cap la cap asigură o îmbinare continuă, cu penetrare completă, cu o suprafață interioară netedă. Sudurile prin mufă creează o fisură în punctul de inserare a țevii, care captează fluidele corozive și acționează ca un dispozitiv de ridicare a tensiunii, făcându-le nepotrivite pentru operațiuni de înaltă presiune sau de oboseală ridicată.
Î: Ce documentație este necesară legal pentru a verifica calitatea fitingurilor industriale pentru țevi?
R: Rapoartele de testare a materialelor (MTR) sunt obligatorii. Aceste documente verifică numărul de căldură specific, compoziția chimică, proprietățile mecanice și tratamentul termic al fitingului, dovedind conformitatea cu standardele de materiale ASTM specificate.
Î: Cum afectează nealinierea internă (înalt-jos) durata de viață la oboseală a conexiunilor de conducte sudate?
R: Nealinierea internă creează o discontinuitate geometrică ascuțită la rădăcina sudurii. Acesta acționează ca un multiplicator sever de stres. În condiții de încărcare ciclică sau de dilatare termică, această concentrare a tensiunii inițiază rapid fisuri de oboseală, ducând la cedarea prematură a îmbinării.
Flanșele noastre filetate forjate au fost supuse unui control și testări stricte de calitate, cu rezistență și fiabilitate excelente și pot rezista la presiuni ridicate și medii dure de lucru.
CONTACTAŢI-NE
Telefon:+86-
~!phoenix_var182_1!~ sales@czweiheng.com WhatsApp:+86- 13832718182 Adaugă:La est de Fabrica de mașini de construcții, județul Yanshan, Cangzhou, Hebei China