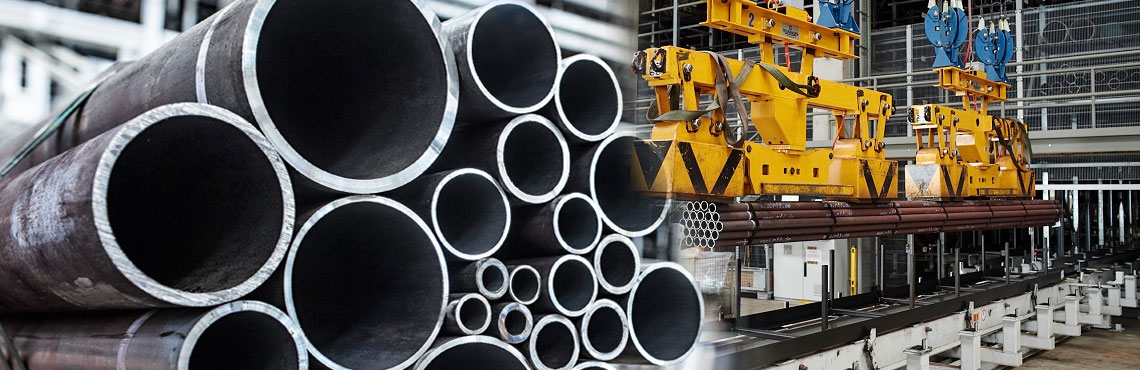
Industriële ketelstelsels werk onder wrede toestande. In kragopwekking en swaar vervaardiging, stoot uiterste hitte en meedoënlose druk metallurgie tot sy absolute breekpunt. Kies die verkeerde pypmateriaal, en jy loop die risiko van katastrofiese meganiese mislukkings. Verkeerde dimensionele spesifikasies lei onvermydelik tot duur operasionele stilstand en ernstige veiligheidsgevare vir aanlegpersoneel.
Moderne industriële aanlegte vereis 'n streng ingenieursbalans. Verkrygingspanne en pypingenieurs moet aanvanklike materiaalkoste opweeg teen langtermynbate-lewensduur en rigiede regulatoriese nakoming. Hierdie tegniese gids gee 'n uiteensetting van presies hoe om ketel naatlose staalpype te spesifiseer gebaseer op presiese interne druk en bedryfstemperatuurlimiete. Bemeester hierdie onderliggende metallurgiese eienskappe en dimensionele berekeninge, en jy sal jou termiese infrastruktuur veilig en doeltreffend aan die gang hou.
Sleutel wegneemetes
Temperatuur dikteer materiaalkeuse: Standaard koolstofstaal werk perfek vir lae-tot-medium hitte-toepassings. Hoë-temperatuur sones vereis legeringstaal en austenitiese vlekvrye staal om termiese kruip en strukturele vervorming te voorkom.
Druk dikteer wanddikte: Hoë interne stoomdruk vereis streng ingenieursberekeninge. Jy moet die korrekte pypskedule en minimum wanddikte bepaal om gewelddadige breuke te voorkom.
Standaarde is verpligtend: Elke materiaalkeuse en dimensionele spesifikasie moet streng voldoen aan erkende internasionale ingenieurskodes, hoofsaaklik ASME-, ASTM- en EN-standaarde.
Naatlose vervaardiging is voortreflik: Naatlose leipype bied eenvormige sterkte en voortreflike drukweerstand in vergelyking met gelaste alternatiewe. Hulle is die onbetwiste standaard vir kritieke keteltoepassings.
Nywerheidstendense: Die druk vir uiterste termiese doeltreffendheid
Kom ons kyk na waarheen die bedryf op pad is. Wêreldwye kragopwekking verskuif vinnig na ultra-superkritiese en gevorderde ultra-superkritiese tegnologieë. Gedryf deur streng koolstofvrystellingsteikens en die behoefte aan hoër termiese doeltreffendheid, werk moderne aanlegte teen ongekende termiese belasting. Hierdie industriewye evolusie verskuif tradisionele staalgrense. Fasiliteite vereis nou gevorderde metallurgie wat stoomtemperature van meer as 600 grade Celsius kan weerstaan.
Die keuse van 'n betroubare hittebestande naatlose buis gaan nie meer net daaroor om aan basiese spesifikasies te voldoen nie. Dit gaan daaroor om jou fasiliteit te verseker teen toenemend aggressiewe bedryfsiklusse en om langtermyn strukturele integriteit onder uiterste termodinamiese spanning te verseker.
Om die basiese beginsels te verstaan: Waarom 'n ketel naatlose staalpyp kies?
Voordat ons in komplekse berekeninge en materiaalgrade duik, moet ons die fundamentele rol van ketelpype vasstel. 'n Ketelbuis is 'n hoogs duursame buis wat gebou is om termiese energie in water oor te dra, wat uiteindelik hoëdrukstoom genereer. Hierdie stoom dryf turbines in kragsentrales aan of verskaf die nodige hitte vir chemiese verwerkingsfasiliteite.
Wanneer pype vir hierdie uiterste omgewings gespesifiseer word, word die debat tussen naatlose en gelaste vervaardiging vinnig deur suiwer fisika besleg. Gelaste pype maak staat op 'n gerolde staalplaat en 'n langsnaat. Moderne sweiswerk is gevorderd, maar daardie naat skep inherent 'n hitte-geaffekteerde sone. Onder wisselende termiese en druksiklusse stel die sweisnaat mikroskopiese swak punte en spanningskonsentrasies voor. Stel 'n superkritiese kragsentrale voor wat teen pieklas werk. 'n Mikroskopiese fout in 'n sweislas kan vinnig voortplant tot 'n volskaalse spleet.
Naatlose staalpype word vervaardig deur 'n ekstrusie- of roterende deursteekproses wat vanaf 'n soliede staalblok begin. Die resultaat is 'n aaneenlopende, homogene silindriese struktuur met geen longitudinale nate. Geen sweisnaat beteken geen swak punte nie. Stres versprei perfek oor die hele omtrek van die buis. Vir ingenieurs en verkrygingsbestuurders is investering in naatlose tegnologie die fundamentele basislyn vir veiligheid.
Hoe temperatuur u keuse van hittebestande materiale beïnvloed
Bedryfstemperatuur is die primêre veranderlike wat jou materiaalgraad bepaal. Deur metaal buite sy ontwerpdrempel bloot te stel, verander sy metallurgiese struktuur fundamenteel en veroorsaak dit vinnige agteruitgang.
Die bedreiging van termiese kruip en oksidasie
Hoëtemperatuur-ketelsones onderwerp pype aan twee primêre mislukkingsmeganismes: termiese kruip en oksidasie. Kruip is 'n tydafhanklike, permanente plastiese vervorming wat plaasvind wanneer metaal konstante meganiese spanning by verhoogde temperature ondervind. Selfs al is die toegepaste spanning ver onder die standaard opbrengssterkte, veroorsaak langdurige hitte dat interne korrelgrense gly en vervorm. Sonder behoorlike legering om hierdie verskynsel te weerstaan, sal die buis uiteindelik bult en skeur.
Hoë temperature versnel ook oksidasie en skaalvorming. Die yster in staal reageer met suurstof en stoom om 'n dik, bros ysteroksiedskaal op beide interne en eksterne oppervlaktes te vorm. Hierdie skaal dien as 'n termiese isolator. Die keteloond moet warmer brand om dieselfde stoomtemperatuur te bereik, wat die afbraak van die onderliggende metaal versnel.
Pas temperatuurreekse by materiaaltipes aan
Ingenieurs moet die bedryfstemperatuur van spesifieke ketelsones noukeurig by die korrekte materiaalkategorie pas.
Lae tot medium temperatuur tot 450 grade Celsius: In koeler dele soos die economizer of watermuurpanele is standaard koolstofstaal hoogs effektief en ekonomies lewensvatbaar. Tot op hierdie limiet behou koolstofstaal uitstekende treksterkte. Die blootstelling van gewone koolstofstaal aan hoër temperature vir lang tydperke lei tot grafitisering, wat die metaal erg bros maak.
Hoë temperatuur van 450 tot 600 grade Celsius: Koolstofstaal faal in oorverhitters en herverhitters. Ingenieurs moet lae-legeringsstaal spesifiseer wat geformuleer is met presiese toevoegings van chroom en molibdeen. Chroom verhoog aansienlik weerstand teen hoë-temperatuur oksidasie. Molibdeen verhoog hoë-temperatuur treksterkte en verbeter dramaties weerstand teen termiese kruip.
Ultra-hoë temperatuur bo 600 grade Celsius: Gevorderde kragsentrales wat stoomtemperature bo 600 grade Celsius stoot, benodig austenitiese vlekvrye staal. Hierdie materiale bevat hoë persentasies chroom en nikkel, wat ongeëwenaarde oksidasieweerstand by uiterste termiese belasting bied.
Hoe druk pypafmetings en muurdikte bepaal
Temperatuur bepaal die chemiese samestelling van die staal, maar interne werkdruk bepaal die fisiese afmetings. Spesifiek, druk bepaal die minimum vereiste wanddikte van die buis.
Die verhouding tussen interne druk en stres
Hoëdrukstoom wat deur 'n stelsel vloei oefen uitwaartse radiale kragte teen die binnewande uit. Dit skep 'n meganiese spanning bekend as hoepelspanning of omtrekspanning. Hoepelspanning poog om die silinder in die lengte uitmekaar te skeur. Omdat 'n naatlose buis geen sweisnaat het nie, hanteer dit hierdie eenvormige spanning besonder goed. As die muur egter te dun is om die uitgeoefende druk te weerstaan, oorskry die hoepelspanning die materiaalvloeisterkte, wat lei tot 'n hewige longitudinale breuk.
Bereken minimum muurdikte
Ingenieurs raai nie die vereiste muurdikte nie. Ons maak staat op streng wiskundige formules wat deur internasionale kodes beheer word, hoofsaaklik ASME B31.1 vir Kragpype en ASME Ketel- en Drukvat-kode Afdeling I. Die grondslagberekening hou verband met interne druk, toelaatbare spanning, buitedeursnee en wanddikte. Om vervaardiging en verkryging te standaardiseer, gebruik die bedryf pypskedules wat wissel van Skedule 40 tot Double Extra Strong. Soos interne ontwerpdruk toeneem, moet die vereiste skedule ook toeneem om die meganiese las veilig te bevat.
Lae/medium vs. Hoëdrukketels
Die operasionele drukklassifikasie van die fasiliteit verander dimensionele spesifikasies drasties. Lae- en mediumdrukketels wat onder 5.88 MPa werk, gebruik gewoonlik standaardskedules soos Skedule 40 of 80 en maak baie staat op koolstofstaalgrade. Superkritiese ketels wat bo 22 MPa werk, benodig swaarmuurpype soos Skedule 160 om te verhoed dat dit bars onder geweldige spanning.
Sleutelmateriaalgrade vir kragopwekkingpype
Om die groot verskeidenheid metallurgiese standaarde te navigeer is uitdagend. Verkrygingsbestuurders moet die mees betroubare materiaal grade verstaan om die korrekte te spesifiseer kragsentrale staalpyp vir 'n gegewe toepassing.
Koolstofstaalgrade vir standaarddruk
Koolstofstaal bly die werkesel vir industriële toepassings met streng beheerde temperature. ASTM A192 is 'n hoogs algemene standaard vir naatlose koolstofstaalbuise wat spesifiek ontwerp is vir hoëdruk hitteruilers. ASTM A210 dek medium-koolstofstaal oorverhittingsbuise wat effens hoër treksterkte bied. ASTM A106 Graad B en C is standaardspesifikasies vir hoëtemperatuur-diensleiding wat die ketel met ander aanleginfrastruktuur verbind.
Allooistaal grade vir hoë druk en hitte
Deur die hoë-temperatuurreekse van moderne termiese generasie in te druk, maak legeringstaal ononderhandelbaar. ASTM A213 T11 en T22 dui buise aan wat tipies in die oondomhulsel gebruik word. Graad T91 is 'n gevorderde chroom- en molibdeenlegering wat met vanadium en niobium verbeter is, wat uitsonderlike kruipsterkte bied. ASTM A335 P11, P22 en P91 weerspieël hierdie chemiese samestellings, maar dui op pype wat gebruik word vir hoofstoomlyne met 'n groter deursnee. Graad P91 laat ingenieurs toe om dunnerwandige stelsels te ontwerp wat termiese moegheid verminder tydens aanleg se opstart- en afsluitingsiklusse.
Noodsaaklike vervaardigingstandaarde en -spesifikasies
Die verkryging van materiaal gaan nie net oor die keuse van 'n chemiese samestelling nie. Dit gaan daaroor om te verseker dat die vervaardigingsproses aan rigiede wêreldwye regulatoriese standaarde voldoen. Nie-voldoenende pype stel onaanvaarbare veiligheids- en aanspreeklikheidsrisiko's in.
Die Amerikaanse Vereniging van Meganiese Ingenieurs en die Amerikaanse Vereniging vir Toetsing en Materiale verskaf die mees erkende regulatoriese raamwerke wêreldwyd. ASME BPVC Afdeling I beheer die konstruksiereëls vir kragketels, terwyl ASME B31.1 kragpypstelsels beheer. By die verkryging van a hoë temperatuur ketelbuis , om te verseker dat dit die regte sertifisering dra, is van kritieke belang om veiligheidsinspeksies te slaag en operasionele versekering te verseker.
Terwyl ASME en ASTM baie internasionale markte oorheers, word Europese standaarde soos EN 10216-2 vir naatlose staalbuise ook sterk gebruik, afhangende van die projek se geografiese ligging en spesifieke ingenieursvereistes.
Top-oorwegings by die verkryging van ketelbuise
Die keuse van die korrekte teoretiese graad en skedule is slegs die eerste fase. Verkrygingspanne moet verskaffers streng ondersoek om te verseker dat die fisiese produkte wat gelewer word aan presiese metallurgiese en dimensionele spesifikasies voldoen.
Nie-vernietigende toetsing
Visuele inspeksie is heeltemal onvoldoende. Stel jou voor dat jy 'n bondel pype ontvang wat op die oppervlak foutloos lyk, net om mikrosplete te ontdek tydens 'n opstart onder druk. Kopers moet omvattende nie-vernietigende toetsing opdrag gee. Hidrostatiese toetsing plaas druk op die pyp met water buite die ontwerplimiet om te verseker dat daar geen strukturele swakhede is nie. Ultrasoniese toetsing maak gebruik van hoëfrekwensie klankgolwe om interne foute op te spoor. Eddy Current Testing gebruik elektromagnetiese induksie om verborge oppervlakdefekte op te spoor.
Dimensionele toleransie en oppervlakafwerking
Ketelsamestelling vereis presiese sweiswerk en ingewikkelde passing. Indien die buitenste deursnee of wanddikte bo aanvaarbare perke afwyk, lei dit tot sweis wanbelyning. Dit skep gevaarlike streskonsentrators. Kopers moet verifieer dat die verskaffer streng nakoming van die dimensionele toleransies wat in relevante standaarde uiteengesit word waarborg. Die oppervlakafwerking moet ook vry wees van oormatige skaal, putte of diep skrape wat gelokaliseerde korrosie kan inisieer.
Meul toets sertifikate
Moet nooit aflewering van drukvatkomponente aanvaar sonder 'n gesertifiseerde Meultoetssertifikaat nie. ’n EN 10204 3.1-sertifikaat bevestig dat die gelewerde produkte aan die bestellingsvereistes voldoen en sluit spesifieke toetsresultate vir chemiese samestelling en treksterkte in. Hoogs kritiese toepassings vereis 'n 3.2-sertifikaat, wat beteken dat die toetsresultate deur beide die vervaardiger en 'n onafhanklike derdeparty-inspekteur bekragtig word. Die sertifikaat is jou uiteindelike bewys van wesenlike naspeurbaarheid.
Gevolgtrekking
Om die regte naatlose staalpyp vir jou ketel te kies, vereis 'n streng tegniese evaluering. Jy moet voortdurend uiterste termiese ladings balanseer met hoë interne druk. Die bedryfstemperatuur bepaal direk jou presiese materiaalgraad, terwyl die interne druk die nodige wanddikte vir deurlopende, veilige werking bereken.
Sny hoeke op materiaal grade of dimensionele toleransies lei tot rampspoedige aanleg mislukkings en ernstige veiligheidsvoorvalle. Prioritiseer altyd erkende wêreldwye vervaardigingstandaarde en dring aan op omvattende toetsdokumentasie. Moenie op jou industriële pype kwaliteit kompromie aangaan nie. As jy 'n komplekse aanlegopgradering of 'n nuwe bou navigeer, raadpleeg professionele ingenieurs om jou stelselspesifikasies te finaliseer. Om gesertifiseerde pypoplossings te verken wat aangepas is vir jou termodinamiese vereistes, hersien die uitgebreide voorraad by CZWH Steel en verseker absolute voldoening vir jou volgende projek.
Gereelde Vrae
Wat is die maksimum temperatuur vir koolstofstaal ketelpype?
Standaard koolstofstaal is oor die algemeen veilig om te werk tot ongeveer 425 tot 450 grade Celsius. Buite hierdie termiese drempel word termiese kruip 'n beduidende probleem. Die koolstof binne die staal kan begin grafitiseer, wat lei tot ernstige brosheid. Legeringsstaal wat Chroom en Molibdeen bevat, word benodig vir temperature wat hierdie limiet oorskry.
Waarom word naatlose pyp in ketels gebruik in plaas van gelaste pyp?
Naatlose pype het nie 'n longitudinale sweisnaat nie. In hoëdruk- en hoëtemperatuur-omgewings dien 'n sweisnaat as 'n potensiële swak punt en 'n sone vir streskonsentrasie. Naatlose vervaardiging verskaf 'n homogene korrelstruktuur, wat perfek eenvormige spanningsverspreiding oor die pypwand moontlik maak. Dit verminder die risiko van vermoeidheidsmislukking en breuke drasties.
Wat is die verskil tussen ASTM A213 en ASTM A335?
Beide spesifikasies is baie algemeen vir hoë-temperatuur toepassings, maar dien verskillende strukturele doeleindes. ASTM A213 dek tipies naatlose ferritiese en austenitiese legeringstaalbuise, wat oor die algemeen kleiner in deursnee is en binne die ketelomhulsel vir oorverhitters en herverhitters gebruik word. ASTM A335 dek naatlose ferritiese legeringstaalpype, wat tipies groter in deursnee is en gebruik word vir hoë-temperatuur hoofleiding en stoomvervoerpype buite die onmiddellike keteloond.
Hoe weet ek watter pypskedule om vir my ketel te kies?
Die pypskedule dikteer die wanddikte en word bepaal deur streng ingenieursberekeninge gebaseer op kodes soos ASME B31.1. Dit vereis die berekening van die interne ontwerpdruk, die inrekening van die maksimum toelaatbare spanning van die spesifieke materiaal by die ontwerptemperatuur, en die byvoeging van die nodige toelaes vir korrosie en vervaardigingstoleransies. Hoër bedryfsdruk vereis natuurlik hoër skedulegetalle.
Hoe beïnvloed pypskedule drukgradering?
Die pypskedule definieer direk die fisiese wanddikte van die pyp. Soos die skedulenommer vir 'n spesifieke nominale buitenste deursnee toeneem, neem die wanddikte toe. ’n Dikker muur verhoog proporsioneel die pyp se vermoë om hoër interne radiale drukke te bevat sonder om mee te gee of te bars, wat die maksimum toelaatbare drukgradering direk verhoog.
Wat is die vereiste minimum wanddikte vir ketelbuise?
Die absolute minimum wanddikte is nie 'n enkele vaste getal nie. Dit wissel geheel en al op grond van die spesifieke bedryfsdruk, die buisdeursnee en die materiaal toelaatbare spanning by die ontwerptemperatuur. Ingenieurs bereken hierdie presiese minimum deur gebruik te maak van formules wat in ASME BPVC Afdeling I gedefinieer word, en die nodige veiligheidstoelaes vir strukturele stabiliteit en verwagte korrosie oor die leeftyd van die aanleg by te voeg.
Ons gesmede skroefdraadflense het streng gehaltebeheer en -toetsing ondergaan, met uitstekende sterkte en betroubaarheid, en kan hoë druk en strawwe werksomgewings weerstaan.
KONTAK ONS
Telefoon: +86- 13832718182
E-pos:
sales@czweiheng.com WhatsApp:+86- 13832718182
Voeg by: East of Construction Machinery Factory, Yanshan County, Cangzhou, Hebei China