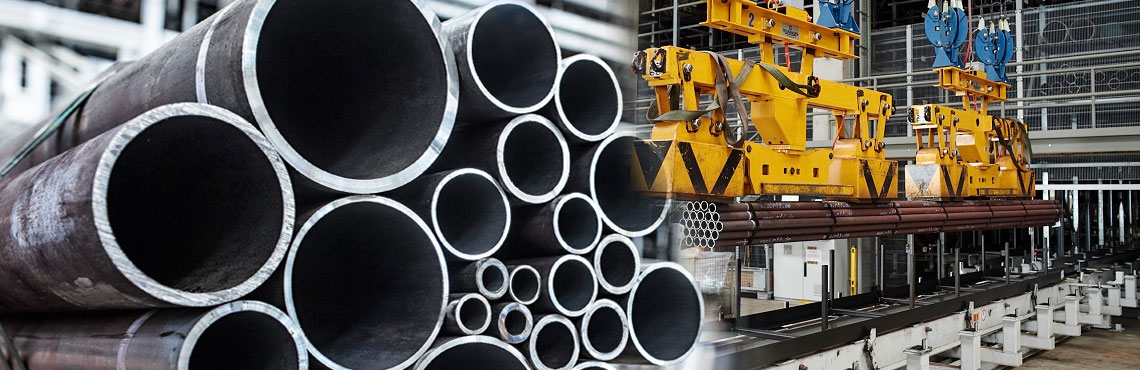
Sustavi industrijskih kotlova rade u brutalnim uvjetima. U proizvodnji električne energije i teškoj proizvodnji, ekstremna vrućina i nemilosrdni pritisak guraju metalurgiju do njezine apsolutne točke pucanja. Odaberite pogrešan materijal za cijevi i riskirate katastrofalne mehaničke kvarove. Netočne specifikacije dimenzija neizbježno dovode do skupih operativnih zastoja i ozbiljnih sigurnosnih opasnosti za osoblje postrojenja.
Moderna industrijska postrojenja zahtijevaju strogu inženjersku ravnotežu. Timovi za nabavu i inženjeri za cjevovode moraju odvagnuti početne materijalne troškove u odnosu na dugotrajnu dugotrajnost imovine i strogu usklađenost s propisima. Ovaj tehnički vodič objašnjava točno kako specificirati bešavne čelične cijevi za kotlove na temelju preciznih ograničenja unutarnjeg tlaka i radne temperature. Ovladajte ovim osnovnim metalurškim svojstvima i izračunima dimenzija, i osigurat ćete da vaša toplinska infrastruktura radi sigurno i učinkovito.
Ključni zahvati
Temperatura diktira odabir materijala: standardni ugljični čelik savršeno funkcionira za niske do srednje toplinske primjene. Zone visokih temperatura zahtijevaju legirane čelike i austenitne nehrđajuće čelike kako bi se spriječilo toplinsko puzanje i strukturna deformacija.
Tlak diktira debljinu stijenke: visoki unutarnji tlak pare zahtijeva stroge inženjerske proračune. Morate odrediti točan raspored cijevi i minimalnu debljinu stijenke kako biste spriječili nasilna puknuća.
Standardi su obavezni: Svaki izbor materijala i specifikacija dimenzija moraju se strogo pridržavati priznatih međunarodnih inženjerskih kodova, prvenstveno ASME, ASTM i EN standarda.
Bešavna proizvodnja je superiorna: Bešavni vodovi nude ujednačenu čvrstoću i superiornu otpornost na pritisak u usporedbi sa zavarenim alternativama. Oni su neosporan standard za kritične primjene kotlova.
Trendovi u industriji: Poticaj za ekstremnu toplinsku učinkovitost
Pogledajmo kamo industrija ide. Globalna proizvodnja električne energije brzo se pomiče prema ultra-superkritičnim i naprednim ultra-superkritičnim tehnologijama. Potaknuti strogim ciljevima emisije ugljika i potrebom za većom toplinskom učinkovitošću, suvremena postrojenja rade s toplinskim opterećenjima bez presedana. Ova evolucija u cijeloj industriji pomiče granice tradicionalnog čelika. Postrojenja sada zahtijevaju naprednu metalurgiju sposobnu izdržati temperature pare veće od 600 stupnjeva Celzijusa.
Odabir pouzdanog bešavna cijev otporna na toplinu više nije samo ispunjavanje osnovnih specifikacija. Radi se o zaštiti vašeg objekta od sve agresivnijih radnih ciklusa u budućnosti i osiguravanju dugotrajnog strukturalnog integriteta pod ekstremnim termodinamičkim stresom.
Razumijevanje osnova: Zašto odabrati bešavne čelične cijevi za kotlove?
Prije nego što se upustimo u složene proračune i ocjene materijala, moramo utvrditi temeljnu ulogu cjevovoda kotla. Kotlovska cijev vrlo je izdržljiva cijev izgrađena za prijenos toplinske energije u vodu, stvarajući u konačnici paru pod visokim pritiskom. Ova para pokreće turbine u elektranama ili osigurava potrebnu toplinu za postrojenja za kemijsku obradu.
Prilikom specifikacije cjevovoda za ova ekstremna okruženja, rasprava između bešavne i zavarene proizvodnje brzo se rješava čistom fizikom. Zavarene cijevi oslanjaju se na valjanu čeličnu ploču i uzdužni šav. Moderno zavarivanje je napredno, ali taj šav sam po sebi stvara zonu pod utjecajem topline. Pod fluktuirajućim toplinskim i tlačnim ciklusima, zavareni šav uvodi mikroskopske slabe točke i koncentracije naprezanja. Zamislite superkritičnu elektranu koja radi pri vršnom opterećenju. Mikroskopski nedostatak u zavaru može se brzo proširiti u pukotinu u punoj veličini.
Bešavne čelične cijevi proizvode se postupkom ekstruzije ili rotacijskog probijanja počevši od čvrste čelične gredice. Rezultat je kontinuirana, homogena cilindrična struktura bez uzdužnih šavova. Bez zavarenog šava nema slabih točaka. Naprezanje se savršeno raspoređuje po cijelom opsegu cijevi. Za inženjere i voditelje nabave, ulaganje u besprijekornu tehnologiju temeljna je osnova sigurnosti.
Kako temperatura utječe na vaš izbor materijala otpornih na toplinu
Radna temperatura je primarna varijabla koja diktira vašu vrstu materijala. Izlaganje metala iznad projektiranog praga iz temelja mijenja njegovu metaluršku strukturu i uzrokuje brzu degradaciju.
Opasnost od toplinskog puzanja i oksidacije
Visokotemperaturne zone kotlova podvrgavaju cjevovod dvama primarnim mehanizmima kvara: toplinskom puzanju i oksidaciji. Puzanje je trajna plastična deformacija ovisna o vremenu koja se javlja kada je metal izložen stalnom mehaničkom naprezanju na povišenim temperaturama. Čak i ako je primijenjeno naprezanje znatno ispod standardne granice razvlačenja, dugotrajna toplina uzrokuje klizanje i deformaciju unutarnjih granica zrna. Bez odgovarajuće legure koja bi se oduprla ovoj pojavi, cijev će se na kraju ispupčiti i puknuti.
Visoke temperature također ubrzavaju oksidaciju i stvaranje kamenca. Željezo u čeliku reagira s kisikom i parom stvarajući debeo, krhki kamenac željeznog oksida na unutarnjim i vanjskim površinama. Ovaj kamenac djeluje kao toplinski izolator. Ložište kotla mora gorjeti toplije kako bi se postigla ista temperatura pare, što ubrzava degradaciju metala koji leži ispod.
Usklađivanje temperaturnih raspona s vrstama materijala
Inženjeri moraju pažljivo uskladiti radnu temperaturu određenih zona kotla s ispravnom kategorijom materijala.
Niska do srednja temperatura do 450 stupnjeva Celzijusa: U hladnijim dijelovima kao što su ekonomajzer ili vodene zidne ploče, standardni ugljični čelik vrlo je učinkovit i ekonomski održiv. Do te granice ugljični čelik održava izvrsnu vlačnu čvrstoću. Izlaganje običnog ugljičnog čelika višim temperaturama tijekom duljeg razdoblja dovodi do grafitizacije, ozbiljno krhkosti metala.
Visoka temperatura od 450 do 600 stupnjeva Celzijusa: Ugljični čelik kvari se u pregrijačima i ponovnim grijačima. Inženjeri moraju specificirati niskolegirane čelike formulirane s preciznim dodacima kroma i molibdena. Krom značajno povećava otpornost na visokotemperaturnu oksidaciju. Molibden povećava vlačnu čvrstoću na visokim temperaturama i dramatično poboljšava otpornost na toplinsko puzanje.
Iznimno visoke temperature iznad 600 stupnjeva Celzijusa: napredne elektrane koje guraju temperature pare iznad 600 stupnjeva Celzijusa zahtijevaju austenitne nehrđajuće čelike. Ovi materijali sadrže visoke postotke kroma i nikla, pružajući neusporedivu otpornost na oksidaciju pri ekstremnim toplinskim opterećenjima.
Kako tlak određuje dimenzije cijevi i debljinu stijenke
Temperatura diktira kemijski sastav čelika, ali unutarnji radni tlak diktira fizičke dimenzije. Točnije, tlak određuje minimalnu potrebnu debljinu stijenke cijevi.
Odnos između unutarnjeg pritiska i stresa
Visokotlačna para koja teče kroz sustav djeluje radijalno prema van na unutarnje stijenke. To stvara mehaničku napetost poznatu kao obručno naprezanje ili obodno naprezanje. Obručno naprezanje pokušava rastrgati cilindar uzdužno. Budući da bešavna cijev nema zavareni šav, izuzetno dobro podnosi ovo ravnomjerno naprezanje. Međutim, ako je stijenka pretanka da izdrži nastali pritisak, naprezanje obruča premašuje granicu tečenja materijala, što dovodi do nasilnog uzdužnog puknuća.
Izračunavanje minimalne debljine stijenke
Inženjeri ne pogađaju potrebnu debljinu stijenke. Oslanjamo se na rigorozne matematičke formule koje reguliraju međunarodni kodovi, prvenstveno ASME B31.1 za energetske cjevovode i ASME Kodeks za kotlove i tlačne posude, odjeljak I. Temeljni izračun odnosi se na unutarnji tlak, dopušteno naprezanje, vanjski promjer i debljinu stijenke. Za standardizaciju proizvodnje i nabave, industrija koristi rasporede cijevi u rasponu od rasporeda 40 do Double Extra Strong. Kako se unutarnji proračunski tlak povećava, potreban raspored se također mora povećati kako bi se sigurno zadržalo mehaničko opterećenje.
Nisko/srednji nasuprot visokotlačnim kotlovima
Klasifikacija radnog tlaka postrojenja drastično mijenja specifikacije dimenzija. Niskotlačni i srednjetlačni kotlovi koji rade ispod 5,88 MPa općenito koriste standardne rasporede poput rasporeda 40 ili 80 i uvelike se oslanjaju na vrste ugljičnog čelika. Superkritični kotlovi koji rade iznad 22 MPa zahtijevaju cjevovode s debelim stijenkama kao što je Prilog 160 kako bi se spriječilo pucanje pod golemim opterećenjem.
Ključne vrste materijala za cjevovode za proizvodnju električne energije
Snalaženje u širokom nizu metalurških standarda je izazovno. Voditelji nabave moraju razumjeti najpouzdanije ocjene materijala kako bi odredili točne čelična cijev za elektranu za određenu primjenu.
Vrste ugljičnog čelika za standardni tlak
Ugljični čelik ostaje radni konj za industrijske primjene sa strogo kontroliranim temperaturama. ASTM A192 vrlo je uobičajeni standard za bešavne cijevi od ugljičnog čelika dizajniran posebno za visokotlačne izmjenjivače topline. ASTM A210 pokriva cijevi pregrijača srednjeg ugljičnog čelika koje nude nešto veću vlačnu čvrstoću. ASTM A106 Grade B i C su standardne specifikacije za visokotemperaturne servisne mreže koje povezuju kotao s drugom infrastrukturom postrojenja.
Vrste legiranih čelika za visoki tlak i toplinu
Guranje u visokotemperaturne raspone moderne toplinske proizvodnje čini legirane čelike nepopravljivima. ASTM A213 T11 i T22 označavaju cijevi koje se obično koriste unutar kućišta peći. Kvaliteta T91 je napredna legura kroma i molibdena poboljšana vanadijem i niobijem, koja nudi iznimnu otpornost na puzanje. ASTM A335 P11, P22 i P91 odražavaju ove kemijske sastave, ali označavaju cijevi koje se koriste za glavne parovode većeg promjera. Stupanj P91 omogućuje inženjerima da dizajniraju sustave tanjih stijenki koji smanjuju toplinski zamor tijekom ciklusa pokretanja i gašenja postrojenja.
Referentna tablica osnovnog inženjeringa
Kategorija materijala
Uobičajene ASTM ocjene
Maks. radna temp
Tipična primjena kotla
Ugljični čelik
A192, A210, A106 Gr.B
450 Celzijevih stupnjeva
Ekonomajzeri, vodeni zidovi, vodovi napojne vode
Niskolegirani čelik
A213 T11/T22, A335 P11/P22
580 Celzijevih stupnjeva
Pregrijači, dogrijači, glavni parni cjevovod
Napredni legirani čelik
A213 T91, A335 P91
600 Celzijevih stupnjeva
Visokotemperaturni kolektori, vodovi superkritične pare
Austenitni nehrđajući
A213 TP304H, TP316H
650+ stupnjeva Celzijusa
Ultra-superkritični grijači, korozivne zone
Osnovni proizvodni standardi i specifikacije
Nabava materijala nije samo odabir kemijskog sastava. Radi se o osiguravanju da se proizvodni proces pridržava strogih globalnih regulatornih standarda. Nesukladni cjevovod predstavlja neprihvatljive sigurnosne rizike i rizike odgovornosti.
Američko društvo inženjera strojarstva i Američko društvo za ispitivanje i materijale pružaju najšire priznate regulatorne okvire na globalnoj razini. ASME BPVC Odjeljak I uređuje konstrukcijska pravila za električne kotlove, dok ASME B31.1 uređuje sustave energetskih cjevovoda. Prilikom nabave a visokotemperaturna kotlovska cijev , osiguravanje odgovarajuće certifikacije ključno je za prolaz sigurnosnih inspekcija i osiguravanje operativnog osiguranja.
Dok ASME i ASTM dominiraju mnogim međunarodnim tržištima, europski standardi poput EN 10216-2 za bešavne čelične cijevi također se uvelike koriste ovisno o geografskoj lokaciji projekta i specifičnim inženjerskim zahtjevima.
Glavna razmatranja pri nabavi kotlovskih cijevi
Odabir točne teorijske ocjene i rasporeda samo je prva faza. Timovi za nabavu moraju rigorozno provjeravati dobavljače kako bi osigurali da isporučeni fizički proizvodi zadovoljavaju točne metalurške i dimenzionalne specifikacije.
Ispitivanje bez razaranja
Vizualni pregled je potpuno nedovoljan. Zamislite da primite seriju cijevi koje izgledaju besprijekorno na površini, samo da otkrijete mikropukotine tijekom pokretanja pod tlakom. Kupci moraju zahtijevati sveobuhvatno ispitivanje bez razaranja. Hidrostatsko ispitivanje dovodi vodu u cijev iznad njezine projektirane granice kako bi se osiguralo da nema strukturnih slabosti. Ultrazvučno ispitivanje koristi visokofrekventne zvučne valove za otkrivanje unutarnjih nedostataka. Ispitivanje vrtložnim strujama koristi elektromagnetsku indukciju za otkrivanje skrivenih površinskih nedostataka.
Tolerancija dimenzija i završna obrada površine
Montaža kotla zahtijeva precizno zavarivanje i zamršenu montažu. Ako vanjski promjer ili debljina stijenke odstupaju od prihvatljivih granica, to dovodi do neusklađenosti zavara. To stvara opasne koncentratore stresa. Kupci moraju potvrditi da dobavljač jamči strogo pridržavanje dimenzijskih tolerancija navedenih u relevantnim standardima. Površinska obrada također mora biti bez prekomjernih kamenaca, rupa ili dubokih ogrebotina koje bi mogle izazvati lokaliziranu koroziju.
Certifikati ispitivanja mlina
Nikada ne prihvaćajte isporuku komponenata tlačne posude bez certificirane potvrde o ispitivanju mlina. Certifikat EN 10204 3.1 potvrđuje da su isporučeni proizvodi u skladu sa zahtjevima narudžbe i uključuje posebne rezultate ispitivanja kemijskog sastava i vlačne čvrstoće. Vrlo kritične aplikacije zahtijevaju certifikat 3.2, što znači da rezultate ispitivanja potvrđuju i proizvođač i neovisni inspektor treće strane. Certifikat je vaš konačni dokaz sljedivosti materijala.
Zaključak
Odabir ispravne bešavne čelične cijevi za vaš kotao zahtijeva rigoroznu tehničku procjenu. Morate stalno uravnotežiti ekstremna toplinska opterećenja s visokim unutarnjim tlakom. Radna temperatura izravno diktira vašu točnu vrstu materijala, dok unutarnji tlak izračunava potrebnu debljinu stijenke za kontinuirani, siguran rad.
Rezanje kutova na materijalima ili tolerancijama dimenzija dovodi do katastrofalnih kvarova postrojenja i ozbiljnih sigurnosnih incidenata. Uvijek dajte prednost priznatim svjetskim proizvodnim standardima i inzistirajte na sveobuhvatnoj dokumentaciji testiranja. Nemojte raditi kompromise s kvalitetom industrijskih cijevi. Ako upravljate složenom nadogradnjom postrojenja ili novom gradnjom, posavjetujte se s profesionalnim inženjerima kako biste dovršili specifikacije vašeg sustava. Kako biste istražili certificirana rješenja cjevovoda prilagođena vašim termodinamičkim zahtjevima, pregledajte opsežan inventar tvrtke CZWH Steel i osigurajte apsolutnu usklađenost za svoj sljedeći projekt.
Često postavljana pitanja
Koja je maksimalna temperatura za kotlovske cijevi od ugljičnog čelika?
Standardni ugljični čelik općenito je siguran za rad do otprilike 425 do 450 stupnjeva Celzijusa. Izvan ovog toplinskog praga, toplinsko puzanje postaje značajan problem. Ugljik unutar čelika može početi grafitizirati, što dovodi do teške krtosti. Za temperature iznad ove granice potrebni su legirani čelici koji sadrže krom i molibden.
Zašto se u kotlovima koriste bešavne cijevi umjesto šavnih cijevi?
Bešavne cijevi nemaju uzdužni zavareni šav. U okruženjima visokog tlaka i visoke temperature, zavareni šav djeluje kao potencijalna slaba točka i zona koncentracije naprezanja. Bešavna proizvodnja osigurava homogenu strukturu zrna, što omogućuje savršeno ravnomjernu raspodjelu naprezanja preko stijenke cijevi. Ovo drastično smanjuje rizik od zamora i puknuća.
Koja je razlika između ASTM A213 i ASTM A335?
Obje su specifikacije vrlo uobičajene za primjene pri visokim temperaturama, ali služe različitim strukturnim svrhama. ASTM A213 obično pokriva bešavne feritne i austenitne cijevi od legure čelika, koje su općenito manjeg promjera i koriste se unutar kućišta kotla za pregrijače i ponovne grijače. ASTM A335 pokriva bešavne cijevi od feritne legure čelika, koje su obično većeg promjera i koriste se za visokotemperaturne glavne cijevi i cijevi za transport pare izvan neposrednog ložišta kotla.
Kako mogu znati koji raspored cijevi odabrati za svoj kotao?
Raspored cijevi diktira debljinu stijenke i određuje se kroz stroge inženjerske izračune temeljene na kodovima kao što je ASME B31.1. Zahtijeva izračunavanje unutarnjeg proračunskog tlaka, uzimanje u obzir najvećeg dopuštenog naprezanja određenog materijala na projektiranoj temperaturi i dodavanje potrebnih dopuštenja za koroziju i proizvodnih tolerancija. Viši radni pritisci prirodno zahtijevaju veće rasporede.
Kako raspored cijevi utječe na nazivni tlak?
Raspored cijevi izravno definira fizičku debljinu stijenke cijevi. Kako se broj rasporeda povećava za određeni nazivni vanjski promjer, povećava se debljina stijenke. Deblja stjenka proporcionalno povećava sposobnost cijevi da zadrži veće unutarnje radijalne tlakove bez popuštanja ili pucanja, izravno podižući maksimalnu dopuštenu vrijednost tlaka.
Koja je minimalna potrebna debljina stijenke kotlovskih cijevi?
Apsolutna minimalna debljina stijenke nije jedan fiksni broj. U potpunosti varira ovisno o specifičnom radnom tlaku, promjeru cijevi i dopuštenom naprezanju materijala na projektiranoj temperaturi. Inženjeri izračunavaju ovaj precizan minimum pomoću formula definiranih u ASME BPVC Odjeljku I, dodajući potrebne sigurnosne dodatke za strukturnu stabilnost i predviđenu koroziju tijekom životnog vijeka postrojenja.
Naše kovane navojne prirubnice podvrgnute su strogoj kontroli kvalitete i testiranju, uz izvrsnu čvrstoću i pouzdanost, te mogu izdržati visoki pritisak i teška radna okruženja.
KONTAKTIRAJTE NAS
Telefon: +86- 13832718182
Email:
sales@czweiheng.com WhatsApp:+86- 13832718182
Dodaj:istočno od tvornice građevinskih strojeva, okrug Yanshan, Cangzhou, Hebei Kina