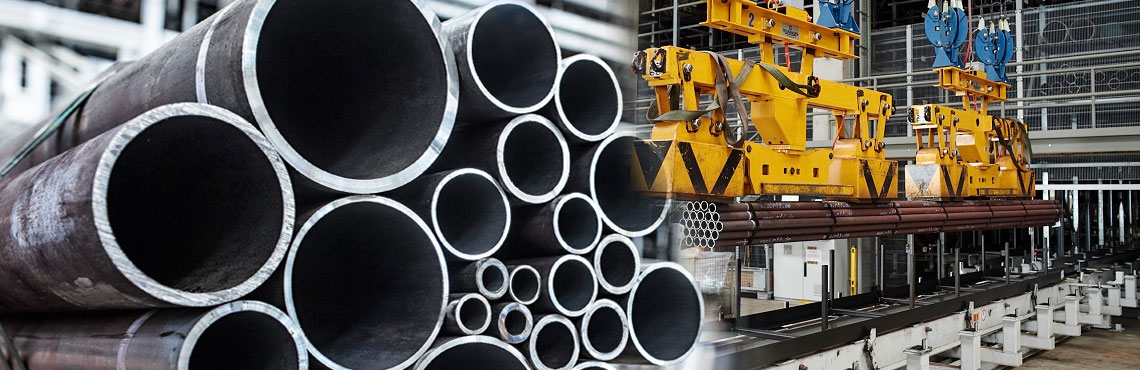
سیستم های دیگ بخار صنعتی تحت شرایط وحشیانه کار می کنند. در تولید برق و تولید سنگین، گرمای شدید و فشار بی امان متالورژی را به نقطه شکست مطلق خود می رساند. مواد لولهکشی اشتباهی را انتخاب کنید و خطر خرابیهای مکانیکی فاجعهبار را در پی خواهید داشت. مشخصات ابعادی نادرست به ناچار منجر به توقف عملیات پرهزینه و خطرات ایمنی شدید برای پرسنل کارخانه می شود.
کارخانه های صنعتی مدرن نیاز به تعادل مهندسی دقیق دارند. تیمهای تدارکات و مهندسان لولهکشی باید هزینههای اولیه مواد را در مقابل طول عمر بلندمدت دارایی و انطباق دقیق با مقررات تنظیم کنند. این راهنمای فنی دقیقاً نحوه تعیین لولههای فولادی بدون درز دیگ را بر اساس فشار داخلی دقیق و محدودیتهای دمای عملیاتی توضیح میدهد. بر این ویژگیهای متالورژیکی و محاسبات ابعادی مسلط شوید و زیرساختهای حرارتی خود را به طور ایمن و کارآمد حفظ کنید.
خوراکی های کلیدی
دما تعیین کننده انتخاب مواد است: فولاد کربن استاندارد برای کاربردهای گرمای کم تا متوسط کاملاً کار می کند. مناطق با دمای بالا به فولادهای آلیاژی و فولادهای زنگ نزن آستنیتی برای جلوگیری از خزش حرارتی و تغییر شکل ساختاری نیاز دارند.
فشار ضخامت دیوار را تعیین می کند: فشار بخار داخلی بالا به محاسبات مهندسی دقیق نیاز دارد. شما باید برنامه صحیح لوله و حداقل ضخامت دیواره را تعیین کنید تا از پارگی های شدید جلوگیری کنید.
استانداردها اجباری هستند: هر انتخاب مواد و مشخصات ابعادی باید به شدت از کدهای مهندسی بین المللی به رسمیت شناخته شده، در درجه اول استانداردهای ASME، ASTM و EN پیروی کند.
تولید بدون درز برتر است: لوله های بدون درز استحکام یکنواخت و مقاومت فشار بالاتری را در مقایسه با جایگزین های جوش داده شده ارائه می دهند. آنها استاندارد بلامنازع برای کاربردهای مهم دیگ بخار هستند.
روندهای صنعت: فشار برای راندمان حرارتی شدید
اجازه دهید نگاه کنیم که صنعت به کجا می رود. تولید برق جهانی به سرعت در حال تغییر به سمت فناوری های فوق بحرانی و فوق بحرانی پیشرفته است. نیروگاه های مدرن با توجه به اهداف دقیق انتشار کربن و نیاز به راندمان حرارتی بالاتر، با بارهای حرارتی بی سابقه کار می کنند. این تحول در صنعت، مرزهای سنتی فولاد را جابجا می کند. اکنون تأسیسات به متالورژی پیشرفته ای نیاز دارند که بتواند دمای بخار بیش از 600 درجه سانتیگراد را تحمل کند.
انتخاب قابل اعتماد لوله بدون درز مقاوم در برابر حرارت دیگر فقط در مورد رعایت مشخصات اولیه نیست. این در مورد محافظت از آینده تأسیسات شما در برابر چرخه های عملیاتی تهاجمی فزاینده و اطمینان از یکپارچگی سازه طولانی مدت تحت تنش شدید ترمودینامیکی است.
درک اصول اولیه: چرا یک لوله فولادی بدون درز بویلر را انتخاب کنید؟
قبل از فرو رفتن در محاسبات پیچیده و درجه مواد، ما باید نقش اساسی لوله کشی دیگ بخار را مشخص کنیم. لوله دیگ بخار یک مجرای بسیار بادوام است که برای انتقال انرژی حرارتی به آب ساخته شده و در نهایت بخار با فشار بالا تولید می کند. این بخار توربین ها را در نیروگاه ها به حرکت در می آورد یا گرمای لازم را برای تاسیسات فرآوری شیمیایی فراهم می کند.
هنگام تعیین لوله کشی برای این محیط های شدید، بحث بین تولید بدون درز و جوش داده شده به سرعت توسط فیزیک خالص حل می شود. لوله های جوش داده شده به یک صفحه فولادی نورد شده و یک درز طولی متکی هستند. جوشکاری مدرن پیشرفته است، اما این درز ذاتاً یک منطقه متاثر از گرما ایجاد می کند. در چرخه های حرارتی و فشار نوسان، درز جوش نقاط ضعف میکروسکوپی و غلظت تنش را معرفی می کند. یک نیروگاه فوق بحرانی را تصور کنید که در اوج بار کار می کند. یک نقص میکروسکوپی در یک جوش می تواند به سرعت در یک شکاف کامل منتشر شود.
لوله های فولادی بدون درز از طریق یک فرآیند اکستروژن یا سوراخ کردن چرخشی تولید می شوند که از یک شمش فولادی جامد شروع می شود. نتیجه یک ساختار استوانه ای پیوسته و همگن با درزهای طولی صفر است. بدون درز جوش به معنای نداشتن نقاط ضعف است. استرس به طور کامل در کل محیط لوله پخش می شود. برای مهندسان و مدیران تدارکات، سرمایه گذاری در فناوری یکپارچه، پایه اساسی ایمنی است.
چگونه دما بر انتخاب شما از مواد مقاوم در برابر حرارت تأثیر می گذارد
دمای عملیاتی متغیر اصلی است که درجه مواد شما را تعیین می کند. قرار گرفتن فلز فراتر از آستانه طراحی آن اساساً ساختار متالورژیکی آن را تغییر می دهد و باعث تخریب سریع می شود.
تهدید خزش حرارتی و اکسیداسیون
مناطق دیگ بخار با دمای بالا لوله کشی را در معرض دو مکانیسم شکست اولیه قرار می دهند: خزش حرارتی و اکسیداسیون. خزش یک تغییر شکل پلاستیکی دائمی وابسته به زمان است که زمانی رخ می دهد که فلز در دماهای بالا با فشار مکانیکی ثابت مواجه شود. حتی اگر تنش اعمال شده بسیار کمتر از استحکام تسلیم استاندارد باشد، گرمای طولانی مدت باعث لغزش و تغییر شکل مرزهای داخلی دانهها میشود. بدون آلیاژ مناسب برای مقاومت در برابر این پدیده، مجرا در نهایت برآمده و پاره می شود.
دمای بالا همچنین اکسیداسیون و پوسته پوسته شدن را تسریع می کند. آهن موجود در فولاد با اکسیژن و بخار واکنش می دهد و یک مقیاس اکسید آهن ضخیم و شکننده را در سطوح داخلی و خارجی تشکیل می دهد. این ترازو به عنوان یک عایق حرارتی عمل می کند. کوره دیگ باید داغتر بسوزد تا به همان دمای بخار برسد، که تخریب فلز زیرین را تسریع می کند.
تطبیق محدوده دما با انواع مواد
مهندسان باید به دقت دمای عملیاتی مناطق خاص دیگ بخار را با دسته مواد صحیح مطابقت دهند.
دمای پایین تا متوسط تا 450 درجه سانتیگراد: در بخش های خنک تر مانند اکونومایزر یا پانل های دیواری آب، فولاد کربن استاندارد بسیار موثر و از نظر اقتصادی مقرون به صرفه است. تا این حد، فولاد کربنی استحکام کششی عالی را حفظ می کند. قرار دادن فولاد کربنی ساده در معرض دماهای بالاتر برای دوره های طولانی منجر به گرافیت شدن می شود و فلز را به شدت ترد می کند.
دمای بالا از 450 تا 600 درجه سانتیگراد: فولاد کربنی در سوپرهیترها و بخاری ها خراب می شود. مهندسان باید فولادهای کم آلیاژ فرموله شده با افزودن دقیق کروم و مولیبدن را مشخص کنند. کروم به طور قابل توجهی مقاومت در برابر اکسیداسیون در دمای بالا را افزایش می دهد. مولیبدن استحکام کششی در دمای بالا را افزایش می دهد و به طور چشمگیری مقاومت در برابر خزش حرارتی را بهبود می بخشد.
دمای فوق العاده بالای 600 درجه سانتیگراد: نیروگاههای پیشرفته که دمای بخار را به بیش از 600 درجه سانتیگراد فشار می دهند به فولادهای زنگ نزن آستنیتی نیاز دارند. این مواد حاوی درصد بالایی از کروم و نیکل هستند که مقاومت اکسیداسیون بی نظیری در بارهای حرارتی شدید ایجاد می کنند.
چگونه فشار ابعاد لوله و ضخامت دیوار را تعیین می کند
دما ترکیب شیمیایی فولاد را تعیین می کند، اما فشار عملیاتی داخلی ابعاد فیزیکی را تعیین می کند. به طور خاص، فشار حداقل ضخامت دیواره مورد نیاز لوله را تعیین می کند.
رابطه بین فشار داخلی و استرس
بخار پرفشار که از طریق یک سیستم جریان می یابد، نیروهای شعاعی بیرونی را علیه دیواره های داخلی اعمال می کند. این یک کشش مکانیکی به نام تنش حلقه یا تنش محیطی ایجاد می کند. تنش حلقه سعی می کند سیلندر را به صورت طولی از هم جدا کند. از آنجایی که مجرای بدون درز بدون درز جوش است، این تنش یکنواخت را به خوبی تحمل می کند. با این حال، اگر دیوار بیش از حد نازک باشد که نمی تواند فشار وارد شده را تحمل کند، تنش حلقه از مقاومت تسلیم مواد بیشتر می شود و منجر به پارگی طولی شدید می شود.
محاسبه حداقل ضخامت دیوار
مهندسان ضخامت دیوار مورد نیاز را حدس نمی زنند. ما به فرمولهای ریاضی دقیقی که توسط کدهای بینالمللی کنترل میشوند، عمدتاً ASME B31.1 برای لولهکشی نیرو و ASME بویلر و کد مخزن تحت فشار بخش I تکیه میکنیم. محاسبات پایه مربوط به فشار داخلی، تنش مجاز، قطر خارجی و ضخامت دیواره است. برای استانداردسازی تولید و تدارکات، صنعت از برنامههای لولهای استفاده میکند که از جدول 40 تا Double Extra Strong را شامل میشود. با افزایش فشار طراحی داخلی، برنامه مورد نیاز نیز باید افزایش یابد تا به طور ایمن بار مکانیکی را مهار کند.
بویلرهای کم/متوسط در مقابل فشار بالا
طبقه بندی فشار عملیاتی تاسیسات به شدت مشخصات ابعادی را تغییر می دهد. دیگ های فشار کم و متوسط که زیر 5.88 مگاپاسکال کار می کنند معمولاً از برنامه های استاندارد مانند جدول 40 یا 80 استفاده می کنند و به شدت به گریدهای فولاد کربنی متکی هستند. بویلرهای فوق بحرانی که بالاتر از 22 مگاپاسکال کار می کنند به لوله کشی دیواره سنگین مانند جدول 160 برای جلوگیری از ترکیدن تحت فشار شدید نیاز دارند.
نمرات مواد کلیدی برای لوله کشی تولید برق
پیمایش در مجموعه وسیعی از استانداردهای متالورژی چالش برانگیز است. مدیران تدارکات باید مطمئن ترین درجه های مواد را درک کنند تا درست را مشخص کنند لوله فولادی نیروگاه برای یک کاربرد معین.
نمرات فولاد کربنی برای فشار استاندارد
فولاد کربنی برای کاربردهای صنعتی با دماهای کاملاً کنترل شده، به عنوان نیروی کار باقی می ماند. ASTM A192 یک استاندارد بسیار رایج برای لوله های فولادی کربن بدون درز است که به طور خاص برای مبدل های حرارتی با فشار بالا طراحی شده است. ASTM A210 لوله های سوپرهیتر فولادی با کربن متوسط را پوشش می دهد که استحکام کششی کمی بالاتری دارد. ASTM A106 درجه B و C مشخصات استاندارد برای شبکه های خدماتی با دمای بالا هستند که دیگ بخار را به زیرساخت های دیگر کارخانه متصل می کنند.
نمرات فولاد آلیاژی برای فشار و گرما بالا
فشار به محدوده دمای بالا تولید حرارتی مدرن، فولادهای آلیاژی را غیر قابل مذاکره می کند. ASTM A213 T11 و T22 لوله هایی را مشخص می کنند که معمولاً در داخل محفظه کوره استفاده می شوند. درجه T91 یک آلیاژ کروم و مولیبدن پیشرفته است که با وانادیوم و نیوبیم تقویت شده است و قدرت خزش فوق العاده ای را ارائه می دهد. ASTM A335 P11، P22 و P91 این ترکیبات شیمیایی را منعکس میکنند، اما لولههایی را که برای خطوط بخار اصلی با قطر بزرگتر استفاده میشوند، تعیین میکنند. درجه P91 به مهندسان اجازه می دهد تا سیستم هایی با دیواره نازک تری طراحی کنند که خستگی حرارتی را در طول چرخه راه اندازی و خاموشی کارخانه کاهش می دهد.
جدول مرجع مهندسی هسته
دسته مواد
نمرات متداول ASTM
حداکثر دمای عملیاتی
کاربرد معمولی دیگ بخار
فولاد کربن
A192, A210, A106 Gr.B
450 درجه سانتیگراد
اکونومایزرها، دیوارهای آب، خطوط تغذیه آب
فولاد کم آلیاژ
A213 T11/T22، A335 P11/P22
580 درجه سانتیگراد
سوپرهیتر، بخاری، لوله کشی اصلی بخار
فولاد آلیاژی پیشرفته
A213 T91، A335 P91
600 درجه سانتیگراد
هدرهای دمای بالا، خطوط بخار فوق بحرانی
ضد زنگ آستنیتی
A213 TP304H، TP316H
650+ درجه سانتیگراد
گرم کننده های فوق بحرانی، مناطق خورنده
استانداردها و مشخصات ضروری ساخت
تهیه مواد صرفاً در مورد انتخاب یک ترکیب شیمیایی نیست. این در مورد حصول اطمینان از پایبندی فرآیند تولید به استانداردهای نظارتی جهانی سفت و سخت است. لولهکشی غیرمنطبق، خطرات ایمنی و مسئولیت غیرقابل قبولی را ایجاد میکند.
انجمن مهندسین مکانیک آمریکا و انجمن آزمایش و مواد آمریکا شناخته شده ترین چارچوب های نظارتی را در سطح جهانی ارائه می دهند. بخش I ASME BPVC قوانین ساخت و ساز دیگ های برق را کنترل می کند، در حالی که ASME B31.1 سیستم های لوله کشی قدرت را کنترل می کند. هنگام تهیه منبع a لوله دیگ بخار با دمای بالا ، اطمینان از داشتن گواهینامه مناسب برای گذراندن بازرسی های ایمنی و تضمین بیمه عملیاتی بسیار مهم است.
در حالی که ASME و ASTM بر بسیاری از بازارهای بین المللی تسلط دارند، استانداردهای اروپایی مانند EN 10216-2 برای لوله های فولادی بدون درز نیز بسته به موقعیت جغرافیایی پروژه و الزامات مهندسی خاص به شدت مورد استفاده قرار می گیرند.
ملاحظات مهم هنگام تهیه لوله های دیگ بخار
انتخاب نمره نظری و برنامه زمانی صحیح تنها مرحله اول است. تیم های تدارکات باید تامین کنندگان را به دقت بررسی کنند تا اطمینان حاصل شود که محصولات فیزیکی تحویل شده با مشخصات دقیق متالورژی و ابعادی مطابقت دارند.
تست غیر مخرب
بازرسی بصری کاملاً ناکافی است. تصور کنید که دستهای از لولهها را دریافت میکنید که روی سطح بیعیب به نظر میرسند، تنها برای کشف ریزشکافها در طول راهاندازی تحت فشار. خریداران باید آزمایش جامع غیر مخرب را الزامی کنند. تست هیدرواستاتیک لوله را با آب فراتر از حد طراحی آن تحت فشار قرار می دهد تا از عدم وجود ضعف ساختاری اطمینان حاصل کند. تست اولتراسونیک از امواج صوتی با فرکانس بالا برای تشخیص عیوب داخلی استفاده می کند. آزمایش جریان گردابی از القای الکترومغناطیسی برای تشخیص عیوب سطح پنهان استفاده می کند.
تحمل ابعادی و پرداخت سطحی
مونتاژ دیگ نیاز به جوشکاری دقیق و اتصالات پیچیده دارد. اگر قطر خارجی یا ضخامت دیواره از حد مجاز منحرف شود، منجر به ناهماهنگی جوش می شود. این باعث ایجاد تمرکز استرس خطرناک می شود. خریداران باید بررسی کنند که تامین کننده پایبندی دقیق به تلورانس های ابعادی مشخص شده در استانداردهای مربوطه را تضمین می کند. روکش سطح نیز باید عاری از پوسته، حفره یا خراش های عمیق باشد که می تواند باعث ایجاد خوردگی موضعی شود.
گواهینامه های تست آسیاب
هرگز تحویل قطعات مخازن تحت فشار را بدون گواهی تایید شده تست آسیاب نپذیرید. گواهی EN 10204 3.1 تأیید می کند که محصولات عرضه شده با الزامات سفارش مطابقت دارند و شامل نتایج آزمایش خاصی برای ترکیب شیمیایی و استحکام کششی است. برنامه های بسیار حیاتی نیاز به گواهی 3.2 دارند، به این معنی که نتایج آزمایش توسط سازنده و یک بازرس مستقل شخص ثالث تأیید می شود. گواهینامه گواهی نهایی شما برای ردیابی مواد است.
نتیجه گیری
انتخاب صحیح لوله فولادی بدون درز برای دیگ شما نیاز به یک ارزیابی فنی دقیق دارد. شما باید دائماً بارهای حرارتی شدید را با فشارهای داخلی بالا متعادل کنید. دمای کار به طور مستقیم درجه دقیق مواد شما را تعیین می کند، در حالی که فشار داخلی ضخامت دیواره لازم را برای عملکرد مداوم و ایمن محاسبه می کند.
برش گوشه ها در درجه های مواد یا تحمل ابعاد منجر به خرابی فاجعه بار کارخانه و حوادث ایمنی شدید می شود. همیشه استانداردهای تولید شناخته شده جهانی را در اولویت قرار دهید و بر مستندات آزمایشی جامع پافشاری کنید. کیفیت لوله کشی صنعتی خود را به خطر نیندازید. اگر در حال پیمایش یک ارتقاء کارخانه پیچیده یا ساخت جدید هستید، با مهندسان حرفه ای مشورت کنید تا مشخصات سیستم خود را نهایی کنید. برای بررسی راهحلهای لولهکشی تایید شده متناسب با نیازهای ترمودینامیکی شما، موجودی گستردهای را در CZWH Steel مرور کنید و از انطباق کامل برای پروژه بعدی خود اطمینان حاصل کنید.
فولاد کربن استاندارد عموماً برای کارکرد تا دمای تقریباً 425 تا 450 درجه سانتیگراد ایمن است. فراتر از این آستانه حرارتی، خزش حرارتی به یک مسئله مهم تبدیل می شود. کربن درون فولاد می تواند شروع به گرافیت شدن کند و منجر به شکنندگی شدید شود. فولادهای آلیاژی حاوی کروم و مولیبدن برای دماهای بیش از این حد مورد نیاز هستند.
چرا از لوله بدون درز در بویلرها به جای لوله جوشی استفاده می شود؟
لوله های بدون درز فاقد درز طولی جوش هستند. در محیط های با فشار و دمای بالا، درز جوش به عنوان یک نقطه ضعف بالقوه و منطقه ای برای تمرکز تنش عمل می کند. تولید بدون درز یک ساختار دانه ای همگن را فراهم می کند که امکان توزیع تنش کاملاً یکنواخت در سراسر دیواره لوله را فراهم می کند. این امر خطر شکست خستگی و پارگی را به شدت کاهش می دهد.
تفاوت بین ASTM A213 و ASTM A335 چیست؟
هر دو مشخصات برای کاربردهای در دمای بالا بسیار رایج هستند اما اهداف ساختاری متفاوتی دارند. ASTM A213 معمولاً لولههای فولادی آلیاژی فریتی و آستنیتی بدون درز را پوشش میدهد که معمولاً قطر کمتری دارند و در داخل محفظه دیگ بخار برای سوپرهیترها و گرمکنندهها استفاده میشوند. ASTM A335 لولههای فولادی آلیاژی فریتی بدون درز را پوشش میدهد، که معمولاً قطر بزرگتری دارند و برای لولههای اصلی و انتقال بخار در دمای بالا در خارج از کوره دیگ بخار استفاده میشوند.
چگونه بفهمم چه برنامه لوله ای برای دیگ بخار انتخاب کنم؟
برنامه لوله ضخامت دیوار را تعیین می کند و از طریق محاسبات مهندسی دقیق بر اساس کدهایی مانند ASME B31.1 تعیین می شود. این امر مستلزم محاسبه فشار طراحی داخلی، در نظر گرفتن حداکثر تنش مجاز ماده خاص در دمای طراحی، و افزودن محدودیتهای لازم برای خوردگی و تحملهای ساخت است. فشارهای عملیاتی بالاتر طبیعتاً اعداد برنامه ریزی بالاتری را الزامی می کند.
زمانبندی لوله چگونه بر رتبه فشار تأثیر می گذارد؟
برنامه لوله به طور مستقیم ضخامت دیواره فیزیکی مجرا را مشخص می کند. با افزایش تعداد برنامه برای یک قطر خارجی اسمی خاص، ضخامت دیوار افزایش می یابد. دیواره ضخیم تر به طور متناسب توانایی لوله را برای مهار فشارهای شعاعی داخلی بالاتر بدون تسلیم شدن یا ترکیدن افزایش می دهد و به طور مستقیم حداکثر فشار مجاز آن را افزایش می دهد.
حداقل ضخامت دیواره مورد نیاز برای لوله های دیگ چقدر است؟
حداقل مطلق ضخامت دیوار یک عدد ثابت نیست. کاملاً بر اساس فشار کاری خاص، قطر لوله و تنش مجاز مواد در دمای طراحی متفاوت است. مهندسان این حداقل دقیق را با استفاده از فرمول های تعریف شده در بخش I ASME BPVC محاسبه می کنند و محدودیت های ایمنی لازم را برای پایداری سازه و خوردگی پیش بینی شده در طول عمر نیروگاه اضافه می کنند.
فلنج های رزوه ای آهنگری ما تحت کنترل و آزمایش کیفیت دقیق قرار گرفته اند، با استحکام و قابلیت اطمینان عالی، و می توانند فشار بالا و محیط های کاری سخت را تحمل کنند.
با ما تماس بگیرید
تلفن:+86- 13832718182
ایمیل:
sales@czweiheng.com WhatsApp:+86- 13832718182
افزودن:East of Construction Machinery Factory, Yanshan County, Cangzhou, Hebei China