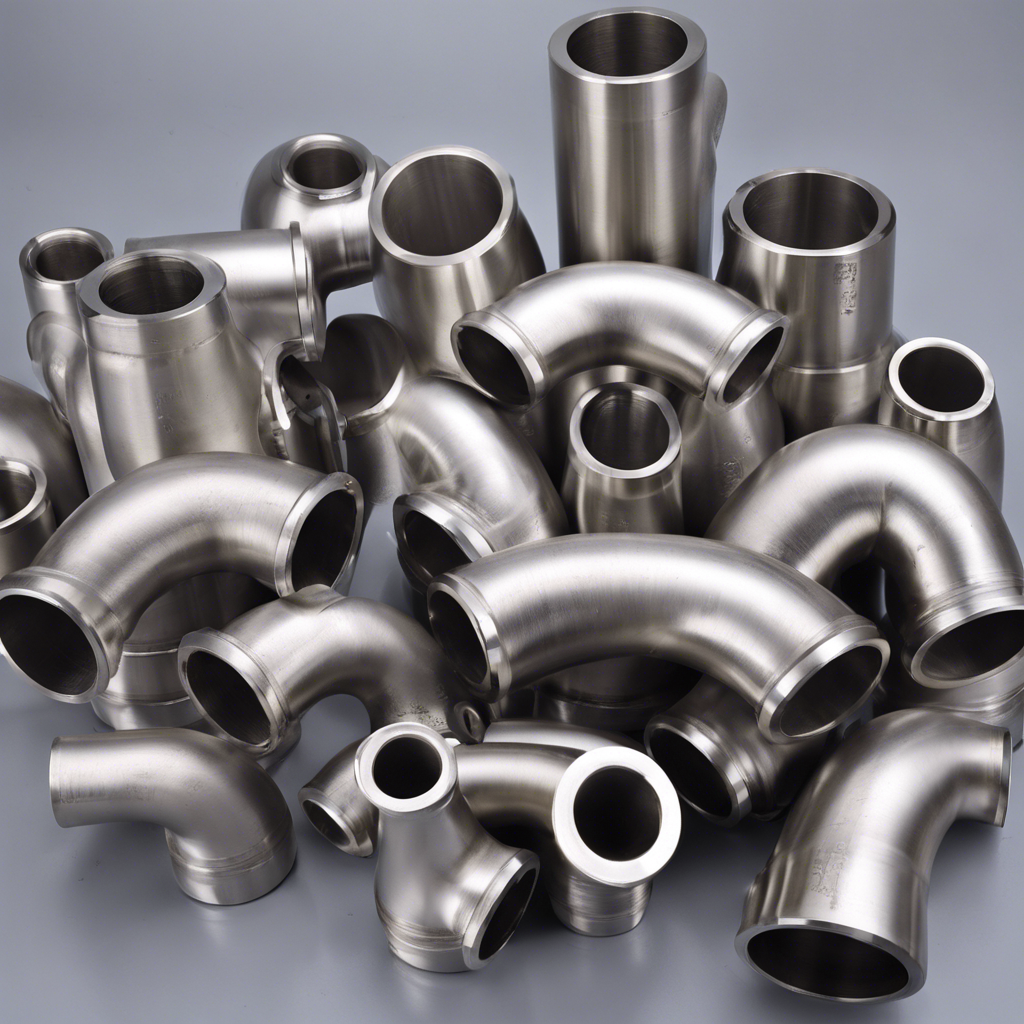
Az ipari csövek kiválasztása óriási súlyt hordoz. Egyetlen helytelen anyagválasztás katasztrofális rendszerhibákat idézhet elő. Ez költséges állásidővel megbénítja az üzem működését. Ezenkívül súlyos biztonsági kockázatokat jelent a padlón tartózkodó személyzet számára. A mérnökök és a beszerzési menedzserek gyakran navigálnak egy bonyolult útvesztőben. Küzdenek a szűk anyagköltségvetés, a szigorú mechanikai tulajdonságokra vonatkozó követelmények és a szigorú szabályozási szabványok egyensúlyáért. A folyadékszállító rendszerek extrém környezetekhez való tervezése pontosságot igényel.
A nagy hatékonyságú csővezetékek jelenlegi iparági trendjei
A legújabb piaci elemzések azt mutatják, hogy a globális gyártási szektorban hatalmas elmozdulás történt a nagyobb hatékonyságú műveletek irányába. A modern vegyipari feldolgozó és energiatermelő létesítmények soha nem látott szintre emelik a folyamat hőmérsékletét és a rendszernyomást. A létesítmények folyamatosan törekednek a teljesítmény maximalizálására, miközben minimalizálják a karbantartási időközöket. Következésképpen a mérnökök eltávolodnak a hagyományos szénacéloktól. A zöldenergia-kezdeményezésekre való átálláshoz, beleértve a hidrogénszállítást és a szén-dioxid-leválasztást, nulla hibatűrő anyagokra van szükség. A rozsdamentes acélcső a tartósság és a biztonság végleges aranystandardjává vált ezekben a zord körülmények között. A pontos ötvözet és méret megadása megköveteli a maximális üzemi nyomások, a hőingadozások és az üzemi folyadék korrozív hatásának alapos elemzését.
Kulcs elvitelek
A hőmérsékleti korlátok határozzák meg az anyag minőségét: A megnövekedett hőmérséklet kohászati kúszást és súlyos vízkőképződést okoz. Ezzel szemben a kriogén környezet speciális ausztenites anyagokat igényel, amelyek fenntartják a hajlékonyságot és ellenállnak a rideg törésnek.
A nyomásértékek a falvastagságtól függenek: A cső kijelölt ütemezése közvetlenül meghatározza a belső nyomástartó képességét és a szerkezeti merevséget.
A gyártási módszer számít: A varrat nélküli csőszerkezetek eleve megbízhatóbban kezelik a magasabb nyomásküszöböket és a szélsőséges hőingadozásokat, mint a hagyományos hegesztett alternatívák.
Az ipari alkalmazások meghajtásának sajátosságai: Az egészségügyi élelmiszer-feldolgozó vonal szigorú felületkezelést tesz szükségessé. Ez jelentősen eltér a petrolkémiai csővezetékek nagy teherbírású követelményeitől.
Mindig olvassa el a szabványokat: Az olyan irányadó keretrendszerek, mint az ASME B31.3 és az ASTM-specifikációk maradnak a végleges alapvonal. Ezek nélkülözhetetlenek a biztonságos munkaparaméterek kiszámításához és a szabályozási megfelelés biztosításához.
A rozsdamentes acél csőválasztás alapjainak megismerése
A rozsdamentes acél egyedülálló, önjavító kémiai összetételének köszönhetően továbbra is általánosan elismert az ipari alkalmazásokban. Legalább 10,5 százalék króm bevonása mikroszkopikus passzív oxidréteget hoz létre a fém felületén. Ez a réteg aktívan megakadályozza a rozsdásodást és a környezet romlását. Ez a kohászati előnye kivételes választássá teszi olyan igényes környezetben, ahol a szabványos szénacél gyorsan elhasználódik.
A nyomás és a hőmérséklet kapcsolata
Bármely folyadékszállító rendszerben a nyomás és a hőmérséklet fordított és rendkívül kritikus kapcsolatban áll egymással. A rendszer működési hőmérsékletének növekedésével az acél belső szakítószilárdsága és folyáshatára természetesen csökken. Következésképpen a cső megengedett nyomásértéke jelentősen csökken, ahogy melegszik. Egy gőzvezeték szobahőmérsékleten biztonságosan tartalmazhat 1000 PSI-t. Ugyanez a cső 1000 PSI-nél katasztrofálisan megszakadhat, ha a rendszer hőmérséklete 600 Fahrenheit-fokra emelkedik. A mérnököknek matematikailag meghatározott hőmérséklet-csökkentő tényezőket kell alkalmazniuk a rendszer integritásának megőrzése érdekében a csúcshőterhelés alatt.
Vonatkozó iparági szabványok
Az abszolút biztonság és megbízhatóság biztosítása érdekében a létesítménytervezők nagymértékben támaszkodnak a megalapozott iparági kódexekre, nem pedig empirikus találgatásokra. Az Amerikai Gépészmérnökök Társasága biztosítja az irányadó kereteket. Figyelemre méltó példa: ASME B31.1 for Power Piping és ASME B31.3 for Process Piping. Ezek az átfogó kódok meghatározzák a minimális falvastagságot, a megengedett feszültségértékeket és a kötelező biztonsági határokat. Ezzel párhuzamosan az ASTM International meghatározza a pontos anyagspecifikációkat, szigorú vizsgálati módszereket és mérettűréseket. Ez garantálja a cső kohászati integritását, mielőtt az a munkaterületre érkezik.
Hogyan befolyásolja a hőmérséklet az anyagválasztást
A hődinamika kulcsfontosságú szerepet játszik az ipari csőrendszerek szerkezeti élettartamában. A maximális és minimális hőmérsékleti szélsőségek alapos kiértékelése az első döntő lépés a megbízható anyagok meghatározásában.
Magas hőmérsékletű alkalmazások
A megemelkedett hőmérséklet számos súlyos mechanikai kihívás elé állítja a fémcsöveket. Ezek a kihívások közé tartozik a felgyorsult oxidáció, a felületi lerakódás és a metallurgiai kúszás néven ismert veszélyes jelenség. A kúszás egy anyag lassú, maradandó alakváltozása folyamatos mechanikai igénybevétel mellett, nagy hő hatására. E szerkezeti sérülékenységek leküzdése érdekében a mérnökök meghatározott fokozatokat határoznak meg, amelyeket kifejezetten a hőállóságra optimalizáltak. A magas széntartalmú változatokat, mint például a 304H vagy a 316H, úgy tervezték, hogy kiváló szakítószilárdságot biztosítsanak. Ellenállnak a keményfém csapadéknak extrém körülmények között, 800 és 1500 Fahrenheit között.
Kriogén és mínuszponti hőmérséklet
Ezzel szemben a nulla alatti környezet teljesen más kockázati profilt mutat. A szabványos szénacél fagyási hőmérsékleten képlékeny-törékeny átalakuláson megy keresztül. Emiatt nagyon érzékeny a fizikai behatásra való összetörésre. Az ausztenites rozsdamentes acélok, különösen a 304-es és 304L-es osztályok, felületközpontú köbös kristályszerkezettel rendelkeznek, amely megakadályozza ezt a veszélyes átmenetet. Egyedülálló molekuláris elrendezésük lehetővé teszi számukra, hogy megtartsák kivételes rugalmasságukat, szívósságukat és ütésállóságukat. Ez még a kriogén alkalmazásokra is igaz, mint például a cseppfolyósított földgáz kezelése 320 Fahrenheit-fokra süllyedő hőmérsékleten.
Hőtágulás és -összehúzódás
Ezenkívül az anyagok melegítéskor fizikailag kitágulnak, lehűléskor pedig összehúzódnak. A rozsdamentes acél viszonylag magas hőtágulási együtthatóval rendelkezik. Ez a hőmozgás hatalmas mechanikai igénybevételt hoz létre a csőfalakon, a csatlakozásokon és a szerkezeti támaszokon. A 100 láb hosszú, 400 Fahrenheit-fokra felmelegített szabványos csővezeték megfelelő tágulási hurkok nélkül hatalmas méretváltozásokat okoz. Ez a mozdulat egyenesen kiszakíthatja a horgonycsavarokat a betonból. A rendszertervezőknek gondosan ki kell számítaniuk ezt a tágulást, és rugalmas kötéseket vagy speciális elrendezési technikákat kell alkalmazniuk a hegesztési varratok megszakadásának megelőzése érdekében.
A szükséges nyomásértékek kiszámítása
A csővezeték pontos nyomáskapacitásának meghatározása a létesítmény tervezésének alapvető lépése. Biztosítja, hogy az infrastruktúra kezelni tudja mind a napi műveleteket, mind a hirtelen hidraulikus rendellenességeket.
Üzemi nyomás vs. tervezési nyomás
Rendkívül fontos különbséget tenni az üzemi nyomás és a tervezési nyomás között. Az üzemi nyomás a folyadék által kifejtett normál, állandó állapotú belső erőt jelenti. A tervezési nyomásnak szigorú biztonsági határt kell tartalmaznia. Ez a ráhagyás általában 10-25 százalékkal meghaladja a maximálisan várható üzemi nyomást. Ez a kritikus puffer a váratlan nyomáslökéseket, a szivattyú pulzációit és a hőtágulási tüskéket veszi figyelembe. Lefedi a vízkalapácsként ismert átmeneti hidraulikus lökéseket is, így biztosítva, hogy a cső a legrosszabb forgatókönyvek esetén sem hibásodik meg.
Barlow-féle képlet egyszerűsítve
A cső belső nyomáskapacitásának számítására vonatkozó iparági szabvány a Barlow-képlet. Ebben az egyenletben P a legnagyobb megengedett üzemi nyomást jelenti. S az adott anyagminőség megengedett feszültségét vagy folyáshatárát jelöli. A t változó a cső falvastagságát, míg a D a külső átmérőt jelöli. Ez az egyszerű képlet világosan szemlélteti, hogy az anyagszilárdság, a falvastagság és a csőgeometria hogyan hatnak egymásra. Lehetővé teszi a mérnökök számára, hogy pontosan meghatározzák az adott nyomásterheléshez szükséges pontos méreteket.
A csőátmérő hatása
Pontosabban, a folyadékmechanika és a csőgeometria egyik alapvető szabálya kimondja, hogy a karikafeszültség az átmérővel nő. Pontosan azonos falvastagság mellett egy kisebb átmérőjű cső biztonságosan lényegesen nagyobb belső nyomást tartalmaz, mint egy nagyobb átmérőjű cső. Az átmérő növekedésével a belső felület tágul. Ez nagyobb területen osztja el a kifelé irányuló erőt, és drasztikusan növeli a fémfalra ható feszültséget. Az áramlási kapacitás növelése elkerülhetetlenül megköveteli a falvastagság megfelelő növelését a biztonság megőrzése érdekében.
A falvastagság és a csőütemezés szerepe
A beszerzés és a mérnöki tervezés egyszerűsítése érdekében az ipari csővezetékek a falvastagság szabványos osztályozási rendszerét használják, amelyet ütemezésnek neveznek.
Csőütemezések dekódolása
A csőmenetrend egy dimenzió nélküli szám, amely közvetlenül korrelál a cső névleges falvastagságával. A gyakori példák közé tartozik az SCH 5S, 10S, 40S és 80S. Az S utótag kifejezetten rozsdamentes acél méreteket jelöl. Az ütemezési szám növekedésével a cső fala fokozatosan vastagodik, miközben a külső átmérő állandó marad. A nagyobb ütemezési szám kisebb belső furatot eredményez, de a szerkezeti szilárdság jelentős növekedését eredményezi.
Ütemezés az operatív igényekhez igazodva
A helyes ütemezés kiválasztása kényes egyensúlyozást igényel az üzembiztonság, a folyadékdinamika és az anyagköltség között.
Csőmenetrend
Relatív falvastagság
Nyomás kapacitás
Tipikus ipari alkalmazás
Menetrend 10S
Világos Fal
Alacsony vagy közepes
Könnyű folyadékszállítás, dekoratív csövek, súlyérzékeny vonalak.
Menetrend 40S
Szabványos fal
Közepestől magasig
Általános célú ipari környezet, szabványos vegyi feldolgozás.
Menetrend 80S
Extra nehéz fal
Nagyon magas
Illékony vegyi reaktor betáplálások, magas hőmérsékletű gőzvezetékek.
Például kihasználva A hornyolt 3 hüvelykes SCH40 rozsdamentes acél csőszerelvények optimális egyensúlyt biztosítanak. Ezek az alkatrészek robusztus mechanikai kötéseket és elegendő falvastagságot biztosítanak az általános vegyi feldolgozáshoz anélkül, hogy a 80S rendszer túlzott súlybüntetését okoznák.
Varrat nélküli és hegesztett csövek: teljesítmény feszültség alatt
A választott gyártási folyamat alapvetően megváltoztatja a végtermék mechanikai tulajdonságait, mikroszerkezeti integritását és végső nyomásküszöbét.
Zökkenőmentes szerkezetek
A tömör acél tuskó lyukasztórúd fölé történő extrudálásával készült, a varrat nélküli csövekből eredendően hiányzik a hosszirányú hegesztési varrat. Ez a teljesen homogén mikrostruktúra kiváló szakítószilárdságot és kivételes helyi korrózióállóságot biztosít. A potenciálisan sérülékeny hegesztési kötések hiányában a varrat nélküli csövek a legmagasabb nyomásküszöbök egyetemes preferenciája. Ezek uralják az extrém magas hőmérsékletű alkalmazásokat, ahol a szerkezeti meghibásodás egyszerűen nem lehetséges.
Hegesztett alternatívák
Ezzel szemben a hegesztett csöveket úgy alakítják ki, hogy egy lapos acéllemezt hengerré hengerelnek, és az éleket olyan eljárásokkal összekapcsolják, mint a volfrám inertgáz vagy az elektromos ellenálláshegesztés. A modern automatizált hegesztés és a szigorú hegesztés utáni hőkezelések drasztikusan megnövelték a megbízhatóságot. A hegesztett csövek abszolút nyomáskapacitása azonban általában valamivel alacsonyabb a varrat nélküli változatokhoz képest. A mérnököknek gyakran 0,80 és 0,85 közötti hegesztési hatékonysági tényezőt kell alkalmazniuk az ASME számításai során. E csökkentés ellenére továbbra is rendkívül költséghatékonyak, és kiválóan alkalmasak mérsékelt nyomásviszonyokhoz és nagy átmérőjű szállítóvezetékekhez.
A megfelelő fokozat kiválasztása agresszív környezetekhez
A különböző működési környezetek a csöveket számtalan agresszív vegyszernek, változó pH-értéknek és durva kloridoknak teszik ki. A megfelelő kohászati minőség kiválasztása a tervezés legkritikusabb lépése korrózióálló csövek a hosszú élettartam érdekében.
304-es és 304L-es fokozat: Az alapstandard
A hozzávetőleg 18 százalék krómot és 8 százalék nikkelt tartalmazó Grade 304, valamint alacsony szén-dioxid-kibocsátású változata, a 304L továbbra is a legszélesebb körben használt ausztenites rozsdamentes acél világszerte. Kiváló alapszintű korrózióállóságot, jó alakíthatóságot és nagy tartósságot kínál. Ez optimális választássá teszi a kezelt édesvizet, enyhe szerves vegyi anyagokat és semleges atmoszférikus környezetet magában foglaló általános célú alkalmazásokhoz.
Grade 316 és 316L: A nagy teherbírású frissítés
Amikor a működési környezet rendkívül agresszívvé válik, a Grade 316 vagy 316L lesz a kötelező szabványos frissítés. Ez a speciális minőség 2-3 százalék molibdént tartalmaz. Ez a létfontosságú ötvözőelem drasztikusan növeli a fém ellenállását a helyi lyukkorrózióval és réskorrózióval szemben. A tengeri környezetben, part menti létesítményekben és a kloridoknak vagy durva ipari oldószereknek folyamatosan kitett rendszerekben megkövetelt nagy teherbírású eszköz.
Duplex rozsdamentes acél
A mechanikai igénybevétel és a kémiai támadás abszolút határait feszegető forgatókönyvek esetében a duplex rozsdamentes acélok, például a 2205 ötvözet szerepelnek. A Duplex egyedülálló vegyes ausztenit és ferrit mikroszerkezettel rendelkezik. Ez a folyáshatár közel kétszerese a szabványos 304-es vagy 316-os folyáshatárnak. A szakítószilárdságnak ez a hatalmas növekedése lehetővé teszi a mérnökök számára, hogy vékonyabb csőfalú nagynyomású rendszereket tervezzenek. Súlyt és költséget takarít meg a biztonság feláldozása nélkül. Ezenkívül a Duplex rendkívül kiváló ellenállást biztosít a feszültségkorróziós repedésekkel szemben forró, kloridban gazdag környezetben.
Iparágspecifikus követelmények és megfelelés
A hőmérséklet és nyomás nyers számításain túl a konkrét végfelhasználási alkalmazás nagymértékben meghatározza a végső csőspecifikációkat, a szükséges felületkezelést és a szigorú szabályozási megfelelést.
Egészségügyi és fogyóeszközök szállítása
A fogyóeszközöket kezelő rendszerek rendkívül speciális anyagokat igényelnek a közbiztonság biztosítása érdekében. Meghatározva a Az élelmiszer-minőségű rozsdamentes cső, amely általában 316L-t használ, szigorúan betartja az FDA és a 3-A egészségügyi szabványokat. A mérnöki tevékenység elsődleges célja az ultrasima belső felület elérése, amely az érdesség átlagaként ismert. Ez kiküszöböli a mikroszkopikus repedéseket, ahol szerves anyagok telepedhetnének meg, és a baktériumok elszaporodhatnának. Ezenkívül ezeknek a csöveknek zökkenőmentesen kell ellenállniuk a magas hőmérsékletű Clean-In-Place mosogatások agresszív termikus és vegyi ciklusának, anélkül, hogy leromlanak.
Nehézipari és petrolkémiai
Ezzel éles ellentétben a petrolkémiai és ipari gyártólétesítmények a robusztus vegyszerállóságot és a nyers nyomás visszatartását helyezik előtérbe a felületi esztétikával szemben. Egy robusztus A kémiai eljárással előállított acélcsőnek erősen savas vagy lúgos folyadékokat, nagy sebességű részecskeáramlást és illékony exoterm reakciókat kell elviselnie. Az ASME B31.3 szabványok szigorú betartása nem alku tárgya. A mérnökök aprólékosan hozzáigazítják az adott korrozív közeget a pontos ötvözetminőséghez. Ez gyakran nehéz falú varrat nélküli csöveket tesz szükségessé a veszélyes környezeti szivárgások elkerülése és a működés folytonosságának biztosítása érdekében.
Gyakori hibák, amelyeket el kell kerülni a beszerzés során
Az ipari csővezetékek beszerzési hibái ritkán olcsók. Gyakran súlyos pénzügyi veszteségekhez, költségvetési túllépésekhez és súlyos biztonsági kockázatokhoz vezetnek. E gyakori buktatók elkerülése biztosítja a projekt sikeres végrehajtását.
A hőmérséklet-csökkentés figyelmen kívül hagyása: Az emelt hőmérsékleten működő rendszerek megengedett nyomásértékének matematikai csökkentésének elmulasztása kritikus mulasztás. Ez gyakran csőtöréshez vagy felgyorsult fémfáradáshoz vezet.
A hegesztett cső helytelen alkalmazása: A szabványos hegesztett cső meghatározása extrém nagy nyomású vagy ciklikus vibrációs rendszerekhez végzetes szerkezeti sérülékenységet okoz. Ez különösen igaz, ha a mérnökök nem veszik figyelembe a hegesztési kötés hatékonysági tényezőjét, vagy kihagyják a roncsolásmentes vizsgálati követelményeket.
A falvastagság túlzott meghatározása: A Schedule 80S cső vak vásárlása, amikor a Schedule 40S több mint megfelelő biztonsági tartalékot biztosít, drasztikusan megnövekedett anyagköltségeket eredményez. Ez súlyosabb strukturális támogatási igényeket is követel, ami elpazarolja a projekt költségvetését.
A külső környezet figyelmen kívül hagyása: Klasszikus hiba, ha kizárólag a belső folyadékra összpontosítunk, miközben figyelmen kívül hagyjuk a külső légkört. A szabványos 304-es csővezetékek alkalmazása egy tengerparti létesítményben sóval terhelt levegő hatásának teszi ki a külsejét. Ez gyors, klorid által kiváltott feszültségkorróziós repedésekhez vezet a cső külső oldalán.
Hosszú távú működési stabilitás biztosítása
A megfelelő csővezeték-infrastruktúra kiválasztása egy rendkívül részletes, több lépésből álló folyamat, amely sokkal többet igényel, mint egyszerűen az átmérő és a szelep összeigazítása. A létesítménytervezőknek szigorúan ki kell értékelniük a hőmérsékleti határértékeket, navigálniuk kell az összetett nyomásképletek között, meg kell határozniuk a megfelelő ütemezési vastagságot, és ki kell választaniuk az optimális kohászati minőséget az adott környezethez.
Míg az ipari képletek és szabványosított útmutatók létfontosságú ütemtervet adnak, az üzembiztonság továbbra is a legfőbb prioritás. Soha ne hagyja a találgatásokra a kritikus ipari infrastruktúrát.
Nyomatékosan javasoljuk a létesítményvezetőket és a beszerzési csapatokat, hogy konzultáljanak minősített csővezeték-mérnökökkel a projektparaméterek gondos áttekintése érdekében. Győződjön meg arról, hogy folyadékszállító rendszerei megfelelnek a szigorú biztonsági előírásoknak. Ha készen áll arra, hogy kiváló minőségű anyagokat vásároljon az Ön pontos specifikációinak megfelelően, tekintse meg a kiterjedt katalógust a címen CZWH Acél . A szakértő gyártás és a prémium ötvözetek felhasználásával tökéletes, hosszú élettartamú megoldást biztosít létesítménye számára, amely biztosítja a csúcshatékonyságot és a kompromisszumok nélküli biztonságot az elkövetkező években.
Gyakran Ismételt Kérdések
1. kérdés: Egy rozsdamentes acélcső elveszti a nyomásértékét, amikor felmelegszik?
Igen, abszolút így van. Az üzemi hőmérséklet emelkedésével a fém belső szakítószilárdsága és folyáshatára jelentősen csökken. A szobahőmérsékleten 1000 PSI-re biztonságosan besorolt cső 600 Fahrenheit-fok esetén csak 700 PSI névleges lehet. A mérnököknek a tervezési fázisban mindig egy adott hőmérséklet-csökkentési tényezőt kell alkalmazniuk a hő okozta szakadások megelőzése érdekében.
2. kérdés: Mi a különbség a Schedule 40 és Schedule 80 csővezetékek között?
Az ütemezés közvetlenül a cső névleges falvastagságára vonatkozik. A 80-as táblázat fala sokkal vastagabb, mint a 40-es, annak ellenére, hogy külső átmérőjük azonos marad. Ennek a vastagabb, nehezebb falnak köszönhetően a Schedule 80 sokkal nagyobb belső nyomást és magasabb hőmérsékletet is biztonságosan kezel. Ez azonban csökkenti a belső áramlási területet és növeli az anyag tömegét.
Igen, de bizonyos mérnöki fenntartásokkal. A modern, kiváló minőségű hegesztett csövek jelentős nyomást viselnek el. A varrat nélküli csöveket azonban általában előnyben részesítik szélsőséges nyomás és hőmérséklet esetén, mivel hiányzik belőlük a hosszanti hegesztési varrat. A hegesztési varrat a szerkezeti sebezhetőség potenciális pontjaként működik. Ez megköveteli a mérnököktől, hogy a maximális megengedett üzemi nyomások kiszámításakor a hegesztési kötések hatékonyságát csökkentő tényezőt alkalmazzanak.
4. kérdés: Miért jobb a 316-os fokozat a vegyi feldolgozáshoz, mint a 304?
A 316-os fokozat 2-3 százalék molibdén speciális hozzáadását tartalmazza. Ez a kulcsfontosságú ötvözőelem jelentősen megnöveli a fém ellenállását a helyi lyukkorrózióval és réskorrózióval szemben. Ez a kémiai előny a 304-et sokkal jobbá teszi olyan agresszív környezetben, ahol kloridok, part menti sós levegő vagy a vegyi feldolgozó üzemekben gyakran előforduló durva ipari oldószerek érik.
5. kérdés: Honnan tudhatom, hogy szükségem van-e egészségügyi élelmiszer-minőségű csőre?
Ha az Ön csőrendszere emberi fogyóeszközöket kezel, például élelmiszereket, italokat, tejtermékeket vagy gyógyszereket, akkor feltétlenül egészségügyi minőségű csőre van szüksége. Ezek a speciális csövek rendkívül specifikus, ultrasima felülettel rendelkeznek, hogy megakadályozzák a bakteriális szennyeződést. Ezenkívül ellenállnak a szigorú, magas hőmérsékletű vegyi tisztítási eljárásoknak, amelyeket a szabályozási egészségügyi szabványok írnak elő.
6. kérdés: Hogyan számítja ki a hőmérséklet-csökkentési tényezőt a rozsdamentes acélcsőhöz?
A mérnökök a hőmérséklet-csökkentési tényezőt az ASME B31.3-ban közzétett megengedett feszültségtáblázatok alapján számítják ki. Vegye ki a megengedett feszültséget az adott megemelt üzemi hőmérsékleten, és elosztja a szobahőmérsékleten megengedett feszültséggel. Ezt a származtatott tényezőt megszorozva az alapnyomás-besorolással, megkapja a biztonságos maximális megengedett üzemi nyomást az adott fűtött rendszerhez.
7. kérdés: Mi a maximális hőmérsékleti határ a 316-os rozsdamentes acélcsőhöz?
A szabványos 316-os csövek kiváló oxidációállóságot biztosítanak szakaszos üzemben 1600 Fahrenheit-fokig és folyamatos üzemben 1700 Fahrenheit-fokig. A 800-1500 Fahrenheit-fok közötti hosszan tartó expozíció azonban keményfém csapadékhoz vezethet, ami csökkenti a korrózióállóságot. A mechanikai igénybevétel melletti folyamatos magas hőmérsékletű expozíció érdekében a mérnökök gyakran frissítenek a magas széntartalmú 316H változatra.
Kovácsolt menetes karimáink szigorú minőség-ellenőrzésen és tesztelésen estek át, kiváló szilárdsággal és megbízhatósággal, és ellenállnak a nagy nyomásnak és a kemény munkakörnyezetnek.
KAPCSOLATOT
Telefon: + 13832718182
E-mail:
sales@czweiheng.com WhatsApp:+ 13832718182
Hozzáadás: Építőgépgyár keleti része, Yanshan megye, Cangzhou, Hebei Kína