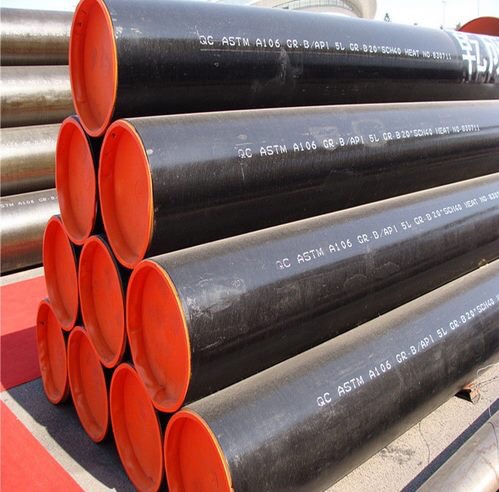
تهیه لولهکشی برای محیطهای صنعتی پر استرس نیاز به اطمینان مطلق در یکپارچگی مواد دارد. یک نقص میکروسکوپی در یک خط لوله می تواند منجر به خرابی های فاجعه بار ساختاری، خطرات ایمنی شدید و خسارات مالی هنگفت شود. تیم های تدارکات و مهندسی اغلب با قطع ارتباط بین ادعاهای تامین کننده و قابلیت اطمینان متالورژیکی واقعی مواجه می شوند که اعتبارسنجی ایمنی مواد را قبل از نصب دشوار می کند.
کاهش این خطرات نیازمند یک رویکرد دقیق و مبتنی بر شواهد برای تضمین کیفیت است. فراتر از برگههای مشخصات اولیه، خریداران باید پروتکلهای آزمایشی خاص و مستند را برای همه مواد تهیهشده الزامی کنند. درک اینکه دقیقاً برای چه آزمایش هایی کیفیت باید مورد نیاز باشد لوله فولادی بدون درز کربن تضمین می کند که هر بخش نصب شده می تواند فشارهای شدید، دما و عناصر خورنده کاربرد مورد نظر خود را تحمل کند. برای امضای اجزای زیرساختی حیاتی، نه فقط به وعدههای فروشنده، به دادههای قابل تأیید نیاز دارید.
آزمایشهای پایه در مقابل آزمایشهای خاص برنامه: در حالی که آزمایشهای هیدرواستاتیک و کششی استاندارد هستند، برنامههای پرخطر به آزمایشهای غیرمخرب تکمیلی (NDT) مانند ارزیابیهای اولتراسونیک یا جریان گردابی نیاز دارند.
تأیید اجباری است: گواهیهای آزمایش آسیاب معتبر (MTC)، بهویژه EN 10204 3.1 یا مستقل 3.2، برای اثبات انطباق مکانیکی و شیمیایی غیرقابل مذاکره هستند.
آزمایش مخرب شکلپذیری را ثابت میکند: آزمایشهای مسطح، شعلهور شدن و ضربه برای اطمینان از اینکه لولهها میتوانند در برابر فشارهای مکانیکی و دمای شدید بدون شکستگی مقاومت کنند، حیاتی هستند.
دقت ابعادی از نشت جلوگیری می کند: بررسی ضخامت دیواره رادیومتریک، تأیید اندازه اسمی لوله (NPS) و بازرسی های دقیق ابعادی برای اطمینان از اتصالات ضد گاز در سیستم های فشار بالا حیاتی هستند.
هزینه شکست: معیارهای موفقیت چارچوب بندی برای لوله کشی بدون درز
ایجاد الزامات عملیاتی پایه، شدت آزمایش مورد نیاز را دیکته می کند. مهندسان باید درجه حرارت شدید، قرار گرفتن در معرض سیال خورنده و سطوح بالای PSI را ارزیابی کنند تا پارامترهای آزمایشی لازم برای عملکرد ایمن را تعیین کنند. هنگامی که لوله کشی را در یک پالایشگاه یا سکوی دریایی نصب می کنید، این ماده باید بارهای دینامیکی، انبساط حرارتی و رسانه های داخلی تهاجمی را تحمل کند. شما نمی توانید تنها به بازرسی های بصری اعتماد کنید تا تأیید کنید که یک لوله در این شرایط دوام می آورد.
استانداردهای نظارتی و صنعتی
چارچوب های معتبر الزامات تست را برای اطمینان از یکنواختی و ایمنی در سراسر صنایع کنترل می کنند. استانداردهایی مانند ASTM A106، ASTM A53، API 5L، و ASME B31.3 دستورات آزمایشی خاصی را بر اساس کاربرد مورد نظر لوله بیان میکنند. آشنایی با این کدها به تیم های تدارکات اجازه می دهد تا رژیم های آزمایشی دقیق مورد نیاز برای محیط های عملیاتی منحصر به فرد خود را مشخص کنند.
سطوح مشخصات محصول API 5L دستورات آزمایش را به طور قابل توجهی متمایز می کند. PSL2 نیاز به آزمایش غیر مخرب اجباری و تأیید چقرمگی شکست دارد. در مقابل، PSL1 در درجه اول به بررسی های هیدرواستاتیکی و مکانیکی اساسی متکی است و آن را فقط برای کاربردهای کم خطر مناسب می کند. ارتقاء به PSL2 سطح اطمینان بالاتری را در یکپارچگی ساختاری مواد فراهم می کند.
سطح مشخصات
تست غیر مخرب (NDT)
چقرمگی شکست (چارپی)
محدودیت های ترکیب شیمیایی
API 5L PSL1
اختیاری / اجباری نیست
مورد نیاز نیست
محدودیت های استاندارد
API 5L PSL2
اجباری (UT یا معادل آن)
برای تمامی مقاطع تحصیلی الزامی است
محدودیت های سختگیرانه در معادل کربن
پروتکل های تست غیر مخرب (NDT)
تست غیر مخرب به بازرسان اجازه می دهد تا یکپارچگی لوله را بدون تغییر یا آسیب دائمی مواد ارزیابی کنند. این برای بررسی کیفیت داخلی و سطحی محصولات نهایی قبل از خروج از آسیاب بسیار مهم است. اجرای یک برنامه NDT قوی، نقص های تولیدی را تشخیص می دهد که در غیر این صورت باعث شکست های فاجعه بار در این زمینه می شود.
تست اولتراسونیک (UT) برای عیوب داخلی
تست اولتراسونیک از امواج صوتی با فرکانس بالا برای تشخیص آخالها، ترکها و حفرههای زیرسطحی استفاده میکند. همانطور که امواج صوتی از فولاد عبور می کنند، هر گونه اختلال در مواد، امواج را به گیرنده منعکس می کند و محل دقیق و اندازه نقص را مشخص می کند. استانداردهای دقیق کالیبراسیون خوانش دقیق در لوله کشی دیوار سنگین را تضمین می کند. اپراتورها از بلوک های مرجع با نقص های مصنوعی شناخته شده برای کالیبره کردن تجهیزات UT قبل از اسکن لوله های تولید واقعی استفاده می کنند.
برای اطمینان از اتصال مناسب مبدل اولتراسونیک، سطح لوله را تمیز کنید.
برای تسهیل انتقال امواج صوتی به فولاد، یک کوپلنت مایع اعمال کنید.
لوله را به صورت طولی و عرضی اسکن کنید تا عیوب در جهت های مختلف را تشخیص دهید.
برای تعیین شدت نقص، بازتاب سیگنال را در برابر بلوک کالیبراسیون مقایسه کنید.
آزمایش جریان گردابی برای بی نظمی های سطحی
آزمایش جریان گردابی از القای الکترومغناطیسی برای یافتن عیوب سطح و نزدیک به سطح استفاده می کند. یک سیم پیچ حامل جریان متناوب در نزدیکی لوله قرار می گیرد و میدان مغناطیسی ایجاد می کند. نقص در فولاد این میدان را مختل می کند و نشان دهنده یک بی نظمی است. از آنجا که نفوذ عمق آن محدود است، اغلب با UT برای تجزیه و تحلیل جامع جفت می شود. این روش در یافتن درزهای طولی یا ترک های سطحی که ممکن است تحت تنش منتشر شوند برتری دارد.
بررسی ضخامت دیوار رادیومتریک
اطمینان از ضخامت دیواره یکنواخت در کل طول لوله از نقاط ضعف موضعی در لوله جلوگیری می کند لوله فولاد کربن صنعتی . چکهای رادیومتریک از انتقال تشعشع برای اندازهگیری ضخامت به طور مداوم در طول تولید استفاده میکنند، و انطباق با تلورانسهای ابعادی دقیق را تضمین میکنند. این فرآیند خودکار دادههای بلادرنگ را فراهم میکند و به اپراتورهای آسیاب اجازه میدهد تا در صورت خارج شدن ضخامت دیوار از مشخصات، فوراً تجهیزات سوراخکاری و نورد را تنظیم کنند.
بازرسی ذرات مغناطیسی (MPI)
MPI نقص های خطی در مواد فرومغناطیسی را تشخیص می دهد. بازرسان لوله را مغناطیس می کنند و ذرات مغناطیسی را روی سطح اعمال می کنند. این ذرات در نواحی نشت شار مغناطیسی ناشی از نقص های سطحی یا اندکی زیرسطحی جمع می شوند و آنها را بسیار قابل مشاهده می کند. این روش به ویژه در نزدیکی انتهای لوله ها و اریب ها، جایی که جوش صورت می گیرد، مفید است. اطمینان از عاری بودن ورقهها از عیوب جوش در حین نصب مزرعه جلوگیری میکند.
پروتکل های تست مخرب و مکانیکی
آزمایش مخرب شامل گرفتن نمونه های فیزیکی از یک دسته و قرار دادن آنها در معرض نیروهای شدید تا زمانی است که شکست بخورند. این تأیید می کند که ماده دارای خواص مکانیکی لازم برای بقای نصب و بهره برداری است. شما درصد کمی از تولید را قربانی می کنید تا عملکرد کل دسته را تضمین کنید.
بررسی استحکام کششی و تسلیم
آزمایش کشش شامل کشیدن یک قطعه نمونه به سمت شکست است. این فرآیند تأیید میکند که لوله حداقل استحکام تسلیم مشخص شده و استحکام کششی نهایی را دارد و اطمینان میدهد که میتواند بارهای عملیاتی را بدون تغییر شکل یا گسیختگی دائمی تحمل کند. این آزمایش همچنین ازدیاد طول را اندازه گیری می کند که نشان دهنده توانایی کشش مواد قبل از شکستن است. لوله ای با قدرت تسلیم بالا اما کشیدگی کم، شکننده و مستعد شکست ناگهانی خواهد بود.
آزمایش های مسطح و شعله ور شدن برای شکل پذیری
آزمایش صاف کردن یک بخش لوله را تا فاصله مشخصی بین صفحات موازی فشرده می کند. این کار ترک خوردگی یا نقص در ساختار بدون درز را بررسی می کند و شکل پذیری مواد را ثابت می کند. آزمایش شعله ور شدن انتهای لوله را روی یک سنبه مخروطی گسترش می دهد تا اطمینان حاصل شود که ماده می تواند در برابر انبساط بدون شکستگی مقاومت کند. این آزمایشها تغییر شکل مکانیکی را که لوله ممکن است در حین عملیات خمش، فلنج زدن یا رزوهکاری در مزرعه تجربه کند، شبیهسازی میکند.
تست ضربه Charpy V-Notch برای محیط های شدید
لوله های مورد استفاده در محیط های زیر صفر یا بسیار فرار نیاز به آزمایش ضربه برای اندازه گیری چقرمگی مواد و حساسیت بریدگی دارند. یک آونگ به نمونه بریدگی برخورد می کند و انرژی جذب شده در حین شکست اندازه گیری می شود. جذب انرژی بالا نشان دهنده چقرمگی خوب و مقاومت در برابر شکست شکننده است. اگر لولهکشی را در شرایط قطب شمال نصب میکنید یا با سیالات برودتی کار میکنید، گذراندن آزمون چارپی در حداقل دمای طراحی الزامی است.
دمای تست
حداقل انرژی متوسط (ژول)
محیط کاربردی
0 درجه سانتی گراد (32 درجه فارنهایت)
27 جی
کاربردهای صنعتی استاندارد
-20 درجه سانتی گراد (-4 درجه فارنهایت)
34 جی
تاسیسات هوای سرد
-46 درجه سانتی گراد (-50 درجه فارنهایت)
41 جی
خدمات برودتی یا شدید قطب شمال
فشار، تشخیص نشت و یکپارچگی اتصال
اعتبارسنجی قابلیت های مهار فشار یک لوله یک مرحله نهایی حیاتی قبل از استقرار است. شما باید ثابت کنید که لوله می تواند فشار لازم را بدون نشتی یا تسلیم نگه دارد. این مرحله آزمایش شرایط عملیاتی واقعی را که لوله پس از راه اندازی با آن مواجه خواهد شد، شبیه سازی می کند.
پارامترهای تست فشار هیدرواستاتیک
آزمایش هیدرواستاتیک شامل پر کردن لوله با آب و تحت فشار قرار دادن آن فراتر از فشار عملیاتی طراحی شده، معمولاً 1.5 برابر حد معمول، برای مدت طولانی است. بازرسان دادههای افت فشار را برای شناسایی ریزنشتها یا تسلیم ساختاری ارزیابی میکنند و اطمینان حاصل میکنند لوله فشار فولاد کربنی برای استفاده بی خطر است. مدت زمان آزمایش باید به اندازه کافی طولانی باشد تا فشار تثبیت شود و یک بازرسی کامل بصری از کل طول لوله انجام شود.
هر دو انتهای لوله را با فلنج ها یا شاخه های آزمایشی محکم ببندید.
لوله را به طور کامل با آب تمیز پر کنید، مطمئن شوید که تمام هوای محبوس شده تخلیه می شود.
با استفاده از پمپ کالیبره شده به تدریج فشار را تا حد تست مشخص شده افزایش دهید.
فشار را برای مدت زمان مورد نیاز (مثلاً 5 تا 15 دقیقه) در حین نظارت بر گیج ها نگه دارید.
فشار سیستم را به طور ایمن کاهش دهید و آب را تخلیه کنید.
جایگزین ها و محدودیت های تست پنوماتیک
تست پنوماتیک مبتنی بر گاز زمانی استفاده می شود که رطوبت در سیستم لوله کشی قابل تحمل نباشد. با این حال، فشرده سازی گاز انرژی قابل توجهی را ذخیره می کند و خطرات ایمنی را افزایش می دهد. اقدامات احتیاطی سختگیرانه و فشارهای تست کمتر در مقایسه با آزمایش هیدرواستاتیک ضروری است. اگر یک لوله در طول آزمایش پنوماتیک از کار بیفتد، انتشار ناگهانی گاز فشرده می تواند باعث انفجار شود. بنابراین، آزمایش پنوماتیک معمولاً برای سیستمهای کم فشار یا شرایطی که خشک کردن لوله پس از آزمایش هیدرولیک غیرممکن است، رزرو میشود.
اتصال پریمیوم و تست یکپارچگی نخ
معیارهای آزمایش برای اتصالات رزوه ای و کوپل شده باید با استانداردهایی مانند API 5B مطابقت داشته باشد. ارزیابی های اتصال ممتاز ضد گاز از نشت گاز فاجعه آمیز تحت تنش های خمشی یا کششی شدید جلوگیری می کند و از ایمن ماندن کل سیستم خط لوله اطمینان می دهد. بازرسان از رزوه سنج های تخصصی برای بررسی گام، مخروط و ایستادگی رزوه ها استفاده می کنند. هندسه رزوه مناسب برای دستیابی به آب بندی قابل اعتماد در زمانی که لوله ها در مزرعه ساخته می شوند ضروری است.
ترکیب شیمیایی و تأیید ابعاد
شیمی مواد و ابعاد فیزیکی باید دقیقاً با مشخصات پروژه مطابقت داشته باشد تا عملکرد و سازگاری را تضمین کند. لوله ای که تمام آزمایشات مکانیکی را گذرانده باشد، اگر ترکیب شیمیایی آن را مستعد خوردگی کند یا اگر ابعاد آن مانع از جوشکاری مناسب شود، باز هم در خدمت شکست خواهد خورد.
تجزیه و تحلیل طیف شناسی برای محتوای کربن و آلیاژ
طیفسنجی انتشار نوری (OES) تأیید میکند که ترکیب شیمیایی دقیق با آنالیز حرارتی مطابقت دارد. اندازهگیری دقیق کربن، منگنز، سیلیکون، گوگرد و فسفر بسیار مهم است، زیرا عناصر کمیاب به طور مستقیم بر جوشپذیری، استحکام و مقاومت در برابر خوردگی تأثیر میگذارند. سطوح بالای سولفور یا فسفر می تواند باعث ایجاد ترک داغ در حین جوشکاری شود، در حالی که معادل کربن نادرست به روش های تخصصی پیش گرمایش نیاز دارد که نصب میدانی را پیچیده می کند.
تلورانس ها در تولید لوله
پایبندی دقیق به قطر بیرونی (OD)، قطر داخلی (ID)، اندازه اسمی لوله (NPS)، برنامه زمانی (SCH) و تلورانس های خارج از گرد بودن بسیار مهم است. دقت ابعادی ادغام یکپارچه با زیرساخت های موجود را تضمین می کند و از مشکلات هم ترازی در حین نصب جلوگیری می کند. اگر لولهای گرد نباشد، نصبکنندهها در تراز کردن آن با فلنجها یا سایر بخشهای لوله دچار مشکل میشوند که منجر به کیفیت پایین جوش و افزایش هزینههای نیروی کار میشود.
قطر بیرونی (OD): برای اطمینان از سازگاری با اتصالات استاندارد، باید در محدوده تحمل مثبت/منهای مشخص قرار گیرد.
ضخامت دیوار: نمی تواند کمتر از حداقل ضخامت تعیین شده باشد، زیرا این امر به طور مستقیم درجه فشار لوله را کاهش می دهد.
صاف بودن: خم شدن یا خمیدگی بیش از حد باعث می شود که لوله در دست گرفتن و نصب در قفسه های لوله تنگ مشکل باشد.
وزن: برای اطمینان از اینکه تکیه گاه های ساختاری می توانند بار را تحمل کنند در هر فوت یا متر تأیید می شود.
معیارهای بازرسی سطحی و بصری
بازرسی های بصری عیوب سطحی مانند رسوب، درزها، لبه ها و پارگی ها را شناسایی می کنند. نورپردازی مناسب و آماده سازی کامل سطح در طول بازرسی ضروری است تا اطمینان حاصل شود که هیچ نقص قابل مشاهده ای یکپارچگی لوله را به خطر نمی اندازد. بازرسان به دنبال آسیبهای مکانیکی ناشی از جابجایی، مانند گوگهای عمیق یا فرورفتگی هستند که به عنوان متمرکزکننده استرس عمل میکنند و عمر خستگی سیستم لولهکشی را کاهش میدهند.
ارزیابی QA/QC تامین کننده: ریسک های پیاده سازی
تیم های تدارکات باید به دقت فرآیندهای تضمین کیفیت تامین کننده و کنترل کیفیت را ارزیابی کنند تا از ورود مواد نامرغوب به زنجیره تامین جلوگیری کنند. شما نمی توانید فرض کنید که هر کارخانه لوله با استاندارد یکسانی تولید می کند، حتی اگر آنها ادعا کنند که با مشخصات یکسانی مطابقت دارند.
خواندن و تأیید گواهی های آزمایش آسیاب (MTC)
تجزیه و تحلیل MTCها مستلزم درک تفاوت بین EN 10204 نوع 3.1 است که دارای گواهی سازنده است و نوع 3.2 که شامل گواهینامه شخص ثالث مستقل است. خریداران باید ارجاع متقابل شماره حرارت فیزیکی، شماره لات، تعداد کل لوله ها و حفره/برنامه اسمی در MTC را به محموله فیزیکی ارائه دهند. اگر شماره حرارتی استنسیل شده روی لوله با کاغذ مطابقت نداشته باشد، هیچ مدرکی دال بر منشا یا خواص مواد ندارید.
تست سفارشی استاندارد در مقابل برنامه خاص
تیم های تدارکاتی باید سرعت و هزینه را در مقابل ضرورت دسته های آزمایشی سفارشی متعادل کنند. بسیار تخصصی برنامههای لولهکشی فرآیند بدون درز اغلب زمان و هزینههای طولانی مرتبط با آزمایشهای دقیق و ویژه برنامه را توجیه میکنند. خرید لوله خارج از قفسه ممکن است از قبل باعث صرفه جویی در هزینه شود، اما اگر برنامه نیاز به انطباق با سرویس ترش (NACE MR0175) داشته باشد، لوله استاندارد به دلیل ترک خوردگی ناشی از هیدروژن به سرعت از کار می افتد.
کاهش خطرات مواد تقلبی یا غیر استاندارد
استراتژیهای کاهش ریسک شامل ممیزی امکانات تست تامینکننده، تقاضای ردیابی دقیق از طریق گرما و تعداد قطعات، و استفاده از آزمایشگاههای متالورژی مستقل برای بررسی نقطهای تحویل است. مواد تقلبی یک تهدید واقعی در زنجیره تامین جهانی است. با ارسال نمونههای تصادفی به آزمایشگاه محلی برای تأیید شیمیایی و مکانیکی، تأمینکنندگان را صادقانه نگه میدارید و پروژه خود را از شکستهای فاجعهبار محافظت میکنید.
نتیجه گیری
تکیه صرفاً به بازرسی بصری یا برگههای مشخصات تأیید نشده، خطر غیرقابل قبولی را به همراه دارد. تست جامع NDT، مخرب و هیدرواستاتیک برای اطمینان از ایمنی عملیاتی و یکپارچگی ساختاری الزامی است. قبل از پذیرش هرگونه ماده در سایت شغلی خود، باید گواهی کیفیت را درخواست کنید.
یک چک لیست تدارکات استاندارد ایجاد کنید که پروتکل های تست ASTM یا API خاص را قبل از نهایی کردن هر سفارش خرید الزامی می کند.
اگر تأمینکنندگان نمیتوانند MTCهای شفاف و قابل تأیید ارائه کنند یا اگر در برابر الزامات آزمایش شخص ثالث مقاومت میکنند، فوراً رد صلاحیت کنید.
یک پروتکل بازرسی دریافتی را اجرا کنید که اعداد حرارتی فیزیکی روی لوله را با اسناد ارائه شده ارجاع می دهد.
قرارداد یک آزمایشگاه متالورژی مستقل برای انجام بررسی های تصادفی نقطه ای در تحویل لوله های بزرگ.
سوالات متداول
س: فشار تست هیدرواستاتیک استاندارد برای لوله فولادی بدون درز کربن چیست؟
پاسخ: فشار تست هیدرواستاتیک استاندارد معمولاً 1.5 برابر فشار کاری طراحی شده لوله است. لوله با آب پر می شود و برای مدت زمان مشخصی در این فشار نگه داشته می شود تا نشتی یا تسلیم ساختاری بررسی شود.
س: چگونه تست های صاف کردن کیفیت لوله فولادی کربن صنعتی را اثبات می کند؟
پاسخ: آزمایش های مسطح، یک بخش لوله را بین صفحات موازی فشرده می کند. اگر لوله قبل از رسیدن به فاصله مشخص ترک خورد یا شکست، نشان دهنده شکل پذیری ضعیف یا نقص داخلی در ساختار بدون درز است.
س: تفاوت بین آزمایش جریان التراسونیک و جریان گردابی در لوله های بدون درز چیست؟
پاسخ: آزمایش اولتراسونیک از امواج صوتی برای تشخیص عیوب عمیق داخلی و اندازه گیری ضخامت دیوار استفاده می کند. آزمایش جریان گردابی از میدان های الکترومغناطیسی برای شناسایی عیوب سطحی و نزدیک به سطح استفاده می کند، اما نفوذ در عمق محدودی دارد.
پاسخ: استانداردهای رایج ASTM شامل ASTM A106 برای سرویس در دمای بالا و ASTM A53 برای استفاده عمومی است. این استانداردها الزامات شیمیایی، مکانیکی و آزمایشی خاصی را دیکته می کنند.
س: چرا آزمایش ضربه Charpy برای لولهکشی فرآیند بدون درز لازم است؟
پاسخ: تست ضربه چارپی، چقرمگی و مقاومت یک ماده را در برابر شکست شکننده اندازه گیری می کند. برای لوله هایی که در دماهای زیر صفر یا محیط های بسیار فرار که ضربه های ناگهانی می تواند باعث خرابی فاجعه بار شود، ضروری است.
س: خریداران چگونه می توانند اصالت گواهی آزمایش آسیاب لوله (MTC) را تأیید کنند؟
پاسخ: خریداران باید اعداد حرارتی، اعداد لات و ابعاد چاپ شده روی لوله فیزیکی را با داده های موجود در MTC ارجاع دهند. استفاده از بازرسی های شخص ثالث مستقل (EN 10204 3.2) تأیید بیشتری را فراهم می کند.
فلنج های رزوه ای آهنگری ما تحت کنترل و آزمایش کیفیت دقیق قرار گرفته اند، با استحکام و قابلیت اطمینان عالی، و می توانند فشار بالا و محیط های کاری سخت را تحمل کنند.
با ما تماس بگیرید
تلفن:+86- 13832718182
ایمیل:
sales@czweiheng.com WhatsApp:+86- 13832718182
افزودن:East of Construction Machinery Factory, Yanshan County, Cangzhou, Hebei China